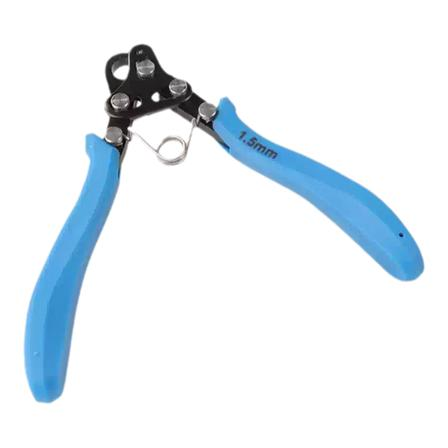
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
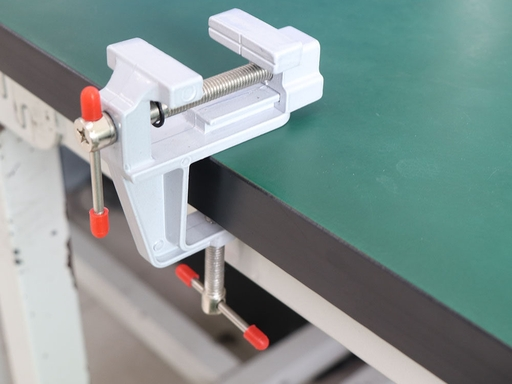
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
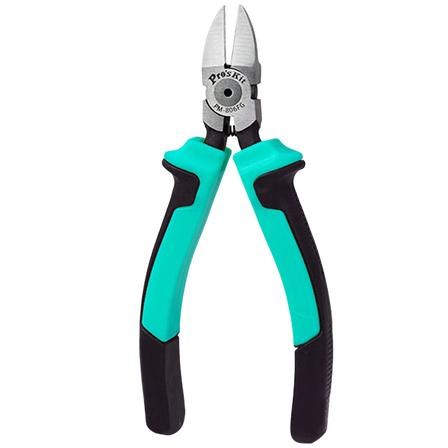
Präzisions-Flachrundzange
Der Seitenschneider, auch oft als Diagonalzange, Zwickzange oder Beißzange bezeichnet, ist ein spezielles Schneidwerkzeug für die Bearbeitung von Metallbauteilen und harten Materialien bei Holzsegelschiffmodellen. Er dient hauptsächlich zum Durchtrennen von dünnem Metalldraht, Angussgraten an Metallteilen, harten Kunststoffteilen und anderen relativ harten Materialien. Mit seiner starken Schneidkraft und den sauberen, glatten Schnittkanten deckt er den Schneidbedarf für etwas dickere und etwas härtere Metallteile ab, die mit der Seiten-Schneidbacke einer Spitzzange nicht bewältigt werden können. In der Metallmontagephase ist er ein unverzichtbares Werkzeug.
Detaillierte Erläuterung der beiden Ausführungen und ihre Verwendung im Schiffsmodellbau
1. Standard-Doppelschneiden-Ausführung (universeller Hauptschneider)
Die Schneidbacken besitzen eine symmetrische Doppelschneidenstruktur; die Schneidkraft ist groß und die Haltbarkeit hoch. Sie ist die Hauptkonfiguration für tägliche Grobschneidearbeiten.
- Hauptanwendungen: Durchtrennen von 0,5–1,5 mm Kupferdraht, Eisendraht und Kupferstangen, Kürzen der Überlänge von 9-förmigen Stiften und Kupferstiften, Entfernen von Angussgraten an Metallgussstücken, Abschneiden überschüssiger Materialkanten an harten Kunststoff-Beschlagteilen.
- Bedienungshinweise: Beim Schneiden die Kraft im hinteren Bereich der Schneide aufbringen; so ist die Krafteinwirkung stabiler und die Schnittkante gleichmäßiger. Bei dickem, hartem Draht nicht mit der Klingenspitze schneiden, um Ausbrüche an der Schneidenspitze zu vermeiden.
2. Dünnklingen-Präzisionsausführung (feiner, bündiger Schnitt)
Einseitig geschliffen, extrem dünne Schneide; beim Schneiden nur geringe Quetschverformung, glatte Schnittkante und nahezu gratfrei. Geeignet zum Schneiden feiner Sichtteile.
- Hauptanwendungen: Feines Schneiden von blankem Kupferdraht und dünnem Metalldraht für Geländer, Kürzen der Überlänge freiliegender Metallteile, um eine glatte Schnittkante ohne Nachschleifen zu gewährleisten; auch kleine Verbindungsstege an lasergeschnittenen Platten können bearbeitet werden.
- Bedienungshinweise: Nur zum Schneiden feiner weicher Metalle und Kunststoffe verwenden; nicht zum Schneiden von hochhartem Stahldraht, um Ausbrüche an der dünnen Schneide zu vermeiden.
Zentrale Anwendungsszenarien im Schiffsmodellbau
1. Ablängen von Kupferdraht und Kupferstangen: Beim Anfertigen von Geländern, 9-förmigen Stiften und Pollern den Draht maßgenau zuschneiden.
2. Formkorrektur von Metallteilen: Angüsse, Grate und Überlängen an Kupfernägeln, Kupferstiften und Metall-Rollenhaltern entfernen.
3. Zuschnitt harter Beschlagteile: Beschlagteile aus harten Kunststoffen, Bakelit und anderen relativ harten Materialien zuschneiden.
4. Nacharbeit von Ausschussteilen: Überschüssige Metallverbindungsteile durchtrennen und versetzte Metallbauteile korrigieren.
Hinweise zu Gebrauch und Wartung
1. Materialbeschränkung: Die Standardausführung ist nur für weiche Metalle wie Kupfer und Aluminium sowie für Kunststoffe geeignet; das Schneiden von hochfestem Stahldraht und harten Stahlstäben ist verboten, um Ausbrüche und Verformungen der Schneide zu vermeiden.
2. Vorgaben zur Schneidennutzung: Beim Schneiden möglichst den mittleren bis hinteren Schneidenbereich verwenden; dicke, harte Materialien nicht mit der Klingenspitze und großer Kraft schneiden, um Ausbrüche an der Spitze zu verhindern.
3. Keine Zweckentfremdung: Nicht als Zange zum Festhalten schwerer Gegenstände und nicht als Brechstange verwenden, um ein Versetzen des Zangenkopfs und eine ungenaue Schneidenpassung zu vermeiden.
4. Tägliche Wartung: Nach dem Gebrauch Metallspäne und Kleberückstände von der Schneide abwischen; am Drehpunkt etwas Öl zum Rostschutz auftragen, um ein leichtgängiges Öffnen und Schließen zu gewährleisten.
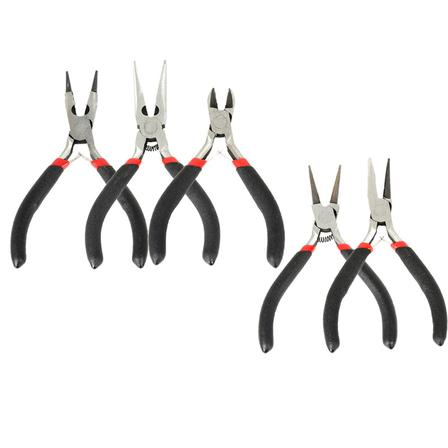
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
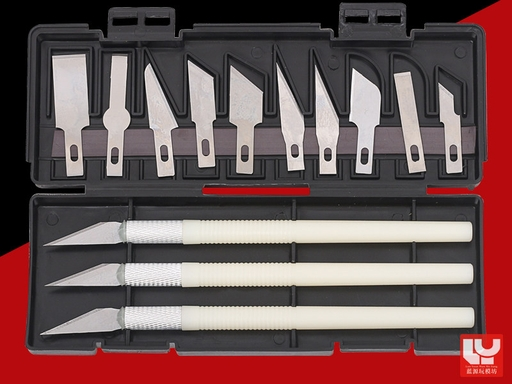
Schneidmesser
Schiffsmodell-Schneidmesser sind die zentralen Schneidwerkzeuge in der Montage- und Bearbeitungsphase von Holz-Segelschiffmodellen. Die beiden Ausführungen decken zusammen die vier Kernanforderungen vollständig ab: Abtrennen von Verbindungsknoten an Plattenbauteilen, schnelles Durchtrennen von Holzleisten, Planieren von Fügeflächen und Nachbearbeitung von Ecken- und Kantendetails. Die Schnittpräzision ist besser als bei einer Handsäge, die Materialabtragsleistung höher als bei einem Schnitzmesser; sie sind daher unverzichtbare Werkzeuge mit hoher Nutzungshäufigkeit bei der Skelettfertigung und Bauteilbearbeitung.
Zwei Messertypen im Detail und ihre Verwendung im Schiffsmodellbau
1. Modellbaumesser mit Schrägschliff (Hauptwerkzeug für allgemeines Trennen + Detailbearbeitung)
Stiftförmige Griffkonstruktion, kombiniert mit einer scharfen Klinge mit 30°-Schrägschliff; das universelle Schneidwerkzeug mit der höchsten Nutzungshäufigkeit in der täglichen Modellbauarbeit.
- Hauptanwendungen:
- Präzises Durchtrennen dünner Holzleisten und dünner Holzplättchen; die Schnittkanten sind glatt und neigen kaum zum Splittern; ersetzt die Schere bei etwas härterem, dickerem Holz.
- Detailbearbeitung von Bauteilkanten und -ecken, Entfernen von Graten und Überständen, Ausgleichen von Höhenversätzen an Stoßfugen.
- Schrägschnitte und Fasen an dünnen Holzplättchen, feines Zuschneiden kleiner Dekorteile.
- Bedienungshinweise: Beim Trennen von Holzleisten die Klinge senkrecht zur Holzoberfläche halten, mit leichtem Druck gleichmäßig durchschneiden; niemals mit Gewalt abbrechen, um ein Aufspalten der Holzmaserung entlang der Fasern zu vermeiden. Beim Detailentgraten mit der Klingenspitze leicht schaben und Material schichtweise abtragen, um übermäßigen Schnitt zu verhindern.
2. Flachschaber (speziell zum Abtrennen von Bauteilknoten + Planieren von Fügeflächen)
Wird auch als Flachschaber bzw. Bauteiltrennmesser bezeichnet; die Schneide ist gerade und breit, der Klingenkörper steif und belastbar für seitliche Schub- und Schabekräfte; speziell für Stech- und Schabearbeiten.
- Hauptanwendungen:
- Abtrennen der Verbindungsknoten zwischen lasergeschnittenen Plattenbauteilen, schnelles Trennen von vorgefertigten Bauteilen wie Spanten, Kiel und Deck ohne Beschädigung des Bauteilkörpers.
- Planieren von erhabenen Leimspuren und versetzten Stufen an Fügeflächen, Abkratzen von Laserverfärbungen und Fehlstellen auf der Holzoberfläche.
- Entfernen überschüssigen Holzes am Grund von Fügeaussparungen, damit die Bauteile beim Zusammenfügen eng und spaltfrei anliegen.
- Bedienungshinweise: Beim Abtrennen von Knoten die Schneide an der Knotenwurzel ansetzen, parallel zur Plattenoberfläche horizontal und gleichmäßig vorschieben, die Kraft gleichmäßig halten und ein Abrutschen der Klinge vermeiden, das den nutzbaren Bereich des Bauteils beschädigen könnte. Beim Planieren den Klingenkörper leicht geneigt halten und den Überschuss schichtweise abschaben.
Hinweise zu Verwendung und Pflege
1. Sicherheitsvorschriften: Die Klinge ist scharf; beim Arbeiten die Schneide von sich weg richten, um Schnittverletzungen durch Abrutschen zu vermeiden; das Tragen von Sicherheitshandschuhen wird empfohlen. Bei Nichtgebrauch die Schutzkappe aufsetzen.
2. Zweckgebundene Verwendung: Nur für weiche Materialien wie Holz, Weichkunststoff und Karton verwenden. Direktes Schneiden von Metall ist verboten, um Ausbrüche und ein Abstumpfen der Schneide zu vermeiden.
3. Rechtzeitiger Klingenwechsel: Stumpfe Klingen sofort austauschen; mit stumpfen Klingen ist das Schneiden mühsam und die Klinge rutscht leichter ab, wodurch eher Ausbrüche am Holz und Bedienfehler entstehen.
4. Aufbewahrung und Schutz: Klinge und Klingenkörper in einer speziellen Box aufbewahren, um Schläge der Schneide gegen harte Gegenstände zu vermeiden und ein Verstreuen oder Verlieren kleiner Klingen zu verhindern.
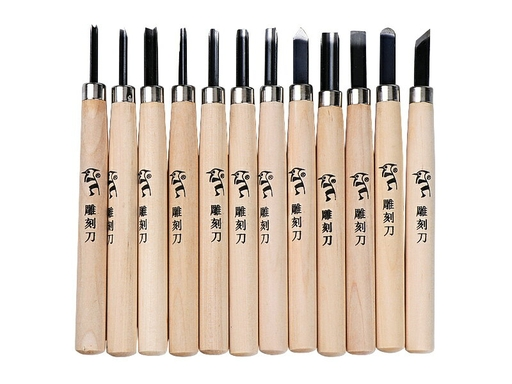
Miniatur-Schnitzmesser
Dies ist ein Schneidwerkzeug, das beim Bau von Holzmodellen von Segelschiffen speziell zum Entfernen überschüssigen Holzes verwendet wird. Es liegt zwischen dem groben Ablängen mit der Handsäge und dem Feinbearbeiten mit Schleifpapier und eignet sich für das Zuschneiden dünner Hölzer, das Formen von Kanten und Ecken, das Nacharbeiten von Aussparungen, das Einarbeiten von Nuten und das Schnitzen von Details. Im Vergleich zur Säge ist es präziser, im Vergleich zu Schleifpapier trägt es Material schneller ab; es ist ein unverzichtbares Werkzeug für die Feinbearbeitung des Rumpfgerüsts und das Formen von Beschlagteilen.
Detaillierte Erläuterung der Klingenformen und ihre Anwendung im Schiffsmodellbau
1. Flachklinge (großflächiger Materialabtrag auf ebenen Flächen)
Die Schneide ist gerade und gleichmäßig, die Kontaktfläche beim Schneiden groß, die Abtragsleistung am höchsten.
- Kernanwendung: schnelles Einebnen rauer Sägeschnittflächen an Vierkanthölzern, Planen der Unterseite von Stoßaussparungen an Kiel und Spanten, Entfernen großer Mengen überschüssigen Holzes; Hauptwerkzeug in der Grobformgebungsphase.
- Geeignete Einsätze: Grobformen von Vierkanthölzern, Planen großer Aussparungen, Abtragen von Materialzugaben an dicken Hölzern.
2. Schrägklinge (Allround-Werkzeug für die Kantenbearbeitung)
Die Schneide ist schräg angeschliffen, die Klingenspitze scharf und wendig; sie vereint Abtragsleistung und Feinheit und ist die am häufigsten verwendete Universalausführung.
- Kernanwendung: Bearbeiten von Bauteilkanten und -ecken, Ausarbeiten schräger Aussparungen, Entfernen ausgehärteter Kleberreste an Stoßfugen, Feinjustieren von Bauteilmaßen.
- Geeignete Einsätze: Formen der Spantseiten, Entgraten von Beschlagteilen, Feinbearbeitung schräg angeschnittener Bauteile.
3. Rundklinge (speziell für die Bearbeitung von Bögen und Nuten)
Die Schneide ist bogenförmig und speziell für die Bearbeitung von gewölbten Flächen und bogenförmigen Nuten geeignet.
- Kernanwendung: Ausarbeiten halbkreisförmiger Aufnahmenuten, Bearbeiten der bogenförmigen Konturen von Bug und Heck, Einarbeiten von Mastaufnahmenuten, Formen und Glätten zylindrischer Bauteile.
- Geeignete Einsätze: bogenförmige Zierteile, halbkreisförmige Aussparungen, Formen zylindrischer Bauteile.
4. Dreikantklinge (Feinlinien-/V-Nuten-Schnitzen)
Die Schneide ist V-förmig dreieckig und speziell für das Ritzen von Linien und die Bearbeitung schmaler Nuten vorgesehen.
- Kernanwendung: Ritzen simulierter Fugenlinien der Rumpfbeplankung, Einarbeiten schmaler V-Nuten, Schnitzen dekorativer Details, Entfernen überschüssigen Holzes in innenliegenden Ecken und toten Winkeln.
- Geeignete Einsätze: Ritzen von Holzmaserungsimitationen, feine Nuten in Geschützpfortenrahmen, Bearbeitung dekorativer Schnitzdetails.
5. Spitzklinge (Feinbearbeitung schwer zugänglicher Ecken)
Die Klingenspitze ist scharf und fein und kann in enge Spalten eindringen.
- Kernanwendung: Reinigen kleiner Aussparungen und toter Winkel, Bearbeiten der Konturen von Mikrobauteilen, Entfernen überschüssiger Kleberreste und Holzspäne aus Spalten.
- Geeignete Einsätze: Formen von Mikro-Beschlagteilen, Feinbearbeitung enger Spalten.
Schnellübersicht: Klingenauswahl nach Bauteil
1. Kiel, Spantaussparungen, Rumpfbearbeitung; Kernwerkzeuge: Flachklinge, Schrägklinge; Bearbeitungsphase: Grobformen nach dem Sägen.
2. geschwungene Konturen von Bug und Heck; Kernwerkzeuge: Rundklinge, Schrägklinge; Bearbeitungsphase: Feinbearbeitung der Konturen.
3. simulierte Holzmaserung der Rumpfbeplankung, dekorative Ritzlinien; Kernwerkzeug: Dreikantklinge; Bearbeitungsphase: Bearbeitung äußerer Details.
4. Kanten- und Eckenbearbeitung kleiner Beschlagteile; Kernwerkzeuge: Schrägklinge, Spitzklinge; Bearbeitungsphase: Feinbearbeitung vor der Montage.
5. Nuten, halbkreisförmige Aufnahmenuten; Kernwerkzeug: Rundklinge; Bearbeitungsphase: feine Strukturbearbeitung.
Hinweise zu Gebrauch und Pflege
1. Prinzip des Materialabtrags: Nach dem Prinzip „wenig und mehrmals“ arbeiten, die Materialzugabe schichtweise abtragen und niemals mit einem Schnitt zu tief schneiden, um Aufsplittern des Holzes und übermäßigen Materialabtrag zu vermeiden.
2. Schnittrichtung: Möglichst in Faserrichtung schneiden; Arbeiten gegen die Maserung führen leicht zu aufgerauten Holzfasern und Ausbrüchen an den Kanten.
3. Sicherheitsregeln: Die Schneiden sind scharf; beim Arbeiten die Schneide vom eigenen Körper weg führen, um Abrutschen und Schnittverletzungen zu vermeiden. Das Tragen von Schutzhandschuhen wird empfohlen; bei Nichtgebrauch Schutzkappen aufsetzen.
4. Zweckgebundene Verwendung: Nur für Holz, Weichkunststoff und andere weiche Materialien verwenden; nicht für Metall oder harten Karton, um schnelle Abnutzung und Ausbrüche der Schneide zu vermeiden.
5. Schneidenpflege: Stumpfe Klingen mit einem feinen Ölstein im Schneidenwinkel nachschärfen; stumpfe Klingen schneiden mühsam und rutschen leicht ab, wodurch eher Bedienfehler begünstigt werden.
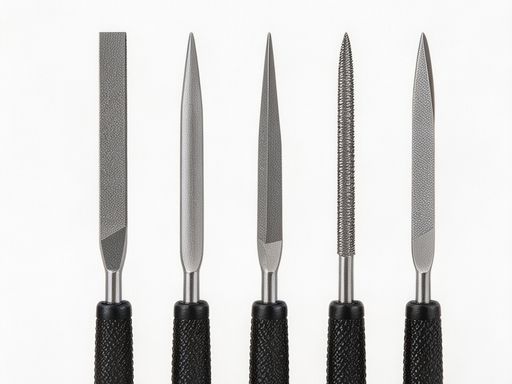
Feile
Die Feile ist das zentrale Formwerkzeug zwischen grobem Sägeschnitt und Feinschliff mit Schleifpapier. Sie löst hauptsächlich Probleme wie raue, ungleichmäßige Schnittkanten nach dem Sägen, unzureichende Genauigkeit von Stoßfugen und Aussparungen, die Formgebung unregelmäßiger Konturen sowie das Entgraten der Innenwände von Mikrobohrungen, die mit Schleifpapier schwer effizient zu bearbeiten sind. Durch unterschiedliche Hiebformen eignet sie sich für ebene Flächen, gekrümmte Flächen, Innenwinkel, runde Bohrungen und viele andere Geometrien; sie ist ein unverzichtbares Werkzeug in der Feinbearbeitung des Rumpfgerüsts und der Nacharbeit von Bauteilen.
---
Detaillierte Erläuterung der Feilentypen und ihre Anwendung im Schiffsmodellbau
1. Flachfeile (Plattfeile) · Hauptwerkzeug für ebene Formgebung
Der Feilenkörper ist flach, beide Seiten sind mit Hieb versehen; sie ist der meistgenutzte Basiswerkzeugtyp.
- Kernanwendung: Einebnen der Sägeschnittflächen von Vierkanthölzern, Nacharbeiten der Stoßfugen und Aussparungen von Kiel und Spanten, Einebnen der Seitenkanten von Decksleisten, Korrigieren großflächiger Ebenheitsabweichungen; nach dem Sägen wird grobe Materialzugabe vorrangig mit der Flachfeile schnell eingeebnet, danach erfolgt der Übergang zum Schleifpapier.
- Auswahlhinweis: Je eine Feile mit mittlerem und feinem Hieb wählen; grober Hieb für den Materialabtrag, feiner Hieb für die Oberflächenfeinarbeit.
2. Halbrundfeile · für gekrümmte Flächen/Bögen
Eine Seite ist flach, eine Seite halbrund; sie deckt ebene und gekrümmte Arbeiten ab.
- Kernanwendung: Formgebung der bogenförmigen Konturen von Bug und Heck, Bearbeiten der Mastverjüngung und runder Bauteile, Nacharbeiten der bogenförmigen Kantenlinien der Spanten, Einarbeiten halbrunder Nuten; die halbrunde Fläche passt sich der Bauteilkurve an, die Formgebung ist deutlich effizienter als mit Schleifpapier.
- Auswahlhinweis: Vorzugsweise eine Halbrundfeile mittlerer Breite wählen; sie passt zu den meisten gekrümmten Bauteilen.
3. Dreikantfeile · für Innenwinkel/Nuten
Der Querschnitt ist dreieckig, alle drei Kanten sind mit Hieb versehen; sie ist speziell für Winkel und schmale Nuten geeignet.
- Kernanwendung: Nacharbeiten der Innenwinkel von Spantaufnahmen, Einarbeiten V-förmiger Aussparungen, Begradigen der Innenwände schmaler Schlitze, Entfernen überschüssiger Klebereste und Holzspäne in unzugänglichen Ecken von Verbindungen; Genauigkeitskorrektur an rechtwinkligen Verbindungsstellen und in Bereichen, die mit der Flachfeile nicht erreichbar sind.
- Auswahlhinweis: Eine Dreikantfeile mit feinem Hieb für präzise Nacharbeiten bereithalten.
4. Rundfeile · für runde Bohrungen/bogenförmige Nuten
Der Feilenkörper ist zylindrisch, rundum mit Hieb versehen; sie ist für runde Bohrungen und bogenförmige Nuten geeignet.
- Kernanwendung: Aufweiten von Takelagelöchern, Entgraten der Innenwände von Bohrungen, Einarbeiten runder Stiftlöcher, Nacharbeiten bogenförmiger Nuten; wenn nach dem Bohren mit dem Handbohrer die Bohrung zu klein oder die Innenwand unsauber ist, mit der Rundfeile fein aufweiten und entgraten.
- Auswahlhinweis: Durchmesser 1,0 mm und 2,0 mm ständig bereithalten; sie passen zu den gängigen Bohrungsdurchmessern im Schiffsmodellbau.
5. Messerfeile (Ergänzung) · für schmale Schlitze/Feinentgratung
Die Schneide ist schmal und dünn wie eine Messerklinge; sie eignet sich für die Feinbearbeitung sehr schmaler Spalten.
- Kernanwendung: Nacharbeiten schmaler Schlitze der Geschützpforten, Einschneiden von Nuten in dünne Holzstreifen, Entgraten feiner Nuten in Relingsockeln; Feinbearbeitung in sehr schmalen Bereichen. Sie gehört zu den fortgeschrittenen Ergänzungswerkzeugen und ist für den Einstieg nicht zwingend erforderlich.
---
Bearbeitungsreihenfolge nach Hiebgröße
Die Hiebgröße der Feile entspricht unterschiedlichen Bearbeitungsphasen und schließt logisch an das Schleifen mit Schleifpapier an; es gilt das Prinzip „von grob nach fein“:
1. Feile mit grobem Hieb: nach dem Sägen schnell große Materialzugaben abtragen, größere Abweichungen korrigieren und 0,1–0,2 mm Feinbearbeitungszugabe stehen lassen.
2. Feile mit mittlerem Hieb: Hauptarbeitsgang der Formgebung; Oberflächen einebnen, Konturen korrigieren und eine nahezu endmaßgenaue Maßhaltigkeit erreichen.
3. Feile mit feinem Hieb: Oberflächen feinbearbeiten und glätten, Kratzer der Grobfeile entfernen und den Übergang zum anschließenden Schleifpapier vorbereiten.
> Nach Abschluss der Formgebung von Holzbauteilen anschließend mit Schleifpapier in der Reihenfolge 240# → 400# → 600# fein schleifen; so erhält man eine ebene und glatte Oberfläche.
---
Schnellübersicht der Werkzeugauswahl nach Bauteilbereichen
1. Kiel, Aussparungen und Stirnflächen der Spanten; Kernfeilen: Flachfeile, Dreikantfeile; Hiebwahl: grober Hieb → mittlerer Hieb.
2. Bogenförmige Konturen von Bug und Heck; Kernfeile: Halbrundfeile; Hiebwahl: mittlerer Hieb → feiner Hieb.
3. Masten und zylindrische Bauteile; Kernfeilen: Halbrundfeile, Rundfeile; Hiebwahl: mittlerer Hieb → feiner Hieb.
4. Entgraten und Aufweiten von Takelagelöchern und Stiftlöchern; Kernfeile: Rundfeile; Hiebwahl: feiner Hieb.
5. Geschützpforten, schmale Nuten, Innenwinkel; Kernfeilen: Dreikantfeile, Messerfeile; Hiebwahl: mittlerer Hieb → feiner Hieb.
6. Feinbearbeitung kleiner Beschlagteile; Kernfeilen: komplettes Set feiner Nadelfeilen; Hiebwahl: feiner Hieb.
---
Hinweise zu Gebrauch und Pflege
1. Feilrichtung: Mit Druck in Maserungsrichtung feilen; beim Rückhub die Feile anheben und das Holz nicht berühren. So wird vermieden, dass Feilen entgegen der Maserung Holzfasern aufrauhen und Kanten ausbrechen.
2. Kraftprinzip: Mit leichtem Druck gleichmäßig vorwärts feilen und den natürlichen Schnitt der Feilenzähne nutzen; übermäßiger Kraftaufwand führt leicht zum Ausbrechen der Feilenzähne und zu Rissen im Holz.
3. Späne rechtzeitig entfernen: Mit Holzspänen zugesetzte Zahnlücken verringern die Schnittleistung. Mit einer Drahtbürste in Hiebrichtung reinigen; Späne nicht mit dem Mund wegblasen.
4. Zweckgebundener Einsatz: Holzfeilen nur für Holz und weiche Kunststoffe verwenden; nicht direkt zum Feilen von Metallteilen einsetzen, um schnellen Zahnverschleiß und Ausbrüche zu vermeiden. Für Kupfernägel und Metallteile eine separate Metallfeile bereithalten.
5. Aufbewahrung und Schutz: Der Hieb ist relativ empfindlich; nicht zusammen mit harten Gegenständen wie Schraubenschlüsseln und Zangen lose lagern, um Anstoßschäden und ausgebrochene Zahnspitzen zu vermeiden.
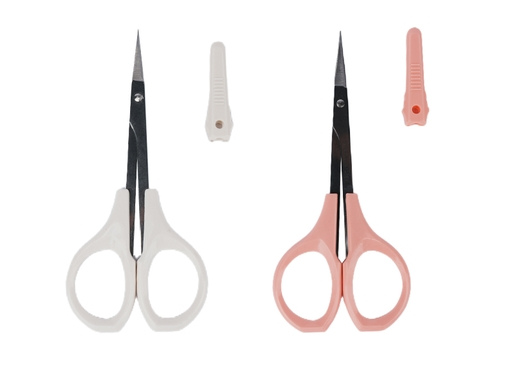
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
船模专用小手工锯
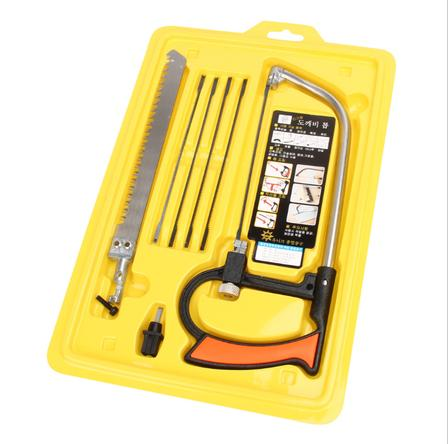
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
Mikro-Kupfernagel-Kategorie
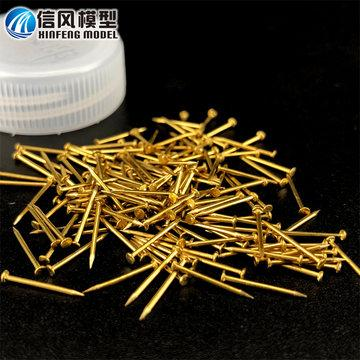
船模铜钉类是木质帆船模型结构补强与仿真舾装的核心配件,配合迷你手锤、手捻钻、镊子使用,兼具结构固定与外观仿真双重作用。整套体系涵盖结构固定、外露装饰、专用舾装三大类,完整覆盖从主体骨架到细节装饰的全场景制作需求。
---
一、全套钉类+配套工具合集构成
6类钉型 + 4件配套安装工具,对应制作全场景,完整清单如下:
> 配套工具:迷你双头手锤(尼龙+黄铜双头)、精密手捻钻、直尖不锈钢镊子、钨钢定位刻针。
> 钉类:铜质圆柱销钉、圆头黄铜钉、沉头黄铜钉、木质销钉、仿真装饰铆钉、黄铜九字钉。
---
二、核心钉类全解析
1. 铜质圆柱销钉(隐藏结构定位主力)
无钉头纯圆柱铜杆,依靠与木材的紧配合实现固定,安装后完全隐藏无外露痕迹,定位精度高、结构强度好。
- 核心用途:龙骨与肋骨拼接定位、桅杆基座内部固定、炮架活动转轴、隐藏式构件拼接补强。
- 常用规格:0.6mm / 0.8mm / 1.0mm / 1.2mm / 1.5mm / 2.0mm。
- 适配钻头:引孔直径与销径一致或小0.05mm,实现紧配合。
2. 圆头黄铜钉(通用固定+外露仿真)
半圆形钉头,黄铜材质防锈耐腐,硬度适中不易弯折,兼顾结构固定与外观仿真,是使用率最高的通用款。
- 核心用途:船壳外板、舷墙、护舷材、舾装件的外露固定,钉头直接作为仿真细节。
- 常用规格:0.5mm / 0.6mm / 0.7mm / 0.8mm / 1.0mm / 1.2mm。
- 适配钻头:引孔直径 = 钉径 - 0.1mm,保证握钉力同时避免撑裂木料。
3. 沉头黄铜钉(平面平齐固定专用)
锥形沉头设计,敲入后与木料表面齐平无凸起,不影响后续打磨、上漆工序。
- 核心用途:甲板木条铺装、船壳明钉、平面装饰件固定,追求极致平整的外露面。
- 常用规格:0.6mm / 0.7mm / 0.8mm / 1.0mm。
- 适配钻头:引孔直径 = 钉径 - 0.1mm,大比例模型可搭配倒角钻做沉孔。
4. 木质销钉(全隐藏无痕补强)
与模型同材质的实木圆杆,粘接后与本体木材融为一体,完全无色差、无金属异物感。
- 核心用途:内部骨架隐藏定位、甲板条拼接补强、不允许外露金属的外观结构。
- 常用规格:0.8mm / 1.0mm / 1.2mm / 1.5mm。
- 适配钻头:引孔直径比销径小0.1~0.2mm,配合木胶粘接强度更高。
5. 仿真装饰铆钉(纯外观细节款)
尺寸极细的平底铜钉/铜粒,无实际结构受力,仅用于还原真船铆钉的视觉细节。
- 核心用途:炮箍铆钉、船铭牌装饰、金属饰件仿真,小比例模型替代实钉避免崩裂薄板。
- 常用规格:0.3mm / 0.4mm / 0.5mm。
- 安装方式:浅孔+瞬干胶粘贴,无需深敲入。
#6. 九字钉(系缆舾装专用钉)
也叫钩钉、系缆钉,黄铜材质整体呈“9”字形,一端为直钉杆可敲入固定,一端为圆弧弯钩用于挂索系缆,是古帆船舾装的标志性配件。
- 核心用途:模拟真船系缆栓、导缆钩,用于甲板、舷墙的缆绳挂点,固定锚链、侧支索末端,大幅提升舾装真实度。
- 常用规格:
- 大比例模型(1:20~1:48):钉杆0.8—1.2mm,弯钩内径2—4mm。
- 中比例模型(1:50~1:80):钉杆0.6—0.8mm,弯钩内径1.5—2.5mm。
- 小比例模型(1:96~1:150):钉杆0.4—0.5mm,弯钩内径1—1.5mm。
- 安装要点:提前打对应引孔,钉杆涂少量瞬干胶敲入,弯钩统一朝向船舷外侧,沿舷墙、甲板边缘均匀排布。
---
三、按模型比例的规格选型表
| 1:20—1:48 大比例大型船模 | 结构销钉:1.0—2.0mm | 外露固定钉:0.8—1.2mm |九字钉钉杆:0.8—1.2mm | 适配钻头规格:0.8 / 1.0 / 1.8mm | 典型适用场景:主体骨架、船壳厚板、桅杆底座、大型炮架 |。
| 1:50—1:80 | 中比例主流船模 | 结构销钉:0.7—1.2mm | 外露固定钉:0.7—0.8mm | 0.6—0.8mm | 适配钻头规格:0.6 / 0.7 / 1.0mm | 典型适用场景:船壳外板、甲板钉、舷墙、肋骨定位、常规舾装 |。
| 1:96—1:150 | 小比例精细船模 | 结构销钉:0.4—0.8mm |外露固定钉: 0.4—0.6mm | 九字钉钉杆:0.4—0.5mm | 适配钻头规格:0.3 / 0.5 / 0.7mm | 典型适用场景:装饰铆钉、细栏杆、微型炮件、小型系缆点 |。
---
## 四、分部位详细用途与规格选型
1. 主体骨架(龙骨/肋骨/横梁)
- 核心作用:结构定位+抗形变补强,弥补纯胶水粘接的受力短板。
- 用钉类型:铜质圆柱销钉 / 木质销钉(全隐藏不外露)。
- 规格对应:大比例1.5~2.0mm;中比例1.0~1.2mm;小比例0.6~0.8mm。
- 操作要点:销钉贯穿龙骨与肋骨,两端涂木胶敲入,固化后打磨平齐,完全隐藏无痕迹。
2. 船壳外板
- 核心作用:辅助胶水固定船板,防止热胀冷缩脱胶;还原真船外板明钉仿真效果。
- 用钉类型:圆头黄铜钉 / 沉头黄铜钉(追求平整选沉头)。
- 规格对应:大比例1.0~1.2mm;中比例0.8mm;小比例0.5~0.6mm(或油漆点涂模拟假钉)。
- 操作要点:沿船板拼接缝均匀分布,薄板背面必须垫废木再敲击,防止崩裂。
3. 甲板系统
- 核心作用:固定甲板木条(二层甲板,可用二层船壳条),模拟真实甲板钉装纹理。
- 用钉类型:沉头黄铜钉(安装后与甲板齐平);小比例用装饰铆钉。
- 规格对应:大比例0.8~1.0mm;中比例0.6~0.8mm;小比例0.4~0.5mm。
- 操作要点:大比例可预先倒角沉孔,钉位沿甲板条两侧对称分布,仿真度更高。
4. 舷墙与系缆舾装
- 核心作用:固定舷墙板、护舷材,还原系缆挂点细节。
- 用钉类型:圆头黄铜钉(固定结构)+ 九字钉(系缆挂点)。
- 规格对应:
- 固定钉:大比例1.0~1.2mm;中比例0.7~0.8mm;小比例0.5~0.6mm。
- 九字钉:大比例钉杆0.8~1.2mm;中比例0.6~0.8mm;小比例0.4~0.5mm。
- 操作要点:九字钉弯钩朝向船舷外侧,均匀排布,缆绳挂入后自然下垂,还原真实系缆效果。
5. 桅杆与索具基座
- 核心作用:固定桅杆底座、滑轮座、支索环等受力构件。
- 用钉类型:铜销钉(内部定位)+ 圆头铜钉(外露固定)。
- 规格对应:大比例1.2~1.5mm销钉+1.0mm圆头钉;中比例0.8~1.0mm销钉+0.8mm圆头钉;小比例0.6~0.8mm销钉+0.6mm圆头钉。
- 操作要点:桅杆底座属于受力位,建议销钉+胶水双重固定,避免后期索具拉扯松动。
6. 火炮与活动配件
- 核心作用:炮架转轴、锚链固定、活动舱门铰链。
- 用钉类型:铜质圆柱销钉(做转轴)+ 微型圆头钉(固定炮车)+ 装饰铆钉(炮箍仿真)。
- 规格对应:大比例1.0~1.2mm销钉;中比例0.6~0.8mm销钉;小比例0.4~0.5mm销钉。
- 操作要点:转轴销钉需预留0.05mm左右间隙,保证转动顺畅不卡顿。
7. 精细装饰件(栏杆、船铭牌)
- 核心作用:极致仿真固定,替代胶水避免溢胶污染。
- 用钉类型:超细装饰铆钉 / 0.4~0.6mm微型圆头钉。
- 适用范围:仅大比例收藏级模型使用;普通练习款用瞬干胶粘接即可。
---
五、配套工具与安装操作规范
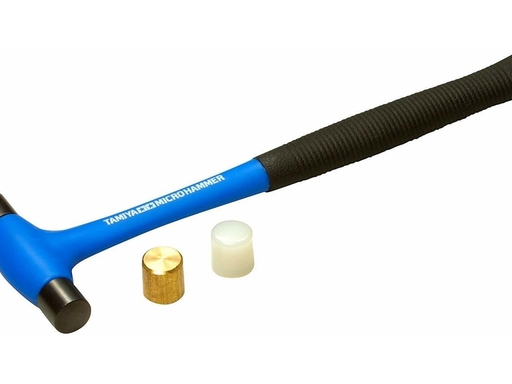
1. 迷你双头手锤:一头尼龙软头(敲击木质表面,防止留下凹痕、崩边)、一头黄铜头(敲击钉类,不易敲弯细钉)。
2. 精密手捻钻:手工慢速打对应规格引孔,细孔精准不崩边,保护薄木料。
3. 直尖镊子:扶持细钉对位,避免手指遮挡视线、钉身歪斜。
4. 定位刻针:提前在木料表面打点定位,防止钻头打滑跑偏。
标准安装流程
1. 定位打点:用刻针在木料表面标记孔位,打出浅凹点防止钻头打滑。
2. 匹配引孔:按钉径选择对应钻头,用手捻钻垂直打孔,孔深比钉长多0.5~1mm预留木屑空间。
3. 扶钉对位:用镊子夹住钉身对准孔位,轻敲1~2下固定后再松手。
4. 轻敲入位:用黄铜锤头匀速轻敲,快到底时减轻力度,避免砸坏木料表面。
5. 收尾加固:外露钉可点少量瞬干胶补强;隐藏销钉配合木胶粘接强度更高。
关键避坑要点
- 禁止不打引孔直接敲钉,极易撑裂薄木片、沿木纹劈裂。
- 敲击薄木料、木料边缘时,背面与侧面必须垫废木支撑,防止崩边。
- 小比例薄板优先用“假钉法”:针头蘸深色油漆点出钉点,完全避免崩裂风险。
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
粘胶工具体系(胶水 + 点胶辅助工具)
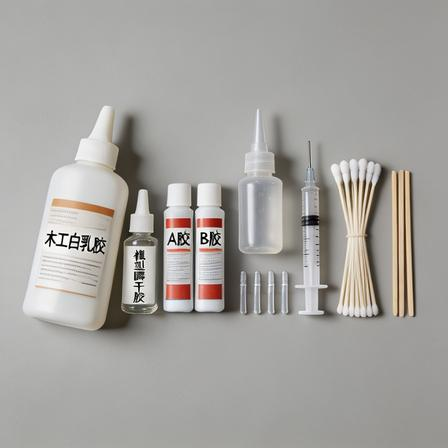
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
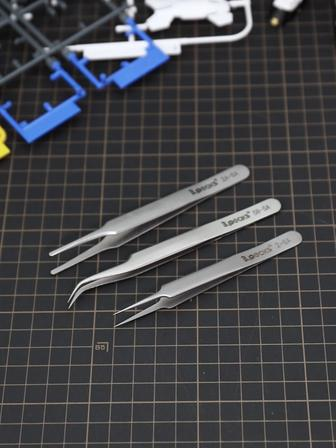
Präzisionspinzette
Grundausstattung: gängige Basismodelle (Dreier-Set: gerade Spitze/gebogene Spitze/flache Spitze)
Für Einsteiger im Schiffsmodellbau sollten diese drei Ausführungen vorrangig vollständig vorhanden sein; sie decken über 90 % der feinmechanischen Einsatzszenarien ab.
---
1. Präzisionspinzette mit gerader Spitze (unverzichtbares Hauptmodell)
Die Spitze ist fein, schlank und gerade; die Spitzen schließen eng; die Greifpräzision ist am höchsten. Sie ist das universelle Hauptwerkzeug für die tägliche Arbeit.
- Hauptanwendungen im Schiffsmodellbau
- Halten und präzises Positionieren zum Kleben von winzigen Bauteilen wie Miniatur-Geländerpfosten, kleinen Rollen, Pollern, Zierleisten der Stückpforten usw.
- Unterstützen beim Einfädeln von feinen Baumwollfäden/Nylon-Takelagen bis 0,5 mm; die Fadenenden in Takelagelöcher von 0,6–1,0 mm einführen
- Reinigen von feinen Rückständen wie Holzspänen an der Innenwand von Bohrlöchern und überschüssigen Klebstoffspuren an Fugen
- Auswahlhinweis: Bevorzugt eine Ausführung aus Edelstahl 304 wählen; die Spitzen müssen spaltfrei schließen; eine Länge von 11–13 cm liegt bei Einhandbedienung am stabilsten in der Hand.
2. Präzisionspinzette mit gebogener Spitze (unverzichtbar für Tiefen-/Kurvenarbeiten)
Die Spitze ist um 30°–45° nach oben gebogen, sodass der Pinzettenkörper die Sicht nicht verdeckt; sie eignet sich speziell für Arbeiten an engen, tief gelegenen Stellen.
- Hauptanwendungen im Schiffsmodellbau
- Bauteile in engen Bereichen wie der Rumpfinnenseite und den Spantenzwischenräumen kleben und Takelagenknoten fixieren.
- Montage verdeckter Bauteile unter dem Deck und im Innenraum des Schiffes, ohne dass der Pinzettenkörper die Sicht verdeckt.
- Aufnehmen kleiner, mit Klebstoff benetzter Teile, damit Klebstoff nicht an den Fingern haftet und die Arbeit beeinträchtigt.
- Auswahlhinweis: Eine 30°-Biegung bietet die größte Universalität; die Spitzen müssen eng schließen und dürfen keine Versatzabweichung aufweisen.
3. Pinzette mit flacher/breiter Spitze (speziell zum Halten von Holzplättchen)
Die Spitze ist flach und breit; die Kontaktfläche beim Greifen ist groß und der Druck gering, sodass die Oberflächenstruktur dünner Holzplättchen und weicher Hölzer nicht eingedrückt wird.
- Hauptanwendungen im Schiffsmodellbau
- Dünne Rumpfbeplankung und Decksleisten halten und an der Stoßfuge ausrichten, damit sie vor dem Aushärten des Klebstoffs nicht verrutschen.
- Beim Kleben von Schiffsnamensschildern und großflächigen Zierteilen positionieren und fixieren; die Kraft wird gleichmäßig eingeleitet, sodass Bauteile nicht leicht zerdrückt werden.
- Kleine Schleifpapierstücke halten, um Ecken, Innenseiten der Stückpforten und andere mit den Fingern nicht erreichbare schwer zugängliche Stellen zu schleifen.
- Auswahlhinweis: Eine Spitzenbreite von 3–5 mm ist geeignet; die Kanten sollten glatt und gratfrei sein, um Kratzer auf Holz und Lackflächen zu vermeiden.
---
4. Selbstklemmende Reverse-Pinzette (für langes Fixieren und freie Hände)
Mit umgekehrter Selbstklemmmechanik: Beim Zusammendrücken des Pinzettenkörpers öffnet sie sich, beim Loslassen schließt sie automatisch; ein dauerhafter Kraftaufwand über den gesamten Zeitraum ist nicht erforderlich.
- Hauptanwendungen im Schiffsmodellbau
- Während der Klebstoffaushärtung Bauteile über längere Zeit fixiert halten und die Hände für andere Arbeitsschritte frei haben.
- Beim Löten von Messinggeländern und beim Erwärmen und Formen von Messingdrahtbauteilen dienen sie als wärmeisolierende Haltehilfe.
- Beim gleichzeitigen Kleben mehrerer Teile diese an verschiedenen Stellen fixieren, um die Effizienz der Serienmontage zu steigern.
- Auswahlhinweis: Bevorzugt eine selbstklemmende Ausführung aus Edelstahl wählen; mittlere Klemmkraft, um dünne Holzplättchen unter 1 mm nicht zu zerbrechen.
---
Auswahl- und Anwendungshinweise
1. Genauigkeit hat Vorrang: Die Kernleistung einer Pinzette ist die Schließgenauigkeit der Spitzen. Eine geeignete Präzisionspinzette muss nach dem Schließen spaltfrei und ohne Versatz schließen, um feine Fäden und Mikrobauteile stabil zu halten.
2. Als Material vorzugsweise Edelstahl 304: rostbeständig, gute Elastizität, verformt sich bei langem Gebrauch nicht leicht und verliert nicht den Versatz. Einfache Ausführungen aus gewöhnlichem Blech werden nicht empfohlen, da sie nach wenigen Anwendungen locker und ungenau werden.
3. Anwendungsverbote: Präzisionspinzetten nicht zum Halten harter Gegenstände oder zum Verdrehen/Biegen von Bauteilen verwenden; dies kann zu versetzten Pinzettenspitzen und abgeplatzten Spitzen führen. Nach Klebearbeiten Klebstoffreste an den Spitzen sofort abwischen, damit beim nächsten Einsatz keine kleinen Teile festkleben.
4. Aufbewahrung und Schutz: Bei Nichtgebrauch Schutzkappen auf die Spitzen setzen, um Stumpfwerden durch Stöße zu vermeiden und Verletzungen vorzubeugen.
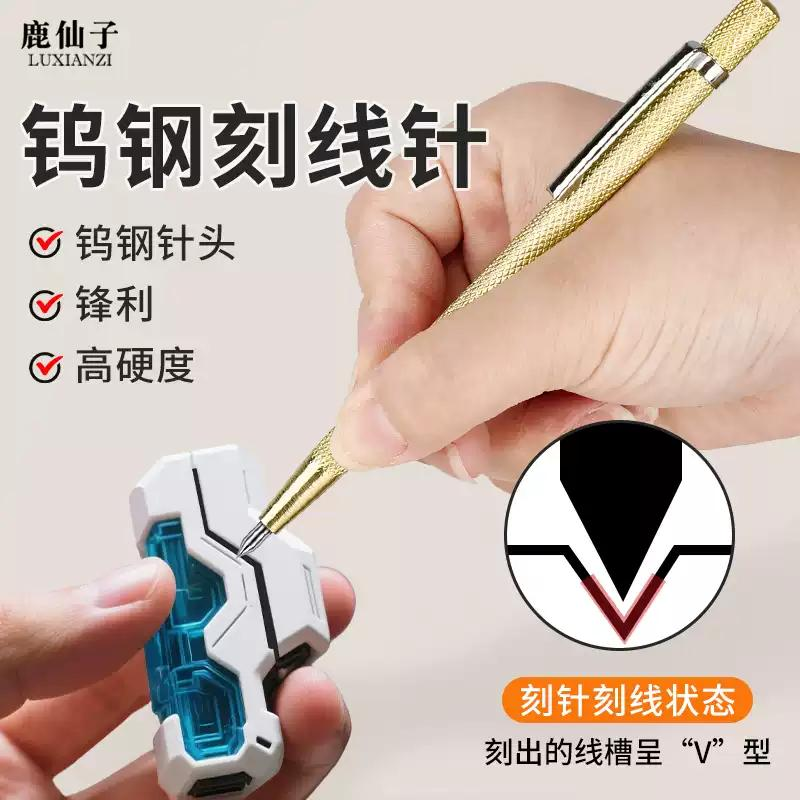
Graviernadel (Anreißnadel)
Die Modell-Anreißnadel ist im Bau von Holzsegelschiffmodellen ein Kernwerkzeug für hochpräzises Anreißen und die Punktpositionierung. Sie ersetzt den Bleistift durch eine harte, scharfe Metallnadelspitze und ritzt extrem feine Spuren in Holz- und Sperrholzoberflächen. In Kombination mit Lineal und Geodreieck lässt sich die Anreißabweichung im 0,1-mm-Bereich halten; sie ist ein unverzichtbares Kleinteil, um die Genauigkeit von Rumpfzuschnitt, Bohrlochpositionierung und Bauteilmontage zu gewährleisten.
---
I. Gängige Typen und Auswahl
1. Stiftförmige Hartmetall-Anreißnadel (erste Wahl für Hauptarbeiten)
Dies ist die im Schiffsmodellbau am häufigsten verwendete Ausführung: Der stiftförmige Griff liegt stabil in der Hand, die Hartmetallspitze ist sehr hart, verschleißfest und stumpft nur schwer ab; sie eignet sich für Hartholz, Sperrholz und Balsa und ist das Hauptwerkzeug für den täglichen Zuschnitt und das Anreißen.
- Kernvorteil: Die Nadelspitze ist scharf, die geritzten Linien sind fein und gleichmäßig; die Standzeit ist 3–5-mal höher als bei gewöhnlichen Edelstahl-Anreißnadeln.
- Spezifikationshinweis: Ein Spitzendurchmesser von 0,1–0,3 mm ist geeignet; bevorzugt Ausführungen mit Schutzkappe wählen, da sie sicherer aufzubewahren sind.
2. Kombination aus Anreißnadel und Körner (sehr zu empfehlen für Bohrungen im Schiffsmodellbau)
Üblicherweise besteht sie aus einer feinen Anreißnadel und einem kleinen Körner mit Rundspitze; sie ist eine kosteneffiziente Wahl für Bohrungen an der Takelage von Schiffsmodellen, es gibt auch doppelseitige Zweifachausführungen.
- Kernvorteil: Nach dem Anreißen wird direkt mit dem Körner ein Punkt gesetzt; die Vorbereitung vor dem Bohren erfolgt in einem Schritt und passt perfekt zu Feinarbeiten mit dem Handbohrer.
- Die vom Körner erzeugte flache Vertiefung nimmt genau einen feinen Bohrer von 0,6–1,0 mm auf und beseitigt das Problem, dass der Bohrer beim Anbohren abrutscht oder verläuft.
3. Gebogene Anreißnadel (ergänzend für Fortgeschrittene)
Die Nadelspitze weist einen kleinen Biegewinkel auf und eignet sich für Linienmarkierungen in engen Bereichen wie der Innenseite der Bordwand oder den Spantenzwischenräumen. Für den gewöhnlichen Einstieg ist sie nicht erforderlich; bei fortgeschrittenen Detailmodifikationen kann sie nach Bedarf ergänzt werden.
II. Kernanwendungen im Schiffsmodellbau
1. Feines Anreißen für den Zuschnitt: Mit Lineal und Geodreieck werden auf Rumpfbeplankung, Spanten und Decksplanken Schnittbezugslinien geritzt; die Linien sind weitaus feiner als mit dem Bleistift, sodass nach dem Schneiden geringere Maßabweichungen entstehen.
2. Positionierung von Bohrlochpunkten: An Takelage-, Relingstützen- und Mastbefestigungslöchern werden Körnervertiefungen gesetzt, um ein Abrutschen oder Verlaufen des Handbohrers beim Anbohren zu verhindern.
3. Ausrichtmarkierungen für die Montage: Markierung der Ausrichtlinien von Spanten und Kiel, der Stückpforten-Trennlinien und der Schottlinien, um eine symmetrische und regelmäßige Struktur der linken und rechten Rumpfseite sicherzustellen.
4. Feine Ritzlinien für die Detailnachbildung: Auf der Rumpfoberfläche werden Plankenstoßfugen und Zierlinien geritzt, um die Wirkung von Massivholzstößen nachzubilden und den Realismus des Modells zu erhöhen.
III. Richtige Anwendungstechniken
1. Gerade Linien anreißen: Die Nadelspitze eng an der Linealkante führen, den Griff um 30°–45° neigen und mit gleichmäßigem, leichtem Druck einmal durchziehen; wiederholtes kräftiges Nachziehen vermeiden, da die Linie sonst breiter wird und an Präzision verliert.
2. Körnerpunkte setzen: Den Körner senkrecht auf den markierten Punkt ausrichten, leicht drehend eindrücken und nur eine flache Vertiefung erzeugen; bei dünnen Decks und feinen Rumpfbeplankungen nicht zu stark drücken, um ein Aufsplittern des Holzes zu vermeiden.
3. Materialanpassung: Bei Weichholz (Balsa, Kiefer) genügt leichtes Ritzen, bei Hartholz (Padouk, Buche) kann etwas stärker oder in zwei leichten Durchgängen geritzt werden, um ein Abbrechen der Nadelspitze zu vermeiden.
4. Kurven anreißen: Mit Kurvenlineal oder vorgefertigter Schablone arbeiten, die Nadelspitze eng an der Schablonenkante führen und gleichmäßig bewegen, um einen glatten und zusammenhängenden Bogen zu gewährleisten.
IV. Pflege und Hinweise
1. Bei Nichtgebrauch unbedingt die Schutzkappe aufsetzen; dies verhindert sowohl ein Stumpfwerden der Nadelspitze durch Stöße oder Herunterfallen als auch Stichverletzungen.
2. Nur für weiche Materialien wie Holz, Kunststoff und Karton verwenden; das direkte Ritzen auf harten Oberflächen wie Metall oder Glas ist verboten, da die Nadelspitze dadurch schnell beschädigt wird.
3. Wenn die Nadelspitze stumpf geworden ist, kann sie mit einem feinen Ölstein der Körnung 600 oder feiner gleichmäßig im Spitzenwinkel nachgeschärft werden; nicht flach schleifen.
4. Getrennt aufbewahren, um zu vermeiden, dass die Nadelspitze durch gemischte Lagerung mit Schraubendrehern, Zangen und anderen Metallwerkzeugen angestoßen wird.
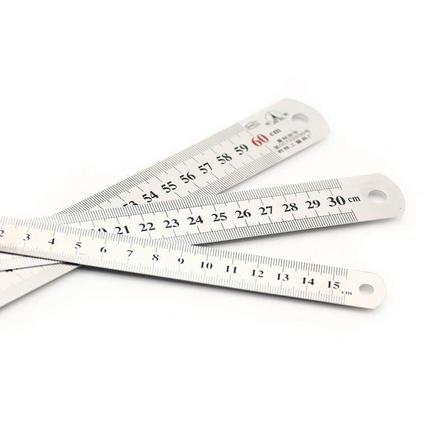
Lineal und Geodreieck
Lineal und Zeichendreieck sind grundlegende Mess- und Anreißwerkzeuge beim Bau von Holzsegelschiffmodellen. Sie werden hauptsächlich zum Maßnehmen an verschiedenen Bauteilen, zum Anreißen gerader Linien, zur Rechtwinkligkeitsprüfung und zur Winkelpositionierung eingesetzt und sind unverzichtbare Messwerkzeuge, um eine regelmäßige Struktur und symmetrische Abmessungen des Schiffsmodells zu gewährleisten.
---
I. Edelstahllineal
Für den Schiffsmodellbau ist ein verstärktes Edelstahllineal vorzuziehen. Im Vergleich zu gewöhnlichen Kunststofflinealen ist sein Linealkörper gerade und verformt sich kaum, die Kanten sind scharf und liegen eng am Holz an, und die Anreißgenauigkeit ist höher; es ist das Hauptwerkzeug für Zuschnitt und Positionierung.
Spezifikationen und Auswahlhinweise
- Zwei ständig bereitgehaltene Lineale decken die meisten Anwendungsfälle ab: Die **15-cm-Portable-Version** eignet sich für die Feinmessung an kleinen Bauteilen wie Reling und Riggsockeln; die **30-cm-Universalversion** eignet sich für große Holzbauteile wie Rumpf, Deck und Kiel.
- Für große Schiffsmodelle im Maßstab 1:30 und größer kann zusätzlich ein 60-cm-Lineal ergänzt werden.
- Bevorzugt werden Ausführungen mit beidseitiger Skalierung und einer kleinsten Teilung von 0,5 mm; ein Linealkörper mit gefasten Kanten liegt enger am Material an, sodass das Anreißen präziser und ohne Abweichung erfolgt.
Kernanwendungen im Modellbau
1. Beim Zuschneiden von Rumpfbeplankung und Deckleisten mit einer Anreißnadel gerade Linien ziehen; dadurch wird der durch die Strichbreite eines Bleistifts verursachte Fehler reduziert.
2. Spantenabstände und Längen der Mastsegmente messen, um eine symmetrische Struktur der Backbord- und Steuerbordseite des Rumpfs zu gewährleisten.
3. An der Bordwandkante anlegen, um die Geradheit und Ebenheit des gesamten Rumpfs zu prüfen.
4. Als Referenzanschlag für das Zeichendreieck dienen, damit senkrechte und schräge Linien gerade und ohne Versatz angerissen werden.
---
II. Transparentes Zeichendreieck
Das Zeichendreieck ist das zentrale Werkzeug für die Rechtwinkligkeitsprüfung und das Anreißen von Winkeln im Schiffsmodellbau. Vorzugsweise wird hochtransparentes Acryl verwendet, da die darunterliegenden Holzlinien klar sichtbar bleiben und eine genaue Positionierung gewährleistet ist.
Spezifikationen und Auswahlhinweise
Im Schiffsmodellbau sind zwei Arten von Zeichendreiecken üblich; es wird empfohlen, ein Set (zwei Stück) vollständig anzuschaffen, um alle Anwendungsfälle abzudecken:
1. Gleichschenkliges rechtwinkliges Zeichendreieck (45°/45°/90°): am häufigsten verwendet, zum Zeichnen von 90°-Senkrechten und 45°-Schrägschnitten.
2. 30°/60°-Zeichendreieck: zum Zeichnen von Linien in besonderen Winkeln an Schrägstreben, Geschützpfortenrahmen, Zierteilen usw.
- Bei der Größe genügen mittelkleine Ausführungen mit einer Kantenlänge von 10–15 cm; ein zu großes Zeichendreieck ist bei der Bearbeitung kleiner Bauteile unhandlich.
- Kernanforderung: Die Rechtwinkelgenauigkeit muss den Anforderungen entsprechen, die Kanten müssen gerade und gratfrei sein, um Abweichungen bei der Prüfung zu vermeiden.
Kernanwendungen im Modellbau
1. Beim Einbau der Spanten das Zeichendreieck gleichzeitig an Kiel und Spant anlegen und die 90°-Rechtwinkligkeit prüfen, um eine Schrägstellung des gesamten Rumpfs zu vermeiden.
2. Bei der Deckunterteilung und der Positionierung der Geschützpforten zusammen mit dem Lineal senkrechte Teilungslinien zeichnen, um eine regelmäßige Anordnung zu gewährleisten.
3. Beim Schneiden von schrägen Stützen und Belegnägeln direkt am Zeichendreieck einen standardmäßigen Schrägschnitt anzeichnen, ohne zusätzliches Winkelmessen.
---
Hinweise zu Verwendung und Pflege
1. Für feine Anrissarbeiten vorzugsweise eine Modellbau-Anreißnadel verwenden; Bleistiftstriche sind breiter und führen leicht zu Abweichungen von 0,2–0,5 mm.
2. Herunterfallen, Stöße und starken Druck vermeiden, um Verformungen der Linealkanten und eine Verfälschung der Rechtwinkligkeit zu verhindern; bei längerem Gebrauch kann die Genauigkeit regelmäßig mit einem Referenzwinkel geprüft werden.
3. Beim Zuschneiden von Holz kann das Lineal als Führungsanschlag dienen; zusammen mit einem Bastelmesser werden gerade und glatte Schnittkanten gewährleistet.
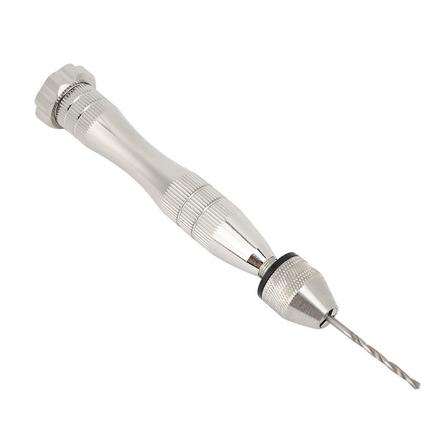
Handbohrer
#Handbohrer (Modell-Handbohrer / Spannzangen-Handbohrer)
Der Handbohrer wird auch oft als Handbohrer oder Spannzangen-Handbohrer bezeichnet und ist ein Standardwerkzeug für präzise Bohrungen im Holzsegelschiffmodellbau. Durch manuelles Drehen wird der Bohrer angetrieben und schneidet; Mikrobohrer verschiedener Größen lassen sich frei montieren und austauschen. Er dient speziell für kleine, präzise Bohrarbeiten wie Löcher für Takelage, die Positionierung von Relingstützen und Stiftlöcher in Bauteilen.
---
##Gesamtaussehen und Aufbau
Übliche modellspezifische Handbohrer haben eine Ganzmetall-Stiftform, sind kompakt und lassen sich einhändig bedienen; sie eignen sich für die feinen Arbeiten im Schiffsmodellbau.
- Spannfutter: Dreibacken-Spannfutter an der Vorderseite, durch Drehen festziehen bzw. lösen; üblicher Spannbereich 0,3–3,2 mm, kompatibel mit allen benötigten Bohrergrößen 0,6, 0,7, 0,8, 1,0 und 2,0 mm
- Rutschfester Griff: Der Schaft hat eine Rändelung, die die Reibung erhöht und ein gleichmäßiges Drehen mit Fingerkraft erleichtert
- Endauflage: Die flache Ausführung stützt sich in der Handfläche ab, was beim Bohren stabiler macht und Wackeln bzw. Zittern der Hand reduziert
---
Bohrer-Spannwirkung
Der Bohrerwechsel erfolgt einfach durch Drehen des Spannfutter-Klemmrings; bei sehr feinen Bohrern wie 0,6–0,8 mm sollte die Schneide nur 3–5 mm herausstehen, da ein zu weit herausstehender Bohrer das Bruchrisiko stark erhöht.
---
Referenz für passende Bohrersets
Im Schiffsmodellbau übliche Mikro-Spiralbohrer können direkt mit dem Handbohrer kombiniert werden und decken alle Anforderungen von feinen Takelungslöchern bis zu Mastbefestigungslöchern ab.
---
Kernvorteile im Schiffsmodellbau
1. Schutz feiner Bohrer: Die manuelle Drehzahl ist vollständig kontrollierbar; anders als bei hochdrehenden Elektroschleifern brechen feine Bohrer nicht so leicht ab. Das ist eine sichere Wahl für Bohrungen in der Takelage von Schiffsmodellen.
2. Hohe Bohrgenauigkeit: Vorschubkraft und Bohrtiefe lassen sich präzise steuern; beim Bohren dünner Decks und feiner Rumpfschalen verläuft der Bohrer nicht so leicht oder bohrt versetzt durch.
3. Sehr hohe Anpassungsfähigkeit: deckt alle Mikro-Schaftbohrer im Bereich 0,4–3,0 mm ab; ein Werkzeugsatz kann alle Anforderungen an kleine Bohrdurchmesser im Schiffsmodellbau erfüllen.
Wesentliche Punkte beim Bohren im Schiffsmodellbau
1. Vor dem Bohren mit einer Positioniernadel einen kleinen Punkt auf der Holzoberfläche anbringen, damit der Bohrer beim Ansetzen nicht abrutscht oder verläuft.
2. Den Bohrer senkrecht zur Holzoberfläche halten, leicht drücken und gleichmäßig drehen; ein Schneidgefühl genügt, niemals mit Gewalt drücken.
3. Beim Bohren von 1–2 mm dünnen Decks/Rumpfplatten auf der Rückseite ein Stück Abfallholz unterlegen, um Ausrisse und Splitter der Holzmaserung am Austritt zu vermeiden.
4. Bei Hartholz (Padouk, Buche) langsamer bohren, den Bohrer regelmäßig zurückziehen, um Späne auszuwerfen, und ein Verstopfen zu verhindern.
Kaufempfehlung
Bevorzugt eine präzise Ganzmetall-Ausführung des Handbohrers wählen, da sie eine bessere Rundlaufgenauigkeit bietet; feine Bohrer mit 0,6, 0,7 und 0,8 mm sind häufig verwendete Verschleißteile. Es empfiehlt sich, zusammen mit dem Handbohrer 2–3 Ersatzbohrer zusätzlich bereitzuhalten.
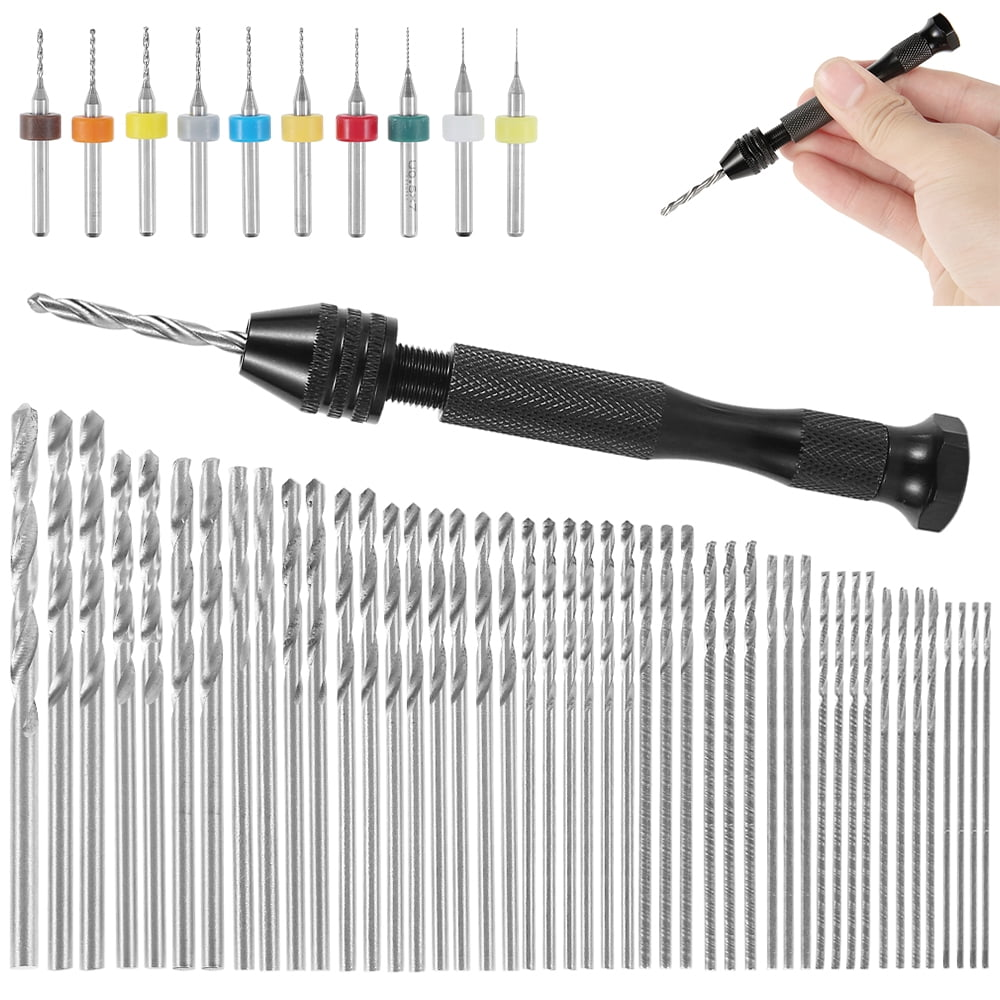
Bohrer
Mikro-HSS-Spiralbohrer mit zylindrischem Schaft (für Modellbau bevorzugt kurzschneidige Ausführung)**, bevorzugt mit **Präzisions-Pin-Vise (pin vise)**, kein direkter Einsatz mit Hochgeschwindigkeits-Rotationswerkzeug; dünne Bohrer brechen sehr leicht
Material: gewöhnlicher HSS 6542 reicht für den Schiffsmodellbau; Wolframkarbid ist verschleißfester, aber extrem spröde und bricht bei der geringsten Abweichung – für Anfänger mit Vorsicht zu wählen
✅ Hauptgrößen + Verwendung
1. 0,6 mm: extrem feine Takelagelöcher, Durchführungen für dünnen Baumwoll-/Nylonfaden, Miniatur-Relinge, Seildurchführungslöcher für kleine Rollen (dünner Faden ≤ 0,4 mm)
2. 0,7 mm: feine Takelage, Stagen, kleine Wanten – die am häufigsten verwendete Größe für Schiffsmodell-Takelage
3. 0,8 mm: das gängigste Takelageloch! Standard bei den meisten historischen Segelschiffen in 1:50–1:100, für Baumwollschnur 0,5–0,6 mm, Positionierlöcher für Bambus-/Kupferdraht an der Reling
4. 1,0 mm: dicke Taue, Schoten, Bambusdrahtstützen, Positionierung des Mastfußes, Befestigungsstifte für Kanonenrohre, kleine Decksstützen
5. 2,0 mm: dicke Bambusstäbe, Befestigungslöcher am Mastfuß, große Stifte, Halterungen für Kanonenlafetten, Durchgangslöcher in dicken Holzspanten
✅ Empfohlene Ergänzung zu einem vollständigen Satz (bei erfahrenen Schiffsmodellbauern Standard, schließt Lücken, alles in einem Schritt)
Zusätzlich zu den 5 Bohrern diese Größen ergänzen; deckt nahezu alle Fälle ab:
0,4, 0,5, 0,9, 1,2, 1,5 mm
Kompletter Satz: 0,4, 0,5, 0,6, 0,7, 0,8, 0,9, 1,0, 1,2, 1,5, 2,0
- 0,4/0,5: extrem feine Takelage für sehr kleine Maßstäbe (1:100 und kleiner)
- 0,9: zwischen 0,8 und 1,0; in vielen Bausatzanleitungen wird dieser Lochdurchmesser ausdrücklich angegeben
- 1,2: dicker Bambusdraht, dicke Kupferstützen
- 1,5: Masten, dicke Stützen, Positionierung großer Bauteile
📌 Wichtige Punkte bei Kauf und Auswahl (Fallstricke vermeiden)
1. Zwei Varianten beim Schaftdurchmesser
- Gleichdicker Schaft: je dünner der Bohrer, desto dünner der Schaft → günstig, aber bei 0,6 und 0,7 mm ist die Einspannung instabil und der Bohrer verläuft leicht
- Einheitlicher 1,0-mm-Schaft (Stufenschaft): sehr empfehlenswert! Schneidendurchmesser 0,4–0,9 mm, hinten einheitlicher 1,0-mm-Rundschaft; im Handbohrer stabil eingespannt, gute Rundlaufgenauigkeit, Standard bei Modellbaubohrern
2. Kurzschneidige Ausführung wählen, keine verlängerten Mikrobohrer: Je länger ein dünner Bohrer, desto stärker schwingt er und desto leichter bricht er
3. Verpackung: am besten einzeln verpackt / mit Aufbewahrungsbox; verlorene dünne Bohrer sind schwer wiederzufinden
4. Ersatzempfehlung: 0,6, 0,7 und 0,8 mm brechen am leichtesten; von diesen drei Größen gleich 2–3 Stück als Ersatz kaufen
🛠 Bedienungsrichtlinien für das Bohren (passend zu deinem vorherigen Schleifablauf)
1. Zuerst mit Anreißnadel / Körner anpunkten, damit der Bohrer nicht abrutscht oder verläuft; besonders wichtig bei Weichholz
2. Handbohrer: **leicht drücken, langsam drehen, nicht mit Gewalt drücken**; sobald der Schnitt spürbar ist, reicht es; bei zunehmendem Widerstand sofort Späne ausräumen
3. Dünne Decksplatten (1–2 mm Sperrholz): Abfallholz unterlegen, um Ausbrüche an der Austrittsseite und splitternde Kanten zu vermeiden
4. Hartholz (Padouk, Buche) verschleißt Bohrer schneller als Balsa; mit niedrigerer Drehzahl arbeiten
5. Durchgangsloch: kurz vor dem Durchbohren den Druck verringern, um ein Ausreißen der Holzfasern an der Austrittsseite zu vermeiden
## 📋 Schnellauswahlkarte
- Feine Takelage: 0,4–0,7
- Standardtakelage, Reling: 0,8 (höchste Nutzungsrate)
- Bambusdrahtstützen, dicke Taue: 1,0 / 1,2
- Mastfuß, große Stützen: 1,5 / 2,0
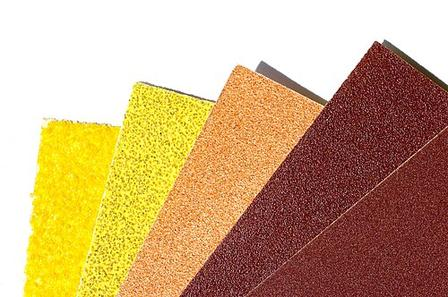
Schleifpapier
Für das Schleifen von Massivholz-Schiffsbauteilen, Sperrholzplatten, Spanten, Rumpfaußenbeplankung und Bauteilen: überwiegend Trockenschliff, in der Feinphase kann Nassschliff eingesetzt werden; verschiedene grobe und feine Körnungen jeweils vorrätig halten.
Prinzip: Körnung schrittweise erhöhen, große Körnungssprünge sind streng verboten; bei jeder Schleifpapier-Körnung müssen die Schleifspuren der vorherigen Körnung vollständig entfernt sein, bevor zur nächstfeineren Körnung gewechselt wird; in Maserrichtung schleifen, um Ausbrüche und Aufrauen der Holzmaserung zu reduzieren.
Materialhinweise: Bei Harthölzern wie Buche, Mahagoni, Padouk (Rosenholz) und Teak langsamer vorgehen; Weichhölzer wie Balsaholz und Kiefer neigen leicht zum Aufrauen, daher wird in der späteren Phase leichter Nassschliff empfohlen.
Grundlegender Schleifablauf (Rumpf, Spanten, Deck, Planken – die am häufigsten verwendete Standardversion)
1. 80er Körnung: Rohteile, Grat nach dem Schneiden, verbrannte Kanten vom Laserschneiden, überschüssige Leimreste und große Höhenunterschiede egalisieren.
⚠️Nicht zu lange schleifen, sonst werden Kanten leicht verrundet oder Linien überschliffen.
2. 120er Körnung: tiefe Schleifspuren der 80er Körnung entfernen, insgesamt plan schleifen, Höhenunterschiede an Stoßfugen korrigieren; die meisten groben Defekte sind damit erledigt.
3. 240er Körnung: zentrale Übergangskörnung, die wichtigste Stufe beim Modellschleifen; Schleifspuren der 120er Körnung beseitigen, die Holzoberfläche wird feiner; Weichholz neigt zum Aufrauen, daher mit geringem Druck arbeiten.
4. 400er Körnung: Feinegalisierung, Standarduntergrund vor dem Auftragen von Grundierung / Holzöl-Wachs; nach dem Schleifen sind mit bloßem Auge keine deutlichen Kratzer sichtbar.
5. 600er Körnung: nach dem vollständigen Trocknen der Grundierung schleifen (wichtig! Bei Schiffsmodellen werden meist 1–2 Schichten Grundierung aufgetragen), Grundierungspartikel und Läufer abschleifen, um einen feinen Grundierungsuntergrund zu erhalten.
Fortgeschrittene Polierroute (für Hochglanz-Klarlack, Spiegelglanz und Premium-Ausstellungsmodelle)
Nach der oben genannten 600er Körnung weiter:
6. 800er Körnung: Schleifen der ersten Klarlackschicht
7. 1200er Körnung: Schleifen der zweiten Klarlackschicht (Nassschliff mit klarem Wasser möglich, weichen Schleifklotz unterlegen)
8. 2000er Körnung: nach mehreren Klarlackschichten feiner Nassschliff, kreisförmige Schleifspuren beseitigen
9. 3000er Körnung: ultrafeiner Nassschliff, anschließend kann Polierpaste aufgetragen werden
Hinweis zu 5000er, 7000er und 10000er Körnung: Für normale Schiffsmodellbauten nicht zur regelmäßigen Verwendung empfohlen; nur für extreme Spiegelglanz-Sammlerstücke verwenden. Für gewöhnliche Used-Look- und matte antike Schiffe ist dies völlig unnötig.
📌 Vereinfachtes Schema nach Bauteilen (vereinfachte Version, geeignet für Serienfertigung / Übungs-Schiffsmodelle)
- Spanten, innenliegende nicht sichtbare Strukturen: 80er Körnung → 120er Körnung → 240er Körnung → aufhören, kein weiteres Feinschleifen erforderlich, da innen nicht sichtbar; spart Zeit
- Deck, Rumpfaußenseite, sichtbare Zierteile (Relingfundamente, Stückpforten usw.): 80er Körnung → 120er Körnung → 240er Körnung → 400er Körnung → 600er Körnung (für matte Holzoptik und Holzöl-Wachs-Effekt ausreichend)
- Sammlungswürdige Hochglanz-Ausstellungsmodelle: den oben genannten vollständigen Ablauf bis 2000–3000er Körnung durchführen
⚠️ Sehr wichtige Hinweise zum Schleifen von Schiffsmodellen
1. Schleifklötze sind unverzichtbar: harte Schleifklötze für ebene Flächen (Rumpfaußenbeplankung, Deck), weiche Schwammschleifklötze für gewölbte Flächen und runde Bug- und Heckpartien; wer Schleifpapier direkt mit der Hand hält, schleift garantiert wellige Flächen.
2. Weichholz (Balsaholz) – Vorsicht: Nach der 240er Körnung möglichst trocken schleifen; starker Nassschliff lässt Holzfasern sehr leicht hervortreten und splittern; bei Aufrauen kann eine dünne Schicht Sperrgrund aufgesprüht und anschließend geschliffen werden.
3. Leimstellen: Ausgehärteter Sekundenkleber und Holzleim sind sehr hart; vorrangig mit niedriger Körnung (80er/120er Körnung) abschleifen, feines Schleifpapier trägt Leimpunkte nicht ab.
4. Verbotene Reihenfolge: Nicht direkt von 120er Körnung auf 400er Körnung springen; die Schleifspuren der vorherigen Stufe bleiben darunter verborgen und treten nach dem Klarlackauftrag vollständig hervor.
5. Antike Segelschiffe im Used-Look: Bis zur 400er Körnung schleifen und dann aufhören; nicht über 800er Körnung hinaus schleifen, um eine leichte Holzmaserungsstruktur zu bewahren – zu glatt wirkt unrealistisch.
🧾 Schnellübersichtskarte der Reihenfolge (zum einfachen Speichern)
Übungs- / matte Holzöl-Wachs-Version: 80# →120# →240# →400# →600#
Hochglanz-Klarlack-Sammlerstück: 80# →120# →240# →400# →600# →800# →1200# →2000# →3000#
Innenliegende verdeckte Bauteile: 80# →120# →240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆