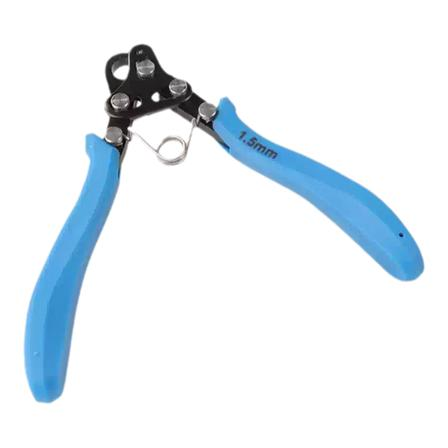
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
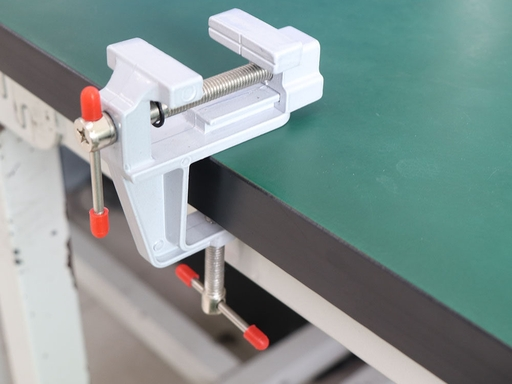
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
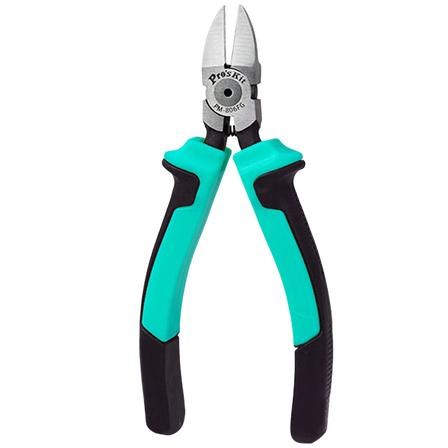
정밀 복숭아형 플라이어
니퍼는 흔히 사선 니퍼, 게이트 커터, 사이드 커터라고도 하며, 목재 범선 모형의 금속 구성품과 경질 재료 가공에 사용하는 전용 절단 공구입니다. 주로 얇은 금속 와이어, 금속 부품의 게이트 버, 경질 플라스틱 부품 등 비교적 단단한 재료를 절단하는 데 사용되며, 절단력이 강하고 절단면이 평탄하고 깔끔하여 뾰족한 펜치의 측면 절단날로는 대응할 수 없는 약간 굵고 단단한 금속 부품의 절단 요구까지 처리할 수 있는 금속 장식물 제작 단계의 필수 공구입니다.
두 가지 규격 상세 설명 및 선박 모형 용도
1. 표준 양날형(범용 주력 절단)
절단날은 대칭 양날 구조로 절단력이 크고 내구성이 뛰어나 일상적인 거친 절단 작업의 주력 구성입니다.
- 핵심 용도: 0.5~1.5mm 구리 와이어, 철사, 구리 봉을 절단하고, 9자 못, 구리 핀의 여분 길이를 재단하며, 금속 주물의 게이트 버를 다듬고, 경질 플라스틱 의장 부품의 여분 플래시를 절단합니다.
- 조작 요점: 절단 시 날 뿌리 부분에 힘을 가하면 힘이 더 안정적이고 절단면이 더 깔끔합니다. 굵고 단단한 와이어는 날 끝으로 절단하지 말아 날 끝의 파손을 피하십시오.
2. 얇은 날 정밀형(정밀 평탄 절단)
한쪽 면만 연마된 초박형 날로 절단 시 압축 변형이 적고 절단면이 평탄하여 버가 거의 없어 정밀 외관 부품 절단에 적합합니다.
- 핵심 용도: 광택 구리 와이어, 가는 금속 난간 와이어를 정밀 절단하고, 노출된 금속 부품의 여분 길이를 다듬어 절단면이 평탄하여 2차 연마가 필요 없도록 보장합니다. 레이저 절단 판재의 작은 연결 노드도 처리할 수 있습니다.
- 조작 요점: 정밀 연질 금속 및 플라스틱 절단에만 사용하며, 고경도 강선 절단은 금지하여 얇은 날의 이가 나가는 것을 방지하십시오.
선박 모형 핵심 적용 장면
1. 구리 와이어, 구리 봉 정길이 절단: 난간, 9자 못, 계선주를 제작할 때 치수에 맞춰 와이어를 정확히 절단합니다.
2. 금속 부품 형상 수정: 구리 못, 구리 핀, 금속 도르래 시트의 게이트, 버, 여분 길이를 다듬습니다.
3. 경질 부품 재단: 경질 플라스틱, 베이클라이트 등 비교적 단단한 재질의 의장 부품을 절단합니다.
4. 폐부품 정리: 불필요한 금속 연결 부품을 절단하고, 위치가 어긋난 금속 구성품을 교정합니다.
사용 및 관리 주의사항
1. 재질 제한: 일반형은 구리, 알루미늄 등 연질 금속과 플라스틱에만 적합하며, 고강도 강선, 경강 봉의 절단은 금지하여 날의 파손 및 변형을 방지하십시오.
2. 날 사용 규범: 절단 시 가능한 한 날의 중간·후반부를 사용하고, 날 끝으로 굵고 단단한 재료를 강하게 절단하지 말아 끝부분의 이가 나가는 것을 방지하십시오.
3. 다른 용도 금지: 무거운 물건을 집는 펜치로 사용하거나 지렛대로 사용하지 말아 펜치 머리의 틀어짐과 날의 맞물림 부정확을 방지하십시오.
4. 일상 관리: 사용 후 날에 남은 금속 부스러기와 접착제를 닦아내고, 회전축에 소량의 오일을 발라 녹을 방지하며 개폐가 원활하도록 유지하십시오.
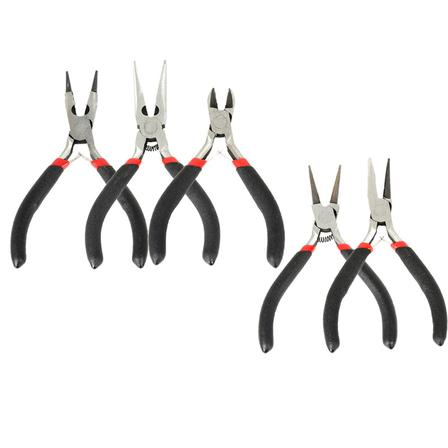
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
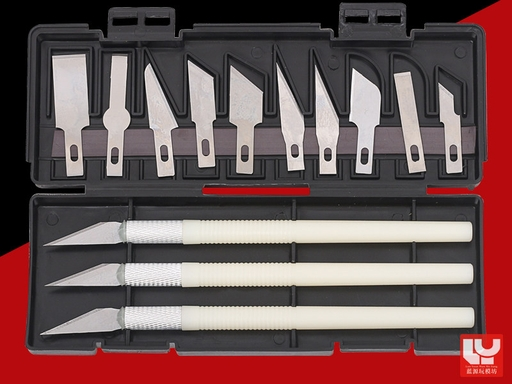
절단날
선박 모형 커터는 목재 범선 모형의 조립 및 가공 단계에서 핵심 절삭 공구이며, 두 제품을 조합하면 판재 연결 노드 절단, 목재 막대 빠른 절단, 접합면 평활화, 모서리 디테일 다듬기라는 네 가지 핵심 요구를 완전히 포괄할 수 있다. 절삭 정밀도는 수공 톱보다 우수하고, 소재 제거 효율은 조각칼보다 높아 골격 제작과 판재 가공에서 사용 빈도가 높은 필수 공구이다.
두 가지 커터 상세 설명과 선박 모형 용도
1. 사선 날 모델 펜 커터(범용 절단+디테일 다듬기 주력)
펜 형태 그립 구조에 30° 사선 날의 날카로운 블레이드를 갖춘, 일상 제작에서 사용 빈도가 가장 높은 범용 절삭 공구이다.
- 핵심 용도:
- 가는 목재 막대와 얇은 목재 편의 정밀 절단, 절단면이 평탄하고 갈라지기 어려워 약간 단단하거나 두꺼운 목재를 가위 대신 처리한다.
- 부재 모서리 디테일 다듬기, 버와 거스러미 제거, 접합 이음새의 단차 정리.
- 얇은 목재 편의 사선 절단면 및 모따기 가공, 소형 장식 부품의 정밀 재단.
- 조작 요점: 목재 막대를 절단할 때는 날을 목재 표면에 수직으로 대고 가볍게 눌러 일정한 속도로 그어 완전히 자른다. 무리한 힘으로 부러뜨리지 말고 목재 결이 섬유를 따라 갈라지는 것을 피한다. 디테일 다듬기는 날 끝으로 가볍게 긁어 층별로 소재를 제거하여 과도한 절삭을 방지한다.
2. 평날 스크레이퍼(판재 노드 절단+접합면 평활화 전용)
평저 푸시 커터, 판재 분리 커터라고도 하며, 날이 곧고 넓으며 칼몸의 강성이 강해 횡방향 밀기·긁기 힘을 견딜 수 있고, 파기·긁기 작업에 특화되어 있다.
- 핵심 용도:
- 레이저 절단 판재 사이의 연결 노드를 끊어 리브, 용골, 갑판 등 사전 제작된 판재를 빠르게 분리하며 판재 본체를 손상시키지 않는다.
- 접합면의 돌출된 접착제 자국과 어긋난 단차를 평평하게 하고, 목재 표면의 레이저 탄 자국과 결함을 긁어낸다.
- 접합 홈 바닥면의 잉여 목재를 제거하여 부재 접합 시 틈 없이 밀착되도록 보장한다.
- 조작 요점: 노드를 끊을 때는 날을 노드 뿌리에 맞추고 판면을 따라 수평으로 일정 속도로 밀어내며 힘을 고르게 한다. 날이 미끄러져 판재의 유효 영역을 긁어 손상시키지 않도록 한다. 면을 평활화할 때는 칼몸을 약간 기울인 상태로 유지하며 여유분을 층별로 긁어낸다.
사용 및 관리 주의사항
1. 안전 수칙: 날이 날카로우므로 조작 시 날을 자신의 몸에서 먼 방향으로 향하게 하여 미끄러짐에 의한 베임을 방지하고, 안전 장갑 착용을 권장한다. 사용하지 않을 때는 보호 캡을 씌운다.
2. 전용 용도 준수: 목재, 연질 플라스틱, 판지 등 연질 재료에만 사용하고 금속을 직접 절삭하는 것은 금지하며 날 끝이 이가 나거나 무뎌지는 것을 방지한다.
3. 적시 날 교체: 블레이드가 무뎌지면 즉시 교체한다. 무딘 칼은 절삭에 힘이 들고 미끄러지기 쉬워 오히려 목재 모서리 파손과 조작 실수를 더 쉽게 유발한다.
4. 보관 및 보호: 블레이드와 칼몸을 전용 케이스에 보관하여 날 끝이 단단한 물체와 부딪히지 않도록 하고, 동시에 작은 블레이드가 흩어져 분실되는 것을 방지한다.
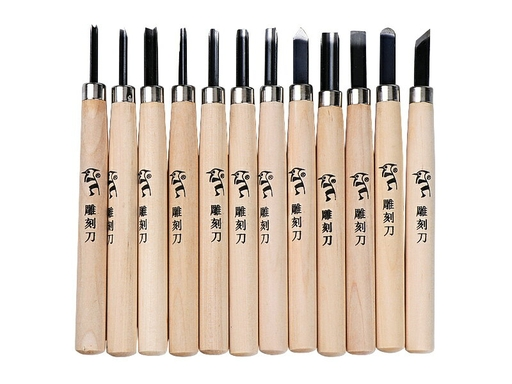
미니 조각칼
这是木质帆船模型制作中专门用于去除多余木料的切削工具,介于手工锯粗截断与砂纸细打磨之间,可完成薄木裁切、边角修型、豁口修整、凹槽加工、细节雕刻等作业,相比锯子精度更高,相比砂纸去料效率更快,是骨架精加工、舾装零件修型的必备工具。
各刃型详解与船模对应用途
1. 平口刀(平面大面积去料)
刃口平直规整,切削接触面积大,去料效率最高。
- 核心用途:快速修平木方锯切的粗糙断面、找平龙骨与肋骨的拼接豁口底面、去除大面积多余木料,是粗修型阶段的主力。
- 适配场景:木方粗修型、大豁口找平、厚木料余量去除。
2. 斜口刀(通用修边主力)
刃口呈斜角,刀尖锋利灵活,兼顾去料效率与精细度,是使用率最高的通用款。
- 核心用途:修整构件边角、加工斜向豁口、削除拼接缝固化胶痕、精细调整零件尺寸。
- 适配场景:肋骨侧边修型、舾装零件修边、斜口构件精细加工。
3. 圆口刀(弧形/凹槽加工专用)
刃口呈圆弧状,专门应对曲面与弧形槽加工。
- 核心用途:挖制半圆形卡槽、修整船艏船艉弧形轮廓、加工桅杆安装凹槽、修磨圆柱类零件外形。
- 适配场景:弧形装饰件、半圆形豁口、圆柱构件修型。
4. 三角刀(细线/V槽雕刻)
刃口呈V形三角,专门用于刻线与窄槽加工。
- 核心用途:刻制船壳板拼接缝仿真线条、加工V型窄槽、雕刻装饰细节、修整内角死角的多余木料。
- 适配场景:木纹仿真刻线、炮窗边框细槽、装饰雕花细节加工。
5. 尖口刀(精细死角修型)
刀尖尖锐纤细,可深入狭窄缝隙作业。
- 核心用途:清理细小豁口死角、修整微型零件轮廓、剔除缝隙内的多余胶痕与木屑。
- 适配场景:微型舾装件修型、狭窄缝隙精细修整。
分部位对应选型速览
1.龙骨、肋骨豁口、船壳修整;核心用刀:平口刀、斜口刀;加工阶段:锯切后粗修型。
2.船艏船艉弧形轮廓;核心用刀:圆口刀、斜口刀;加工阶段:轮廓精细修型。
3.船壳仿真木纹、装饰刻线;核心用刀:三角刀;加工阶段:外观细节加工。
4.舾装小零件边角修型;核心用刀:斜口刀、尖口刀;加工阶段:装配前精修。
5.凹槽、半圆形卡槽加工;核心用刀:圆口刀;加工阶段:结构精细加工。
使用与保养注意事项
1. 去料原则:遵循少量多次原则,逐层削除余量,切勿一次下刀过深,避免木料劈裂、切削超量。
2. 施刀方向:尽量顺着木纹方向切削,逆纹操作极易导致木纤维起毛、边缘崩缺。
3. 安全规范:刀刃锋利,操作时刀刃朝向远离自身的方向,防止打滑划伤,建议佩戴安全手套;闲置时套好保护帽。
4. 专刀专用:仅用于木料、软塑料等软质材料,禁止切削金属、硬卡纸,避免刃口快速磨损崩口。
5. 刃口维护:刀刃变钝后可用细油石顺刃口角度打磨修锐;钝刀切削费力且易打滑,反而更容易引发操作失误。
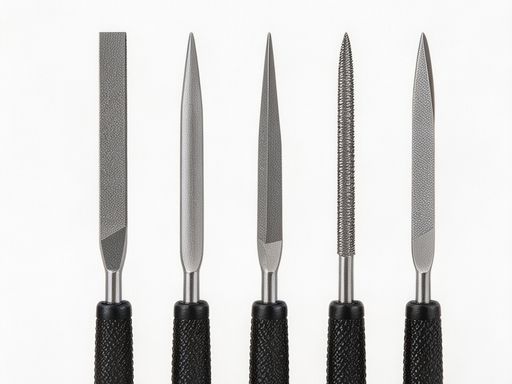
줄
줄(파일)은 거친 톱질과 고운 사포 연마를 연결하는 핵심 형상 수정 공구로, 주로 톱질 후 절단면이 거칠고 고르지 않은 문제, 접합 홈의 정밀도 부족, 이형 윤곽 형상 수정, 미세 구멍 내벽 모서리 다듬기 등 사포로는 효율적으로 처리하기 어려운 문제를 해결합니다. 다양한 톱니 형상이 평면, 곡면, 내각, 원형 구멍 등 여러 형상에 적합하며, 골격 정밀 가공과 부품 형상 수정 단계의 필수 공구입니다.
---
각 줄 유형별 상세 설명과 선박 모형 대응 용도
1. 평줄(평면 줄) · 평면 형상 수정 주력
줄 몸체가 평평하고 양면 모두 절삭날이 있어 사용률이 가장 높은 기본형입니다.
- 핵심 용도: 각재 톱질 절단면 평탄화, 용골과 늑골의 접합 홈 다듬기, 갑판재 측면 평탄화, 대면적 평면 편차 수정; 톱질 후 큰 여유량은 우선 평줄로 빠르게 평탄화한 다음 사포 연마로 이행합니다.
- 선택 제안: 중간 눈+고운 눈 각 1자루를 선택하여 거친 눈은 여유량 제거, 고운 눈은 표면 다듬기에 사용합니다.
2. 반원줄 · 곡면/원호 전용
한 면은 평면, 한 면은 원호면으로 평면과 곡면 작업을 모두 고려합니다.
- 핵심 용도: 선수·선미의 호형 윤곽 형상 수정, 돛대 테이퍼와 원형 부품 연마, 늑골 호형 모서리선 다듬기, 반원형 오목 홈 가공; 곡면이 부품 곡선에 밀착되어 형상 수정 효율이 사포보다 훨씬 높습니다.
- 선택 제안: 중간 폭 반원줄을 우선 선택하여 대부분의 곡면 부품에 적합합니다.
3. 삼각줄 · 내각/홈 전용
단면이 삼각형이고 세 모서리 모두 절삭날이 있어 각도와 좁은 홈을 전문적으로 처리합니다.
- 핵심 용도: 늑골 카드 홈의 내각 다듬기, V형 홈 가공, 좁은 틈 내벽을 곧게 다듬기, 접합 사각지대의 과잉 접착제 자국과 목분 제거; 직각 접합부의 정밀도 수정, 평줄이 들어갈 수 없는 영역도 처리 가능합니다.
4. 원형줄 · 원형 구멍/호형 홈 전용
줄 몸체가 원통형이고 전체 둘레에 절삭날이 있어 원형 구멍과 호형 홈에 적합합니다.
- 핵심 용도: 리깅 구멍 직경 확대, 드릴 구멍 내벽 버 제거, 원형 핀 구멍 가공, 호형 오목 홈 연마; 손드릴로 구멍을 뚫은 후 구멍 직경이 작거나 내벽이 매끄럽지 않을 때 원형줄로 정밀하게 구멍을 확장하고 모서리를 다듬습니다.
- 선택 제안: 1.0mm, 2.0mm 두 직경을 상비하여 선박 모형의 주류 구멍 직경에 맞춥니다.
5. 칼형 줄(보충형) · 좁은 틈/정밀 모서리 다듬기 전용
날 부분이 칼처럼 좁고 얇아 매우 좁은 틈의 정밀 가공에 적합합니다.
- 핵심 용도: 포문 좁은 틈 다듬기, 얇은 목편 홈 가공, 난간 바닥의 가는 홈 모서리 다듬기; 초협소 영역의 정밀 형상 수정용으로 고급 보충형이며 입문 제작에는 필수는 아닙니다.
---
눈의 굵기에 따른 가공 순서
줄의 눈 굵기는 가공 단계에 대응하며 사포 연마 논리와 연결되어 “거친 것에서 고운 것” 원칙을 따릅니다.
1. 거친 눈 줄: 톱질 후 큰 여유량을 빠르게 제거하고 큰 편차를 수정하며 0.1~0.2mm 정밀 수정 여유를 남깁니다.
2. 중간 눈 줄: 주력 형상 수정 공정으로 표면을 평탄화하고 윤곽을 수정하여 완제품에 가까운 치수 정밀도에 도달합니다.
3. 고운 눈 줄: 정밀 표면 다듬기, 거친 줄 자국 제거, 후속 사포 연마를 위한 전환입니다.
> 목재 부품 형상 수정 완료 후 240#→400#→600# 사포 순서로 정밀 연마하면 평평하고 매끄러운 표면을 얻을 수 있습니다.
---
부위별 대응 선택 빠른 보기
1. 용골, 늑골 홈과 단면; 핵심 줄: 평줄, 삼각줄; 눈 선택: 거친 눈→중간 눈.
2. 선수·선미 호형 윤곽; 핵심 줄: 반원줄; 눈 선택: 중간 눈→고운 눈.
3. 돛대, 원통형 부품; 핵심 줄: 반원줄, 원형줄; 눈 선택: 중간 눈→고운 눈.
4. 리깅 구멍, 핀 구멍 모서리 다듬기 및 구멍 확장; 핵심 줄: 원형줄; 눈 선택: 고운 눈.
5. 포문, 좁은 홈, 내각; 핵심 줄: 삼각줄, 칼형 줄; 눈 선택: 중간 눈→고운 눈.
6. 작은 의장 부품 정밀 수정; 핵심 줄: 조합 세목 줄 세트; 눈 선택: 고운 눈.
---
사용 및 관리 주의사항
1. 줄질 방향: 나뭇결 방향으로 밀면서 압력을 가하고, 되돌릴 때는 줄을 들어 목재에 닿지 않게 하여 결 반대 방향 줄질로 목섬유가 일어나거나 가장자리가 깨지는 것을 피합니다.
2. 힘 가하는 원칙: 가볍게 눌러 일정 속도로 밀고 줄 톱니의 자연스러운 절삭에 의존하며, 무리한 압력은 줄 톱니가 깨져 빠지거나 목재가 갈라지기 쉽습니다.
3. 즉시 부스러기 제거: 줄 톱니 틈에 목분이 가득 차면 절삭 효율이 떨어지므로 강철솔로 톱니 결 방향을 따라 청소할 수 있으며, 입으로 부스러기를 부는 것은 금지합니다.
4. 전용 사용: 목재용 줄은 목재, 연질 플라스틱에만 사용하고 금속 부품을 직접 줄질하는 것은 금지하며 줄 톱니가 빠르게 마모되거나 이빨이 깨지는 것을 피합니다; 구리 못, 금속 부품을 줄질해야 할 때는 금속 전용 줄 1자루를 별도로 준비합니다.
5. 보관 보호: 줄 톱니는 비교적 취성이 있어 렌치, 펜치 등 경질 물체와 섞어 보관하거나 부딪히지 않도록 하며 톱니 끝이 깨지거나 빠지는 것을 방지합니다.
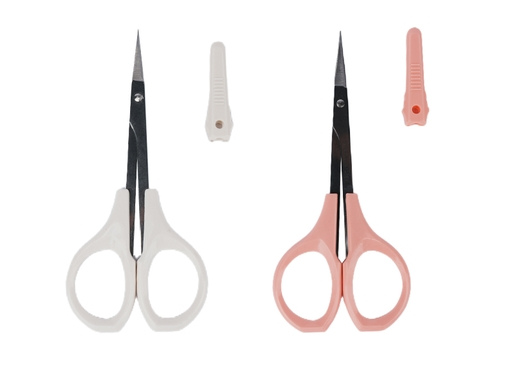
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
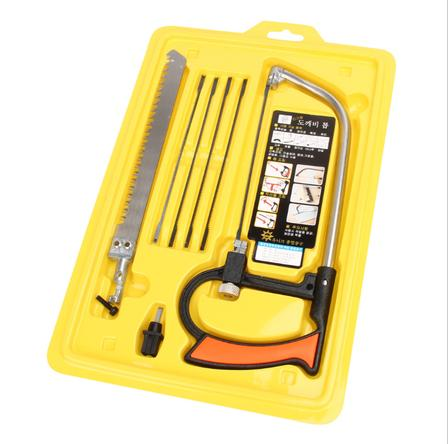
船模专用小手工锯
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
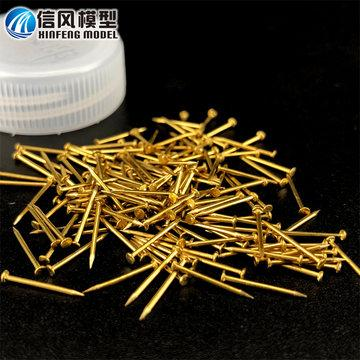
초소형 구리 못류
선박 모형 황동 못류는 목재 범선 모형의 구조 보강과 모조 의장의 핵심 부품으로, 미니 손망치, 정밀 수동 핸드 드릴, 핀셋과 함께 사용하며 구조 고정과 외관 재현의 이중 역할을 합니다. 전체 체계는 구조 고정, 노출 장식, 전용 의장의 3대 분류를 포괄하며, 주 구조 골조부터 세부 장식까지 모든 제작 상황의 요구를 완전히 커버합니다.
---
一、 전체 못류 + 부속 공구 세트 구성
6가지 못 유형 + 4가지 부속 설치 공구로 제작의 모든 상황에 대응하며, 전체 목록은 다음과 같습니다:
> 부속 공구: 미니 양두 손망치(나일론+황동 양두), 정밀 수동 핸드 드릴, 직선 팁 스테인리스 핀셋, 텅스텐 카바이드 위치 스크라이버.
> 못류: 구리 원통형 핀, 둥근 머리 황동 못, 접시머리 황동 못, 목재 핀, 모조 장식 리벳, 황동 9자 못.
---
二、 핵심 못류 완전 분석
1. 구리 원통형 핀(숨김 구조 위치 고정 주력)
못 머리가 없는 순수 원통형 구리 봉으로, 목재와의 억지 끼워맞춤으로 고정을 구현하며, 설치 후 완전히 숨겨져 외부 흔적이 없고 위치 정밀도가 높으며 구조 강도가 좋습니다.
- 핵심 용도: 용골과 늑골 접합 위치 고정, 돛대 베이스 내부 고정, 포가 회전 축, 숨김식 부재 접합 보강.
- 상용 규격: 0.6mm / 0.8mm / 1.0mm / 1.2mm / 1.5mm / 2.0mm.
- 호환 드릴 비트: 파일럿 홀 직경은 핀 직경과 같거나 0.05mm 작게 하여 억지 끼워맞춤을 구현.
2. 둥근 머리 황동 못(범용 고정 + 노출 모조)
반원형 못 머리, 황동 재질로 방청·내부식성이 있고 경도가 적당해 쉽게 휘지 않으며, 구조 고정과 외관 재현을 겸하는 사용률이 가장 높은 범용 모델입니다.
- 핵심 용도: 선체 외판, 현측벽, 방현재, 의장품의 노출 고정, 못 머리가 직접 모조 디테일로 사용됨.
- 상용 규격: 0.5mm / 0.6mm / 0.7mm / 0.8mm / 1.0mm / 1.2mm.
- 호환 드릴 비트: 파일럿 홀 직경 = 못 직경 - 0.1mm, 못 고정력을 확보하면서 목재가 갈라지는 것을 방지.
3. 접시머리 황동 못(평면 평탄 고정 전용)
원추형 접시머리 설계로 박은 후 목재 표면과 평탄하게 일치하고 돌출이 없어 이후 연마, 도장 공정에 영향을 주지 않습니다.
- 핵심 용도: 갑판 목재 스트립 포장, 선체 노출 못, 평면 장식품 고정, 극한의 평탄한 외관면 추구.
- 상용 규격: 0.6mm / 0.7mm / 0.8mm / 1.0mm.
- 호환 드릴 비트: 파일럿 홀 직경 = 못 직경 - 0.1mm, 대축척 모형은 챔퍼 드릴과 함께 카운터보어를 만들 수 있음.
4. 목재 핀(완전 숨김 무흔 보강)
모형과 같은 재질의 원목 원형 봉으로, 접착 후 본체 목재와 하나가 되어 색차가 전혀 없고 금속 이질감이 없습니다.
- 핵심 용도: 내부 골조 숨김 위치 고정, 갑판 스트립 접합 보강, 금속 노출이 허용되지 않는 외관 구조.
- 상용 규격: 0.8mm / 1.0mm / 1.2mm / 1.5mm.
- 호환 드릴 비트: 파일럿 홀 직경은 핀 직경보다 0.1~0.2mm 작게 하여 목공용 접착제와 함께 접착 강도를 높임.
5. 모조 장식 리벳(순수 외관 디테일 모델)
치수가 매우 가는 평평한 바닥의 구리 못/구리 알갱이로, 실제 구조 하중을 받지 않으며 실제 배의 리벳 시각 디테일을 재현하는 데만 사용합니다.
- 핵심 용도: 포 밴드 리벳, 선명판 장식, 금속 장식품 모조, 소축척 모형에서 실제 못을 대체하여 얇은 판재의 깨짐을 방지.
- 상용 규격: 0.3mm / 0.4mm / 0.5mm.
- 설치 방식: 얕은 구멍 + 순간접착제 접착, 깊게 박을 필요 없음.
#6. 9자 못(계선 의장 전용 못)
갈고리 못, 계선 못이라고도 하며, 황동 재질로 전체가 ‘9’자 형상이고, 한쪽 끝은 직선 못 자루로 박아 고정할 수 있으며, 다른 쪽 끝은 원호형 갈고리로 로프를 걸어 계선하는 데 사용하는 고범선 의장의 상징적 부품입니다.
- 핵심 용도: 실제 배의 계선주, 도선 고리를 모사하여 갑판, 현측벽의 로프 걸이점에 사용하고 앵커 체인, 사이드 스테이 끝단을 고정하여 의장의 사실감을 크게 향상.
- 상용 규격:
- 대축척 모형(1:20~1:48): 못 자루 0.8—1.2mm, 갈고리 내경 2—4mm.
- 중축척 모형(1:50~1:80): 못 자루 0.6—0.8mm, 갈고리 내경 1.5—2.5mm.
- 소축척 모형(1:96~1:150): 못 자루 0.4—0.5mm, 갈고리 내경 1—1.5mm.
- 설치 요점: 미리 대응하는 파일럿 홀을 뚫고, 못 자루에 소량의 순간접착제를 발라 박으며, 갈고리는 일률적으로 현측 외측을 향하게 하고 현측벽, 갑판 가장자리를 따라 균일하게 배치.
---
三、 모형 축척별 규격 선정표
| 1:20—1:48 대축척 대형 선박 모형 | 구조 핀:1.0—2.0mm | 노출 고정 못:0.8—1.2mm |9자 못 자루:0.8—1.2mm | 호환 드릴 비트 규격:0.8 / 1.0 / 1.8mm | 대표 적용 상황:주 구조 골조, 선체 두꺼운 판재, 돛대 베이스, 대형 포가 |。
| 1:50—1:80 | 중축척 주류 선박 모형 | 구조 핀:0.7—1.2mm | 노출 고정 못:0.7—0.8mm | 0.6—0.8mm | 호환 드릴 비트 규격:0.6 / 0.7 / 1.0mm | 대표 적용 상황:선체 외판, 갑판 못, 현측벽, 늑골 위치 고정, 일반 의장 |。
| 1:96—1:150 | 소축척 정밀 선박 모형 | 구조 핀:0.4—0.8mm |노출 고정 못: 0.4—0.6mm | 9자 못 자루:0.4—0.5mm | 호환 드릴 비트 규격:0.3 / 0.5 / 0.7mm | 대표 적용 상황:장식 리벳, 가는 난간, 초소형 포 부품, 소형 계선점 |。
---
## 四、 부위별 상세 용도와 규격 선정
1. 주 구조 골조(용골/늑골/가로보)
- 핵심 역할: 구조 위치 고정 + 변형 저항 보강으로, 순수 접착제 접착의 하중 지지 약점을 보완.
- 못 유형: 구리 원통형 핀 / 목재 핀(완전 숨김, 외부 노출 없음).
- 규격 대응: 대축척 1.5~2.0mm; 중축척 1.0~1.2mm; 소축척 0.6~0.8mm.
- 작업 요점: 핀이 용골과 늑골을 관통하고 양끝에 목공용 접착제를 발라 박은 뒤, 경화 후 평탄하게 연마하여 완전히 숨겨 흔적이 없게 함.
2. 선체 외판
- 핵심 역할: 접착제를 보조하여 선판을 고정하고 열팽창·수축으로 인한 접착 박리를 방지; 실제 배 외판의 노출 못 모조 효과를 재현.
- 못 유형: 둥근 머리 황동 못 / 접시머리 황동 못(평탄함을 추구하면 접시머리 선택).
- 규격 대응: 대축척 1.0~1.2mm; 중축척 0.8mm; 소축척 0.5~0.6mm(또는 페인트 점도포로 가짜 못을 모사).
- 작업 요점: 선판 접합 이음새를 따라 균일하게 배치하고, 얇은 판재는 뒷면에 반드시 폐목재를 받친 뒤 타격하여 갈라짐을 방지.
3. 갑판 시스템
- 핵심 역할: 갑판 목재 스트립(2층 갑판은 2층 선체 스트립 사용 가능)을 고정하고 실제 갑판 못 박기 질감을 모사.
- 못 유형: 접시머리 황동 못(설치 후 갑판과 평탄); 소축척은 장식 리벳 사용.
- 규격 대응: 대축척 0.8~1.0mm; 중축척 0.6~0.8mm; 소축척 0.4~0.5mm.
- 작업 요점: 대축척은 미리 챔퍼 카운터보어를 가공할 수 있고, 못 위치를 갑판 스트립 양측에 대칭으로 배치하면 재현도가 더 높음.
4. 현측벽과 계선 의장
- 핵심 역할: 현측벽판, 방현재를 고정하고 계선 걸이점 디테일을 재현.
- 못 유형: 둥근 머리 황동 못(구조 고정) + 9자 못(계선 걸이점).
- 규격 대응:
- 고정 못: 대축척 1.0~1.2mm; 중축척 0.7~0.8mm; 소축척 0.5~0.6mm.
- 9자 못: 대축척 못 자루 0.8~1.2mm; 중축척 0.6~0.8mm; 소축척 0.4~0.5mm.
- 작업 요점: 9자 못의 갈고리는 현측 외측을 향하게 하고 균일하게 배치하며, 로프를 건 후 자연스럽게 늘어뜨려 실제 계선 효과를 재현.
5. 돛대와 삭구 베이스
- 핵심 역할: 돛대 베이스, 활차대, 스테이 링 등 하중을 받는 부재를 고정.
- 못 유형: 구리 핀(내부 위치 고정) + 둥근 머리 구리 못(노출 고정).
- 규격 대응: 대축척 1.2~1.5mm 핀 + 1.0mm 둥근 머리 못; 중축척 0.8~1.0mm 핀 + 0.8mm 둥근 머리 못; 소축척 0.6~0.8mm 핀 + 0.6mm 둥근 머리 못.
- 작업 요점: 돛대 베이스는 하중 지지 위치에 속하므로 핀 + 접착제의 이중 고정을 권장하며, 후기 삭구의 당김으로 인한 느슨해짐을 방지.
6. 화포와 활동 부품
- 핵심 역할: 포가 회전 축, 앵커 체인 고정, 활동식 해치 경첩.
- 못 유형: 구리 원통형 핀(회전 축으로 사용) + 초소형 둥근 머리 못(포차 고정) + 장식 리벳(포 밴드 모조).
- 규격 대응: 대축척 1.0~1.2mm 핀; 중축척 0.6~0.8mm 핀; 소축척 0.4~0.5mm 핀.
- 작업 요점: 회전 축 핀은 약 0.05mm의 간격을 두어 회전이 원활하고 걸리지 않도록 해야 함.
7. 정밀 장식품(난간, 선명판)
- 핵심 역할: 극한의 모조 고정으로, 접착제를 대체하여 접착제 넘침 오염을 방지.
- 못 유형: 초미세 장식 리벳 / 0.4~0.6mm 초소형 둥근 머리 못.
- 적용 범위: 대축척 컬렉션급 모형에만 사용; 일반 연습용은 순간접착제로 접착하면 충분.
---
五、 부속 공구 및 설치 작업 규범
1. 미니 양두 손망치: 한쪽은 나일론 연질 헤드(목재 표면을 타격할 때 움푹 들어감과 가장자리 깨짐을 방지), 한쪽은 황동 헤드(못류를 타격할 때 가는 못이 쉽게 휘지 않음).
2. 정밀 수동 핸드 드릴: 수동으로 저속에서 해당 규격의 파일럿 홀을 뚫어 가는 구멍이 정확하고 가장자리가 깨지지 않으며 얇은 목재를 보호.
3. 직선 팁 핀셋: 가는 못을 잡아 위치를 맞추며, 손가락이 시야를 가리거나 못 몸체가 기우는 것을 방지.
4. 위치 표시 스크라이버: 미리 목재 표면에 점을 찍어 위치를 잡고, 드릴 비트가 미끄러지거나 벗어나는 것을 방지.
표준 설치 절차
1. 위치 표시 및 점 찍기: 스크라이버로 목재 표면에 구멍 위치를 표시하고 얕은 오목점을 찍어 드릴 비트의 미끄러짐을 방지.
2. 파일럿 홀 맞춤: 못 직경에 따라 해당 드릴 비트를 선택하고 수동 핸드 드릴로 수직으로 구멍을 뚫으며, 구멍 깊이는 못 길이보다 0.5~1mm 더 깊게 하여 목분 공간을 확보.
3. 못 잡고 위치 맞추기: 핀셋으로 못 몸체를 잡고 구멍 위치에 맞춘 뒤 가볍게 1~2회 타격하여 고정한 후 손을 놓음.
4. 가볍게 두드려 위치시키기: 황동 헤드로 일정한 속도로 가볍게 두드리고, 거의 끝까지 들어가면 힘을 줄여 목재 표면이 손상되지 않도록 함.
5. 마무리 보강: 노출 못은 소량의 순간접착제를 점도포하여 보강할 수 있음; 숨김 핀은 목공용 접착제와 함께 사용하면 접착 강도가 더 높음.
핵심 실수 방지 포인트
- 파일럿 홀 없이 못을 직접 타격하는 것은 금지하며, 얇은 목재 조각이 갈라지거나 목리 방향으로 쪼개지기 매우 쉬움.
- 얇은 목재나 목재 가장자리를 타격할 때는 뒷면과 측면에 반드시 폐목재를 받쳐 지지하여 가장자리 깨짐을 방지.
- 소축척 얇은 판재는 우선 ‘가짜 못 방법’을 사용: 바늘 끝에 어두운 페인트를 묻혀 못 점을 찍어 갈라짐 위험을 완전히 방지.
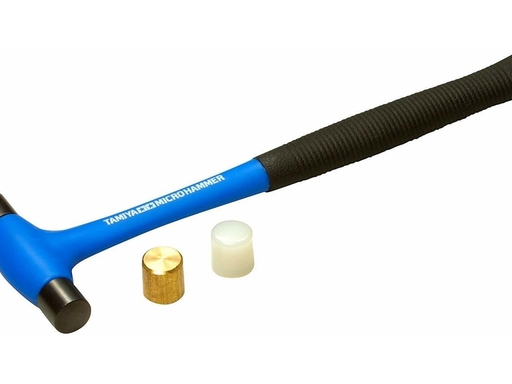
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
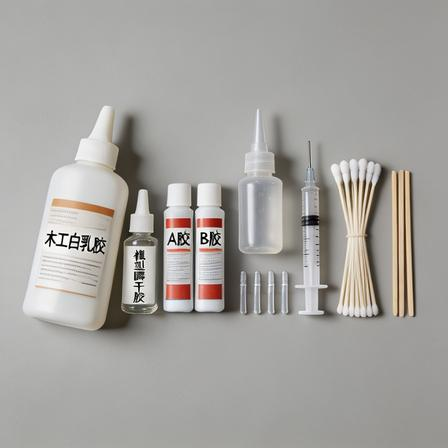
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
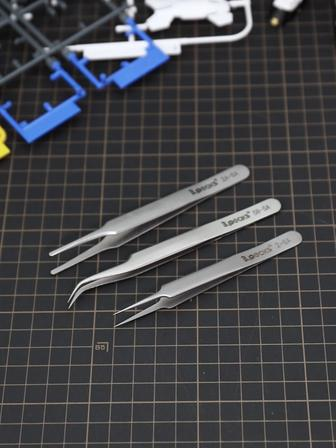
정밀 핀셋
선박 모형 제작에서 자주 사용되는 정밀 작업 도구인 핀셋은 부품 크기와 작업 상황에 따라 핀셋 팁 형상이 달라지며, 주로 미세 부품 집기 및 정렬, 접착제 고정, 리깅 통과, 사각지대 청소 등의 작업에 사용됩니다. 자주 쓰는 규격은 각각 한 자루씩 준비해 모든 제작 상황의 요구를 커버하는 것을 권장합니다.
기본 상용 모델 모음(직선 첨단/굽은형/평형 3종 세트)
선박 모형 입문자는 이 세 가지를 우선 갖추면 정밀 작업 상황의 90% 이상을 커버할 수 있습니다.
---
1. 직선 첨단 정밀 핀셋(주력 필수 모델)
핀셋 팁이 가늘고 평평하며 끝부분이 촘촘히 닫혀 집는 정밀도가 가장 높아, 일상 제작의 범용 주력 도구입니다.
- 선박 모형 핵심 용도
- 미세 난간 기둥, 작은 도르래, 계선주, 포문 장식 띠 등 작은 부품을 집어 정확하게 위치를 맞춰 접착
- 0.5mm 이내의 가는 면사/나일론 리깅을 통과시키는 작업 보조, 실 끝을 0.6~1.0mm의 리깅 구멍에 삽입
- 드릴 구멍 내벽의 목분, 접합 틈새의 과잉 접착제 자국 등 미세 잔여물 청소
- 선정 요점: 304 스테인리스 모델을 우선 선택하고, 끝부분이 틈 없이 닫히며 길이 11~13cm가 한 손으로 쥐었을 때 가장 안정적입니다.
2. 굽은형 정밀 핀셋(깊은 위치/곡면 작업 필수)
핀셋 팁이 30°~45° 위로 굽어 있어 핀셋 몸체가 시선을 가리는 것을 피할 수 있으며, 좁고 깊은 위치 작업에 특화되어 있습니다.
- 선박 모형 핵심 용도
- 선체 내측, 늑골 사이 등 좁은 영역에 부품 접착, 리깅 매듭 고정
- 갑판 하층, 선창 내부의 숨은 부품 설치 시 핀셋 몸체가 시선을 가리지 않음
- 접착제를 묻힌 작은 부품을 집어, 접착제가 손가락에 묻어 작업에 영향을 주는 것을 방지
- 선정 요점: 30° 굽은형이 범용성이 가장 뛰어나며, 끝부분은 촘촘히 닫히고 어긋남 편차가 없어야 합니다.
3. 평형/납작형 핀셋(목편 집기 전용)
핀셋 팁이 납작하고 넓어 집는 접촉 면적이 크고 압력이 작아, 얇은 목편과 연목 재료의 표면 무늬를 눌러 손상시키지 않습니다.
- 선박 모형 핵심 용도
- 얇은 선체 외판, 갑판 목재 띠를 집어 접합 틈새를 정렬하고, 접착제 경화 전 이동 방지
- 선박 명판, 대면적 장식편 접착 시 위치를 맞춰 고정하며, 힘이 고르게 분산되어 부품이 눌려 파손되기 어려움
- 작은 사포 조각을 집어 모서리, 포문 내측 등 손가락이 닿지 않는 사각지대 연마
- 선정 요점: 핀셋 팁 너비는 3~5mm가 적당하며, 가장자리가 매끄럽고 버가 없어 목재와 도장면에 흠집을 내지 않아야 합니다.
---
4. 자동 잠금 역방향 핀셋(장시간 고정으로 양손 자유)
역방향 자동 잠금 구조가 있어 핀셋 몸체를 누르면 벌어지고 손을 놓으면 자동으로 집히므로, 전체 과정에서 계속 힘을 주어 쥘 필요가 없습니다.
- 선박 모형 핵심 용도
- 접착제 경화 단계에서 장시간 부품을 집어 고정하고, 양손을 자유롭게 하여 다른 공정을 동시에操作
- 구리 난간 용접, 구리선 부품 가열 성형 시 단열 집기 역할
- 여러 부품을 동시에 접착할 때 각각 고정하여 배치 설치 효율 향상
- 선정 요점: 스테인리스 자동 잠금 모델을 우선 선택하고, 집는 힘이 적당하여 1mm 이내의 얇은 목편을 눌러 부서뜨리지 않아야 합니다.
---
구매 및 사용 주의 사항
1. 정밀도 우선: 핀셋의 핵심 성능은 끝부분의 닫힘 정도이며,合格的 정밀 핀셋은 닫은 후 끝부분에 틈과 어긋남이 없어야 가는 실과 미세 부품을 안정적으로 집을 수 있습니다.
2. 재질은 304 스테인리스를 우선: 방청성과 탄성이 좋아 장기간 사용해도 변형과 어긋남이 생기기 어렵습니다. 일반 철판 모델은 몇 번 사용하면 느슨해져 정확도를 잃으므로 권장하지 않습니다.
3. 사용 금기: 정밀 핀셋으로 단단한 물체를 집거나 부품을 비틀어 구부리는 행위는 금지합니다. 핀셋 팁이 어긋나거나 끝부분이 깨질 수 있습니다. 접착제 작업 후에는 핀셋 팁의 잔여 접착제를 즉시 닦아 다음 사용 시 미세 부품이 붙는 것을 방지하십시오.
4. 보관 보호: 사용하지 않을 때는 끝부분 보호 캡을 씌워 충돌로 무디어지거나 찔리는 부상을 방지하십시오.
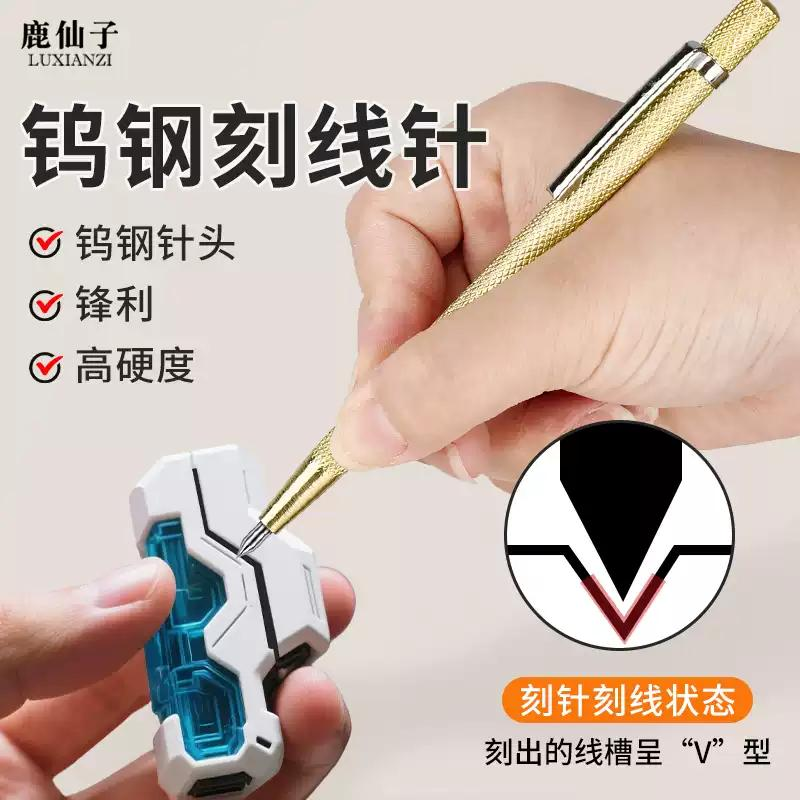
각침(선긋기침)
모형 스크라이버는 목재 범선 모형 제작에서 고정밀 선 긋기와 점 위치 지정에 사용되는 핵심 도구로, 단단하고 날카로운 금속 침 끝으로 연필을 대체하여 목재, 합판 표면에 아주 가는 흔적을 긋습니다. 직선자, 삼각자와 함께 사용할 경우 선 긋기 오차를 0.1mm 수준으로 제어할 수 있어 선체 외판 재단, 구멍 위치 지정, 부품 조립 정밀도를 보장하는 필수 소품입니다.
---
一、일반적인 유형 및 선정
1. 펜형 텅스텐 카바이드 스크라이버(주력 최우선)
선박 모형 제작에서 가장 많이 쓰는 스타일로, 펜 모양 손잡이가 안정적으로 잡히며 텅스텐 카바이드 침 끝은 경도가 높고 마모에 강해 쉽게 무뎌지지 않아 경목, 합판, 발사나무 모두에 적합합니다. 일상 재단, 선 긋기의 주력 공구입니다.
- 핵심 장점: 침 끝이 날카로워 그은 선이 가늘고 균일하며, 일반 스테인리스강 스크라이버보다 내구성이 3~5배 높습니다
- 규격 요점: 침 끝 지름은 0.1~0.3mm가 적당하며, 보호 캡이 있는 모델을 우선 선택하면 보관이 더 안전합니다
2. 스크라이버 + 위치 펀치 조합(선박 모형 천공 강력 추천)
일반적으로 가는 스크라이버 + 소형 둥근 머리 위치 펀치로 구성되며, 선박 모형 삭구 천공 상황에서 가성비가 높은 선택입니다. 양두 일체형 겸용 모델도 있습니다.
- 핵심 장점: 선을 그은 뒤 위치 펀치로 바로 타점하여 위치를 지정해, 한 단계로 드릴링 전 준비를 완료하며 핸드 드릴의 미세 구멍 작업에 완벽하게 적합합니다.
- 위치 펀치로 만든 얕은 오목 자국이 0.6~1.0mm 미세 드릴 비트를 정확히 잡아주어, 드릴 비트가 시작할 때 미끄러지거나 벗어나는 문제를 완전히 해결합니다.
3. 굽은 헤드 스크라이버(고급 보충)
침 끝에 작은 굽힘 각도가 있어 현측 내부, 늑골 틈새 등 좁은 영역의 선 표시에 적합합니다. 일반 입문 제작에는 필수는 아니며, 고급 디테일 개조 시 필요에 따라 추가할 수 있습니다.
二、선박 모형에서의 핵심 용도
1. 정밀 재단 선 긋기: 직선자, 삼각자와 함께 선체 외판, 늑골, 갑판 스트립에 절단 기준선을 그으며, 선이 연필보다 훨씬 가늘어 절단 후 치수 오차가 더 작습니다.
2. 드릴 구멍 위치 지정: 삭구 구멍, 난간 기둥 구멍, 마스트 고정 구멍 위치에 위치 지정 오목점을 찍어 핸드 드릴 비트가 시작할 때 미끄러지거나 벗어나는 것을 방지합니다.
3. 조립 정렬 표시: 늑골과 용골의 정렬선, 포문 분할선, 구획선을 표시하여 선체 좌우 구조가 대칭적이고 정돈되도록 보장합니다.
4. 디테일 재현 스크라이빙 라인: 선체 표면에 목판 이음새, 장식선을 새겨 실목 이음 효과를 모사하고 모형의 재현도를 높입니다.
三、올바른 사용 팁
1. 직선 마킹: 침 끝을 자 가장자리에 밀착하고 손잡이를 30°~45° 기울여 일정한 속도와 가벼운 힘으로 한 번만 그으면 됩니다. 반복해서 여러 번 긋지 마세요. 그렇지 않으면 선이 넓어져 정밀도를 잃습니다.
2. 위치 타점: 펀치를 표시점에 수직으로 맞추고 가볍게 회전하며 눌러 얕은 오목 자국을 만들면 됩니다. 얇은 갑판, 얇은 선체 외판에는 힘을 너무 세게 주지 마세요. 목재가 갈라지는 것을 방지해야 합니다.
3. 재질 적합성: 연목(발사나무, 소나무)은 가볍게 그어도 흔적이 남으며, 경목(홍화리, 느티나무)은 약간 힘을 주거나 두 번에 나눠 가볍게 그을 수 있습니다. 침 끝이 부러지는 것을 방지하세요.
4. 곡선 마킹: 곡선자 또는 미리 만든 템플릿과 함께 사용하며, 침 끝을 템플릿 가장자리에 밀착해 일정한 속도로 움직여 곡선이 매끄럽고 연속되도록 보장합니다.
四、유지보수 및 주의사항
1. 사용하지 않을 때는 반드시 보호 캡을 씌워, 침 끝이 떨어지거나 부딪혀 무뎌지는 것을 방지하고 찔림 부상을 피하세요.
2. 목재, 플라스틱, 카드보드 등 연질 재료에만 사용하며, 금속, 유리 등 경질 표면을 직접 긁는 것은 금지합니다. 침 끝이 빠르게 손상됩니다.
3. 침 끝이 무뎌지면 600# 이상의 세목 오일스톤으로 침 끝 각도를 따라 균일하게 갈아 날카롭게 다듬되, 평평한 머리 모양으로 갈지 마세요.
4. 보관 시 별도로 두어 드라이버, 펜치 등 철물 공구와 함께 보관하여 침 끝이 부딪히지 않도록 하세요.
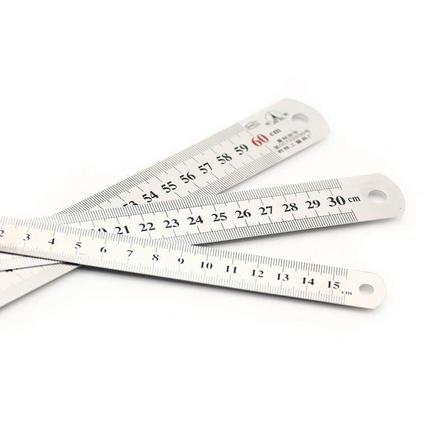
직선자와 삼각자
직자와 삼각자는 목재 범선 모형 제작의 기본 측정·선긋기 도구로, 주로 각종 부재의 치수 측정, 직선 긋기, 직각 교정 및 각도 위치 설정에 사용되며, 범선 모형 구조를 규칙적으로 유지하고 치수를 대칭으로 맞추기 위한 필수 측정 도구입니다.
---
1. 스테인리스 직자
범선 모형 제작에서는 두꺼운 스테인리스 직자를 우선 사용하는데, 일반 플라스틱 자에 비해 자 몸체가 곧고 변형이 적으며 모서리가 날카로워 목재에 밀착되고 선긋기 정밀도가 더 높아 재단과 위치 설정의 주력 도구입니다.
규격 및 구매 요점
- 상비 2자루면 대부분의 작업 상황에 대응할 수 있습니다: **15cm 휴대용 모델**은 난간, 리깅 베이스 등 소형 부재의 정밀 측정에 적합하고, **30cm 범용 모델**은 선체 외판, 갑판, 용골 등 대형 목재에 적합합니다.
- 1:30 이상의 대형 스케일 대형 범선 모형에는 60cm 장척 모델을 한 자루 추가할 수 있습니다.
- 양면 눈금, 최소 눈금 0.5mm인 제품을 우선 선택하십시오. 모서리에 모따기가 있는 자 몸체는 소재에 더 밀착되어 선긋기가 더 정확하고 편차가 없습니다.
범선 모형 작업에서의 핵심 용도
1. 선체 외판, 갑판 목재 스트립을 재단할 때 스크라이버와 함께 직선을 그어 연필을 대체함으로써 선 폭으로 인한 오차를 줄입니다.
2. 프레임 간격, 마스트 분절 길이를 측정하여 선체 좌우 구조의 대칭을 보장합니다.
3. 현측 가장자리에 대고 선체 전체의 직선도와 평활도를 검사합니다.
4. 삼각자의 기준 가이드 자로 사용하여 수직선과 사선 긋기가 평평하고 어긋나지 않도록 보장합니다.
---
2. 투명 삼각자
삼각자는 범선 모형의 직각 교정과 각도 선긋기의 핵심 도구이며, 고투명 아크릴 소재를 우선 선택하면 아래 목재의 선을 선명하게 관찰할 수 있어 위치 설정이 정확해집니다.
규격 및 구매 요점
범선 모형에서는 두 종류의 삼각자를 주로 사용하며, 한 세트(2자루)를 갖추면 모든 작업 상황에 대응할 수 있습니다.
1. 이등변 직각 삼각자(45°/45°/90°): 사용률이 가장 높으며 90° 수직선과 45° 경사 절단부를 그리는 데 사용합니다.
2. 30°/60° 직각 삼각자: 경사 지지대, 포문 테두리, 장식 부재 등 특수 각도 선을 그리는 데 사용합니다.
- 크기는 변 길이 10~15cm의 중소형 모델이면 충분하며, 자 몸체가 너무 크면 소형 부재에서 작업하기 불편합니다.
- 핵심 요구 사항은 직각 정밀도가 기준을 충족하고 자 가장자리가 평평하며 버가 없어야 하여 검사 시 편차가 발생하지 않도록 하는 것입니다.
범선 모형 작업에서의 핵심 용도
1. 프레임을 설치할 때 용골과 프레임에 동시에 대고 90° 수직도를 검사하여 선체 전체가 기울어지는 것을 방지합니다.
2. 갑판 구획 분할, 포문 위치 설정 시 직자와 함께 수직 분할선을 그려 배치가 정돈되도록 보장합니다.
3. 경사 지지 부재, 로프 말뚝을 절단할 때 자를 직접 대고 표준 경사 절단선을 그리면 별도로 각도를 측정할 필요가 없습니다.
---
사용 및 관리 요점
1. 정밀 선긋기에는 모형 스크라이버를 우선 사용하십시오. 연필은 선 폭이 커서 0.2~0.5mm의 오차가 생기기 쉽습니다.
2. 떨어뜨리거나 강하게 누르는 것을 피하고, 자 가장자리 변형과 직각 정확도 상실을 방지하십시오. 장기간 사용 시 정기적으로 표준 직각 기구로 정밀도를 검사할 수 있습니다.
3. 목재를 재단할 때 직자를 가이드 자로 사용하고 커터칼과 함께 사용하여 절단면이 평평하고 매끄럽도록 보장합니다.
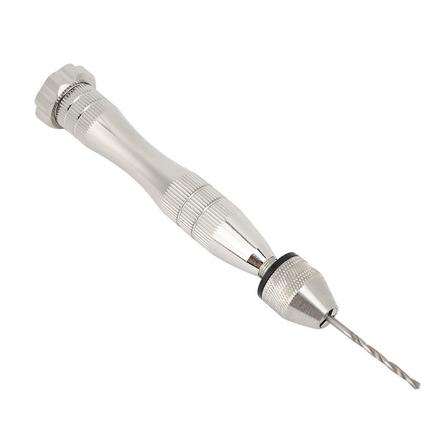
수동 드릴
#수동 핸드 드릴(모형 핸드 드릴 / 핀 바이스)
수동 핸드 드릴은 흔히 핸드 드릴, 핀 바이스로도 불리며, 목재 범선 모형 제작의 표준 정밀 타공 도구입니다. 수동으로 돌려 드릴 비트를 회전시켜 절삭하며, 다양한 규격의 마이크로 드릴 비트를 자유롭게 분해·교체할 수 있어 주로 삭구 구멍 뚫기, 난간 기둥 위치 지정, 부재 핀 구멍 등 소형 정밀 드릴 작업에 사용됩니다.
---
##전체 외관과 구조
일반적인 모형 전용 수동 핸드 드릴은 전체 금속 펜형 디자인으로 부피가 작아 한 손으로 잡고 조작할 수 있으며, 선박 모형 제작의 정밀 작업 요구에 적합합니다.
- 잠금 척: 전단 3조 척으로 회전하면 조이고 풀 수 있으며, 주류 클램핑 범위는 0.3~3.2mm로 필요한 0.6, 0.7, 0.8, 1.0, 2.0mm 모든 규격 드릴 비트와 호환됩니다
- 미끄럼 방지 손잡이: 샤프트에 널링 무늬가 있어 마찰력을 높이고 손가락으로 힘을 주어 일정 속도로 돌리기 쉽습니다
- 후단 받침대: 평면 디자인으로 손바닥을 받쳐 드릴링 시 더 안정적이며 흔들리거나 손이 떨리기 어렵습니다
---
드릴 비트 클램핑 상태
드릴 비트 교체는 척 잠금 링을 회전하는 것만으로 완료됩니다. 0.6~0.8mm 같은 극세 드릴 비트의 경우 날 부분이 3~5mm만 노출되도록 권장하며, 너무 길게 노출되면 부러질 위험이 크게 증가합니다.
---
함께 사용하는 드릴 비트 세트 참고
선박 모형에 흔히 쓰이는 마이크로 트위스트 드릴 비트는 수동 핸드 드릴과 바로 함께 사용할 수 있으며, 가는 삭구 구멍부터 돛대 고정 구멍까지 모든 상황의 요구를 충족합니다.
---
선박 모형 상황에서의 핵심 장점
1. 가는 드릴 비트 보호: 수동 회전 속도를 완전히 제어할 수 있어 전동 로터리 툴의 고속 회전처럼 가는 드릴 비트가 쉽게 부러지지 않으므로, 선박 모형 삭구 타공에 안정적인 선택입니다
2. 드릴링 정밀도 높음: 이송 가압력과 드릴링 깊이를 정밀하게 제어할 수 있어 얇은 갑판, 얇은 선체를 가공할 때 비뚤어지거나 관통 위치가 어긋나기 어렵습니다
3. 호환성 매우 뛰어남: 0.4~3.0mm 구간의 모든 마이크로 직선 생크 드릴 비트를 커버할 수 있어, 한 세트의 도구로 선박 모형의 모든 소구경 요구를 충족할 수 있습니다
선박 모형 드릴링 작업 요점
1. 드릴링 전 위치 지정 핀으로 목재 표면에 작은 홈을 표시하여 드릴 비트가 시작할 때 미끄러지거나 벗어나는 것을 방지합니다
2. 드릴 비트를 목재 표면에 수직으로 유지하고, 가볍게 눌러 일정 속도로 회전하며 절삭감이 느껴질 정도면 충분하고, 무리한 힘으로 밀어붙이는 것은 금지합니다
3. 1~2mm 얇은 갑판/선체판을 드릴링할 때는 뒷면에 폐목재를 받쳐 출구 쪽 목재 결이 갈라지거나 부스러지는 것을 방지합니다
4. 경목(홍화리, 느티나무)을 드릴링할 때는 속도를 늦추고, 주기적으로 드릴 비트를 빼서 목재 칩을 배출시켜 드릴 막힘을 방지합니다
구매 제안
전체 금속 정밀형 수동 핸드 드릴을 우선 선택하는 것이 동심도가 더 우수합니다. 0.6, 0.7, 0.8mm 가는 드릴 비트는 사용 빈도가 높고 쉽게 마모되는 부품에 속하므로, 수동 핸드 드릴과 함께 2~3개 더 예비로 준비하는 것을 권장합니다.
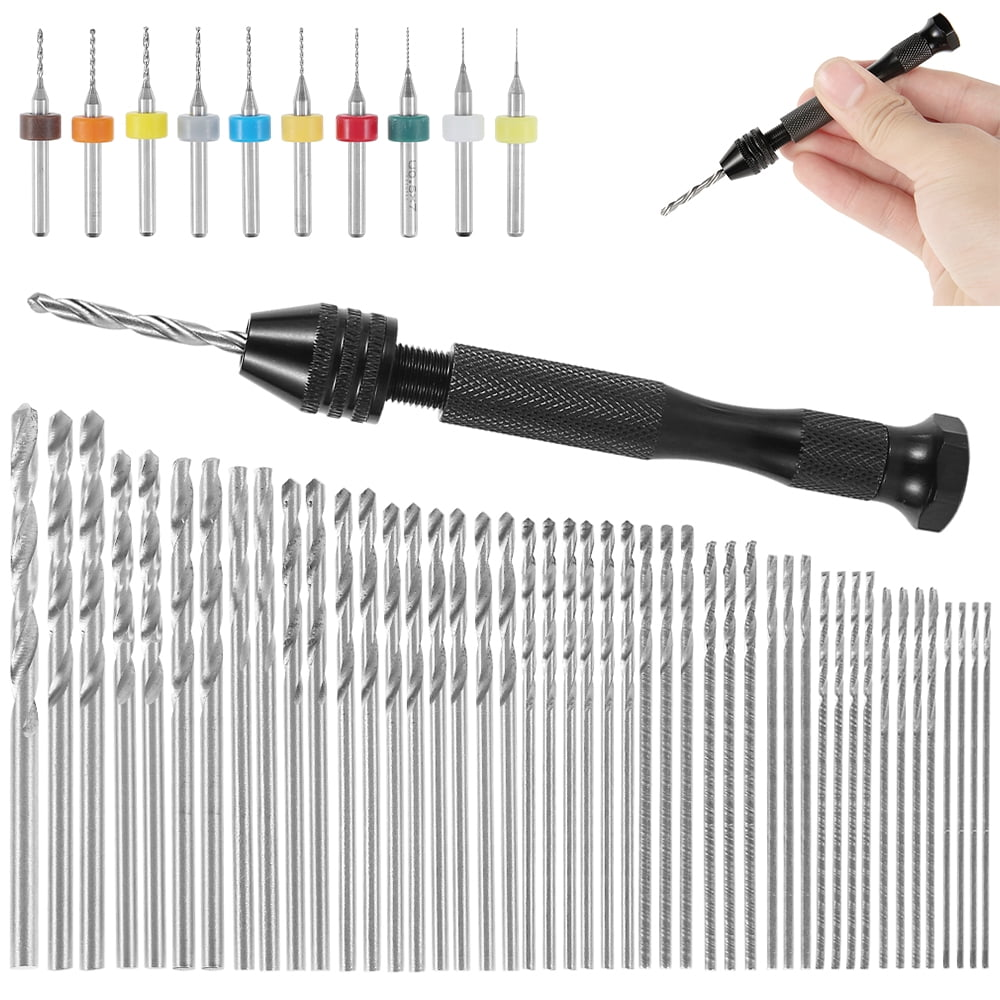
드릴 비트
초소형 HSS 고속도강 스트레이트 생크 트위스트 드릴(모형 전용 짧은 날 모델 우선)**,우선 장착 **정밀 핀 바이스(pin vise)**,고속 전동 그라인더 직접 사용은 권장하지 않음, 얇은 드릴 비트는 매우 쉽게 부러짐
재질: 일반 6542 고속도강은 선박 모형용으로 충분; 텅스텐 카바이드는 더 마모에 강하지만 매우 취성이 강해 조금만 비뚤어져도 부러지므로 초보자는 신중히 선택
✅ 주요 규격 + 용도
1. 0.6mm: 극세 삭구 구멍, 가는 면사 / 나일론사 통과, 초소형 난간, 소형 도르래 로프 통과 구멍(가는 실 ≤0.4mm)
2. 0.7mm: 가는 삭구, 마스트 스테이, 소형 슈라우드, 선박 모형 삭구에서 가장 많이 쓰는 규격
3. 0.8mm: 주류 삭구 구멍! 대부분 1:50~1:100 고범선 표준, 0.5–0.6mm 면사 통과, 난간 대나무 실 / 구리선 위치 구멍
4. 1.0mm: 굵은 로프, 할야드, 대나무 실 기둥, 마스트 받침 위치, 포신 고정 핀, 갑판 소형 지주
5. 2.0mm: 굵은 대나무 막대, 마스트 뿌리 고정 구멍, 대형 못, 포 걸이 브래킷, 두꺼운 목재 늑골 관통 구멍
✅ 보충하여 한 세트 갖추기 권장(선박 모형 숙련자 상비, 빈 규격 보충, 한 번에 완비)
5자루 기준에 다음 몇 자루를 추가하면 거의 모든 상황을 커버:
0.4、0.5、0.9、1.2、1.5mm
완전 풀세트: 0.4,0.5,0.6,0.7,0.8,0.9,1.0,1.2,1.5,2.0
- 0.4/0.5: 초소형 비율(1:100 이상) 극세 삭구
- 0.9: 0.8과 1.0 사이, 많은 키트 설명서 지정 구멍 직경
- 1.2: 굵은 대나무 실, 굵은 구리 기둥
- 1.5: 마스트, 두꺼운 지지, 대형 부재 위치
📌 구매 선택 핵심(함정 회피)
1. 생크 직경 두 가지 방식
- 동일 직경 생크: 드릴 날이 가늘수록 생크도 가늘어짐 → 저렴하지만 0.6、0.7은 클램핑이 불안정하고 쉽게 비뚤어짐
- 통일 1.0mm 생크(계단형 생크): 강력 추천! 0.4–0.9 날 직경, 꼬리 부분 통일 1.0 원형 생크, 핸드 드릴 클램핑 안정, 동심도 양호, 모형 드릴 표준
2. 짧은 날 모델 선택, 연장 초소형 드릴은 사용하지 말 것: 얇은 드릴 날은 길수록 더 흔들리고 더 쉽게 부러짐
3. 포장: 단품 개별 포장 / 수납 케이스 포함이 가장 좋음, 얇은 드릴 날은 잃어버리면 찾기 어려움
4. 손실 대비 권장: 0.6、0.7、0.8이 가장 쉽게 부러지므로 이 세 규격은 한 번에 2–3자루 예비 구매 권장
🛠 드릴링 관련 작업 규범(앞서 말한 연마 공정과 함께)
1. 먼저 스크라이버 / 센터 펀치로 점을 찍어 드릴 비트가 미끄러지거나 벗어나는 것을 방지, 연목에서는 특히 중요
2. 핸드 핀 바이스: **가볍게 누르고 천천히 회전하며, 억지로 밀지 말 것**; 절삭감이 느껴지면 충분하고 저항이 커지면 즉시 칩 배출
3. 얇은 판 갑판(1–2mm 합판): 아래에 폐목을 받쳐 출구에서 목재 부스러기 깨짐, 가장자리 쪼개짐 방지
4. 경목(홍화리, 느티나무)은 발사목보다 드릴 비트 소모가 많고 회전 속도를 더 느리게
5. 관통 구멍: 거의 뚫릴 때 압력을 줄여 출구에서 목재 결이 찢어지는 것 방지
## 📋 빠른 선택 카드
- 가는 실 삭구: 0.4~0.7
- 표준 삭구, 난간: 0.8(사용률 최고)
- 대나무 실 소형 기둥, 굵은 로프: 1.0 /1.2
- 마스트 베이스, 대형 지지: 1.5 /2.0
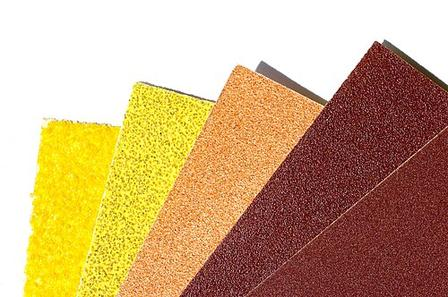
사포
원목 선박재, 적층판, 목재 늑골, 선체 외판, 부품의 연마에 사용하며, 건식 연마를 기본으로 하고 정밀 단계에서는 습식 연마가 가능합니다. 다양한 거친/고운 입자 크기를 각각 조금씩 준비하십시오.
원칙: 단계별로 입자 크기를 올리며, 큰 입자 단계를 건너뛰는 것은 엄금합니다. 각 번호의 사포는 이전 번호의 긁힘을 완전히 제거한 후 더 고운 번호로 교체합니다. 연마는 나뭇결을 따라 하여 깨짐과 나뭇결이 일어나는 현상을 줄입니다.
소재 설명: 느티나무, 마호가니, 홍화리, 티크 같은 경목은 진행 속도를 조금 늦추십시오. 발사, 소나무 같은 연목은 나뭇결이 일어나기 쉬우므로 후반에 가볍게 습식 연마할 것을 권장합니다.
기본 연마 공정(선체 본체, 늑골, 갑판, 선박 판재, 가장 일반적인 표준 버전)
1. 80메시: 소재 원판, 절단 후 버, 레이저 절단 탄화 가장자리, 과잉 접착제 자국, 큰 단차 평탄화.
⚠️ 오래 연마하지 마십시오. 모서리가 쉽게 꺼지거나 선을 넘어 연마되기 쉽습니다.
2. 120메시: 80메시의 깊은 긁힘을 제거하고 전체적으로 평탄화하며 이음매 단차를 교정합니다. 대부분의 큰 결함은 여기서 처리 완료됩니다.
3. 240메시: 핵심 전환 입자 크기이며 모델 연마에서 가장 중요한 단계입니다. 120메시 긁힘을 없애고 목재 표면이 점점 매끄러워집니다. 연목은 나뭇결이 일어나기 쉬우므로 이 단계에서는 힘을 약하게 하십시오.
4. 400메시: 정밀 평탄화, 프라이머 / 목재 왁스 오일 도포 전 표준 바탕; 연마 후 육안으로 뚜렷한 긁힘이 보이지 않아야 합니다.
5. 600메시: 프라이머가 완전히 건조된 후 연마(중요! 선박 모델은 대부분 1–2회 프라이머를 도포합니다), 프라이머 입자와 흘러내림을 연마해 매끄러운 프라이머 바탕면을 얻습니다.
심화 광택 경로(광택 바니시, 거울면 질감, 전시급 프리미엄 선박 모델 제작)
위 600메시 이후 계속합니다:
6. 800메시: 바니시 1차 연마
7. 1200메시: 바니시 2차 연마(맑은 물을 묻혀 습식 연마 가능, 부드러운 연마 블록을 받침)
8. 2000메시: 여러 층 바니시 후, 세밀한 습식 연마로 원형 흔적 제거
9. 3000메시: 초정밀 습식 연마, 이후 연마 파스 도포 가능
5000메시, 7000메시, 10000메시 주의: 일반 선박 모델에는 일상적으로 사용하지 않는 것을 권장합니다. 극한의 거울면 컬렉션 버전에만 사용하며, 일반적인 에이징, 무광 고선박에는 전혀 필요하지 않습니다.
📌 부위별 간소화 방안(간편 버전, 양산 / 연습용 선박 모델에 적합)
- 늑골, 내부에서 보이지 않는 구조: 80메시→120메시→240메시→중단, 더 세밀하게 연마할 필요가 없으며, 내부에서 보이지 않아 시간을 절약합니다
- 갑판, 선체 외측, 외부 노출 장식 부품(난간 베이스, 포문 등): 80메시→120메시→240메시→400메시→600메시(무광 목재 질감, 목재 왁스 오일 효과는 여기까지면 충분합니다)
- 컬렉션급 광택 래커 전시선: 위 전체 세트를 2000–3000메시까지 완료합니다
⚠️ 선박 모델 연마에서 매우 중요한 주의사항
1. 연마 블록 필수: 경질 연마 블록으로 평면(선체 외판, 갑판)을 연마하고, 스펀지 연질 연마 블록으로 곡면, 둥근 선수/선미를 연마합니다. 사포를 직접 손으로 잡고 연마하면 반드시 물결면으로 연마됩니다.
2. 연목(발사) 주의: 240메시 이후에는 최대한 건식 연마하십시오. 큰 습식 연마는 목섬유가 솟아 거스러미가 생기기 매우 쉽습니다. 나뭇결이 일어나면 실링 프라이머를 얇게 분사한 후 연마할 수 있습니다.
3. 접착제 위치: 502, 목공 접착제 덩어리는 매우 단단하므로 낮은 입자(80메시/120메시)로 우선 연마해야 하며, 고운 사포로는 접착제 점을 연마할 수 없습니다.
4. 순서 금기: 120메시에서 400메시로 직접 건너뛰는 것은 금지합니다. 이전 단계 긁힘이 속에 묻혀 바니시 도포 후 긁힘이 모두 드러납니다.
5. 에이징 앤티크 스타일 고대 범선: 400메시까지 연마하면 중단할 수 있으며, 800메시 이상으로 연마하지 마십시오. 약간의 나뭇결 질감을 남겨야 하며, 너무 매끄러우면 오히려 왜곡되어 보입니다.
🧾 빠른 순서 요약 카드(보관 용이)
연습 / 무광 목재 왁스 오일 버전: 80# →120# →240# →400# →600#
광택 바니시 컬렉션 버전: 80# →120# →240# →400# →600# →800# →1200# →2000# →3000#
내부 숨김 부품: 80# →120# →240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆