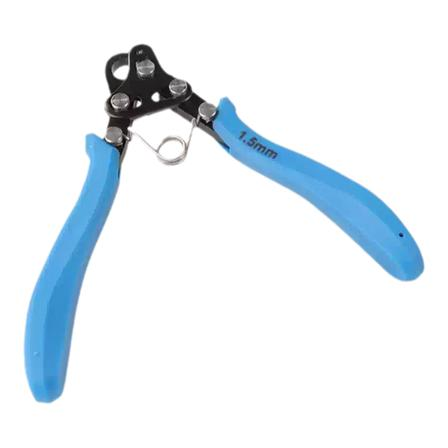
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
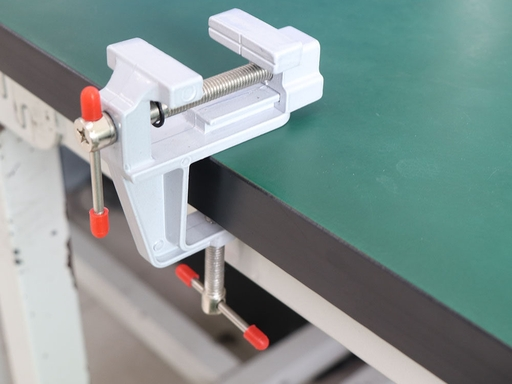
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
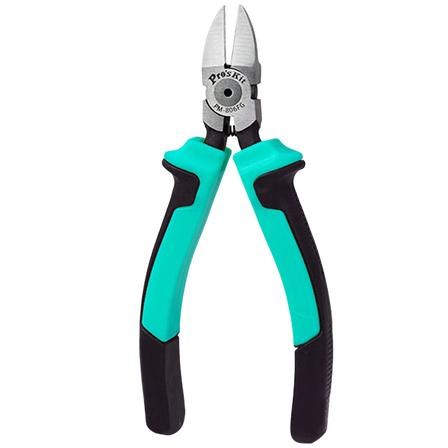
Precisietang met perzikvormige bek
De zijsnijtang, ook vaak diagonaaltang, giettang of schuine-bektang genoemd, is speciaal knipgereedschap voor het bewerken van metalen onderdelen en harde materialen bij houten zeilschipmodellen. Ze wordt vooral gebruikt voor het doorknippen van dun metaaldraad, gietresten en bramen aan metalen onderdelen, harde plastic onderdelen en andere relatief harde materialen. De knipkracht is krachtig en de snede is vlak en net. Ze dekt de behoefte aan het knippen van wat dikkere en hardere metalen onderdelen die met de zijknip van een puntbektang niet kunnen worden verwerkt, en is onmisbaar gereedschap tijdens de fase van metaalassemblage en -vervaardiging.
Gedetailleerde uitleg van twee uitvoeringen en hun gebruik bij scheepsmodellen
1. Standaarduitvoering met dubbele snijkant (universeel hoofdgereedschap voor knippen)
De bek heeft een symmetrische structuur met twee snijkanten, een grote knipkracht en een hoge duurzaamheid; dit is de belangrijkste uitvoering voor dagelijkse ruwe knipwerkzaamheden.
- Kerngebruik: doorknippen van koperdraad, ijzerdraad en koperstaaf van 0,5~1,5 mm, op lengte knippen van overtollige delen van 9-vormige pennen en koperen stiften, bijwerken van gietresten en bramen aan metalen gietstukken, en doorknippen van overtollige materiaalranden aan hardplastic beslagdelen.
- Bedieningspunten: oefen bij het knippen kracht uit vanaf de basis van de snijkant; dat geeft een stabielere krachtoverdracht en een nettere snede. Knip dik en hard draad niet met de punt van de snijkant om beschadiging van de snijpunt te voorkomen.
2. Precisie-uitvoering met dunne snijkant (fijn en vlak knippen)
Eenzijdig geslepen, extreem dunne snijkant; bij het knippen is de vervorming door samendrukken klein, de snede is vlak en bijna braamvrij, geschikt voor het fijn knippen van zichtbare onderdelen.
- Kerngebruik: fijn op maat knippen van blank koperdraad en dun metaaldraad voor fijne leuningen, bijwerken van overtollige lengte van zichtbare metalen onderdelen en zorgen voor een vlakke snede zonder nabewerking door schuren; ook geschikt voor kleine verbindingspunten van lasergesneden plaatdelen.
- Bedieningspunten: alleen gebruiken voor het fijn knippen van zachte metalen en kunststof; niet gebruiken voor het knippen van zeer hard staaldraad om afbrokkelen van de dunne snijkant te voorkomen.
Belangrijkste toepassingsscenario's voor scheepsmodellen
1. Op lengte knippen van koperdraad en koperstaaf: bij het maken van leuningen, 9-vormige pennen en bolders het draad nauwkeurig op maat knippen.
2. Vormbijwerking van metalen onderdelen: gietresten, bramen en overtollige lengte van koperen spijkers, koperen pennen en metalen katrolhuizen bijwerken.
3. Op maat knippen van harde beslagdelen: het knippen van beslagonderdelen uit hardplastic, bakeliet en andere relatief harde materialen.
4. Bijwerken van afgekeurde onderdelen: overtollige metalen verbindingsstukken doorknippen en verkeerd uitgelijnde metalen constructiedelen corrigeren.
Gebruiks- en onderhoudsinstructies
1. Materiaalbeperking: de standaarduitvoering is alleen geschikt voor zachte metalen zoals koper en aluminium en voor kunststof; knip geen hoogfestigheidsstaaldraad of harde stalen staven om afbrokkelen of vervormen van de snijkant te voorkomen.
2. Snijkantgebruik: knip waar mogelijk met het middelste tot achterste deel van de snijkant; gebruik de punt niet met grote kracht voor dikke en harde materialen om afbreken van de punt te voorkomen.
3. Verboden gebruik: niet als tang gebruiken om zware voorwerpen vast te houden en niet als breekijzer gebruiken, om verschuiving van de tangkop en onnauwkeurige sluiting van de snijkanten te voorkomen.
4. Dagelijks onderhoud: veeg na gebruik metaalspanen en lijmresten van de snijkanten; breng eventueel een kleine hoeveelheid olie aan op het draaipunt om roest te voorkomen en soepel openen en sluiten te waarborgen.
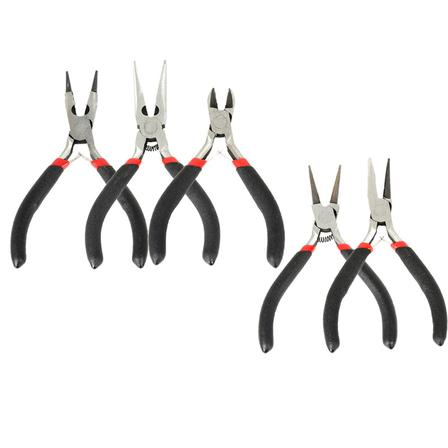
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
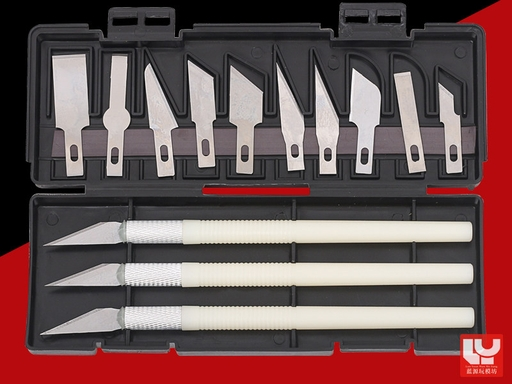
Snijmes
Het scheepsmodelsnijmes is het kernsnijgereedschap tijdens de montage en bewerking van houten zeilbootmodellen. De twee modellen samen dekken volledig de vier kernbehoeften: het wegsteken van verbindingspunten tussen plaatdelen, het snel doorsnijden van houtlatten, het vlak maken van verbindingsvlakken en het detailafwerken van randen en hoeken. De snijnauwkeurigheid is beter dan die van een handzaag en de materiaalverwijderingsefficiëntie is hoger dan die van een graveerbeitel. Het is veelgebruikt, onmisbaar gereedschap voor skeletbouw en plaatbewerking.
Details van de twee snijmessen en hun gebruik voor scheepsmodellen
1. Schuin geslepen modelpenmes (hoofdgereedschap voor algemeen doorsnijden + detailafwerking)
Pen vormige greepconstructie, met een scherp 30°-schuin snijblad; dit is het meest gebruikte algemene snijgereedschap bij dagelijkse werkzaamheden.
- Kerngebruik:
- Nauwkeurig doorsnijden van fijne houtlatten en dunne houtplaatjes; de snede blijft vlak en splijt niet snel, ter vervanging van een schaar voor iets harder en dikker hout.
- Detailafwerking van randen en hoeken van onderdelen, verwijderen van bramen en braampjes, bijwerken van hoogteverschillen in verbindingsnaden.
- Afschuinen en chanferen van dunne houtplaatjes, fijn snijden van kleine decoratieve onderdelen.
- Werkwijze: houd bij het doorsnijden van houtlatten het snijblad loodrecht op het houtoppervlak, druk licht en trek gelijkmatig door; forceer niet en breek niet met geweld af, om splijten langs de houtnerf te voorkomen; bij detailafwerking voorzichtig schrapen met de punt van het mes en laag voor laag materiaal verwijderen om te veel snijden te voorkomen.
2. Platte steekbeitel (speciaal voor het wegsteken van verbindingspunten in plaatdelen + vlak maken van verbindingsvlakken)
Ook wel platte duwbeitel of plaatdeel-losmes genoemd; de snede is recht en breed, de kling is stijf en sterk en kan laterale duw- en steekkracht weerstaan; speciaal bedoeld voor steek- en schraapwerk.
- Kerngebruik:
- Wegsteken van verbindingspunten tussen lasergesneden plaatdelen, snel losmaken van voorgevormde plaatdelen zoals spanten, kiel en dek, zonder het hoofdgedeelte van het plaatdeel te beschadigen.
- Vlak maken van uitstekende lijmresten en verspringende randen op verbindingsvlakken, wegschrapen van laserbrandplekken en oneffenheden op het houtoppervlak.
- Verwijderen van overtollig hout op de bodem van verbindingssleuven, zodat onderdelen bij het samenvoegen nauwsluitend en zonder kieren aansluiten.
- Werkwijze: richt bij het wegsteken van verbindingspunten het blad op de basis van het verbindingspunt en duw het gelijkmatig horizontaal langs het plaatoppervlak, met gelijkmatige kracht, om te voorkomen dat het blad wegglijdt en het bruikbare deel van het plaatdeel beschadigt; houd bij het vlak maken de kling licht hellend en schraap de rest laag voor laag weg.
Gebruiks- en onderhoudsaanwijzingen
1. Veiligheid: de snede is scherp; houd het mes tijdens gebruik van uzelf af om wegglijden en snijwonden te voorkomen; veiligheidshandschoenen worden aanbevolen; doe bij niet-gebruik de beschermkap op het mes.
2. Speciaal mes voor speciaal doel: alleen voor hout, zacht plastic, karton en andere zachte materialen; snijd niet direct metaal om afbrokkelen en bot worden van de snede te voorkomen.
3. Vervang het blad tijdig: vervang een bot geworden blad direct; met een bot mes kost snijden meer moeite en glijdt het eerder weg, waardoor juist sneller afbrokkelen van hout en bedieningsfouten ontstaan.
4. Opbergen en beschermen: berg bladen en klingen op in de daarvoor bestemde doos, voorkom stoten van de snede tegen harde voorwerpen en voorkom dat kleine bladen rondzwerven en verloren gaan.
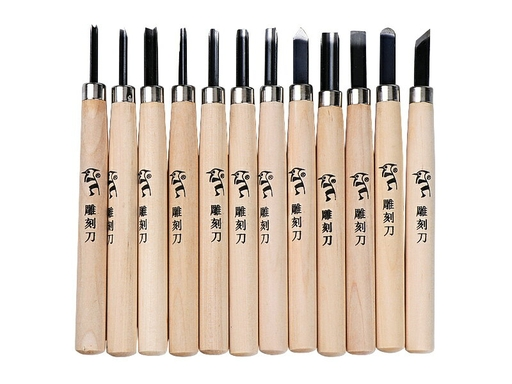
Minigraveerbeitel
Dit is een snijgereedschap dat specifiek wordt gebruikt bij de bouw van houten zeilschipmodellen om overtollig hout te verwijderen. Het zit tussen ruw afkorten met een handzaag en fijn schuren met schuurpapier in. Het kan dun hout snijden, hoeken en randen vormen, inkepingen bijwerken, groeven bewerken en details uitsnijden. Vergeleken met een zaag is de nauwkeurigheid hoger, en vergeleken met schuurpapier is de materiaalverwijdering sneller. Het is onmisbaar gereedschap voor de fijnafwerking van het frame en het vormen van beslagonderdelen.
Gedetailleerde uitleg per snijtype en bijbehorende toepassingen in scheepsmodellen
1. Platte beitel (groot oppervlak vlak materiaal verwijderen)
De snijkant is recht en regelmatig, het contactoppervlak bij het snijden is groot en de materiaalverwijdering is het hoogst.
- Kerngebruik: snel ruwe zaagsneden van houtblokken vlakken, de bodem van verbindingsinkepingen tussen kiel en spanten egaliseren, grote hoeveelheden overtollig hout verwijderen; het is het belangrijkste gereedschap in de ruwe vormfase.
- Geschikte situaties: ruw vormen van houtblokken, egaliseren van grote inkepingen, verwijderen van overtollig materiaal bij dik hout.
2. Schuine beitel (algemeen hoofdgereedschap voor randbewerking)
De snijkant is schuin, de punt is scherp en wendbaar, en combineert efficiëntie van materiaalverwijdering met fijnheid; het is de meest gebruikte algemene variant.
- Kerngebruik: randen en hoeken van onderdelen bijwerken, schuine inkepingen maken, uitgeharde lijmresten in verbindingsnaden wegsteken, afmetingen van onderdelen fijn afstellen.
- Geschikte situaties: vormen van de zijkanten van spanten, bijwerken van randen van beslagonderdelen, fijn bewerken van schuine onderdelen.
3. Ronde guts (speciaal voor boog-/groefbewerking)
De snijkant is boogvormig en is speciaal bedoeld voor het bewerken van gebogen oppervlakken en gebogen groeven.
- Kerngebruik: halfronde sleuven uithollen, gebogen contouren van boeg en achtersteven bijwerken, montagegroeven voor masten maken, de vorm van cilindrische onderdelen bijwerken.
- Geschikte situaties: gebogen decoratieve onderdelen, halfronde inkepingen, vormen van cilindrische onderdelen.
4. Driehoekige guts (voor fijne lijnen/V-groeven snijden)
De snijkant is V-vormig driehoekig en is speciaal voor het snijden van lijnen en smalle groeven.
- Kerngebruik: imitatielijnen snijden voor de naden tussen huidplanken, smalle V-groeven maken, decoratieve details snijden, overtollig hout in binnenhoeken en dode hoeken bijwerken.
- Geschikte situaties: imitatie-houtnerflijnen snijden, fijne groeven in kanonpoortkaders, decoratief snijwerk in detail bewerken.
5. Spitse beitel (fijne vormgeving in dode hoeken)
De punt is scherp en fijn, zodat hij in smalle spleten kan werken.
- Kerngebruik: kleine inkepingen en dode hoeken schoonmaken, contouren van miniatuuronderdelen bijwerken, overtollige lijmresten en houtkrullen uit spleten verwijderen.
- Geschikte situaties: vormen van miniatuur beslagonderdelen, fijn bijwerken van smalle spleten.
Sneloverzicht van gereedschapskeuze per onderdeel
1. Kiel, inkepingen in spanten, huidbeplanking bijwerken; kernmessen: platte beitel, schuine beitel; bewerkingsfase: ruw vormen na het zagen.
2. Gebogen contouren van boeg en achtersteven; kernmessen: ronde guts, schuine beitel; bewerkingsfase: fijn vormen van contouren.
3. Imitatiehoutnerf op de huid en decoratieve snijlijnen; kernmes: driehoekige guts; bewerkingsfase: bewerken van uiterlijke details.
4. Vormen van randen en hoeken van kleine beslagonderdelen; kernmessen: schuine beitel, spitse beitel; bewerkingsfase: fijnafwerking vóór montage.
5. Bewerken van groeven en halfronde sleuven; kernmes: ronde guts; bewerkingsfase: fijne structurele bewerking.
Aandachtspunten bij gebruik en onderhoud
1. Principe voor materiaalverwijdering: volg het principe van kleine hoeveelheden en meerdere keren, verwijder overtollig materiaal laag voor laag, snijd nooit in één keer te diep en voorkom splijten van het hout en overmatig snijden.
2. Snijrichting: snijd waar mogelijk met de houtnerf mee; werken tegen de nerf in veroorzaakt zeer gemakkelijk opstaande houtvezels en afgebroken randen.
3. Veiligheidsvoorschriften: de snijkant is scherp; houd tijdens het werken de snijkant van uzelf af om wegglijden en snijwonden te voorkomen; het dragen van veiligheidshandschoenen wordt aanbevolen; doe bij niet-gebruik de beschermkap erop.
4. Speciaal gereedschap voor specifiek gebruik: uitsluitend gebruiken voor zachte materialen zoals hout en zacht plastic; snijd niet in metaal of hard karton om snelle slijtage en afbrokkeling van de snijkant te voorkomen.
5. Onderhoud van de snijkant: wanneer het mes bot wordt, kan het met een fijne oliesteen onder de juiste snijkanthoek worden geslepen en weer scherp gemaakt; een bot mes snijdt moeizaam en glijdt gemakkelijk weg, waardoor juist eerder bedieningsfouten ontstaan.
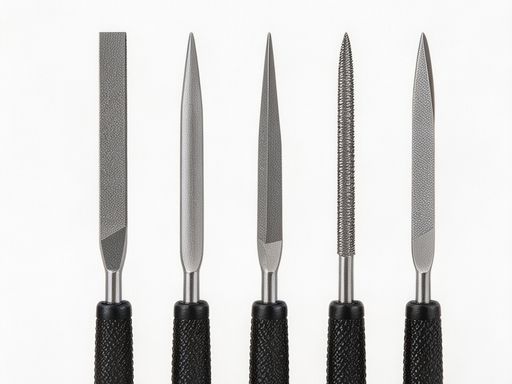
vijl
Vijlen zijn het kern-gereedschap voor vormcorrectie tussen grof zagen en fijn schuren met schuurpapier. Ze lossen vooral problemen op die met schuurpapier moeilijk efficiënt te behandelen zijn, zoals ruwe en ongelijke zaagsneden na het zagen, onvoldoende nauwkeurigheid van verbindingsinkepingen, vormcorrectie van onregelmatige contouren en het afwerken van binnenwanden van microgaten. Door verschillende tandvormen zijn ze geschikt voor diverse configuraties zoals vlakke oppervlakken, gebogen oppervlakken, binnenhoeken en ronde gaten. Het zijn onmisbare gereedschappen in de fase van fijnbewerking van het frame en vormcorrectie van onderdelen.
---
Gedetailleerde uitleg per vijltype en bijbehorend gebruik in scheepsmodellen
1. Platte vijl (vlakvijl) · hoofdrol bij vlakke vormcorrectie
Het vijlblad is plat en beide zijden zijn voorzien van snijkanten; dit is het meest gebruikte basismodel.
- Kerngebruik: zaagvlakken van houtblokken vlakken, verbindingsinkepingen van kiel en spanten bijwerken, zijkanten van dekplanken vlak maken, grote vlakke afwijkingen corrigeren; na het zagen eerst met een platte vijl snel grove materiaaloverschotten wegwerken en daarna overgaan op schuren met schuurpapier.
- Keuzeadvies: kies één middelgrofgetande en één fijngetande vijl; grove tanden voor materiaalverwijdering, fijne tanden voor glad afwerken.
2. Halfronde vijl · speciaal voor gebogen oppervlakken/rondingen
Eén zijde is plat en één zijde is halfrond, waardoor zowel vlakke als gebogen werkzaamheden mogelijk zijn.
- Kerngebruik: gebogen contouren van boeg en achtersteven vormen, tapsheid van masten en ronde onderdelen schuren, gebogen randlijnen van spanten bijwerken, halfronde groeven maken; het gebogen oppervlak sluit aan op de kromming van onderdelen, waardoor de vormcorrectie veel efficiënter is dan met schuurpapier.
- Keuzeadvies: geef de voorkeur aan een halfronde vijl met middelbreed blad, geschikt voor de meeste gebogen onderdelen.
3. Driehoekige vijl · speciaal voor binnenhoeken/inkepingen
De doorsnede is driehoekig en alle drie ribben zijn voorzien van snijkanten; speciaal voor hoeken en smalle groeven.
- Kerngebruik: binnenhoeken van spantgleuven bijwerken, V-vormige inkepingen maken, binnenwanden van smalle spleten recht afwerken, overtollige lijmresten en houtkrullen in dode hoeken van verbindingen verwijderen; nauwkeurigheidscorrectie van haakse verbindingen en gebieden waar een platte vijl niet bij kan, kunnen allemaal worden behandeld.
4. Ronde vijl · speciaal voor ronde gaten/gebogen groeven
Het vijlblad is cilindrisch en rondom voorzien van snijkanten; geschikt voor ronde gaten en gebogen groeven.
- Kerngebruik: gaten voor tuigage vergroten, bramen aan de binnenwand van geboorde gaten bijwerken, ronde deuvelgaten maken, gebogen groeven bijvijlen; wanneer een gat na boren met een handboor te klein is of de binnenwand niet glad is, met een ronde vijl nauwkeurig uitvergroten en randen afwerken.
- Keuzeadvies: houd standaard twee diameters aan, 1,0 mm en 2,0 mm, passend bij gangbare gatdiameters in scheepsmodellen.
5. Mesvormige vijl (aanvullend model) · speciaal voor smalle spleten/fijn afwerken van randen
De snijkant is smal en dun als een mes, geschikt voor fijnbewerking van extreem smalle spleten.
- Kerngebruik: smalle spleten van kanonpoorten bijwerken, groeven in dunne houtstrips maken, fijne groeven in leuningvoeten afwerken; fijne vormcorrectie in extreem smalle zones. Dit is een geavanceerd aanvullend model en niet noodzakelijk voor beginners.
---
Bewerkingsvolgorde op basis van tandgrofheid
De tandgrofheid van vijlen komt overeen met verschillende bewerkingsfasen en sluit aan bij de logica van schuren met schuurpapier, volgens het principe "van grof naar fijn":
1. Grofgetande vijl: na het zagen snel grote materiaaloverschotten verwijderen en grote afwijkingen corrigeren, met 0,1~0,2 mm bewerkingsmarge voor fijnbewerking.
2. Middelgrofgetande vijl: de belangrijkste stap voor vormcorrectie; oppervlakken vlakken en contouren corrigeren om maatnauwkeurigheid dicht bij het eindproduct te bereiken.
3. Fijngetande vijl: fijn afwerken en glad maken, krassen van de grove vijl verwijderen en de overgang naar het daaropvolgende schuren met schuurpapier voorbereiden.
> Na het vormen van houten onderdelen vervolgens fijn schuren in de volgorde 240#→400#→600# met schuurpapier, om een vlak en glad oppervlak te verkrijgen.
---
Sneloverzicht van vijlkeuze per onderdeel
1. Kiel, inkepingen en kopse vlakken van spanten; kernvijlen: platte vijl, driehoekige vijl; tandkeuze: grof → middelgrof.
2. Gebogen contouren van boeg en achtersteven; kernvijlen: halfronde vijl; tandkeuze: middelgrof → fijn.
3. Masten, cilindrische onderdelen; kernvijlen: halfronde vijl, ronde vijl; tandkeuze: middelgrof → fijn.
4. Gaten voor tuigage, deuvelgaten afwerken en uitvergroten; kernvijl: ronde vijl; tandkeuze: fijn.
5. Kanonpoorten, smalle groeven, binnenhoeken; kernvijlen: driehoekige vijl, mesvormige vijl; tandkeuze: middelgrof → fijn.
6. Fijnbewerking van kleine scheepsuitrustingsonderdelen; kernvijlen: complete set fijne naaldvijlen; tandkeuze: fijn.
---
Aandachtspunten voor gebruik en onderhoud
1. Vijlrichting: druk uitoefenen bij het vooruit vijlen in de richting van de houtnerf; bij de teruggaande beweging de vijl optillen zodat deze het hout niet raakt. Voorkom dat tegen de nerf vijlen houtvezels opruwt en randen afbrokkelen.
2. Krachtprincipe: licht drukken en gelijkmatig vooruit bewegen, en de vijltanden natuurlijk laten snijden; met brute kracht drukken kan tanden laten afbreken en hout laten scheuren.
3. Spanen tijdig verwijderen: als houtkrullen de tandruimtes verstoppen, neemt de snij-efficiëntie af; reinig met een staalborstel in de richting van de tandgroeven. Niet met de mond wegblazen.
4. Speciaal gereedschap voor specifiek gebruik: houtvijlen alleen gebruiken voor hout en zacht kunststof; geen metaal direct vijlen om snelle slijtage en afbreken van de vijltanden te voorkomen; houd voor het vijlen van koperen spijkers en metalen onderdelen apart een metaalvijl aan.
5. Opslag en bescherming: vijltanden zijn bros; bewaar vijlen niet samen met harde voorwerpen zoals steeksleutels en tangen om stoten te voorkomen en afbreken van tandpunten te vermijden.
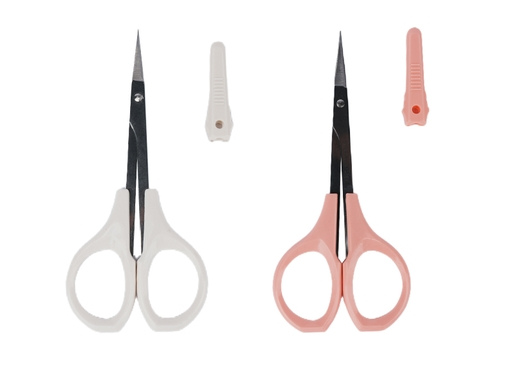
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
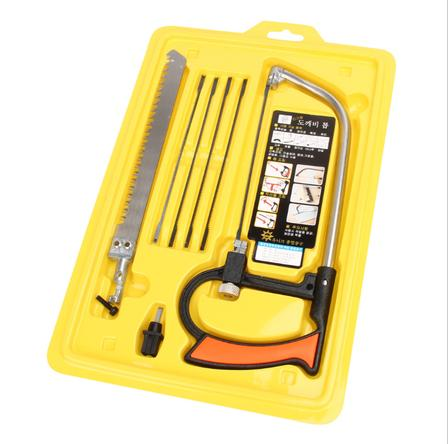
船模专用小手工锯
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
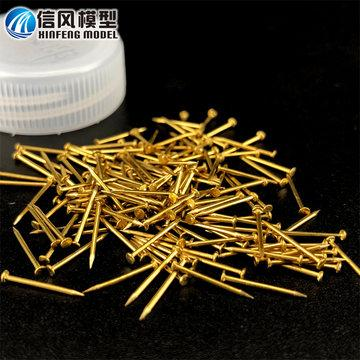
Categorie miniatuur koperen spijkers
Koperen nagels voor scheepsmodellen zijn kernaccessoires voor structurele versteviging en realistische scheepsuitrusting van houten zeilschipmodellen. Ze worden gebruikt samen met een mini-hamertje, handboor en pincet, en combineren structurele bevestiging met visuele detaillering. Dit complete systeem omvat drie hoofdcategorieën: structurele bevestiging, zichtbare decoratie en speciaal scheepsbeslag, en dekt volledig alle bouwbehoeften van hoofdframe tot fijne decoratie.
---
I. Samenstelling van de complete nagelset + bijbehorende gereedschappen
6 soorten nagels + 4 bijbehorende montagegereedschappen, voor alle bouwscenario's; de volledige lijst is als volgt:
> Bijbehorend gereedschap: mini-dubbelzijdig hamertje (nylon + messing, dubbelzijdig), precisie-handboor, roestvrijstalen pincet met rechte punt, wolfraamcarbide positioneerprikpen.
> Nagels: cilindrische koperen stiften, messing nagels met ronde kop, messing nagels met verzonken kop, houten deuvels, decoratieve imitatieklinknagels, 9-vormige messing nagels.
---
II. Volledige analyse van de kernnagels
1. Cilindrische koperen stiften (hoofdmiddel voor verborgen structuurpositionering)
Koperen staaf zonder kop, zuiver cilindrisch, wordt door een perspassing met het hout vastgezet; na montage volledig verborgen zonder zichtbare sporen, met hoge positioneringsnauwkeurigheid en goede structurele sterkte.
- Kerngebruik: positioneren bij het verbinden van kiel en spanten, inwendige bevestiging van de mastvoet, draaias van het kanonaffuit, versterking bij verborgen verbindingen.
- Veelgebruikte maten: 0,6 mm / 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm / 2,0 mm.
- Geschikte boor: diameter van het voorboorgat gelijk aan of 0,05 mm kleiner dan de stiftdiameter voor een perspassing.
2. Messing nagel met ronde kop (algemene bevestiging + zichtbare imitatie)
Halfronde kop, messing materiaal roestwerend en corrosiebestendig, matige hardheid en buigt niet snel; combineert structurele bevestiging met visuele imitatie en is het meest gebruikte algemene type.
- Kerngebruik: zichtbare bevestiging van rompbeplanking, verschansing, stootlijsten en beslagdelen; de nagelkop dient direct als imitatiedetail.
- Veelgebruikte maten: 0,5 mm / 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm / 1,2 mm.
- Geschikte boor: diameter voorboorgat = nageldiameter - 0,1 mm, om houdkracht te waarborgen en tegelijk houtbarsten te voorkomen.
3. Messing nagel met verzonken kop (speciaal voor vlakke, gelijkliggende bevestiging)
Conisch verzinkt kopontwerp; na inslaan ligt de nagel gelijk met het houtoppervlak zonder uitsteeksel, zonder latere schuur- en lakwerkzaamheden te beïnvloeden.
- Kerngebruik: leggen van dekplanken, zichtbare nagels op de romp, bevestigen van vlakke decoratieve delen, waar een uiterst vlak zichtbaar oppervlak gewenst is.
- Veelgebruikte maten: 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm.
- Geschikte boor: diameter voorboorgat = nageldiameter - 0,1 mm; bij grote schaalmodellen kan een verzinkboor worden gebruikt voor het verzinken.
4. Houten deuvels (volledig verborgen, spoorloze versterking)
Massief houten ronde staven van hetzelfde materiaal als het model; na verlijmen versmelten ze met het basishout, volledig zonder kleurverschil en zonder metalen vreemd gevoel.
- Kerngebruik: verborgen positionering van het inwendige frame, versterking van dekplankverbindingen, zichtbare constructies waar uitwendig metaal niet is toegestaan.
- Veelgebruikte maten: 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm.
- Geschikte boor: diameter voorboorgat 0,1–0,2 mm kleiner dan de deuvel diameter; met houtlijm is de verlijmingssterkte hoger.
5. Decoratieve imitatieklinknagels (zuiver uiterlijk detailtype)
Zeer fijne koperen nagels/korrels met platte bodem, zonder feitelijke structurele belasting, alleen voor het weergeven van visuele details van klinknagels op echte schepen.
- Kerngebruik: klinknagels op kanonbanden, decoratie van scheepsnaamplaten, imitatie van metalen sierdelen; bij kleine schaalmodellen vervangen ze echte nagels om splijten van dunne platen te voorkomen.
- Veelgebruikte maten: 0,3 mm / 0,4 mm / 0,5 mm.
- Montage: ondiep gat + secondenlijm; diep inslaan is niet nodig.
#6. 9-vormige nagels (speciale nagels voor trosbeslag)
Ook wel haaknagel of trosnagel genoemd; het geheel is van messing en heeft een “9”-vorm: het ene uiteinde is een rechte nagelsteel die kan worden ingeslagen, het andere is een ronde haak voor het vastmaken van touwen en trossen. Het is een kenmerkend onderdeel van het scheepsbeslag van oude zeilschepen.
- Kerngebruik: imitatie van trosbouten en kabelgeleiderhaken van echte schepen, als touwbevestigingspunten op dek en verschansing, voor het vastzetten van ankerkettingen en uiteinden van zijstagen; verhoogt de realistische uitstraling van het beslag aanzienlijk.
- Veelgebruikte maten:
- Grote schaalmodellen (1:20–1:48): nagelsteel 0,8–1,2 mm, binnendiameter haak 2–4 mm.
- Middelgrote schaalmodellen (1:50–1:80): nagelsteel 0,6–0,8 mm, binnendiameter haak 1,5–2,5 mm.
- Kleine schaalmodellen (1:96–1:150): nagelsteel 0,4–0,5 mm, binnendiameter haak 1–1,5 mm.
- Montagepunten: vooraf een passend voorboorgat maken, de nagelsteel met een kleine hoeveelheid secondenlijm inslaan, de haken gelijkmatig naar de buitenzijde van de scheepsboord richten en gelijkmatig langs de verschansing en de dekrand verdelen.
---
III. Maatselectietabel naar modelschaal
| 1:20—1:48 grote schaal, grote scheepsmodellen | Structurele stift: 1,0—2,0 mm | Zichtbare bevestigingsnagel: 0,8—1,2 mm | Nagelsteel 9-vormige nagel: 0,8—1,2 mm | Geschikte boormaat: 0,8 / 1,0 / 1,8 mm | Typische toepassing: hoofdframe, dikke rompbeplanking, mastvoet, groot kanonaffuit |.
| 1:50—1:80 | Middelgrote schaal, gangbare scheepsmodellen | Structurele stift: 0,7—1,2 mm | Zichtbare bevestigingsnagel: 0,7—0,8 mm | 0,6—0,8 mm | Geschikte boormaat: 0,6 / 0,7 / 1,0 mm | Typische toepassing: rompbeplanking, deknagels, verschansing, spantpositionering, normaal scheepsbeslag |.
| 1:96—1:150 | Kleine schaal, fijne scheepsmodellen | Structurele stift: 0,4—0,8 mm | Zichtbare bevestigingsnagel: 0,4—0,6 mm | Nagelsteel 9-vormige nagel: 0,4—0,5 mm | Geschikte boormaat: 0,3 / 0,5 / 0,7 mm | Typische toepassing: decoratieve klinknagels, fijne relingen, miniatuurkanondelen, kleine trosbevestigingspunten |.
---
## IV. Gedetailleerd gebruik per onderdeel en maatselectie
1. Hoofdframe (kiel/spanten/dekbalken)
- Kernfunctie: structurele positionering + versterking tegen vervorming, om de zwakke belastbaarheid van zuiver lijmen te compenseren.
- Nageltype: cilindrische koperen stiften / houten deuvels (volledig verborgen, niet zichtbaar).
- Maatovereenkomst: grote schaal 1,5–2,0 mm; middelgrote schaal 1,0–1,2 mm; kleine schaal 0,6–0,8 mm.
- Bedieningspunten: de stift doorboort kiel en spant; beide uiteinden met houtlijm inslaan, na uitharding vlak schuren, volledig verborgen zonder sporen.
2. Rompbeplanking
- Kernfunctie: ondersteunt de lijm bij het vastzetten van rompplanken en voorkomt loslaten door thermische uitzetting en krimp; geeft het imitatie-effect van zichtbare nagels op echte rompbeplanking weer.
- Nageltype: messing nagel met ronde kop / messing nagel met verzonken kop (kies verzonken kop voor een vlak resultaat).
- Maatovereenkomst: grote schaal 1,0–1,2 mm; middelgrote schaal 0,8 mm; kleine schaal 0,5–0,6 mm (of met verfstippen namaaknagels simuleren).
- Bedieningspunten: gelijkmatig langs de naden van de rompplanken verdelen; bij dunne platen moet aan de achterzijde afvalhout als ondersteuning worden geplaatst voordat wordt geslagen, om splijten te voorkomen.
3. Deksysteem
- Kernfunctie: vastzetten van dekplanken (tweede dek, kan met tweede rompbeplanking worden uitgevoerd), imitatie van de echte deknageltextuur.
- Nageltype: messing nagel met verzonken kop (na montage gelijk met het dek); bij kleine schaal decoratieve klinknagels.
- Maatovereenkomst: grote schaal 0,8–1,0 mm; middelgrote schaal 0,6–0,8 mm; kleine schaal 0,4–0,5 mm.
- Bedieningspunten: bij grote schaal kan vooraf een verzinkt gat met afschuining worden gemaakt; nagelposities symmetrisch aan beide zijden van de dekplanken verdelen voor een hogere realiteitswaarde.
4. Verschansing en trosbeslag
- Kernfunctie: vastzetten van verschansingsplaten en stootlijsten, weergeven van details van trosbevestigingspunten.
- Nageltype: messing nagel met ronde kop (structurele bevestiging) + 9-vormige nagel (trosbevestigingspunt).
- Maatovereenkomst:
- Bevestigingsnagel: grote schaal 1,0–1,2 mm; middelgrote schaal 0,7–0,8 mm; kleine schaal 0,5–0,6 mm.
- 9-vormige nagel: grote schaal nagelsteel 0,8–1,2 mm; middelgrote schaal 0,6–0,8 mm; kleine schaal 0,4–0,5 mm.
- Bedieningspunten: de haak van de 9-vormige nagel naar de buitenzijde van de scheepsboord richten, gelijkmatig verdelen; laat het touw na het inhaken natuurlijk naar beneden hangen om het echte trosbevestigingseffect weer te geven.
5. Mast- en tuigagevoet
- Kernfunctie: vastzetten van mastvoet, blokzitting, stagringen en andere belaste constructiedelen.
- Nageltype: koperen stift (inwendige positionering) + koperen nagel met ronde kop (zichtbare bevestiging).
- Maatovereenkomst: grote schaal 1,2–1,5 mm stift + 1,0 mm nagel met ronde kop; middelgrote schaal 0,8–1,0 mm stift + 0,8 mm nagel met ronde kop; kleine schaal 0,6–0,8 mm stift + 0,6 mm nagel met ronde kop.
- Bedieningspunten: de mastvoet is een belaste plaats; stift + lijm als dubbele bevestiging wordt aanbevolen om losraken door latere trekbelasting van de tuigage te voorkomen.
6. Kanonnen en beweegbare onderdelen
- Kernfunctie: draaias van kanonaffuit, bevestiging van ankerketting, scharnier van beweegbare luiken.
- Nageltype: cilindrische koperen stift (als draaias) + miniatuurnagel met ronde kop (vastzetten kanonwagen) + decoratieve klinknagel (imitatie kanonband).
- Maatovereenkomst: grote schaal 1,0–1,2 mm stift; middelgrote schaal 0,6–0,8 mm stift; kleine schaal 0,4–0,5 mm stift.
- Bedieningspunten: voor de draaiasstift moet een speling van ongeveer 0,05 mm worden vrijgehouden, zodat de beweging soepel verloopt zonder vastlopen.
7. Fijne decoratieve onderdelen (relingen, scheepsnaamplaten)
- Kernfunctie: uiterst realistische bevestiging; vervangt lijm om verontreiniging door uitgelopen lijm te voorkomen.
- Nageltype: ultrafijne decoratieve klinknagel / 0,4–0,6 mm miniatuurnagel met ronde kop.
- Toepassingsbereik: alleen voor grote schaal, verzamelkwaliteit modellen; gewone oefenmodellen kunnen met secondenlijm worden gelijmd.
---
V. Bijbehorend gereedschap en montagevoorschriften
1. Mini-dubbelzijdig hamertje: één zijde met zachte nylonkop (voor het slaan op houtoppervlakken om deuken en afgebroken randen te voorkomen), één zijde met messing kop (voor het slaan op nagels, waardoor dunne nagels niet snel verbuigen).
2. Precisie-handboor: met de hand langzaam voorboorgaten van de juiste maat boren; fijne gaten zijn nauwkeurig zonder afbrokkelende randen en beschermen dun hout.
3. Pincet met rechte punt: houdt fijne nagels vast en positioneert ze, zodat vingers het zicht niet belemmeren en de nagel niet scheef staat.
4. Positioneerprikpen: maakt vooraf een puntmarkering op het houtoppervlak om wegglijden of afwijken van de boor te voorkomen.
Standaard montageprocedure
1. Positioneren en markeren: markeer de gatposities op het houtoppervlak met de prikpen en maak een ondiepe put om wegglijden van de boor te voorkomen.
2. Passend voorboren: kies de boor op basis van de nageldiameter, boor loodrecht met de handboor; de gatdiepte is 0,5–1 mm meer dan de nagellengte om ruimte voor houtstof te laten.
3. Nagel vasthouden en uitlijnen: klem de nagelsteel met het pincet en richt hem op het gat; tik 1–2 keer licht om hem te fixeren en laat pas daarna los.
4. Licht inslaan: tik gelijkmatig met de messing hamerkop; verminder de kracht vlak voordat de nagel er helemaal in zit om beschadiging van het houtoppervlak te voorkomen.
5. Afwerking en versteviging: bij zichtbare nagels kan een kleine hoeveelheid secondenlijm worden aangebracht; verborgen deuvels met houtlijm geven een hogere verlijmingssterkte.
Belangrijke valkuilen
- Sla nagels nooit direct in zonder voor te boren; dit splijt zeer gemakkelijk dunne houtplaten en veroorzaakt scheuren langs de houtnerf.
- Bij het slaan op dun hout of houtranden moet aan de achter- en zijkant afvalhout als ondersteuning worden geplaatst om afbrokkelen van randen te voorkomen.
- Gebruik bij kleine schaal en dunne platen bij voorkeur de “namaaknagelmethode”: doop een naald in donkere verf en stip de nagelposities; dit voorkomt splijtrisico volledig.
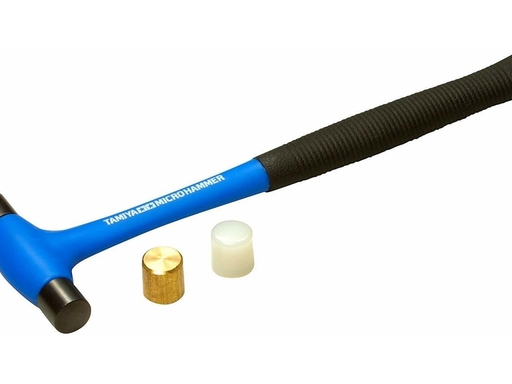
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
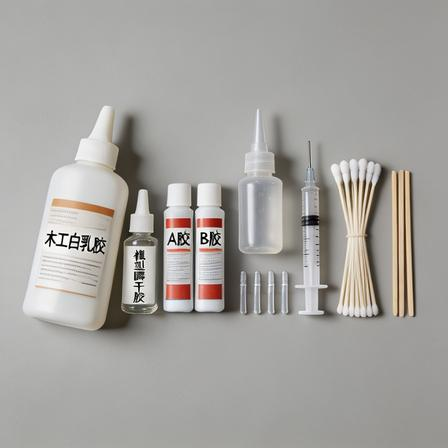
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
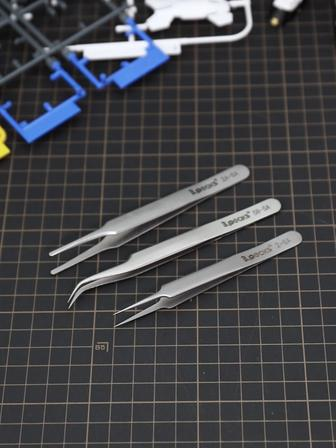
Precisiepincet
Pincetten zijn veelgebruikte precisiegereedschappen bij de bouw van scheepsmodellen. Voor verschillende onderdeelafmetingen en verschillende werksituaties bestaan er verschillende puntvormen. Ze worden vooral gebruikt voor het vasthouden en uitlijnen van kleine onderdelen, het fixeren met lijm, het doorvoeren van tuigage, het schoonmaken van dode hoeken en dergelijke. Het wordt aanbevolen om van de gangbare maten elk één exemplaar aan te schaffen, zodat alle bouwscenario's worden afgedekt.
Basiscollectie veelgebruikte modellen (drieset: rechte punt / gebogen punt / platte punt)
Voor beginners in scheepsmodellbouw hebben deze drie modellen prioriteit; ze dekken meer dan 90% van de fijne werkzaamheden af.
---
1. Precisiepincet met rechte punt (onmisbaar hoofdgereedschap)
De pincetpunt is fijn, smal en recht, en de punt sluit nauw. Dit geeft de hoogste klemprecisie en is het algemene hoofdgereedschap voor dagelijks bouwwerk.
- Kerngebruik bij scheepsmodellen
- Vasthouden van kleine onderdelen zoals miniatuurleuningstijlen, kleine katrollen, bolders en sierlijsten voor geschutspoorten, en deze nauwkeurig uitlijnen en vastlijmen
- Helpen bij het doorvoeren van fijn katoengaren/nylondraad voor tuigage tot 0,5 mm, waarbij het draadeinde in tuigagegaten van 0,6~1,0 mm wordt gebracht
- Verwijderen van fijne resten zoals houtkrullen aan de binnenwand van geboorde gaten en overtollige lijmsporen in aansluitnaden
- Selectiepunten: kies bij voorkeur een model van 304 roestvrij staal, met een punt die zonder spleet sluit; een lengte van 11~13 cm geeft met één hand de stabielste grip.
2. Precisiepincet met gebogen punt (onmisbaar voor diepte-/gebogen werk)
De pincetpunt is 30°~45° naar boven gebogen, zodat het pincetlichaam het zicht niet blokkeert; speciaal geschikt voor werk op smalle en diepe plaatsen.
- Kerngebruik bij scheepsmodellen
- Vastlijmen van onderdelen en fixeren van tuigageknopen in smalle zones zoals de binnenzijde van de scheepsromp en de ruimte tussen spanten.
- Monteren van verborgen onderdelen onder het dek en in de scheepsruimte, zonder dat het pincetlichaam het zicht belemmert.
- Oppakken van kleine, met lijm bevochtigde onderdelen, zodat lijm niet aan de vingers komt en het werk wordt beïnvloed.
- Selectiepunten: een gebogen punt van 30° is het meest veelzijdig; de punt moet nauw sluiten zonder verspringing of afwijking.
3. Pincet met platte/vlakke punt (speciaal voor het vasthouden van houtplaatjes)
De pincetpunt is plat en breed, met een groot contactoppervlak en lage druk, zodat dunne houtfineer en zachte houtsoorten niet worden beschadigd en de oppervlaktestructuur niet wordt ingedrukt.
- Kerngebruik bij scheepsmodellen
- Vasthouden van dunne rompplaten en houten dekplanken bij het uitlijnen van aansluitnaden, om verschuiven vóór het uitharden van de lijm te voorkomen.
- Uitlijnen en fixeren bij het lijmen van scheepsnaamplaatjes en grote decoratieve plaatjes; de kracht wordt gelijkmatig verdeeld en onderdelen worden niet snel geplet.
- Vastklemmen van een klein stukje schuurpapier voor het schuren van randen, hoeken en de binnenzijde van geschutspoorten en andere dode hoeken die met de vingers niet bereikbaar zijn.
- Selectiepunten: een pincetpuntbreedte van 3~5 mm is geschikt; de randen moeten glad en braamvrij zijn om krassen op hout en laklaag te voorkomen.
---
4. Zelfvergrendelend omgekeerd pincet (langdurig fixeren met vrije handen)
Met een omgekeerd zelfvergrendelingsmechanisme: knijpen in het pincetlichaam opent het, loslaten klemt het automatisch, zonder dat de hele tijd kracht moet worden uitgeoefend.
- Kerngebruik bij scheepsmodellen
- Onderdelen langdurig vastklemmen tijdens het uitharden van lijm, zodat beide handen vrij zijn voor andere bewerkingen.
- Bij het solderen van koperen leuningen en het verwarmen en vormgeven van koperdraadonderdelen dient het als hitte-isolerende houder.
- Bij het gelijktijdig verlijmen van meerdere onderdelen kunnen deze afzonderlijk worden gefixeerd, wat de efficiëntie bij seriemontage verhoogt.
- Selectiepunten: kies bij voorkeur een zelfvergrendelend model van roestvrij staal met een gematigde klemkracht, om te voorkomen dat dunne houtplaatjes tot 1 mm worden verbrijzeld.
---
Aandachtspunten bij aankoop en gebruik
1. Precisie heeft prioriteit: de kernprestatie van een pincet is hoe nauw de punt sluit. Een goed precisiepincet sluit na het sluiten naadloos en zonder verspringing, zodat het fijne draden en micro-onderdelen stabiel kan vasthouden.
2. Materiaal bij voorkeur 304 roestvrij staal: roestbestendig en veerkrachtig; vervormt en verspringt bij langdurig gebruik niet snel. Gewone modellen van blik worden afgeraden, omdat ze na enkele keren gebruik los en onnauwkeurig worden.
3. Gebruiksverboden: gebruik een precisiepincet niet om harde voorwerpen vast te houden of onderdelen te buigen of te wrikken; dit kan verspringing van de pincetpunt en afbrokkeling van de punt veroorzaken. Veeg na lijmwerkzaamheden restlijm van de pincetpunt tijdig af, zodat kleine onderdelen de volgende keer niet vastplakken.
4. Opbergen en beschermen: doe bij niet-gebruik het beschermkapje op de punt om stomp worden door stoten te voorkomen en om prikwonden te vermijden.
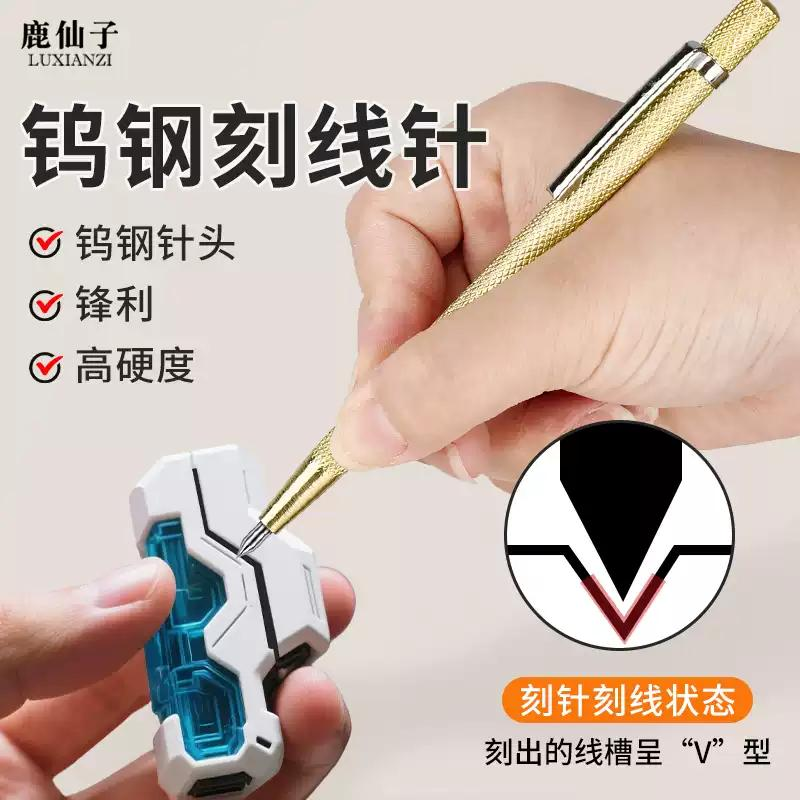
Graveernaald (kraspen)
Een modelgraveernaald is bij de bouw van houten zeilschipmodellen een kerngereedschap voor hoogprecies krassen en positioneren. De harde, scherpe metalen naaldpunt vervangt het potlood en krast uiterst fijne sporen in hout en triplex. In combinatie met een liniaal en driehoek kan de aftekenfout op 0,1 mm-niveau worden gehouden. Het is een onmisbaar klein gereedschap om de nauwkeurigheid te waarborgen bij het uitzagen van rompbeplating, het positioneren van boorgaten en het monteren van onderdelen.
---
I. Veelvoorkomende typen en keuze
1. Penvormige graveernaald van wolfraamcarbide (eerste keuze voor het hoofdwerk)
Dit is het meest gebruikte type bij scheepsmodellbouw. De penvormige greep zit stabiel in de hand, de wolfraamcarbide punt is zeer hard en slijtvast en wordt niet snel bot. Geschikt voor hardhout, triplex en balsa; het is het belangrijkste gereedschap voor dagelijks uitzagen en aftekenen.
- Kernvoordelen: de punt is scherp, de gekraste lijnen zijn fijn en gelijkmatig, en de duurzaamheid is 3–5 keer hoger dan die van een gewone roestvrijstalen graveernaald.
- Specificaties: een puntdiameter van 0,1–0,3 mm is wenselijk; kies bij voorkeur een uitvoering met beschermkapje, dat veiliger opbergen is.
2. Combinatie van kraspen + centerpons (sterk aanbevolen voor boren in scheepsmodellen)
Meestal een combinatie van een fijne scherpe kraspen + een kleine centerpons met ronde kop; dit is een kosteneffectieve keuze voor het boren van tuigagegaten in scheepsmodellen. Er zijn ook dubbelzijdige uitvoeringen met beide functies in één.
- Kernvoordelen: na het aftekenen direct met de centerpons een putje slaan en positioneren; de voorbereiding voor het boren gebeurt in één stap en sluit perfect aan op fijn boorwerk met een handboor.
- Het ondiepe putje van de centerpons houdt een fijn boortje van 0,6–1,0 mm precies op zijn plaats, waardoor wegglijden en afwijken van de boor bij de start volledig worden voorkomen.
3. Gebogen graveernaald (aanvulling voor gevorderden)
De naaldpunt heeft een kleine buighoek en is geschikt voor het markeren van lijnen in nauwe zones zoals de binnenzijde van de verschansing en spleten tussen spanten. Voor gewone beginnersprojecten niet noodzakelijk; bij gevorderde detailaanpassingen kan deze naar behoefte worden toegevoegd.
II. Kerngebruik in scheepsmodellen
1. Nauwkeurig aftekenen voor uitzagen: met liniaal en driehoek zaaglijnen krassen op rompbeplating, spanten en dekplanken. De lijnen zijn veel fijner dan die van een potlood, waardoor de maatafwijking na het zagen kleiner is.
2. Posities van boorgaten markeren: op de plaatsen van tuigagegaten, gaten voor balusters en mastbevestigingsgaten centerputjes slaan om te voorkomen dat het boortje van de handboor bij de start wegglijdt of verschuift.
3. Uitlijnmarkeringen voor montage: de uitlijnlijnen van spanten en kiel, scheidingslijnen voor kanonpoorten en schottingslijnen markeren, zodat de linker- en rechterstructuur van de romp symmetrisch en netjes blijft.
4. Realistische detaillijnen krassen: op het rompoppervlak naden tussen huidplanken en sierlijnen krassen om het effect van massief houtverbindingen na te bootsen en de realiteitswaarde van het model te verhogen.
III. Correcte gebruikstips
1. Rechte lijnen krassen: houd de naaldpunt tegen de rand van de liniaal, kantel de greep 30°–45° en trek in één keer met gelijkmatige lichte druk; vermijd herhaald opnieuw krassen, anders wordt de lijn breder en verliest deze precisie.
2. Positioneren en centerponsen: richt de pons verticaal op het merkteken, druk hem al licht draaiend naar beneden en maak een ondiep putje; oefen bij dunne dekken en dunne rompbeplating nooit te veel kracht uit om splijten van het hout te voorkomen.
3. Materiaalaanpassing: bij zachthout (balsa, grenen) ontstaat bij licht krassen al een spoor; bij hardhout (rode padouk, beuken) kan iets meer kracht worden gebruikt of in twee lichte passes worden gekrast om afbreken van de punt te voorkomen.
4. Gebogen lijnen krassen: gebruik een curvenliniaal of een vooraf gemaakt sjabloon en beweeg de naaldpunt met gelijkmatige snelheid langs de rand van het sjabloon, zodat de boog vloeiend en aaneengesloten blijft.
IV. Onderhoud en aandachtspunten
1. Plaats bij niet-gebruik altijd het beschermkapje; dit voorkomt dat de punt door vallen of stoten bot wordt en voorkomt ook prikwonden.
2. Alleen gebruiken voor zachte materialen zoals hout, kunststof en karton; niet direct krassen op harde oppervlakken zoals metaal en glas, omdat de punt daardoor snel beschadigd raakt.
3. Als de punt bot is geworden, kan deze met een fijne oliesteen van 600 grit of fijner onder de juiste punthoek gelijkmatig worden bijgeslepen; slijp hem niet plat.
4. Bewaar hem apart en voorkom dat hij samen met schroevendraaiers, tangen en ander gereedschap wordt opgeborgen, zodat de punt niet wordt gestoten.
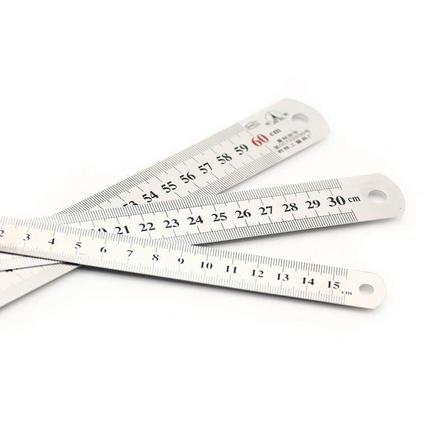
liniaal en geodriehoek
Een liniaal en driehoekliniaal zijn basisgereedschappen voor meten en aftekenen bij het bouwen van houten zeilbootmodellen. Ze worden hoofdzakelijk gebruikt voor het opmeten van afmetingen van diverse onderdelen, het trekken van rechte lijnen, het haaks afstellen en het positioneren van hoeken. Het zijn onmisbare meetgereedschappen om een regelmatige modelstructuur en symmetrische afmetingen te waarborgen.
---
1. Roestvrijstalen liniaal
Kies voor scheepsmodellbouw bij voorkeur een verzwaarde roestvrijstalen liniaal. Vergeleken met een gewone kunststof liniaal blijft de liniaal recht en vervormt hij niet snel, sluit de scherpe rand goed aan op het hout en is de aftekenprecisie hoger. Daarmee is het een hoofdwerktuig bij het afkorten en positioneren.
Specificaties en aandachtspunten bij aankoop
- Met twee standaardexemplaren dekt u vrijwel alle situaties: het **15 cm compacte model** is geschikt voor fijnmetingen aan kleine onderdelen zoals relingen en tuigagebevestigingen; het **30 cm universele model** is geschikt voor grotere houten onderdelen zoals de romp, het dek en de kiel.
- Voor grote scheepsmodellen op schaal 1:30 en groter kan een extra liniaal van 60 cm worden toegevoegd.
- Kies bij voorkeur een uitvoering met tweezijdige schaalverdeling en een kleinste schaalverdeling van 0,5 mm; een liniaal met afgeschuinde randen sluit nauwer aan op het materiaal en maakt nauwkeuriger aftekenen zonder afwijking mogelijk.
Kerngebruik in scheepsmodellbouw
1. Bij het snijden van huidplanken van de romp en dekplanken samen met een kraspen rechte lijnen trekken; dit vervangt potlood en beperkt fouten door de lijndikte.
2. Spantafstanden en sectielengtes van masten meten om de linker- en rechterstructuur van de romp symmetrisch te houden.
3. Langs de rand van de romp leggen om de algehele rechtlijnigheid en vlakheid van de romp te controleren.
4. Als referentieliniaal voor de driehoekliniaal gebruiken om verticale en schuine aftekenlijnen recht en zonder afwijking te laten lopen.
---
2. Transparante driehoekliniaal
Een driehoekliniaal is het kernwerktuig voor haaks afstellen en hoeken aftekenen bij scheepsmodellen. Kies bij voorkeur helder transparant acrylaat, zodat de lijnen op het hout eronder duidelijk zichtbaar blijven en de positionering nauwkeurig is.
Specificaties en aandachtspunten bij aankoop
Voor scheepsmodellen worden vaak twee soorten driehoeklinialen gebruikt; een set van twee wordt aanbevolen om alle situaties te dekken:
1. Gelijkbenige geodriehoek (45°/45°/90°): het meest gebruikt, voor het tekenen van 90°-verticale lijnen en 45°-schuine sneden.
2. 30°/60°-driehoekliniaal: voor speciale hoeken, zoals schoren, kozijnen van geschutspoorten en decoratieve onderdelen.
- Kies een klein tot middelgroot model met zijden van 10–15 cm; een te grote liniaal is onhandig bij kleine onderdelen.
- Kernvereiste: de haakse nauwkeurigheid voldoet, en de randen zijn recht en braamvrij om afwijkingen bij het controleren te voorkomen.
Kerngebruik in scheepsmodellbouw
1. Bij het installeren van spanten tegelijk tegen de kiel en het spant houden om de 90°-haaksheid te controleren en scheefstand van de romp te voorkomen.
2. Bij het indelen van dekcompartimenten en het positioneren van geschutspoorten samen met een liniaal verticale scheidingslijnen tekenen om een regelmatige indeling te waarborgen.
3. Bij het snijden van schuine steunen en belegnagels direct langs de liniaal een standaard schuine snede aftekenen, zonder extra hoekmeter.
---
Gebruik en onderhoud
1. Gebruik voor fijn aftekenen bij voorkeur een modelkraspen; potloodlijnen zijn breder en veroorzaken gemakkelijk een fout van 0,2–0,5 mm.
2. Voorkom vallen, stoten en zware belasting om vervorming van de liniaalrand en verlies van haaksheid te voorkomen; controleer bij langdurig gebruik periodiek de nauwkeurigheid met een standaard haakse referentie.
3. Bij het snijden van hout kan de liniaal als geleideliniaal dienen; gebruik samen met een hobbymes voor rechte en gladde sneden.
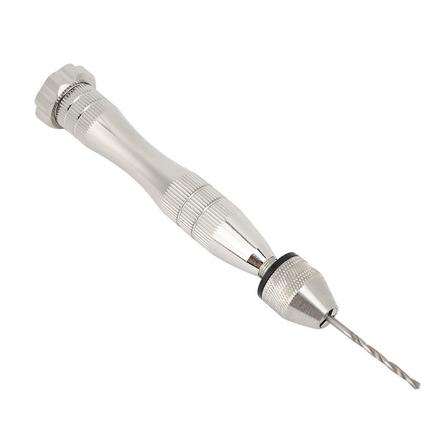
Handboor
#Handboor (modelhandboor / handboortje)
Een handboor wordt ook vaak handboortje genoemd en is het standaardgereedschap voor fijn boren bij de bouw van modellen van houten zeilschepen. De boor wordt door handmatig draaien aangedreven om te snijden; microboren van verschillende maten kunnen vrij worden gemonteerd en vervangen. Hij is speciaal bedoeld voor kleine precisieboorwerkzaamheden, zoals gaten in tuigage, positionering van balusterpalen en pennengaten in onderdelen.
---
##Algemeen uiterlijk en structuur
De gangbare handboren voor modelbouw hebben een volledig metalen, penvormig ontwerp en zijn compact; ze kunnen met één hand worden vastgehouden en bediend en passen bij de fijne werkzaamheden bij de bouw van scheepsmodellen.
- Vergrendelende boorkop: een drieklauwige boorkop aan de voorzijde, door te draaien vast of los te zetten; gangbaar spannbereik 0,3~3,2 mm; compatibel met alle benodigde boormaten 0,6, 0,7, 0,8, 1,0 en 2,0 mm
- Antislipgreep: de schacht heeft een geribbeld oppervlak voor extra wrijving, zodat de vingers met kracht gelijkmatig kunnen draaien
- Eindsteun: het vlakke ontwerp kan tegen de handpalm rusten, waardoor het boren stabieler is en de hand minder snel wiebelt of trilt
---
Effect van het vastklemmen van de boor
Het vervangen van een boor doet u eenvoudig door de vergrendelring van de boorkop te draaien; bij extreem fijne boren van 0,6~0,8 mm wordt aanbevolen het snijdeel slechts 3~5 mm te laten uitsteken, omdat een te grote uitsteeklengte het risico op afbreken sterk vergroot.
---
Referentie voor bijbehorende boorset
Veelgebruikte micro-spiraalboren voor scheepsmodellen kunnen direct met de handboor worden gecombineerd en dekken alle toepassingen, van fijne gaten voor tuigage tot bevestigingsgaten voor masten.
---
Kernvoordelen bij scheepsmodellen
1. Bescherming van fijne boren: de handmatige snelheid is volledig beheersbaar; fijne boren breken niet zo gemakkelijk af als bij het hoge toerental van een elektrische frees. Dit is een betrouwbare keuze voor het boren van tuigagegaten in scheepsmodellen
2. Hoge boorprecisie: de aanzetkracht en boordiepte kunnen nauwkeurig worden geregeld; bij dunne dekken en fijne rompdelen is de kans kleiner dat er scheef wordt geboord of op de verkeerde plaats wordt doorgeboord
3. Zeer breed inzetbaar: geschikt voor alle microboren met rechte schacht in het bereik 0,4~3,0 mm; één gereedschapsset voldoet aan alle behoeften voor kleine boorgaten bij scheepsmodellen
Belangrijke punten bij het boren in scheepsmodellen
1. Maak vóór het boren met een centerpriem een klein kuiltje in het houtoppervlak om te voorkomen dat de boor bij de start wegglijdt of afwijkt
2. Houd de boor loodrecht op het houtoppervlak, druk licht en draai gelijkmatig; zodra u het snijden voelt, is dat voldoende. Forceer niet met brute kracht
3. Bij het boren in dunne dekken/rompdelen van 1~2 mm legt u aan de achterkant een stuk afvalhout; zo voorkomt u dat de houtnerf bij de uitgang splijt of afbrokkelt
4. Bij het boren in hardhout (rode padouk, beuken) vertraagt u het tempo en trekt u de boor regelmatig terug om houtkrullen af te voeren en verstopping van de boor te voorkomen
Aankoopadvies
Kies bij voorkeur een volledig metalen, precisie handboor met een betere concentriciteit; fijne boren van 0,6, 0,7 en 0,8 mm zijn veelgebruikte slijtdelen, dus het is aan te raden om samen met de handboor 2~3 extra boren als reserve te kopen.
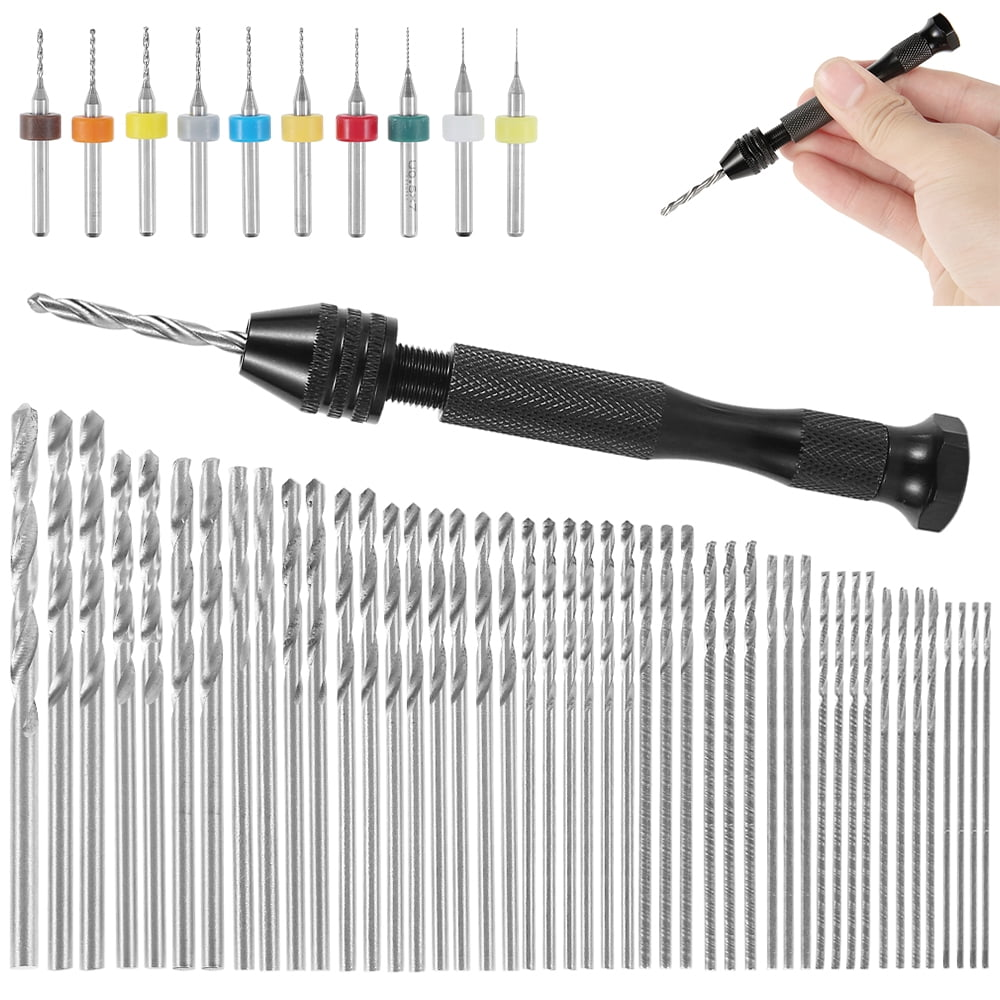
Boor
Micro HSS-sneldraaistaal spiraalboor met rechte schacht (voor modelbouw bij voorkeur uitvoering met korte snijkant)**, bij voorkeur met** precisie-handboortje (pin vise)**, niet aanbevolen om direct een hogesnelheids-elektrische frees te gebruiken; fijne boortjes breken zeer gemakkelijk
Materiaal: gewoon 6542-sneldraaistaal is voldoende voor scheepsmodellen; wolfraamcarbide is slijtvaster, maar zeer bros en breekt bij de minste scheefstand; beginners moeten voorzichtig kiezen
✅ Hoofdspecificaties + toepassingen
1. 0,6 mm: uiterst fijne tuigagegaten, doorvoergaten voor fijn katoendraad / nylon draad, miniatuur leuningen, touwdoorvoergaten in kleine katrollen (fijn draad ≤ 0,4 mm)
2. 0,7 mm: fijne tuigage, maststagen, kleine wanten; de meest gebruikte maat voor scheepsmodeltuigage
3. 0,8 mm: standaard tuigagegat! Standaard voor de overgrote meerderheid van 1:50–1:100 historische zeilschepen, voor 0,5–0,6 mm katoendraad, positioneringsgaten voor bamboe-/koperdraad in leuningen
4. 1,0 mm: dik touw, schoten, staanders van bamboedraad, positionering van de mastvoet, borgpen voor kanonloop, kleine deksteunen
5. 2,0 mm: dikke bamboestokken, bevestigingsgaten voor de mastvoet, grote pennen, ophangbeugels voor kanonnen, doorgaande gaten in dikke houten spanten
✅ Aanbevolen aanvulling om een set compleet te maken (standaarduitrusting voor ervaren scheepsmodelbouwers, vult ontbrekende maten aan, in één keer compleet)
Voeg op basis van de 5 maten deze boortjes toe; ze dekken vrijwel alle scenario's:
0,4, 0,5, 0,9, 1,2, 1,5 mm
Complete set: 0,4, 0,5, 0,6, 0,7, 0,8, 0,9, 1,0, 1,2, 1,5, 2,0
- 0,4/0,5: uiterst fijne tuigage voor zeer kleine schalen (1:100 en fijner)
- 0,9: tussen 0,8 en 1,0 in; veel bouwdoosinstructies schrijven deze gatmaat voor
- 1,2: dik bamboedraad, dikke koperen staanders
- 1,5: masten, dikke ondersteuningen, positionering van grote onderdelen
📌 Belangrijke punten bij aankoop en keuze (valkuilen vermijden)
1. Twee opties voor schachtdiameter
- Schacht met dezelfde diameter: hoe fijner de boor, hoe fijner de schacht → goedkoop, maar 0,6 en 0,7 mm worden onstabiel vastgehouden en raken gemakkelijk scheef
- Uniforme 1,0 mm-schacht (getrapte schacht): sterk aanbevolen! Bij snijdiameters 0,4–0,9 mm is de achterkant uniform een ronde 1,0 mm-schacht; de handboor houdt deze stabiel vast, met goede concentrisiteit; dit is de standaard voor modelboortjes
2. Kies de uitvoering met korte snijkant, geen verlengde microboortjes: hoe langer een fijn boortje, hoe meer het trilt en hoe gemakkelijker het breekt
3. Verpakking: bij voorkeur per stuk verpakt / met opbergdoosje; fijne boortjes raken snel kwijt en zijn moeilijk terug te vinden
4. Advies voor reserve: 0,6, 0,7 en 0,8 mm breken het gemakkelijkst; koop van deze drie maten in één keer 2–3 stuks als reserve
🛠 Werkvoorschrift voor boren (afgestemd op je eerdere schuurproces)
1. Gebruik eerst een kraspen / centerpons om een putje te maken, zodat de boor niet wegglijdt of afwijkt; vooral belangrijk bij zacht hout
2. Handboor: **licht drukken, langzaam draaien, niet hard duwen**; zodra je voelt dat er gesneden wordt is het genoeg; als de weerstand toeneemt, direct terugdraaien om spanen af te voeren
3. Dunne dekplaten (1–2 mm multiplex): leg er afvalhout onder om te voorkomen dat er houtspanen uitbreken of de rand splijt bij het uitkomen van de boor
4. Hardhout (padauk, beuken) slijt boortjes sneller dan balsahout; gebruik een lager toerental
5. Doorgaande gaten: verminder de druk vlak voordat de boor erdoorheen gaat, om uitscheuren van de houtnerf bij de uitgang te voorkomen
## 📋 Snelkeuzekaart
- Fijne tuigage: 0,4–0,7
- Standaardtuigage, leuningen: 0,8 (meest gebruikt)
- Kleine bamboedraadstaanders, dik touw: 1,0 / 1,2
- Mastvoeten, grote ondersteuningen: 1,5 / 2,0
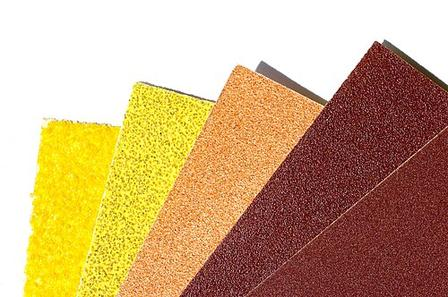
Schuurpapier
Voor het schuren van massief houten scheepsdelen, multiplex, houten spanten, rompbeplating en onderdelen; hoofdzakelijk droog schuren, in de fijne fase kan nat worden geschuurd; van diverse korrelgroottes enkele van elk op voorraad houden.
Principe: stap voor stap fijner schuren, nooit grote korrelstappen overslaan; met elk schuurpapier moet je de krassen van de vorige korrel volledig wegschuren voordat je een fijnere korrel neemt; schuur met de nerf mee om uitbreken en opstaande houtvezels te beperken.
Materiaaluitleg: bij hardhoutsoorten zoals beuken, mahonie, padoek en teak rustiger werken; balsa, grenen en ander zachthout raakt snel opgericht, aanbevolen wordt om in de latere fase licht nat te schuren.
Basis schuurproces (hoofdgedeelte van de romp, spanten, dek, scheepsbeplating, meest gebruikte standaardversie)
1. 80 korrel: ruwe onderdelen, braampjes na snijden, verbrande randen van lasersnijden, overtollige lijmsporen, grote hoogteverschillen vlakschuren.
⚠️Niet te lang schuren; hoeken en randen zakken snel weg en je schuurt snel over de lijnen heen.
2. 120 korrel: diepe krassen van 80 korrel verwijderen, in het geheel vlakschuren, hoogteverschillen bij naden corrigeren; de meeste grove onvolkomenheden zijn hiermee weggewerkt.
3. 240 korrel: cruciale overgangskorrel, de belangrijkste stap bij het schuren van modellen; krassen van 120 korrel verwijderen, het houtoppervlak wordt fijner; zachthout raakt snel opgericht, dus bij deze stap licht schuren.
4. 400 korrel: fijn vlakschuren, de standaard ondergrond voor het aanbrengen van primer / houtolie-wax; na het schuren zijn er met het blote oog geen duidelijke krassen meer zichtbaar.
5. 600 korrel: schuren nadat de primer volledig is droog (belangrijk! de meeste scheepsmodellen krijgen 1–2 lagen primer), primerdeeltjes en druipers wegschuren om een fijn primer-oppervlak te krijgen.
Gevorderd polijsttraject (voor glanzende blanke lak, spiegelachtige afwerking, hoogwaardige scheepsmodellen voor tentoonstelling)
Ga na bovenstaande 600 korrel verder:
6. 800 korrel: eerste laklaag schuren
7. 1200 korrel: tweede laklaag schuren (kan met water nat worden geschuurd; gebruik een zacht schuurblokje)
8. 2000 korrel: na meerdere laklagen fijn nat schuren om kringsporen te verwijderen
9. 3000 korrel: extra fijn nat schuren, daarna kan polijstpasta worden aangebracht
Let op 5000 korrel, 7000 korrel, 10000 korrel: voor gewone scheepsmodellen niet aanbevolen als standaardgebruik; alleen voor extreme spiegelachtige verzameluitvoeringen. Voor normale verouderde, matte antieke schepen absoluut niet nodig.
📌 Vereenvoudigd schema per onderdeel (tijdbesparende versie, geschikt voor serieproductie / oefenscheepsmodellen)
- Spanten, inwendige niet-zichtbare constructies: 80 korrel→120 korrel→240 korrel→stoppen, niet verder fijnschuren, omdat het binnenin niet zichtbaar is; bespaart tijd
- Dek, buitenzijde van de romp, zichtbare decoratieve onderdelen (railingvoet, kanonpoorten enz.): 80 korrel→120 korrel→240 korrel→400 korrel→600 korrel (matte houttextuur en houtolie-wax-effect zijn hiermee voldoende)
- Tentoonstellingsschip in verzamelkwaliteit met glanzende lak: doorloop de volledige reeks hierboven tot 2000–3000 korrel
⚠️ Zeer belangrijke aandachtspunten bij het schuren van scheepsmodellen
1. Schuurblokken zijn onmisbaar: een hard schuurblok voor vlakke oppervlakken (rompbeplating, dek), een zacht sponsschuurblok voor gebogen oppervlakken en de ronde boeg en achtersteven; met schuurpapier direct in de hand schuur je gegarandeerd golvende oppervlakken.
2. Let op bij zachthout (balsa): na 240 korrel zoveel mogelijk droog schuren; veel nat schuren laat houtvezels snel opstaan en rafelen; als er vezels opstaan, kun je een dunne laag afsluitende primer spuiten en daarna schuren.
3. Lijmplekken: opgedroogde 502-lijm en houtlijm zijn zeer hard; schuur deze bij voorkeur eerst weg met een grove korrel (80 korrel/120 korrel); fijn schuurpapier krijgt lijmdruppels niet weg.
4. Verboden volgorde: sla nooit direct van 120 korrel naar 400 korrel; de krassen van de vorige korrel blijven eronder zitten en na het aanbrengen van blanke lak worden alle krassen zichtbaar.
5. Verouderde antieke zeilschepen: schuren tot 400 korrel is voldoende; ga niet fijner dan 800 korrel, zodat een beetje houtnerftextuur behouden blijft; te glad oogt juist onnatuurlijk.
🧾 Sneloverzichtskaart van de volgorde (handig om te bewaren)
Oefenmodel / matte houtolie-wax-uitvoering: 80# →120# →240# →400# →600#
Glanzende blanke lak, verzameluitvoering: 80# →120# →240# →400# →600# →800# →1200# →2000# →3000#
Inwendige verborgen constructies: 80# →120# →240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆