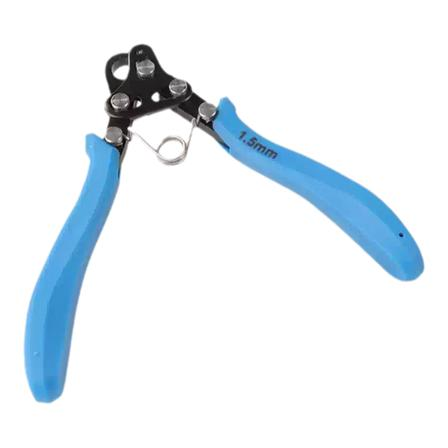
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
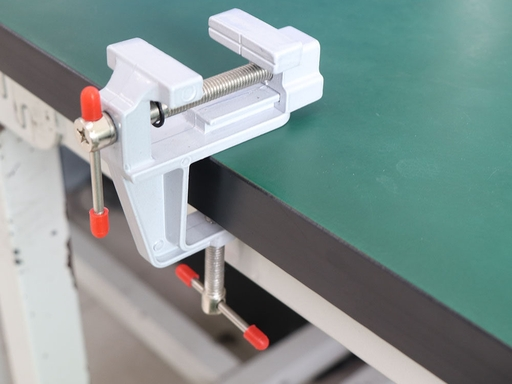
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
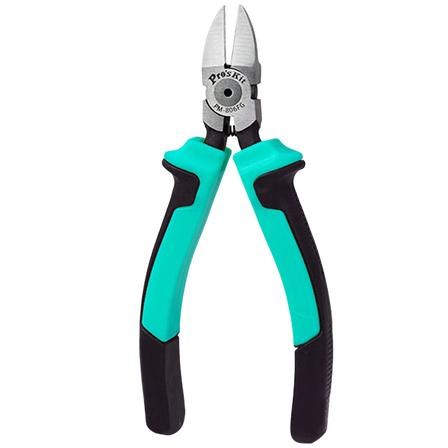
Precisionstång med persikoformad käft
Ändavbitartång, även ofta kallad sidavbitare, gjutskäggstång eller diagonalavbitare, är ett specialverktyg för klippning vid bearbetning av metalldelar och hårda material till modellsegelfartyg i trä. Den används i första hand för att klippa tunn metalltråd, gjutskägg/grader på metallkomponenter, hårdplastdetaljer och andra hårdare material. Klippkraften är stark och snittet jämnt och rent, vilket klarar klippbehov för något grövre och hårdare metalldelar som en spetstångs sidoklipp inte kan hantera. Det är ett oumbärligt verktyg i fasen för tillverkning av metallbeslag.
Detaljerad genomgång av två modeller och deras användning i skeppsmodeller
1. Standardmodell med dubbla eggar (universell huvudmodell för avbitning)
Käftarna har en symmetrisk dubbelskärsstruktur, klippkraften är stor och hållbarheten hög, och den är huvudkonfigurationen för dagliga grovklippningsarbeten.
- Huvudanvändning: klippa 0,5–1,5 mm koppartråd, ståltråd och kopparstång, kapa överflödig längd på ni-formade spikar och kopparstift, trimma gjutskägg/grader på metallgjutgods och klippa bort överflödiga materialkanter på hårdplastutrustningsdelar.
- Hanteringspunkter: vid klippning, använd kraft vid eggens bas för stabilare kraft och jämnare snitt; klipp inte grov eller hård tråd med eggspetsen, så att eggspetsen inte skadas.
2. Precisionsmodell med tunn egg (fin och jämn kapning)
Ensidigt slipad med mycket tunn egg; deformationen vid klippning är liten och snittet är jämnt och nästan utan grader, vilket passar för kapning av fina synliga delar.
- Huvudanvändning: finskära blank koppartråd och fina metallräckestrådar, trimma överflödig längd på synliga metalldelar så att snittet blir jämnt utan efterputsning; kan även användas för små förbindelsepunkter på laserskurna plattdelar.
- Hanteringspunkter: använd endast för finskärning av mjuka metaller och plast; klipp inte hög-hård ståltråd för att undvika att den tunna eggen flisar sig.
Huvudsakliga användningsområden för skeppsmodeller
1. Kapning av koppartråd och kopparstång till bestämd längd: när räcken, ni-formade spikar och förtöjningspollare tillverkas, klipps tråden exakt efter mått.
2. Formning av metalldelar: trimma gjutskägg, grader och överflödig längd på kopparspik, kopparstift och metallblockshållare.
3. Kapning av hårda tillbehör: kapa utrustningsdelar av hårdplast, bakelit och andra hårdare material.
4. Justering av defekta delar: klipp bort överflödiga metallfästen och korrigera feljusterade metallkomponenter.
Användnings- och underhållsråd
1. Materialbegränsning: standardmodellen är endast lämplig för mjuka metaller som koppar och aluminium samt plast; klipp inte hög-hållfast ståltråd eller hårda stålstänger för att undvika att eggen spräcker eller deformeras.
2. Eggregler: använd om möjligt den mellersta eller bakre delen av eggen vid klippning; använd inte eggspetsen med stor kraft för att klippa grovt och hårt material, så att spetsen inte flisar sig.
3. Förbjuden annan användning: använd inte som tång för att hålla tunga föremål och inte som kofot, för att undvika att tånghuvudet förskjuts och att eggarnas ingrepp blir felaktigt.
4. Dagligt underhåll: torka efter användning bort metallspån och limrester från eggen, olja vid behov ledaxeln lätt för att förhindra rost och säkerställa att verktyget öppnas och stängs smidigt.
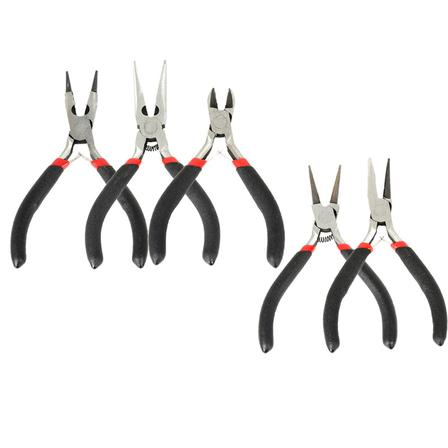
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
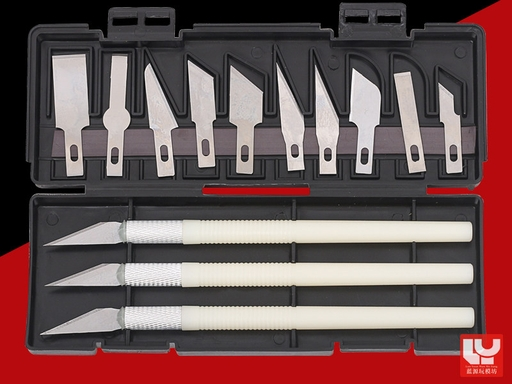
Skärkniv
Skärkniven för skeppsmodeller är ett centralt skärverktyg vid montering och bearbetning av segelbåtsmodeller i trä. De två modellerna tillsammans täcker fullt ut de fyra centrala behoven: att stöta av förbindelsepunkter mellan plattdelar, snabbt kapa trälister, plana ut fogytor och finjustera hörn- och kantdetaljer. Skärprecisionen är bättre än en handsåg och materialavverkningen effektivare än en sniderikniv; det är ett högfrekvent nödvändigt verktyg för skelettillverkning och plattdelsbearbetning.
Detaljerad genomgång av de två skärknivarna och deras användning i skeppsmodeller
1. Pennformad modellkniv med snedblad (huvudverktyg för allmän kapning + detaljfinish)
Pennformad greppkonstruktion med ett vass 30° snedställt blad; det är det mest använda universella skärverktyget vid dagligt modellbygge.
- Huvudanvändning:
- Precisionskapning av fina trälister och tunna träskivor; snittet blir jämnt och spricker inte lätt, och det ersätter sax för något hårdare och tjockare trämaterial.
- Finjustering av hörn- och kantdetaljer på komponenter, borttagning av grad och ojämnheter samt utjämning av höjdskillnader i fogar.
- Snedskärning och fasning av tunna träskivor samt finskärning av små dekorationsdelar.
- Användningstips: Vid kapning av trälister ska bladet hållas vinkelrätt mot träets yta; tryck lätt och skär igenom med jämn hastighet. Bryt aldrig av med våld, så att träfibrerna inte splittras. Vid detaljfinish, skrapa lätt med bladspetsen och ta bort material lager för lager för att undvika överdriven skärning.
2. Platt skrapkniv (specialverktyg för avstötning av plattdelarnas förbindelsepunkter + utjämning av fogytor)
Kallas även platt skjutkniv eller plattdelsseparator; eggen är rak och bred, och bladet är mycket styvt och tål sidokraft vid skrapning, särskilt avsett för skrap- och avstötningsarbete.
- Huvudanvändning:
- Stöta av förbindelsepunkterna mellan laserskurna plattdelar och snabbt separera prefabricerade delar som spant, köl och däck utan att skada själva plattdelen.
- Plana ut upphöjda limrester och förskjutna steg på fogytor samt skrapa bort lasersvedda och defekter på träytan.
- Rensa bort överflödigt trä i botten av fogöppningar så att komponenterna sluter tätt utan glipor vid sammanfogning.
- Användningstips: Vid avstötning av förbindelsepunkter ska bladet riktas mot punktens rot och föras horisontellt längs skivytan med jämn hastighet och jämnt tryck, så att bladet inte glider och skadar plattdelens användbara område. Vid utjämning av ytor ska bladet hållas lätt lutande och överskottet skrapas bort lager för lager.
Användnings- och skötselanvisningar
1. Säkerhet: Bladet är vasst. Rikta bladet bort från dig själv vid arbete för att förhindra glid och skärskador. Det rekommenderas att använda skyddshandskar; sätt på skyddshuven när verktyget inte används.
2. Använd rätt kniv till rätt material: Använd endast på mjuka material som trä, mjuk plast och kartong. Skär inte direkt i metall, eftersom eggen då kan flisa sig och bli slö.
3. Byt blad i tid: Byt blad så snart det blir slött. Ett slött blad kräver mer kraft och glider lättare, vilket i stället ökar risken för att träet flisar sig och för handhavandefel.
4. Förvaring och skydd: Förvara blad och skaft i en särskild förvaringslåda så att eggen inte stöter emot hårda föremål och så att små blad inte tappas bort.
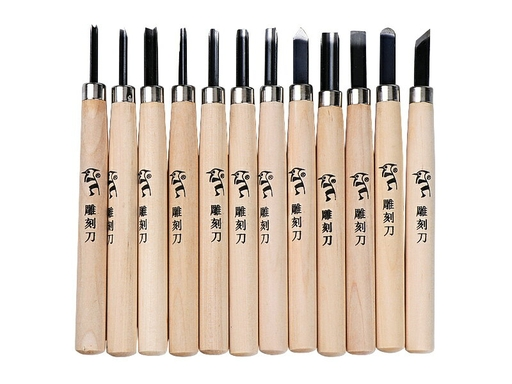
Minigravyrkniv
Detta är ett skärverktyg som används speciellt vid bygge av trämodeller av segelfartyg för att avlägsna överskottsmaterial; det ligger mellan grovkapning med handsåg och finputsning med sandpapper och kan utföra kapning av tunt trä, formning av kanter och hörn, justering av urtag, bearbetning av spår, detaljskärning med mera. Det har högre precision än en såg och avverkar material snabbare än sandpapper, och är ett oumbärligt verktyg för finbearbetning av skrovstommen och formning av utrustningsdetaljer.
Detaljerad genomgång av olika eggtyper och deras motsvarande användning i skeppsmodeller
1. Plattkniv (materialborttagning över stora plana ytor)
Eggen är rak och jämn, kontaktarean vid skärning är stor och materialavverkningseffektiviteten är högst.
- Huvudanvändning: snabbt jämna till grova sågade ytor på träbitar, plana ut botten på sammanfogningsurtag mellan köl och spant, ta bort stora mängder överskottsmaterial; huvudverktyget vid grovformning.
- Lämpliga situationer: grovformning av träbitar, utjämning av stora urtag, borttagning av materialmån på tjockt virke.
2. Snedkniv (allroundkniv för kantbearbetning)
Eggen har sned vinkel, spetsen är vass och smidig; den kombinerar effektiv materialavverkning med precision och är den mest använda universalmodellen.
- Huvudanvändning: forma komponenters kanter och hörn, bearbeta sneda urtag, skära bort härdade limrester i fogar, finjustera detaljmått.
- Lämpliga situationer: formning av spantens sidokanter, kantbearbetning av utrustningsdetaljer, finbearbetning av snedställda komponenter.
3. Rundkniv (specialkniv för välvda ytor/urholkning)
Eggen är cirkelbågformad och är avsedd för bearbetning av välvda ytor och bågformade spår.
- Huvudanvändning: urholka halvcirkelformade fästspår, forma de välvda konturerna hos för och akter, bearbeta monteringsspår för master, putsa ytterformen på cylindriska komponenter.
- Lämpliga situationer: välvda dekorationsdelar, halvcirkelformade urtag, formning av cylindriska komponenter.
4. Triangelkniv (finskärning av linjer/V-spår)
Eggen är V-formad triangulär och används speciellt för ritsning av linjer och bearbetning av smala spår.
- Huvudanvändning: rista simulerade foglinjer mellan skrovplankor, bearbeta smala V-spår, skära dekorativa detaljer, ta bort överskottsmaterial i invändiga hörn och skrymslen.
- Lämpliga situationer: ritsning av simulerad träådring, smala spår i kanonportars ramar, bearbetning av dekorativa snideridetaljer.
5. Spetskniv (finformning av trånga hörn)
Spetsen är vass och smal och kan tränga in i trånga springor.
- Huvudanvändning: rensa små urtag och trånga hörn, forma konturen på miniatyrdelar, ta bort överflödiga limrester och träspån i springor.
- Lämpliga situationer: formning av miniatyrutrustningsdetaljer, finjustering i trånga springor.
Snabböversikt över verktygsval efter komponent
1. Köl, spanturtag, skrovjustering; huvudverktyg: plattkniv, snedkniv; bearbetningsfas: grovformning efter sågning.
2. Välvd kontur hos för och akter; huvudverktyg: rundkniv, snedkniv; bearbetningsfas: finformning av kontur.
3. Simulerad träådring på skrovet, dekorativa ritslinjer; huvudverktyg: triangelkniv; bearbetningsfas: ytdetaljbearbetning.
4. Formning av kanter och hörn på små utrustningsdetaljer; huvudverktyg: snedkniv, spetskniv; bearbetningsfas: finbearbetning före montering.
5. Bearbetning av spår och halvcirkelformade fästspår; huvudverktyg: rundkniv; bearbetningsfas: finbearbetning av strukturen.
Användnings- och skötselanvisningar
1. Princip för materialborttagning: följ principen "lite i taget, flera gånger", ta bort materialmån lager för lager; skär aldrig för djupt i ett enda drag för att undvika att träet klyvs eller att för mycket material tas bort.
2. Skärriktning: skär så långt som möjligt i fiberriktningen; skärning mot fiberriktningen leder lätt till att träfibrerna reser sig och kanterna flisas.
3. Säkerhetsregler: eggen är vass; rikta eggen bort från dig när du arbetar för att undvika att verktyget glider och orsakar skärsår; användning av skyddshandskar rekommenderas; sätt på skyddshuven när verktyget inte används.
4. Rätt kniv till rätt material: använd endast på mjuka material som trä och mjuk plast; skär inte i metall eller hård kartong för att undvika snabbt slitage och flisor på eggen.
5. Bladvård: när eggen blir slö kan den skärpas med en fin oljesten längs eggvinkeln; ett slött blad kräver mer kraft och glider lättare, vilket i stället ökar risken för handhavandefel.
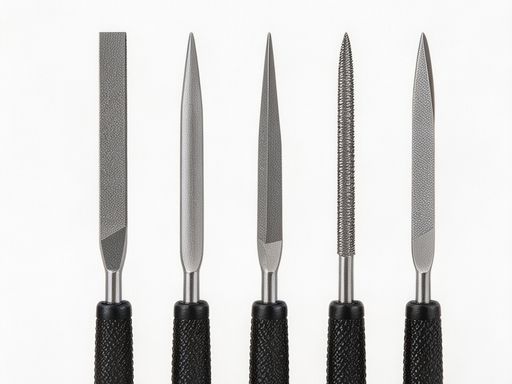
fil
Fil är det centrala formningsverktyget som länkar samman grovsågning och finslipning med sandpapper. Det löser huvudsakligen problem som sandpapper har svårt att hantera effektivt, såsom grova och ojämna snittytor efter sågning, otillräcklig precision i fogöppningar vid sammanfogning, formning av oregelbundna konturer och kantning av insidan av mikrobål. Genom olika tandformer anpassas filen till plana ytor, böjda ytor, innerhörn, runda hål och många andra geometrier, och den är ett oumbärligt verktyg vid finbearbetning av stommen och formjustering av delar.
---
Filtyper i detalj och motsvarande användning i båtmodeller
1. Platt fil · Huvudverktyg för plan formning
Filens kropp är platt och båda sidorna har skärtänder, vilket gör den till den mest använda basmodellen.
- Huvudanvändning: jämna till sågade ändytor på träbitar, justera fogöppningar mellan köl och spant, plana ut sidokanterna på däcksplankor, korrigera stora avvikelser på plana ytor; efter sågning används först en platt fil för att snabbt jämna till grova restmängder och därefter övergår man till slipning med sandpapper.
- Valrekommendation: välj en med medium tandning + en med fin tandning; grov tandning tar bort restmängd, fin tandning finishbearbetar ytan.
2. Halvrund fil · För böjda ytor/cirkelbågar
Ena sidan är plan och den andra är halvrund, vilket täcker både plana och böjda arbeten.
- Huvudanvändning: forma de böjda konturerna vid för och akter, slipa mastens konicitet och runda komponenter, justera spantens böjda kantlinjer, bearbeta halvcirkelformade spår; den rundade ytan följer komponentens kurva och ger mycket högre formningseffektivitet än sandpapper.
- Valrekommendation: välj i första hand en halvrund fil med medelbredd, som passar de flesta böjda komponenter.
3. Trekantig fil · För innerhörn/spår
Tvärsnittet är trekantigt och alla tre kanter har skärtänder, särskilt avsedd för vinklar och smala spår.
- Huvudanvändning: justera innerhörn i spantens hålspår, bearbeta V-formade öppningar, räta upp insidor av smala springor, rensa bort överflödig limrester och träspån i döda vinklar vid sammanfogning; precisionskorrigering av rätvinkliga fogar och områden där en platt fil inte kommer åt kan hanteras.
4. Rund fil · För runda hål/bågformade spår
Filens kropp är cylindrisk med skärtänder runt om, anpassad för runda hål och bågformade spår.
- Huvudanvändning: förstora rigghål, justera grader på insidan av borrade hål, bearbeta runda sprint-/pinnhål, slipa bågformade spår; när håldiametern efter borrning med handborr är för liten eller insidan inte är slät, används en rund fil för finförstoring och kantning.
- Valrekommendation: ha alltid två diametrar, 1,0 mm och 2,0 mm, som matchar de vanligaste håldiametrarna i båtmodeller.
5. Knivformad fil (kompletterande modell) · För smala springor/fin kantning
Skäreggen är smal och tunn som en kniv och lämpar sig för finbearbetning av extremt smala springor.
- Huvudanvändning: justera smala springor i kanonportar, skära spår i tunna träskivor, kanta smala spår i räckesfoten; fin formning i extra smala områden, en avancerad kompletterande modell som inte är nödvändig för nybörjarbete.
---
Bearbetningsordning efter tandningens grovlek
Filens tandning motsvarar olika bearbetningssteg och kopplar samman med sandpapprets slipningslogik enligt principen "från grovt till fint":
1. Grov tandning: avlägsnar snabbt stora restmängder efter sågning och korrigerar stora avvikelser, med 0,1–0,2 mm restmängd reserverad för finbearbetning.
2. Medium tandning: huvudsteget för formning, jämnar ytan och korrigerar konturen till en dimensionsprecision nära färdig produkt.
3. Fin tandning: finbearbetar och slätar ytan, tar bort repor från grovfilen och skapar en övergång inför efterföljande sandpappersslipning.
> Efter att träkomponenterna har formats färdigt slipas de finare i sandpappersordningen 240#→400#→600#, vilket ger en plan och slät yta.
---
Snabböversikt över val per delområde
1. Köl, spantöppningar och ändytor; huvudfilar: platt fil, trekantig fil; tandning: grov→medium.
2. Böjda konturer vid för och akter; huvudfil: halvrund fil; tandning: medium→fin.
3. Master och cylindriska delar; huvudfilar: halvrund fil, rund fil; tandning: medium→fin.
4. Kantning och förstoring av rigghål och sprint-/pinnhål; huvudfil: rund fil; tandning: fin.
5. Kanonportar, smala spår, innerhörn; huvudfilar: trekantig fil, knivformad fil; tandning: medium→fin.
6. Finbearbetning av små utrustningsdetaljer; huvudfilar: komplett sats fina nålfilar; tandning: fin.
---
Användnings- och skötselanvisningar
1. Filriktning: tryck och för filen i träfiberriktningen, lyft filen vid retur så att den inte vidrör träet, och undvik att fila mot fiberriktningen eftersom det kan göra att träfibrerna reser sig och att kanter flisar sig.
2. Kraftprincip: tryck lätt och för filen jämnt; låt filens tänder skära naturligt. Hårt tryck kan göra att filtänderna bryts loss och att träet spricker.
3. Rengör spån i tid: om filens tandmellanrum fylls med träspån minskar skäreffektiviteten. Rengör med en stålborste i tandningens riktning; blås inte bort spån med munnen.
4. Avsett för sitt ändamål: träfilar används endast för trä och mjuk plast och får inte användas direkt på metalldelar, eftersom filtänderna då snabbt slits och kantstöts; när kopparnitar eller metalldelar behöver filas ska en separat metallfil hållas.
5. Förvaring och skydd: filtänderna är relativt spröda; undvik att förvara dem tillsammans med hårda föremål som skiftnycklar och tänger så att de stöts samman, för att förhindra att tandspetsarna bryts.
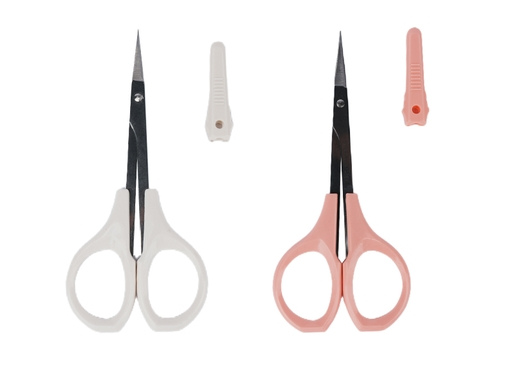
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
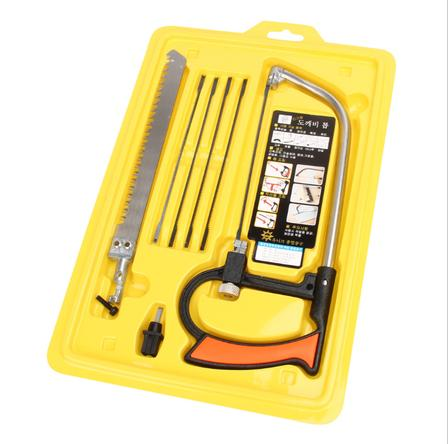
船模专用小手工锯
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
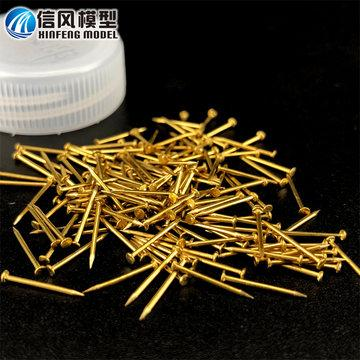
Kategori: Miniatyrkopparnitar
Koppar-/mässingsnitar för fartygsmodeller är centrala tillbehör för strukturell förstärkning och simulerad utrustning i träsegelfartygsmodeller. De används tillsammans med minihammare, handborr och pincett och har både strukturell fixering och ytlig realism som funktion. Hela systemet omfattar tre huvudkategorier – strukturell fixering, synlig dekor och specialutrustning – och täcker fullt ut alla byggbehov från huvudstomme till detaljdekor.
---
I. Sammansättning av hela nit-/stiftsortimentet + tillhörande verktyg
6 typer av nitar/stift + 4 medföljande monteringsverktyg för alla byggmoment. Fullständig lista:
> Tillhörande verktyg: miniatyr dubbelsidig hammare (nylon + mässing), precisionshandborr, rak spetsig rostfri pincett, positioneringsrits i volframkarbid.
> Nitar/stift: kopparcylindriska stift, rundhuvade mässingsnitar, försänkta mässingsnitar, trästift, dekorativa simuleringsnitar, nioformade mässingsnitar.
---
II. Fullständig genomgång av de viktigaste nit-/stifttyperna
1. Kopparcylindriska stift (huvudkraft för dold strukturell positionering)
Rent cylindrisk kopparstav utan huvud, fixeras genom presspassning mot träet. Efter montering helt dold utan synliga spår, hög positioneringsnoggrannhet och god strukturell hållfasthet.
- Kärnanvändning: positionering vid sammanfogning av köl och spant, invändig fixering av mastfot, rörlig axel för kanonlavett, förstärkning av dolda fogar.
- Vanliga dimensioner: 0,6 mm / 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm / 2,0 mm.
- Passande borr: förborrningsdiameter lika med stiftdiameter eller 0,05 mm mindre för presspassning.
2. Rundhuvade mässingsnitar (allmän fixering + synlig simulering)
Halvsfäriskt huvud, mässingsmaterial som är rostfritt och korrosionsbeständigt, medelhårdhet som inte lätt böjs. Kombinerar strukturell fixering och ytlig realism och är den mest använda universella typen.
- Kärnanvändning: synlig fixering av skrovplankor, brädgång, fendralister och utrustningsdelar; nithuvudet fungerar direkt som simulerad detalj.
- Vanliga dimensioner: 0,5 mm / 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm / 1,2 mm.
- Passande borr: förborrningsdiameter = nitdiameter - 0,1 mm, vilket säkerställer greppkraft samtidigt som det undviker att träet spräcks.
3. Försänkta mässingsnitar (för plan och jämn fixering)
Koniskt försänkt design; efter islagning är niten jämn med träytan utan utskjutning och påverkar inte efterföljande slipning och lackering.
- Kärnanvändning: läggning av däcksplankor, synliga skrovnitar, fixering av plana dekordelar, för ytor där maximal planhet eftersträvas.
- Vanliga dimensioner: 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm.
- Passande borr: förborrningsdiameter = nitdiameter - 0,1 mm; i större skalor kan försänkborr användas för försänkning.
4. Trästift (helt dold och spårlös förstärkning)
Massiv trästav i samma material som modellen; efter limning smälter den samman med det omgivande träet och ger helt utan färgskillnad eller metallisk känsla.
- Kärnanvändning: dold positionering av inre stomme, förstärkning av däcksplankfogar, yttre strukturer där synlig metall inte tillåts.
- Vanliga dimensioner: 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm.
- Passande borr: förborrningsdiameter 0,1–0,2 mm mindre än stiftdiametern; limning med trälim ger högre hållfasthet.
5. Dekorativa simuleringsnitar (enbart ytdetaljer)
Mycket tunna platta kopparnitar/kopparkorn utan faktisk strukturell belastning, endast för att återge visuella nitdetaljer från verkliga fartyg.
- Kärnanvändning: nitar på kanonband, dekor på fartygsskyltar, simulering av metalldekor; i små skalor ersätter de riktiga nitar för att undvika sprickor i tunna skivor.
- Vanliga dimensioner: 0,3 mm / 0,4 mm / 0,5 mm.
- Montering: grundt hål + snabblim, ingen djup islagning krävs.
#6. Nioformade nitar (specialnitar för förtöjningsutrustning)
Även kallade krok- eller förtöjningsnitar. Helt i mässing med "9"-form: ena änden är en rak nitstav som kan slås in, andra änden är en cirkelbågad krok för att hänga linor och förtöjning. En karakteristisk detalj i utrustningen på gamla segelfartyg.
- Kärnanvändning: simulera verkliga förtöjningspollare och linledare, används som fästpunkter för tåg på däck och brädgång, fixera ankarkedja och ändar av sidostag, avsevärt förbättra utrustningens realism.
- Vanliga dimensioner:
- Storskaliga modeller (1:20–1:48): nitstav 0,8–1,2 mm, krokens innerdiameter 2–4 mm.
- Medelstora modeller (1:50–1:80): nitstav 0,6–0,8 mm, krokens innerdiameter 1,5–2,5 mm.
- Småskaliga modeller (1:96–1:150): nitstav 0,4–0,5 mm, krokens innerdiameter 1–1,5 mm.
- Montering: Förborra motsvarande hål i förväg, applicera lite snabblim på nitstaven och slå in; krokarna ska vara vända utåt mot fartygssidan och placeras jämnt längs brädgång och däckskant.
---
III. Tabell för val av dimensioner efter modellskala
| 1:20–1:48 storskalig stor fartygsmodell | Strukturstift: 1,0–2,0 mm | Synliga fixeringsnitar: 0,8–1,2 mm | Nioformad nitstav: 0,8–1,2 mm | Passande borrdimensioner: 0,8 / 1,0 / 1,8 mm | Typiska användningsområden: huvudstomme, tjocka skrovplankor, mastfot, stora kanonlavetter |.
| 1:50–1:80 | Medelstor vanlig fartygsmodell | Strukturstift: 0,7–1,2 mm | Synliga fixeringsnitar: 0,7–0,8 mm | 0,6–0,8 mm | Passande borrdimensioner: 0,6 / 0,7 / 1,0 mm | Typiska användningsområden: skrovets ytterplankor, däcksnitar, brädgång, spantpositionering, vanlig utrustning |.
| 1:96–1:150 | Småskalig fin fartygsmodell | Strukturstift: 0,4–0,8 mm | Synliga fixeringsnitar: 0,4–0,6 mm | Nioformad nitstav: 0,4–0,5 mm | Passande borrdimensioner: 0,3 / 0,5 / 0,7 mm | Typiska användningsområden: dekorativa nitar, fina räcken, miniatyrkanondelar, små förtöjningspunkter |.
---
## IV. Detaljerade användningsområden och dimensionsval per del
1. Huvudstomme (köl/spant/tvärbalkar)
- Kärnfunktion: strukturell positionering + förstärkning mot deformation, kompenserar för ren limfogs svaga punkter under belastning.
- Niltyp: kopparcylindriska stift / trästift (helt dolda, ej synliga).
- Dimensionsmotsvarighet: storskalig 1,5–2,0 mm; medelstor 1,0–1,2 mm; liten 0,6–0,8 mm.
- Arbetsmoment: stiftet går genom köl och spant, båda ändar stryks med trälim och slås in; efter härdning slipas det jämnt och blir helt dolt utan spår.
2. Skrovets ytterplankor
- Kärnfunktion: hjälper limmet att fixera skrovplankor, förhindrar limsläpp vid värme-/fuktutvidgning; återger synliga nitdetaljer från verkliga fartygs ytterplankor.
- Niltyp: rundhuvade mässingsnitar / försänkta mässingsnitar (välj försänkta för plan yta).
- Dimensionsmotsvarighet: storskalig 1,0–1,2 mm; medelstor 0,8 mm; liten 0,5–0,6 mm (eller måla punkter som imitation).
- Arbetsmoment: jämnt fördelade längs plankfogarna; på baksidan av tunna plankor måste skrotvirke användas som stöd före islagning för att förhindra sprickor.
3. Däckssystem
- Kärnfunktion: fixera däcksplankor (andra däcket kan använda plankor från andra skrovlagret), simulera verklig däcksnitsstruktur.
- Niltyp: försänkta mässingsnitar (jämna med däcket efter montering); i små skalor dekorativa nitar.
- Dimensionsmotsvarighet: storskalig 0,8–1,0 mm; medelstor 0,6–0,8 mm; liten 0,4–0,5 mm.
- Arbetsmoment: i större skala kan försänkning göras i förväg; nitpositionerna placeras symmetriskt längs däcksplankornas båda sidor för högre realism.
4. Brädgång och förtöjningsutrustning
- Kärnfunktion: fixera brädgångsplankor och fendralister, återge detaljer för förtöjningsfästen.
- Niltyp: rundhuvade mässingsnitar (strukturfixering) + nioformade nitar (förtöjningsfästen).
- Dimensionsmotsvarighet:
- Fixeringsnitar: storskalig 1,0–1,2 mm; medelstor 0,7–0,8 mm; liten 0,5–0,6 mm.
- Nioformade nitar: storskalig nitstav 0,8–1,2 mm; medelstor 0,6–0,8 mm; liten 0,4–0,5 mm.
- Arbetsmoment: krokarna på de nioformade nitarna ska vara vända utåt mot fartygssidan och placeras jämnt; linor hängs i och faller naturligt för realistisk förtöjningseffekt.
5. Mast och riggbas
- Kärnfunktion: fixera mastfot, blockfästen, stagringar och andra lastbärande komponenter.
- Niltyp: kopparstift (invändig positionering) + rundhuvade kopparnitar (synlig fixering).
- Dimensionsmotsvarighet: storskalig 1,2–1,5 mm stift + 1,0 mm rundhuvad nit; medelstor 0,8–1,0 mm stift + 0,8 mm rundhuvad nit; liten 0,6–0,8 mm stift + 0,6 mm rundhuvad nit.
- Arbetsmoment: mastfoten är en lastbärande punkt; rekommenderad dubbel fixering med stift + lim för att undvika att riggen senare drar loss den.
6. Kanoner och rörliga tillbehör
- Kärnfunktion: axel för kanonlavett, fixering av ankarkedja, gångjärn för rörliga luckor.
- Niltyp: kopparcylindriska stift (som axel) + miniatyr rundhuvade nitar (fixering av lavett) + dekorativa nitar (simulering av kanonband).
- Dimensionsmotsvarighet: storskalig 1,0–1,2 mm stift; medelstor 0,6–0,8 mm stift; liten 0,4–0,5 mm stift.
- Arbetsmoment: axelstiftet behöver cirka 0,05 mm spel för att säkerställa smidig rotation utan att kärva.
7. Fina dekordelar (räcken, fartygsskyltar)
- Kärnfunktion: maximalt realistisk fixering, ersätter lim för att undvika limspill.
- Niltyp: ultratunna dekorativa nitar / 0,4–0,6 mm miniatyr rundhuvade nitar.
- Användningsområde: används endast på storskaliga samlarmodeller; vanliga övningsmodeller kan limmas med snabblim.
---
V. Tillhörande verktyg och monteringsanvisningar
1. Miniatyr dubbelsidig hammare: ena sidan mjukt nylonhuvud (slå på träytan för att undvika märken och kantbrott), andra sidan mässingshuvud (slå på nitar/stift, böjer inte tunna nitar lika lätt).
2. Precisionshandborr: borra motsvarande hål långsamt för hand; fina hål blir exakta utan kantbrott och skonar tunt trä.
3. Rak spetsig pincett: håller tunna nitar på plats vid inriktning, undviker att fingrar skymmer sikten och att niten blir sned.
4. Positioneringsrits: punktmarkera på träytan i förväg för att förhindra att borret glider och hamnar fel.
Standardmonteringsprocess
1. Positionera och punkta: markera hålpositioner på träytan med ritsen och gör grunda fördjupningar så att borret inte glider.
2. Matcha förborrning: välj borr efter nitdiameter, borra vertikalt med handborren; håldjupet ska vara 0,5–1 mm mer än nitens längd för att ge plats åt träspån.
3. Håll niten och rikta in: använd pincetten för att hålla nitstaven mot hålet, knacka lätt 1–2 gånger så att den fäster innan du släpper.
4. Knacka lätt på plats: knacka jämnt med mässingshuvudet, minska kraften nära slutet för att undvika skador på träytan.
5. Efterfixering: synliga nitar kan förstärkas med lite snabblim; dolda stift får högre hållfasthet med trälim.
Viktiga punkter att undvika misstag
- Slå aldrig in nitar direkt utan förborrning; det spräcker mycket lätt tunna träskivor eller klyver träet längs fiberriktningen.
- Vid slag på tunt trä eller träkanter måste baksida och sidor stödjas med skrotvirke för att förhindra kantbrott.
- På tunna skivor i små skalor bör "falsk nitmetod" prioriteras: doppa en nål i mörk färg och punkta nitpunkter, vilket helt eliminerar risken för sprickor.
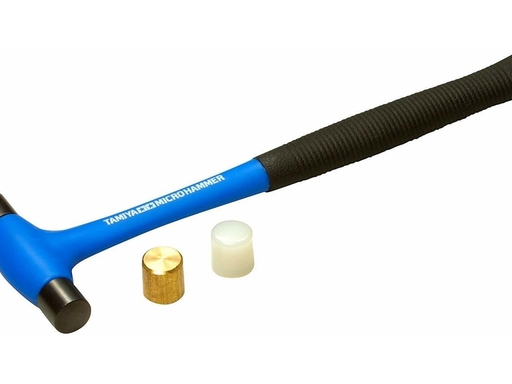
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
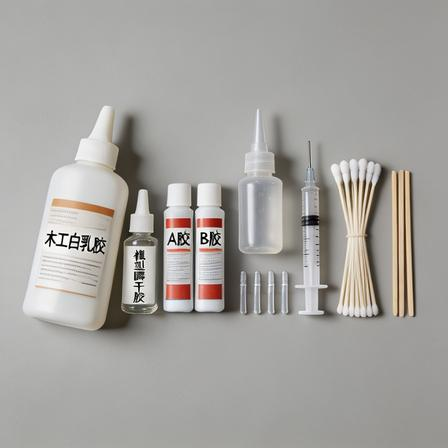
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
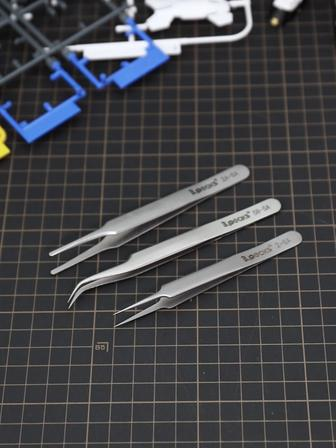
Precisionspincett
Pincetten är ett ofta använt precisionsverktyg vid bygge av modellbåtar. Olika komponentstorlekar och arbetsmoment kräver olika pincettspetsar. Den används i första hand för att hålla och positionera små delar, fixera med lim, trä rigg och rengöra svåråtkomliga hörn. Rekommendationen är att ha en av varje vanlig modell så att alla byggmoment täcks.
Basutbud av vanliga modeller (set med tre: rak spets/böjd spets/platt spets)
För nybörjare inom modellbåtsbygge bör dessa tre prioriteras; de täcker över 90 % av alla precisionsmoment.
---
1. Precisionspincett med rak spets (huvudmodell, nödvändig)
Pincettspetsen är fin, rak och sluter tätt; den ger högsta gripnoggrannhet och är det vanligaste huvudverktyget i det dagliga bygget.
- Huvudsakliga användningsområden vid modellbåtsbygge
- Hålla mikroskopiska räckesstolpar, små block, pollare, dekorlister till kanonportar och liknande små delar för exakt positionering och limning
- Hjälpa till att trä igenom tunn bomullstråd/nylonrigg upp till 0,5 mm och föra in trådänden i rigghål på 0,6–1,0 mm
- Rengöra träspån på insidan av borrade hål, överflödiga limrester i fogar och andra fina rester
- Val av modell: välj helst 304 rostfritt stål, med tätt slutande spets utan glipa; längd 11–13 cm ger stabilast grepp med en hand.
2. Precisionspincett med böjd spets (nödvändig för djupgående/ytor)
Pincettspetsen är böjd 30°–45° uppåt, vilket undviker att pincettkroppen skymmer sikten och är särskilt anpassad för arbete i trånga och djupa lägen.
- Huvudsakliga användningsområden vid modellbåtsbygge
- Limma delar och fixera riggknutar i trånga områden som insidan av skrovet och mellan spanten.
- Montera dolda komponenter under däck och inne i hytten utan att pincettkroppen skymmer sikten.
- Gripa små delar som doppats i lim och undvika att lim fastnar på fingrarna och stör arbetet.
- Val av modell: en 30° böjning är mest allround; spetsen måste sluta tätt och vara exakt linjerad.
3. Pincett med platt spets (för att hålla träbitar)
Pincettspetsen är platt och bred, vilket ger stor kontaktyta och lågt tryck; den skadar inte ytstrukturen på tunna träbitar eller mjukt virke.
- Huvudsakliga användningsområden vid modellbåtsbygge
- Hålla tunna skrovplankor och däckslister på plats vid fogarna så att de inte förskjuts innan limmet härdat.
- Positionera och fixera namnplåtar och stora dekorplattor vid limning; kraften fördelas jämnt och delarna riskerar inte att tryckas sönder.
- Hålla små bitar sandpapper för slipning av hörn, insidan av kanonportar och andra svåråtkomliga ställen som fingrarna inte når.
- Val av modell: spetsbredd 3–5 mm är lämplig, med släta kanter utan grader så att trä och lack inte repas.
---
4. Självlåsande omvänd pincett (frigör händerna vid längre fixering)
Med omvänd självlåsning: när man klämmer på pincettkroppen öppnas den, och när man släpper stänger den automatiskt; man behöver inte hålla ett konstant grepp hela tiden.
- Huvudsakliga användningsområden vid modellbåtsbygge
- Hålla delar fixerade under limmets härdning under längre tid och frigöra händerna för andra arbetsmoment samtidigt.
- Fungera som värmeskyddande hållare vid lödning av kopparräcken och uppvärmning/formning av koppartrådskomponenter.
- Fixera flera delar var för sig vid samtidig limning och öka effektiviteten vid serie montering.
- Val av modell: välj helst en självlåsande modell i rostfritt stål med måttligt grepp så att tunna träbitar under 1 mm inte krossas.
---
Att tänka på vid köp och användning
1. Noggrannhet först: pincettens viktigaste egenskap är hur tätt spetsen sluter. En godkänd precisionspincett ska sluta utan glipa och utan förskjutning när den är stängd, så att den stadigt kan hålla tunn tråd och mikroskopiska delar.
2. Material: välj i första hand 304 rostfritt stål; det rostar inte, har god fjäderkraft och deformeras inte lätt vid långvarig användning. Vanliga plåtmodeller rekommenderas inte eftersom de blir slappa och tappar precisionen efter några användningar.
3. Förbud: använd inte precisionspincetten för att hålla hårda föremål eller bända/vrida delar; det kan lätt göra att spetsen förskjuts eller får hack. Torka omedelbart bort limrester från spetsen efter limningsarbete så att små delar inte fastnar nästa gång.
4. Förvaring och skydd: sätt på skyddshylsan på spetsen när den inte används, så att den inte trubbas av stötar och så att man undviker stickskador.
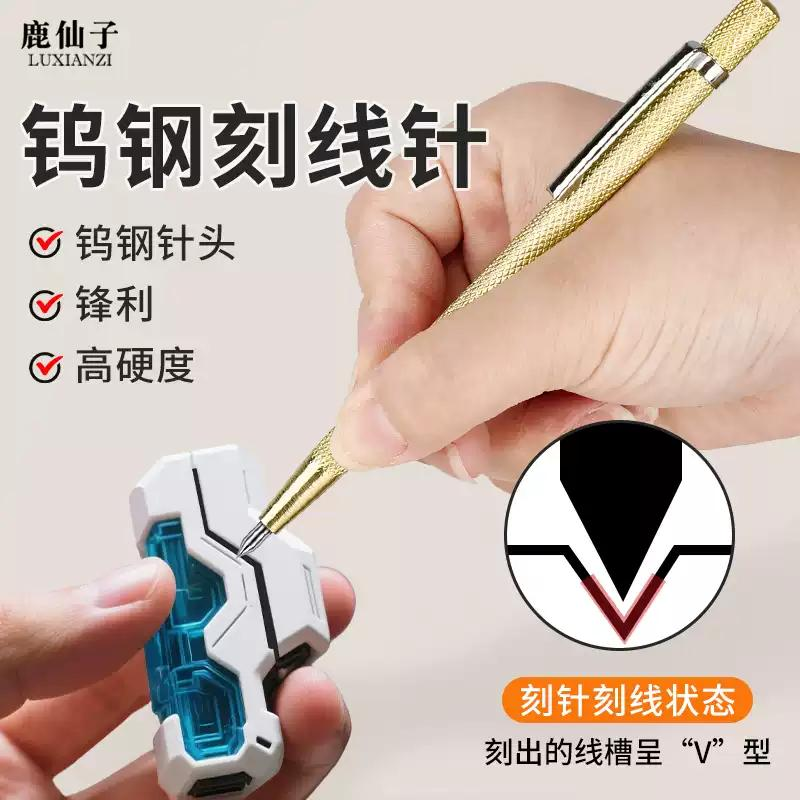
Ritnål (märknål)
Modellristnålen är ett kärnverktyg vid byggandet av trämodeller av segelfartyg för högprecisionslinjeritning och punktpositionering. Den ersätter pennan med en hård och vass metallspets och ristar mycket fina spår på ytan av trä och plywood. När den används tillsammans med linjal och vinkelhake kan ristfelet hållas på 0,1 mm-nivå. Den är en oumbärlig smådel för att säkerställa precisionen vid utskärning av skrovdelar, hålpositionering och montering av komponenter.
---
I. Vanliga typer och val
1. Pennformad ristnål av volframkarbid (förstahandsval)
Detta är den vanligaste modellen vid segelfartygsmodellbygge. Det pennformade handtaget ger ett stabilt grepp, volframkarbidspetsen har hög hårdhet och är slitstark samt blir inte lätt slö. Den lämpar sig för hårt trä, plywood och balsaträ och är det huvudsakliga verktyget för daglig utskärning och linjeritning.
- Kärnfördelar: Spetsen är vass, de ristade linjerna är fina och jämna och hållbarheten är 3–5 gånger högre än för vanliga ristnålar i rostfritt stål.
- Specifikationspunkter: Spetsdiametern bör vara 0,1–0,3 mm. Välj i första hand en modell med skyddshuv, vilket gör förvaringen säkrare.
2. Kombination av ristnål och körnare (rekommenderas starkt för hål i segelfartygsmodeller)
Oftast består den av en fin och spetsig ristnål plus en liten rundad körnare. Det är ett kostnadseffektivt val för hål till rigg på segelfartygsmodeller, och det finns även dubbeländade tvåfunktionsmodeller.
- Kärnfördelar: Efter ristningen kan körnaren direkt användas för att punkta och positionera, vilket slutför förberedelsen före borrning i ett steg och passar perfekt för finhålsborrning med handborr.
- Den grunda fördjupning som körnaren slår passar precis för ett fint borr på 0,6–1,0 mm och löser helt problemet med att borret glider och hamnar snett vid start.
3. Böjd ristnål (avancerat komplement)
Spetsen har en liten böjvinkel och lämpar sig för linjemarkering i trånga områden som insidan av skrovsidan och mellan spanten. Den är inte nödvändig för vanligt nybörjarbygge men kan kompletteras vid behov för avancerad detaljmodifiering.
II. Centrala användningsområden i segelfartygsmodellbygge
1. Finritning för utskärning: Med linjal och vinkelhake ristas skärreferenslinjer på skrovplankor, spant och däcksplankor. Linjerna är mycket finare än blyerts, vilket ger mindre dimensionsfel efter skärning.
2. Positionering av borrhål: Körnmärken slås vid rigghål, hål för räckstolpar och hål för mastfästen för att förhindra att handborrens borr glider och förskjuts vid start.
3. Monteringspassmärken: Markera passlinjer mellan spant och köl, delningslinjer för kanonportar och skottlinjer för att säkerställa att skrovets vänstra och högra struktur är symmetrisk och regelbunden.
4. Detaljerade realistiska ristlinjer: Rista plankfogar och dekorlinjer på skrovets yta för att simulera fogarna i massivt trä och öka modellens realism.
III. Korrekt användningsteknik
1. Raka linjer: Håll spetsen tätt mot linjalens kant och luta handtaget 30°–45°. Dra ett enda jämnt, lätt drag; undvik upprepad omritning, annars blir linjen bredare och förlorar precision.
2. Körna för positionering: Håll körnaren vinkelrätt mot markeringen, vrid lätt och tryck ned så att en grund fördjupning bildas. Använd inte för hårt tryck på tunna däck och fina skrovplankor, så att träet inte spricker.
3. Materialanpassning: I mjukt trä (balsaträ, furu) räcker lätt ristning för att ge spår. I hårt trä (padauk, bok) kan man trycka lite hårdare eller rista två gånger lätt för att undvika att spetsen bryts.
4. Kurvlinjer: Använd en kurvlinjal eller förberedd mall och för spetsen jämnt längs mallens kant så att bågen blir jämn och sammanhängande.
IV. Underhåll och viktigt att tänka på
1. Sätt alltid på skyddshuvan när verktyget inte används; det förhindrar att spetsen blir slö av stötar och fall och undviker stickskador.
2. Använd endast på mjuka material som trä, plast och kartong. Rista inte direkt i hårda ytor som metall och glas, eftersom det snabbt skadar spetsen.
3. När spetsen blir slö kan den vässas jämnt längs spetsens vinkel med en fin oljesten av 600# eller finare. Slipa den inte till en platt spets.
4. Förvara den separat och undvik att förvara den tillsammans med skruvmejslar, tänger och andra metallverktyg så att spetsen inte stöts.
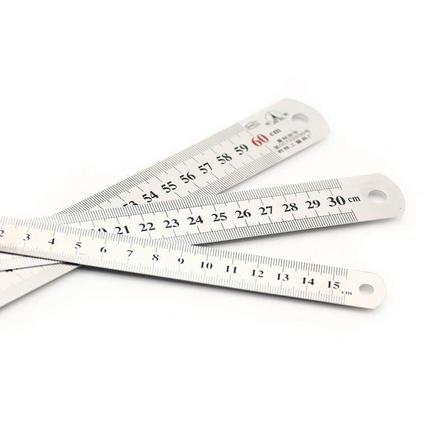
Linjal och vinkelhake
Linjaler och vinkeltrianglar är grundläggande mät- och ritsverktyg vid tillverkning av modeller av träsegelfartyg. De används främst för att mäta dimensioner på olika komponenter, rita raka linjer, kalibrera räta vinklar och bestämma vinklar, och är nödvändiga mätverktyg för att säkerställa att fartygsmodellens struktur är regelbunden och dimensionerna symmetriska.
---
I. Rostfri linjal
Vid modellbygge bör förstärkta rostfria linjaler väljas i första hand. Jämfört med vanliga plastlinjaler är linjalen rak och deformeras inte lätt, kanterna är vassa och ligger tätt an mot träet, och ritsnoggrannheten är högre. Den är ett huvudverktyg för tillkapning och positionering.
Specifikationer och köpråd
- Två linjaler räcker oftast för de flesta situationer: **15 cm bärbar modell** passar för finmätning av små komponenter som räcken och riggbeslag; **30 cm universell modell** passar för större trädelar som skrov, däck och köl.
- För stora fartygsmodeller i skala 1:30 och större kan en 60 cm lång linjal kompletteras.
- Välj i första hand en modell med tvåsidig gradering och minsta gradering 0,5 mm; en linjal med fasade kanter ligger tätare an mot materialet och ger mer exakta ritsningar utan avvikelser.
Centrala användningsområden vid modellbygge
1. Vid kapning av skrovets ytterpaneler och däckslister, använd en ritsnål tillsammans med linjalen för att rita raka linjer i stället för blyerts, vilket minskar felet som uppstår på grund av linjebredden.
2. Mät spantavstånd och sektionslängder på masten för att säkerställa symmetri mellan babord och styrbord.
3. Lägg linjalen mot relingens kant för att kontrollera skrovets övergripande rakhet och jämnhet.
4. Använd som referenslinjal för vinkeltrianglar för att säkerställa att lodräta och sneda linjer ritas raka och inte förskjuts.
---
II. Transparent vinkeltriangel
Vinkeltriangeln är ett centralt verktyg för rätvinklig kalibrering och vinkelritning vid fartygsmodellbygge. Välj i första hand högtransparent akryl, så att linjerna på träet under kan ses tydligt och positioneringen blir exakt.
Specifikationer och köpråd
Vid fartygsmodellbygge används vanligen två typer av vinkeltrianglar; en komplett uppsättning (två stycken) rekommenderas för att täcka alla situationer:
1. Likbent rätvinklig triangel (45°/45°/90°): används mest och används för att rita 90° lodräta linjer och 45° sneda snitt.
2. 30°/60° rätvinklig triangel: används för att rita linjer i specialvinklar för snedstöttor, kanonportsramar och dekorationsdelar.
- Välj en liten till medelstor modell med sidlängd 10–15 cm; en alltför stor triangel är besvärlig att använda på små komponenter.
- Huvudkravet är att rätvinkligheten är tillräckligt noggrann och att kanterna är raka utan grader, så att avvikelser undviks vid kontroll.
Centrala användningsområden vid modellbygge
1. Vid montering av spant, lägg triangeln an mot både kölen och spantet för att kontrollera 90° vinkelräthet och undvika att hela skrovet blir snedställt.
2. Vid indelning av däck i sektioner och positionering av kanonportar, använd tillsammans med en linjal för att rita vinkelräta delningslinjer och säkerställa en regelbunden layout.
3. Vid kapning av sneda stöd och koffernaglar, rita direkt med stöd av triangeln ett standardiserat snitt utan extra vinkelmätning.
---
Användning och skötsel
1. Vid fina ritsningar bör modellritsnalen användas i första hand; blyertslinjer är bredare och ger lätt ett fel på 0,2–0,5 mm.
2. Undvik att tappa eller slå på verktyget och utsätt det inte för tung belastning, så att linjalkanten inte deformeras och den räta vinkeln inte blir felaktig; vid långvarig användning kan noggrannheten kontrolleras regelbundet med en standardiserad rätvinklig referens.
3. Vid kapning av trä kan linjalen användas som styrlinjal tillsammans med en hobbykniv för att säkerställa att snittet blir rakt och slätt.
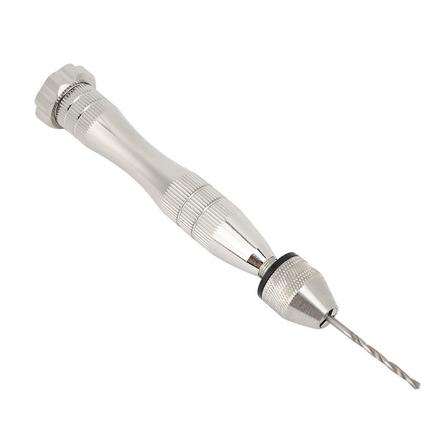
handborr
#Handborr (modellhandborr / pinndragare)
Handborren kallas också ofta handborr eller pinndragare och är standardverktyget för precisionsborrning vid tillverkning av träsegelfartygsmodeller. Den drivs genom manuell vridning som får borret att skära, och mikroborr av olika storlekar kan enkelt monteras och bytas ut. Den används särskilt för små precisionsborrningar som hål för rigg, positionering av räckesstolpar, sprintshål i komponenter och liknande.
---
##Övergripande utseende och struktur
Vanliga modellhandborrar har en helt metallisk pennformad design, är små och kan hållas och användas med en hand, vilket passar de fina arbetsuppgifterna vid båtmodellbygge.
- Låsande chuck: Främre trebackschuck som kan lossas och dras åt genom att vridas; vanligt spännområde 0,3–3,2 mm och kompatibel med alla erforderliga borrdimensioner 0,6, 0,7, 0,8, 1,0 och 2,0 mm
- Halksäkert handtag: Skaftet har räfflad yta som ökar friktionen och gör det lättare att med fingrarna applicera kraft och vrida jämnt
- Bakre ändstöd: Den plana utformningen kan vila mot handflatan, vilket ger större stabilitet vid borrning och minskar vinglighet och handdarrningar
---
Borrfastsättning
Att byta borr görs helt enkelt genom att vrida på chuckens låsring; för mycket fina borr som 0,6–0,8 mm rekommenderas att endast 3–5 mm av skärdelen sticker ut, eftersom en alltför lång utstickande del kraftigt ökar risken för brott.
---
Referens för matchande borrsats
De mikrospiralborr som vanligen används för båtmodeller kan användas direkt tillsammans med handborren och täcker alla behov, från fina rigghål till hål för mastfästen.
---
Båtmodellernas centrala fördelar
1. Skyddar fina borr: Den manuella rotationshastigheten är helt kontrollerbar och bryter inte lätt av fina borr som ett höghastighetsroterande elverktyg gör; det är ett säkert val för borrning i båtmodellrigg
2. Hög borrprecision: Matningskraft och borrdjup kan kontrolleras noggrant, och vid borrning i tunna däck och fina skrovplankor är risken mindre att borra snett eller borra igenom på fel ställe
3. Mycket hög kompatibilitet: Den täcker alla mikroborr med rakt skaft i intervallet 0,4–3,0 mm, och en verktygssats kan täcka alla behov av små håldiametrar för båtmodeller
Viktiga punkter vid borrning i båtmodeller
1. Före borrning, markera först ett litet märke på träytan med en centreringsnål så att borret inte glider och hamnar snett i starten
2. Håll borret vinkelrätt mot träytan, tryck lätt och vrid jämnt; det räcker att känna att det skär – använd inte våld eller hårt tryck
3. Vid borrning i 1–2 mm tunna däck/skrovplankor, lägg en bit spillvirke på baksidan för att undvika att träfibrerna splittras och flisar sig vid utloppet
4. Vid borrning i hårt trä (padauk, bok) ska takten sänkas och borret regelbundet dras ut för att avlägsna spån och förhindra att borret sätter igen
Råd vid köp
Välj i första hand en helt metallisk precisionshandborr med bättre koncentricitet; fina borr på 0,6, 0,7 och 0,8 mm är vanliga slitdelar, så det rekommenderas att köpa 2–3 extra av varje som reserv tillsammans med handborren.
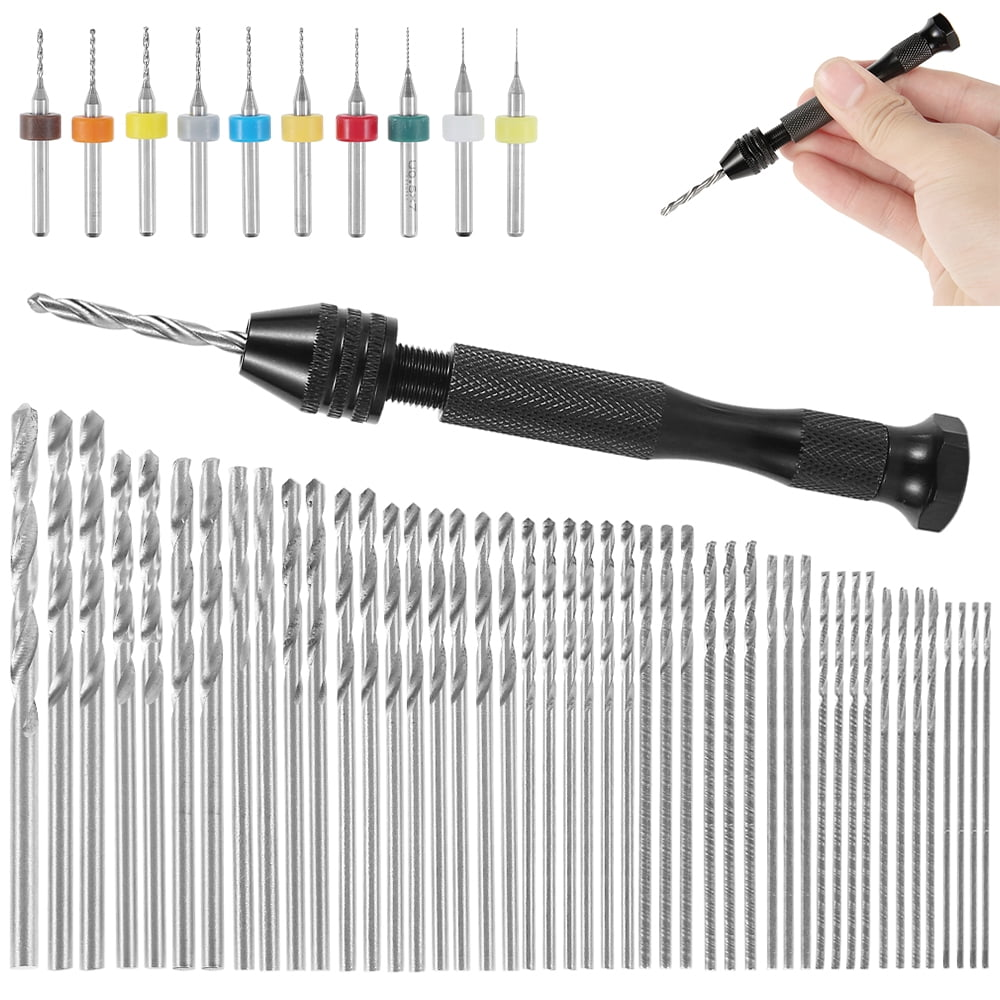
Borr
Mikro-HSS-snabbstålsspiralborr med rakt skaft (modellanpassad kort skärversion prioriteras)**,prioritera** precisionshandborr (pin vise)**,använd inte höghastighets elslipmaskin direkt; fina borr bryts mycket lätt
Material: vanligt 6542-snabbstål räcker för modellbåtar; hårdmetall är mer slitstarkt men mycket sprött och bryts vid minsta snedbelastning – nybörjare bör välja med omsorg
✅ Huvudstorlekar + användningsområden
1. 0,6 mm: hål för mycket fin rigg, hål för fin bomullstråd/nylontråd, miniatyrräcken, trådhål i små block (fintråd ≤0,4 mm)
2. 0,7 mm: fin rigg, stag, små vant – den vanligaste storleken för båtmodellsrigg
3. 0,8 mm: vanligaste rigghålet! Standard för de allra flesta historiska segelfartyg i skala 1:50–1:100, för 0,5–0,6 mm bomullstråd, lokaliseringshål för bambutråd/koppartråd i räcken
4. 1,0 mm: grova linor, skotlinor, bambutrådsstolpar, positioneringshål för mastfot, fästpinne för kanonrör, små däcksstöttor
5. 2,0 mm: grova bambustänger, fixeringshål för mastrot, stora pluggar, kanonlavettstöd, genomgående hål i tjocka träspant
✅ Rekommenderat tillägg för ett komplett set (standard för erfarna båtmodellbyggare, fyller luckorna, allt på en gång)
Lägg till dessa borr till de 5 grundborren, så täcker du nästan alla situationer:
0,4, 0,5, 0,9, 1,2, 1,5 mm
Komplett set: 0,4, 0,5, 0,6, 0,7, 0,8, 0,9, 1,0, 1,2, 1,5, 2,0
- 0,4/0,5: extremt fin rigg för mycket små skalor (1:100 och mindre)
- 0,9: mellan 0,8 och 1,0, håldiameter som anges i många byggsatsers instruktioner
- 1,2: grov bambutråd, grova kopparstolpar
- 1,5: master, tjocka stöd, lokalisering av stora komponenter
📌 Viktigt vid köp och val av borr (undvik fallgropar)
1. Två alternativ för skaftdiameter
- Skaft med samma diameter: ju finare borr, desto finare skaft → billigt, men 0,6 och 0,7 sitter ostadigt och borret kan lätt hamna snett
- Enhetligt 1,0 mm skaft (stegskaft): rekommenderas starkt! Skärdiameter 0,4–0,9, med enhetligt 1,0 mm runt skaft bak, vilket ger stabilt grepp i handborren och bra centrering – standard för modellborr
2. Välj kort skärlängd, inte förlängda mikroborr: ju längre ett fint borr är, desto mer vibrationer och desto lättare bryts det
3. Förpackning: helst individuellt förpackade / med förvaringsask; tappade fina borr är svåra att hitta
4. Reservrekommendation: 0,6, 0,7 och 0,8 bryts lättast; köp 2–3 extra av varje av dessa tre storlekar
🛠 Rekommenderad arbetsrutin för borrning (i linje med din tidigare sliprutin)
1. Markera först med ritsnål / körnare så att borret inte glider och hamnar snett – särskilt viktigt i mjukt trä
2. Handborr: **lätt tryck, långsam rotation, tryck inte hårt**; borra tills du känner att det skär, och dra ut borret och rensa spån så fort motståndet ökar
3. Tunt däcksmaterial (1–2 mm plywood): lägg skrotvirke under för att förhindra utflisning och klyvning vid utloppet
4. Hårt trä (padauk, bok) sliter mer på borret än balsa – använd lägre varvtal
5. Genomgående hål: minska trycket när borret nästan går igenom, så att träfibrerna inte rivs upp vid utloppet
## 📋 Snabbvalskort
- Fin rigg: 0,4–0,7
- Standardrigg, räcken: 0,8 (används mest)
- Små bambustolpar, grova linor: 1,0 / 1,2
- Mastfot, stora stöd: 1,5 / 2,0
Sandpapper
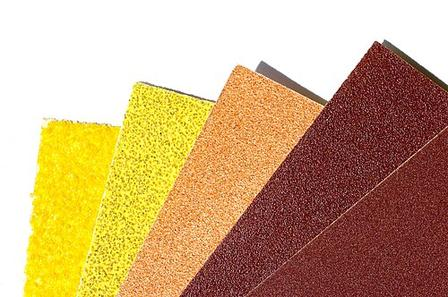
För slipning av massivt båtträ, plywoodskivor, träspant, skrovets ytterbordläggning och komponenter; huvudsakligen torrslipning, i finstadiet kan våtslipning användas. Ha olika grovlekar till hands.
Princip: öka slipnumret stegvis, hoppa aldrig över stora steg i slipnummer; varje sandpappersnummer måste helt ta bort reporna från föregående nummer innan du byter till ett finare nummer; slipa i träfiberriktningen för att minska utflisning och uppresta träfibrer.
Material: för hårda träslag som bok, mahogny, padouk och teak går arbetet långsammare; balsa och furu är mjukt trä som lätt får uppresta fibrer, och rekommenderas lätt våtslipning i slutet.
Grundläggande slipningsprocess (skrovets huvuddel, spant, däck, bordläggning, vanligaste standardversion)
1. 80#: obearbetat material, grader efter kapning, brända kanter efter laserskärning, överflödiga limrester, större nivåskillnader jämnas ut.
⚠️ Slipa inte för länge, det är lätt att runda av kanter och slipa över linjer.
2. 120#: ta bort djupa repor från 80#, jämna ut helheten, korrigera nivåskillnader i skarvar; de flesta grova defekter är åtgärdade här.
3. 240#: centralt övergångssteg, det viktigaste steget vid modellslippning; ta bort repor från 120#, träytan blir finare, mjukt trä får lätt uppresta fibrer, använd lätt tryck i detta steg.
4. 400#: finjustering, standardunderlag före grundfärg / träoljevax; efter slipning syns inga tydliga repor för blotta ögat.
5. 600#: slipa efter att grundfärgen torkat helt (viktigt! båtmodeller har oftast 1–2 lager grundfärg), slipa bort grundfärgspartiklar och rinningar för en fin grundfärgsyta.
Avancerad poleringsväg (för blank klarlack, spegelkänsla, utställningsklassiga premiumbåtmodeller)
Fortsätt efter 600# ovan:
6. 800#: slipning av första klarlacklagret
7. 1200#: slipning av andra klarlacklagret (kan våtslipas med rent vatten, använd mjukt slipblock)
8. 2000#: efter flera klarlacklager, fin våtslipning för att ta bort cirkelspår
9. 3000#: ultafin våtslipning, därefter kan polishpasta användas
Observera 5000#, 7000#, 10000#: rekommenderas vanligtvis inte för normala båtmodeller, används endast för extrema spegel-/samlarversioner; för vanlig patinering och matta antika segelfartyg behövs de inte alls.
📌 Förenklade lösningar per del (tidsbesparande version, lämplig för massproduktion / övningsbåtmodeller)
- Spant, invändiga osynliga strukturer: 80# →120# →240# → sluta, ingen ytterligare finslipning behövs, insidan syns inte, sparar tid
- Däck, skrovets utsida, synliga dekorationsdelar (räckesfot, kanonportar etc.): 80# →120# →240# →400# →600# (matt träkänsla, träoljevax-effekt räcker här)
- Samlarklassad blanklackad utställningsbåt: följ hela serien ovan till 2000–3000#
⚠️ Mycket viktiga saker att tänka på vid slipning av båtmodeller
1. Slipblock är ett måste: hårt slipblock för plana ytor (skrovets bordläggning, däck), mjukt svampblock för krökta ytor och rundade för- och akterstävar; håller du sandpapperet direkt i handen blir ytan garanterat vågig.
2. Undvik fallgropar med mjukt trä (balsa): efter 240# bör du helst torrslipa; kraftig våtslipning gör lätt att träfibrerna reser sig och blir stickiga; om det blir ludding kan du spraya ett tunt lager spärrgrund och slipa igen.
3. Limställen: 502 (superlim) och klumpar av trälim är mycket hårda, använd låg kornstorlek (80#/120#) först för att slipa bort dem; fint sandpapper biter inte på limpunkter.
4. Förbjuden ordning: hoppa inte direkt från 120# till 400#; repor från föregående steg ligger kvar under ytan och syns alla efter klarlack.
5. Patinerad antikstil på gamla segelfartyg: slipa bara till 400#, gå inte över 800#, behåll lite träfiberkänsla; för slätt ser det orealistiskt ut.
🧾 Snabbkort med ordningsföljd (lätt att spara)
Övning / matt träoljevaxversion: 80# →120# →240# →400# →600#
Blank klarlack, samlarversion: 80# →120# →240# →400# →600# →800# →1200# →2000# →3000#
Invändiga dolda komponenter: 80# →120# →240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆