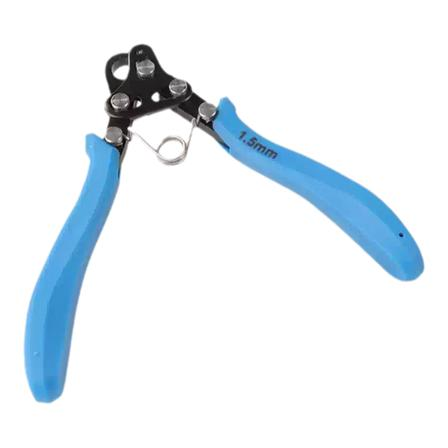
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
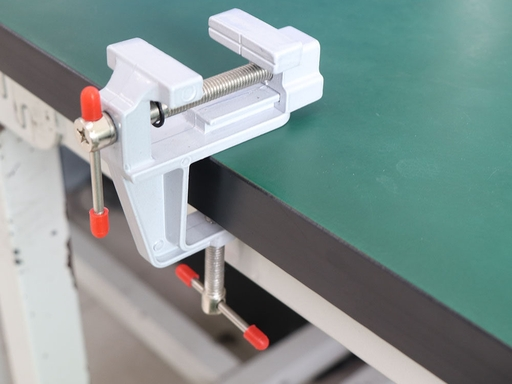
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
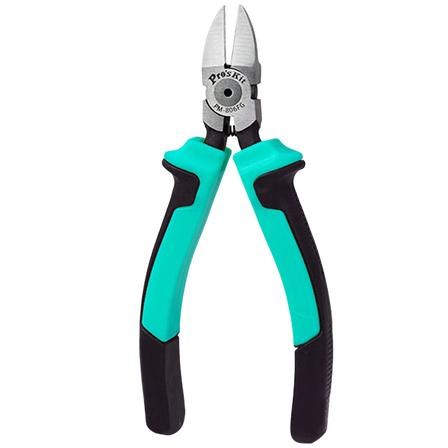
Precyzyjne szczypce z wycięciem brzoskwiniowym
Szczypce do cięcia, często nazywane również szczypcami ukośnymi, obcinaczkami do wlewków i szczypcami bocznymi, to specjalistyczne narzędzie tnące do obróbki metalowych elementów i twardych materiałów w modelach drewnianych żaglowców. Służą głównie do cięcia cienkiego drutu metalowego, wlewów i zadziorów części metalowych oraz twardych elementów z tworzywa sztucznego, czyli stosunkowo twardych materiałów. Charakteryzują się dużą siłą cięcia i równym, czystym krojem; zaspokajają potrzebę cięcia nieco grubszych i twardszych elementów metalowych, z którą nie radzą sobie boczne krawędzie tnące szczypiec z długim nosem, i są niezbędnym narzędziem na etapie montażu metalowych elementów.
Szczegółowy opis dwóch wariantów i zastosowań w modelach żaglowców
1. Standardowy wariant z dwustronnym ostrzem (uniwersalne cięcie główne)
Szczęki mają symetryczną konstrukcję dwustronnego ostrza, dużą siłę cięcia i wysoką trwałość; to podstawowy zestaw do codziennych prac zgrubnych.
- Główne zastosowania: cięcie drutu miedzianego, drutu żelaznego i prętów miedzianych o średnicy 0,5–1,5 mm, skracanie gwoździ w kształcie dziewiątki i miedzianych sworzni, przycinanie wlewów i zadziorów metalowych odlewów, odcinanie nadmiaru materiału z twardych plastikowych elementów osprzętu.
- Wskazówki obsługi: podczas cięcia należy przykładać siłę u nasady ostrza — zapewnia to stabilniejsze obciążenie i równiejszy krój; nie należy ciąć grubego i twardego drutu końcówką ostrza, aby nie uszkodzić jego wierzchołka.
2. Precyzyjny wariant z cienkim ostrzem (dokładne, równe cięcie)
Jednostronnie naostrzone, bardzo cienkie ostrze; podczas cięcia odkształcenie jest niewielkie, krój jest równy i prawie bez zadziorów, co nadaje się do cięcia precyzyjnych elementów widocznych.
- Główne zastosowania: precyzyjne cięcie błyszczącego drutu miedzianego i cienkiego drutu na metalowe balustrady, skracanie odsłoniętych metalowych części z zachowaniem równego kroju bez potrzeby wtórnego szlifowania; można też obrabiać drobne punkty łączenia w elementach ciętych laserowo.
- Wskazówki obsługi: używać wyłącznie do precyzyjnego cięcia miękkich metali i tworzyw sztucznych; nie wolno ciąć drutu stalowego o wysokiej twardości, aby nie wykruszyć cienkiego ostrza.
Główne zastosowania w modelach żaglowców
1. Cięcie drutu miedzianego i prętów miedzianych na określoną długość: przy wykonywaniu balustrad, gwoździ w kształcie dziewiątki i pachołków cumowniczych precyzyjnie przycinać drut zgodnie z wymiarem.
2. Wykańczanie metalowych części: przycinanie wlewów, zadziorów i nadmiaru długości miedzianych gwoździ, miedzianych sworzni i metalowych gniazd krążków.
3. Cięcie twardych elementów: cięcie twardszych elementów osprzętu, takich jak twarde tworzywa sztuczne i bakelit.
4. Poprawianie elementów zbędnych: odcinanie zbędnych metalowych łączników i korygowanie przesuniętych metalowych elementów.
Uwagi dotyczące użytkowania i konserwacji
1. Ograniczenia materiałowe: wariant standardowy nadaje się wyłącznie do miękkich metali, takich jak miedź i aluminium, oraz do tworzyw sztucznych; nie wolno nim ciąć drutu stalowego o wysokiej wytrzymałości ani twardych prętów stalowych, aby nie doprowadzić do wykruszenia lub odkształcenia ostrza.
2. Zasady dotyczące ostrza: do cięcia należy w miarę możliwości używać środkowej i tylnej części ostrza; nie wolno z dużą siłą ciąć grubych i twardych materiałów końcówką ostrza, aby nie uszkodzić wierzchołka.
3. Zakaz niewłaściwego użycia: nie używać jako szczypiec do przytrzymywania ciężkich przedmiotów ani jako łomu, aby nie doszło do przestawienia szczęk i utraty dokładności zazębienia ostrzy.
4. Codzienna konserwacja: po użyciu wytrzeć z ostrzy resztki opiłków metalu i kleju; miejsce obrotu można lekko naoliwić w celu zabezpieczenia przed rdzą, aby zapewnić płynne otwieranie i zamykanie.
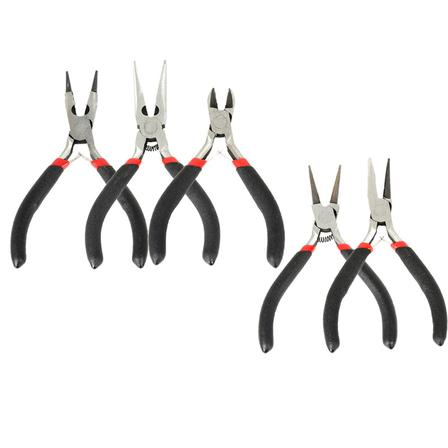
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
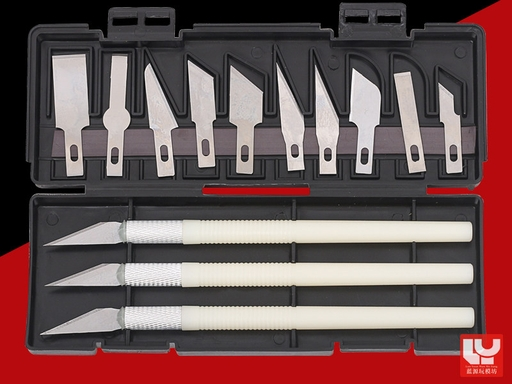
Nóż tnący
Noże do modeli statków to podstawowe narzędzia tnące na etapie montażu i obróbki modeli drewnianych żaglowców. Zestaw dwóch noży w pełni pokrywa cztery główne potrzeby: odcinanie mostków łączących elementy arkusza, szybkie cięcie listewek, wyrównywanie powierzchni łączenia oraz obróbkę detali narożników i krawędzi. Precyzja cięcia jest lepsza niż w przypadku piły ręcznej, a wydajność usuwania materiału wyższa niż w przypadku noża rzeźbiarskiego; to często używane, niezbędne narzędzia do wykonywania szkieletu i obróbki elementów arkusza.
Szczegóły dwóch noży i ich zastosowanie w modelarstwie statków
1. Modelarski nóż piórowy ze skośnym ostrzem (podstawowy do uniwersalnego cięcia + obróbki detali)
Konstrukcja uchwytu jak w piórze, z ostrym ostrzem skośnym 30°, to najczęściej używane uniwersalne narzędzie tnące w codziennej pracy.
- Główne zastosowania:
- Precyzyjne cięcie cienkich listewek i cienkich arkuszy drewna; gładka krawędź cięcia bez tendencji do pękania; zastępuje nożyczki przy obróbce nieco twardszego i grubszego drewna.
- Obróbka detali narożników i krawędzi elementów, usuwanie zadziorów i wystających włókien, wyrównywanie różnicy wysokości w szczelinach łączenia.
- Wykonywanie skośnych cięć i fazowanie cienkich arkuszy drewna, precyzyjne docinanie małych elementów dekoracyjnych.
- Wskazówki operacyjne: podczas cięcia listewek prowadź ostrze prostopadle do powierzchni drewna, lekko dociskaj i równomiernie przecinaj na wylot; nie łam siłą, aby uniknąć rozszczepienia drewna wzdłuż włókien; przy obróbce krawędzi detali delikatnie skrob końcem ostrza, usuwając materiał warstwami, aby nie przeciąć zbyt dużo.
2. Płaski nóż skrobakowy (specjalny do odcinania mostków elementów arkusza + wyrównywania powierzchni łączenia)
Nazywany również płaskim nożem do pchania lub nożem do rozdzielania elementów arkusza; ma proste i szerokie ostrze oraz sztywny korpus, który wytrzymuje boczną siłę popychania i skrobania, i jest przeznaczony do prac skrobania i zdrapywania.
- Główne zastosowania:
- Odcinanie mostków między elementami wycinanymi laserowo, szybkie rozdzielanie prefabrykowanych elementów, takich jak wręgi, stępka i pokład, bez uszkadzania głównej części elementu.
- Wyrównywanie wystających śladów kleju i przesuniętych stopni na powierzchni łączenia, zdrapywanie przypaleń laserowych i wad z powierzchni drewna.
- Usuwanie nadmiaru drewna z dna szczelin łączenia, aby zapewnić ciasne i bezszczelinowe dopasowanie elementów podczas łączenia.
- Wskazówki operacyjne: podczas odcinania mostków skieruj ostrze u nasady mostka i prowadź je poziomo wzdłuż powierzchni arkusza, równomiernie i ze stałą siłą, aby ostrze nie ześlizgnęło się i nie uszkodziło użytecznej części elementu; przy wyrównywaniu powierzchni utrzymuj niewielkie nachylenie korpusu noża i usuwaj nadmiar warstwami.
Uwagi dotyczące użytkowania i konserwacji
1. Zasady bezpieczeństwa: ostrze jest ostre; podczas pracy kieruj ostrze od siebie, aby zapobiec skaleczeniu w wyniku poślizgnięcia; zaleca się noszenie rękawic ochronnych; w czasie bezczynności zakładaj osłonę ostrza.
2. Narzędzie do określonego celu: używaj wyłącznie do drewna, miękkiego plastiku, tektury i innych miękkich materiałów; nie wolno ciąć bezpośrednio metalu, aby nie doprowadzić do wyszczerbienia i stępienia ostrza.
3. Terminowa wymiana ostrza: wymieniaj ostrze niezwłocznie po stępieniu; tępe ostrze wymaga większego wysiłku i łatwo się ślizga, przez co zwiększa ryzyko wyszczerbienia drewna i błędów w obsłudze.
4. Przechowywanie i ochrona: przechowuj ostrza i korpus noża w dedykowanym pudełku, aby uniknąć uderzania krawędzi tnącej o twarde przedmioty oraz utraty drobnych ostrzy.
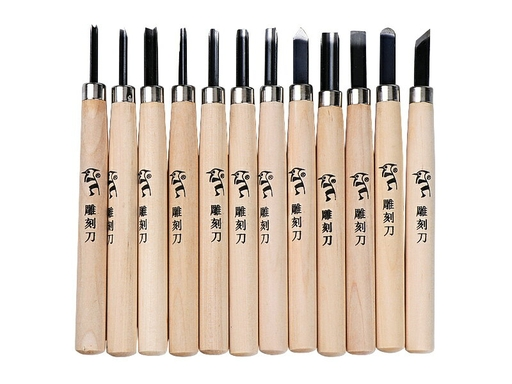
Mini nóż do grawerowania
To narzędzie skrawające przeznaczone specjalnie do usuwania nadmiaru drewna w modelarstwie drewnianych żaglowców; sytuuje się pomiędzy zgrubnym cięciem piłą ręczną a dokładnym szlifowaniem papierem ściernym. Umożliwia cięcie cienkiego drewna, kształtowanie krawędzi i narożników, wykańczanie wrębów, obróbkę rowków oraz rzeźbienie detali. Zapewnia większą precyzję niż piła i szybsze usuwanie materiału niż papier ścierny; jest niezbędnym narzędziem do precyzyjnej obróbki szkieletu i kształtowania elementów osprzętu.
Szczegółowy opis typów ostrzy i ich zastosowanie w modelach żaglowców
1. Nóż płaski (usuwanie materiału z dużych płaszczyzn)
Ostrze proste i regularne, duża powierzchnia styku podczas skrawania, najwyższa wydajność usuwania materiału.
- Główne zastosowanie: szybkie wyrównywanie chropowatych przekrojów kantówek po cięciu piłą, wyrównywanie dna wrębów łączeniowych stępki i wręgów, usuwanie dużych ilości nadmiaru drewna; to podstawowe narzędzie na etapie zgrubnego kształtowania.
- Odpowiednie scenariusze: zgrubne kształtowanie kantówek, wyrównywanie dużych wrębów, usuwanie nadmiaru grubego drewna.
2. Nóż skośny (uniwersalne narzędzie do wykańczania krawędzi)
Ostrze o skośnym profilu, ostry i poręczny czubek; łączy wydajność usuwania materiału z precyzją, jest najczęściej używanym modelem uniwersalnym.
- Główne zastosowanie: wykańczanie krawędzi i narożników elementów, wykonywanie skośnych wrębów, usuwanie zaschniętych śladów kleju ze szwów łączeniowych, precyzyjne dopasowanie wymiarów elementów.
- Odpowiednie scenariusze: kształtowanie bocznych krawędzi wręgów, wykańczanie krawędzi elementów osprzętu, precyzyjna obróbka elementów ze skośnymi krawędziami.
3. Nóż półokrągły (specjalnie do obróbki łuków i rowków)
Ostrze o łukowym profilu, przeznaczone specjalnie do obróbki powierzchni krzywoliniowych i rowków łukowych.
- Główne zastosowanie: wycinanie półokrągłych gniazd, wykańczanie łukowego obrysu dziobu i rufy, wykonywanie rowków montażowych masztu, kształtowanie zarysu elementów cylindrycznych.
- Odpowiednie scenariusze: elementy dekoracyjne o łukowym kształcie, półokrągłe wręby, kształtowanie elementów cylindrycznych.
4. Nóż trójkątny (rytowanie cienkich linii i rowków V)
Ostrze w kształcie trójkąta V, przeznaczone specjalnie do rytowania linii i wykonywania wąskich rowków.
- Główne zastosowanie: rytowanie imitacji linii łączeń poszycia kadłuba, wykonywanie wąskich rowków typu V, rzeźbienie detali dekoracyjnych, usuwanie nadmiaru drewna w trudno dostępnych narożnikach wewnętrznych.
- Odpowiednie scenariusze: rytowane imitacje słojów drewna, wąskie rowki obramowania ambrazur, obróbka drobnych detali rzeźbiarskich.
5. Nóż szpiczasty (precyzyjne kształtowanie trudno dostępnych miejsc)
Ostry, cienki czubek pozwala docierać do wąskich szczelin.
- Główne zastosowanie: czyszczenie drobnych wrębów i zakamarków, wykańczanie zarysu miniaturowych elementów, usuwanie nadmiaru kleju i wiórów drzewnych ze szczelin.
- Odpowiednie scenariusze: kształtowanie miniaturowych elementów osprzętu, precyzyjne wykańczanie wąskich szczelin.
Szybki przegląd doboru narzędzi według miejsc obróbki
1. Stępka, wręby wręgów, wykańczanie poszycia kadłuba; podstawowe noże: nóż płaski, nóż skośny; etap obróbki: zgrubne kształtowanie po cięciu piłą.
2. Łukowy obrys dziobu i rufy; podstawowe noże: nóż półokrągły, nóż skośny; etap obróbki: precyzyjne kształtowanie obrysu.
3. Imitacja słojów drewna poszycia, dekoracyjne linie rytowane; podstawowe noże: nóż trójkątny; etap obróbki: obróbka detali wyglądu zewnętrznego.
4. Kształtowanie krawędzi i narożników drobnych elementów osprzętu; podstawowe noże: nóż skośny, nóż szpiczasty; etap obróbki: precyzyjne wykańczanie przed montażem.
5. Obróbka rowków, półokrągłych gniazd; podstawowe noże: nóż półokrągły; etap obróbki: precyzyjna obróbka strukturalna.
Zasady użytkowania i konserwacji
1. Zasada usuwania materiału: przestrzegać zasady mało i wielokrotnie, usuwać nadmiar warstwa po warstwie; nie zagłębiać ostrza zbyt mocno za jednym razem, aby uniknąć pęknięcia drewna i nadmiernego skrawania.
2. Kierunek prowadzenia noża: w miarę możliwości ciąć zgodnie z kierunkiem słojów; praca w poprzek słojów bardzo łatwo powoduje podnoszenie się włókien drewna i wykruszanie krawędzi.
3. Zasady bezpieczeństwa: ostrze jest ostre; podczas pracy kierować ostrze od siebie, aby zapobiec poślizgnięciu i skaleczeniu; zaleca się noszenie rękawic ochronnych; w czasie przechowywania zakładać osłonę ostrza.
4. Narzędzie do określonego celu: używać wyłącznie do drewna, miękkiego plastiku i innych miękkich materiałów; nie wolno ciąć metalu ani twardej tektury, aby uniknąć szybkiego stępienia i wykruszenia ostrza.
5. Konserwacja ostrza: po stępieniu ostrze można naostrzyć drobną osełką olejową, prowadząc ją zgodnie z kątem ostrza; stępione ostrze wymaga większego wysiłku i łatwiej się ślizga, przez co zwiększa ryzyko błędów podczas pracy.
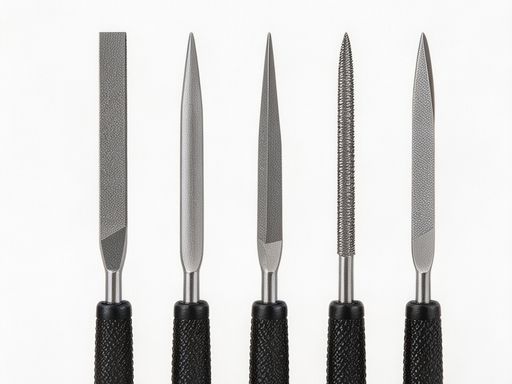
Pilnik
Pilnik to podstawowe narzędzie do kształtowania łączące grube cięcie piłą z szlifowaniem drobnym papierem ściernym; służy przede wszystkim do rozwiązywania problemów trudnych do efektywnego opracowania papierem ściernym, takich jak chropowate i nierówne nacięcia po cięciu piłą, niedostateczna dokładność szczelin w połączeniach, kształtowanie profili nieregularnych oraz obróbka krawędzi wewnętrznych mikrootworów. Dzięki różnym kształtom zębów dopasowuje się do płaszczyzn, powierzchni krzywoliniowych, naroży wewnętrznych, otworów okrągłych i innych konfiguracji; jest niezbędnym narzędziem na etapie precyzyjnej obróbki szkieletu i kształtowania części.
---
Szczegółowy opis poszczególnych typów pilników i ich zastosowań w modelach okrętów
1. Pilnik płaski · główne narzędzie do kształtowania płaszczyzn
Korpus pilnika jest płaski, obie strony mają zęby tnące; to najczęściej używany model podstawowy.
- Główne zastosowania: wyrównywanie przeciętych powierzchni drewnianych kantówek, poprawianie szczelin łączenia stępki i wręgów, wyrównywanie boków listew pokładu, korygowanie dużych odchyłek płaszczyzn; po cięciu piłą najpierw szybko wyrównuje się duży naddatek pilnikiem płaskim, a następnie przechodzi do szlifowania papierem ściernym.
- Zalecenia doboru: wybrać po jednym pilniku o zębach średnich i drobnych; zęby grube służą do usuwania naddatku, drobne do wygładzania powierzchni.
2. Pilnik półokrągły · do powierzchni krzywoliniowych/łuków
Jedna strona jest płaska, druga łukowa; nadaje się zarówno do pracy na płaszczyznach, jak i powierzchniach krzywoliniowych.
- Główne zastosowania: kształtowanie łukowych konturów dziobu i rufy, szlifowanie stożkowatości masztu i elementów okrągłych, poprawianie łukowych krawędzi wręgów, wykonywanie półokrągłych rowków; powierzchnia łukowa dopasowuje się do krzywizny elementu, a wydajność kształtowania jest znacznie wyższa niż w przypadku papieru ściernego.
- Zalecenia doboru: preferować pilnik półokrągły o średniej szerokości, odpowiedni do większości elementów krzywoliniowych.
3. Pilnik trójkątny · do naroży wewnętrznych/rowków
Przekrój jest trójkątny, wszystkie trzy krawędzie mają zęby tnące; służy specjalnie do obróbki naroży i wąskich rowków.
- Główne zastosowania: poprawianie naroży wewnętrznych gniazd wręgów, wykonywanie wycięć w kształcie litery V, prostowanie wewnętrznych ścian wąskich szczelin, usuwanie nadmiaru kleju i wiórów drewna w trudno dostępnych miejscach połączeń; korekta dokładności połączeń pod kątem prostym oraz obszary, do których pilnik płaski nie może dotrzeć.
4. Pilnik okrągły · do otworów okrągłych/rowków łukowych
Korpus pilnika jest cylindryczny, cała powierzchnia ma zęby tnące; pasuje do okrągłych otworów i rowków łukowych.
- Główne zastosowania: powiększanie średnicy otworów olinowania, usuwanie zadziorów ze ścian wywierconych otworów, wykonywanie okrągłych otworów na kołki, obróbka rowków łukowych; gdy po wierceniu wiertarką ręczną średnica otworu jest zbyt mała lub ściany wewnętrzne są nierówne, pilnikiem okrągłym precyzyjnie powiększa się otwór i obrabia krawędzie.
- Zalecenia doboru: zawsze mieć pod ręką dwa rodzaje średnic 1,0 mm i 2,0 mm, dopasowane do typowych średnic otworów w modelach okrętów.
5. Pilnik nożowy (model uzupełniający) · do wąskich szczelin/precyzyjnej obróbki krawędzi
Ostrze jest wąskie i cienkie jak nóż; nadaje się do precyzyjnej obróbki bardzo wąskich szczelin.
- Główne zastosowania: poprawianie wąskich szczelin ambrazur, wykonywanie rowków w cienkich listewkach, obróbka krawędzi drobnych rowków w podstawach balustrad; precyzyjne kształtowanie bardzo wąskich obszarów. To zaawansowany model uzupełniający, niekonieczny na początkowym etapie.
---
Kolejność obróbki według grubości zębów
Grubość zębów pilnika odpowiada różnym etapom obróbki i łączy się z logiką szlifowania papierem ściernym, zgodnie z zasadą „od grubego do drobnego”:
1. Pilnik o grubych zębach: po cięciu piłą szybko usuwa duży naddatek i koryguje duże odchyłki, pozostawiając 0,1–0,2 mm naddatku do precyzyjnej obróbki.
2. Pilnik o średnich zębach: główna operacja kształtowania, wyrównywanie powierzchni i korekta konturu, osiąganie dokładności wymiarowej zbliżonej do wyrobu gotowego.
3. Pilnik o drobnych zębach: precyzyjne wygładzanie powierzchni, usuwanie rys po pilniku o grubych zębach, stanowi przejście do późniejszego szlifowania papierem ściernym.
> Po zakończeniu kształtowania elementów drewnianych należy następnie precyzyjnie szlifować papierem ściernym w kolejności 240#→400#→600#, aby uzyskać równą i gładką powierzchnię.
---
Szybki przegląd doboru według części
1. Stępka, szczeliny i powierzchnie czołowe wręgów; podstawowe pilniki: płaski, trójkątny; dobór zębów: grube→średnie.
2. Łukowe kontury dziobu i rufy; podstawowy pilnik: półokrągły; dobór zębów: średnie→drobne.
3. Maszty i elementy cylindryczne; podstawowe pilniki: półokrągły, okrągły; dobór zębów: średnie→drobne.
4. Otwory olinowania, obróbka krawędzi i powiększanie otworów na kołki; podstawowy pilnik: okrągły; dobór zębów: drobne.
5. Ambrazury, wąskie rowki, naroża wewnętrzne; podstawowe pilniki: trójkątny, nożowy; dobór zębów: średnie→drobne.
6. Precyzyjna obróbka drobnych elementów osprzętu; podstawowe pilniki: pełny zestaw drobnych pilników iglaków; dobór zębów: drobne.
---
Uwagi dotyczące użytkowania i konserwacji
1. Kierunek pilnikowania: naciskać pilnik podczas przesuwania zgodnie z kierunkiem włókien drewna; podczas ruchu powrotnego unosić pilnik, aby nie dotykał drewna; unikać pilnikowania pod włókno, które powoduje strzępienie włókien drewna i wykruszanie krawędzi.
2. Zasada nacisku: lekko dociskać i przesuwać równomiernie, polegać na naturalnym skrawaniu zębów pilnika; nadmierny nacisk łatwo powoduje wykruszanie zębów pilnika i pękanie drewna.
3. Terminowe usuwanie wiórów: wióry drewna zatykające przestrzenie między zębami zmniejszają wydajność skrawania; czyścić szczotką drucianą w kierunku nacięć zębów; nie wolno zdmuchiwać wiórów ustami.
4. Przeznaczenie do określonych materiałów: pilniki do drewna używać wyłącznie do drewna i miękkich tworzyw sztucznych; nie wolno nimi bezpośrednio pilnikować elementów metalowych, aby uniknąć szybkiego zużycia i wyszczerbienia zębów; do pilnikowania miedzianych gwoździ i elementów metalowych należy przygotować osobny pilnik do metalu.
5. Ochrona podczas przechowywania: zęby pilnika są kruche; unikać mieszania ich z twardymi przedmiotami, takimi jak klucze i szczypce, oraz uderzeń, aby zapobiec wyszczerbieniu końcówek zębów.
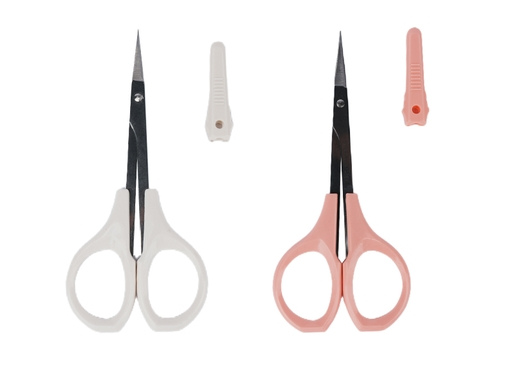
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
船模专用小手工锯
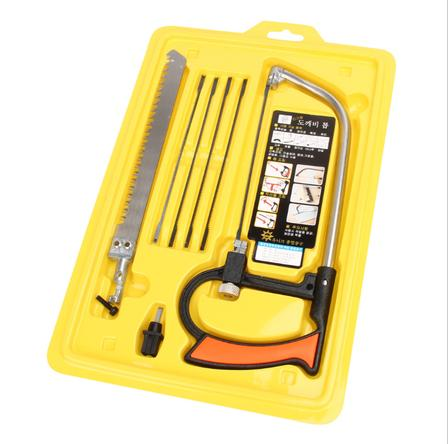
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
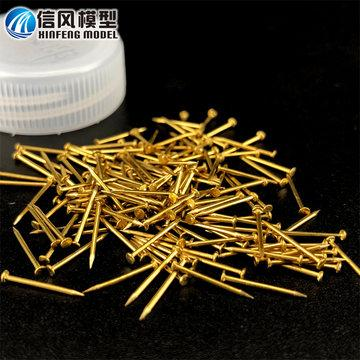
Kategoria: miniaturowe gwoździe miedziane
Gwoździe mosiężne do modeli statków to kluczowe akcesoria do wzmacniania struktury drewnianych modeli żaglowców i imitacji osprzętu; stosuje się je z mini młotkiem, wiertarką ręczną i pincetą, a łączą one podwójną funkcję mocowania konstrukcyjnego i imitacji wyglądu. Cały system obejmuje trzy główne kategorie: mocowanie konstrukcyjne, dekorację widoczną i specjalny osprzęt, w pełni pokrywając potrzeby budowy we wszystkich scenariuszach, od głównego szkieletu po detale dekoracyjne.
---
I. Skład zestawu gwoździ i narzędzi towarzyszących
6 typów gwoździ + 4 narzędzia montażowe, odpowiadające wszystkim scenariuszom budowy; pełna lista:
> Narzędzia towarzyszące: mini dwugłowy młotek (nylonowo-mosiężny), precyzyjna wiertarka ręczna, prosta pinceta ze stali nierdzewnej, rysik pozycjonujący z węglika wolframu.
> Gwoździe: mosiężne kołki cylindryczne, mosiężne gwoździe z łbem okrągłym, mosiężne gwoździe z łbem stożkowym, drewniane kołki, imitacyjne nity dekoracyjne, mosiężne gwoździe w kształcie „9”.
---
II. Szczegółowa analiza podstawowych typów gwoździ
1. Mosiężne kołki cylindryczne (główny element pozycjonujący ukrytej konstrukcji)
Czysto cylindryczny mosiężny pręt bez łba, mocowany przez ciasne pasowanie z drewnem; po montażu całkowicie ukryty, bez śladów na zewnątrz, o wysokiej dokładności pozycjonowania i dobrej wytrzymałości konstrukcji.
- Główne zastosowania: pozycjonowanie połączeń stępki i wręgów, wewnętrzne mocowanie podstawy masztu, obrotowa oś lawety armaty, wzmacnianie połączeń ukrytych elementów.
- Typowe rozmiary: 0,6 mm / 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm / 2,0 mm.
- Dobór wiertła: średnica otworu pilotowego równa średnicy kołka lub mniejsza o 0,05 mm, aby uzyskać pasowanie ciasne.
2. Mosiężne gwoździe z łbem okrągłym (uniwersalne mocowanie + imitacja widoczna)
Półkolisty łeb gwoździa, mosiężny materiał odporny na rdzę i korozję, odpowiednia twardość, trudno się wygina; łączą mocowanie konstrukcyjne z imitacją wyglądu, najczęściej używany uniwersalny typ.
- Główne zastosowania: widoczne mocowanie poszycia kadłuba, nadburcia, odbojnic i elementów osprzętu; łeb gwoździa służy bezpośrednio jako detal imitacyjny.
- Typowe rozmiary: 0,5 mm / 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm / 1,2 mm.
- Dobór wiertła: średnica otworu pilotowego = średnica gwoździa – 0,1 mm; zapewnia siłę trzymania gwoździa i zapobiega rozłupywaniu drewna.
3. Mosiężne gwoździe z łbem stożkowym (specjalne do mocowania równo z płaszczyzną)
Stożkowy łeb; po wbiciu jest równy z powierzchnią drewna, bez wystawania, nie przeszkadza w późniejszym szlifowaniu i malowaniu.
- Główne zastosowania: układanie desek pokładu, widoczne gwoździe poszycia kadłuba, mocowanie płaskich elementów dekoracyjnych, dążenie do maksymalnie równej powierzchni zewnętrznej.
- Typowe rozmiary: 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm.
- Dobór wiertła: średnica otworu pilotowego = średnica gwoździa – 0,1 mm; w modelach dużej skali można użyć wiertła stożkowego do pogłębienia.
4. Drewniane kołki (całkowicie ukryte wzmocnienie bez śladów)
Okrągły pręt z litego drewna tego samego gatunku co model; po sklejeniu stapia się z drewnem korpusu, całkowity brak różnicy koloru i wrażenia obcego metalu.
- Główne zastosowania: ukryte pozycjonowanie wewnętrznego szkieletu, wzmacnianie połączeń desek pokładu, elementy widoczne, w których nie można dopuścić do widocznego metalu.
- Typowe rozmiary: 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm.
- Dobór wiertła: średnica otworu pilotowego mniejsza o 0,1–0,2 mm od średnicy kołka; w połączeniu z klejem do drewna zapewnia większą wytrzymałość.
5. Imitacyjne nity dekoracyjne (wyłącznie detal wizualny)
Bardzo cienkie mosiężne gwoździe/kulki z płaskim dnem, nieprzenoszące rzeczywistych obciążeń konstrukcyjnych; służą wyłącznie do odtworzenia wizualnych detali nitów prawdziwego statku.
- Główne zastosowania: nity obręczy armat, dekoracja tabliczki znamionowej statku, imitacja metalowych elementów dekoracyjnych; w małych modelach zastępują prawdziwe gwoździe, aby uniknąć pękania cienkich płyt.
- Typowe rozmiary: 0,3 mm / 0,4 mm / 0,5 mm.
- Sposób montażu: płytki otwór + klej cyjanoakrylowy; nie trzeba wbijać głęboko.
#6. Gwoździe w kształcie „9” (specjalne gwoździe do osprzętu cumowniczego)
Nazywane też gwoździami hakowymi lub cumowniczymi; mosiężne, w całości w kształcie cyfry „9”, jeden koniec to prosty trzpień do wbicia i mocowania, drugi to łukowaty hak do zawieszania lin i cumowania; charakterystyczny element osprzętu dawnych żaglowców.
- Główne zastosowania: imitacja polerów cumowniczych i haków prowadzących liny prawdziwego statku, punkty zawieszenia lin na pokładzie i nadburciu, mocowanie końców łańcucha kotwicznego i want, znaczne zwiększenie realizmu osprzętu.
- Typowe rozmiary:
- Modele dużej skali (1:20–1:48): trzpień 0,8–1,2 mm, średnica wewnętrzna haka 2–4 mm.
- Modele średniej skali (1:50–1:80): trzpień 0,6–0,8 mm, średnica wewnętrzna haka 1,5–2,5 mm.
- Modele małej skali (1:96–1:150): trzpień 0,4–0,5 mm, średnica wewnętrzna haka 1–1,5 mm.
- Wskazówki montażu: wcześniej wywiercić odpowiedni otwór pilotowy, trzpień posmarować niewielką ilością kleju cyjanoakrylowego i wbić; haki kierować jednolicie na zewnętrzną stronę burty i rozmieszczać równomiernie wzdłuż nadburcia i krawędzi pokładu.
---
III. Tabela doboru rozmiarów według skali modelu
| 1:20—1:48 modele dużych statków w dużej skali | Kołki konstrukcyjne: 1,0—2,0 mm | Widoczne gwoździe mocujące: 0,8—1,2 mm |Trzpień gwoździa w kształcie „9”: 0,8—1,2 mm | Rozmiary pasujących wierteł: 0,8 / 1,0 / 1,8 mm | Typowe zastosowanie: główny szkielet, grube płyty poszycia kadłuba, podstawa masztu, duże lawety armat |。
| 1:50—1:80 | Modele statków w średniej skali, główny nurt | Kołki konstrukcyjne: 0,7—1,2 mm | Widoczne gwoździe mocujące: 0,7—0,8 mm | 0,6—0,8 mm | Rozmiary pasujących wierteł: 0,6 / 0,7 / 1,0 mm | Typowe zastosowanie: poszycie kadłuba, gwoździe pokładu, nadburcie, pozycjonowanie wręgów, standardowy osprzęt |。
| 1:96—1:150 | Modele statków w małej skali, precyzyjne | Kołki konstrukcyjne: 0,4—0,8 mm |Widoczne gwoździe mocujące: 0,4—0,6 mm | Trzpień gwoździa w kształcie „9”: 0,4—0,5 mm | Rozmiary pasujących wierteł: 0,3 / 0,5 / 0,7 mm | Typowe zastosowanie: nity dekoracyjne, cienkie relingi, miniaturowe elementy armat, małe punkty cumownicze |。
---
## IV. Szczegółowe zastosowanie według części i dobór rozmiarów
1. Główny szkielet (stępka/wręgi/belki poprzeczne)
- Główna funkcja: pozycjonowanie konstrukcyjne + wzmocnienie przeciw odkształceniom; uzupełnia słabą wytrzymałość połączeń na sam klej.
- Typ gwoździ: mosiężne kołki cylindryczne / drewniane kołki (całkowicie ukryte, niewidoczne).
- Odpowiadające rozmiary: duża skala 1,5–2,0 mm; średnia skala 1,0–1,2 mm; mała skala 0,6–0,8 mm.
- Wskazówki wykonania: kołek przechodzi przez stępkę i wręg, oba końce smaruje się klejem do drewna i wbija; po utwardzeniu szlifuje się równo, całkowicie ukrywając bez śladów.
2. Poszycie kadłuba
- Główna funkcja: wspomaga klej w mocowaniu desek kadłuba, zapobiega odklejaniu przy rozszerzalności cieplnej; odtwarza imitacyjny efekt widocznych gwoździ poszycia prawdziwego statku.
- Typ gwoździ: mosiężne gwoździe z łbem okrągłym / mosiężne gwoździe z łbem stożkowym (dla równości wybrać stożkowe).
- Odpowiadające rozmiary: duża skala 1,0–1,2 mm; średnia skala 0,8 mm; mała skala 0,5–0,6 mm (lub namalowane kropki farby imitujące gwoździe).
- Wskazówki: rozmieszczać równomiernie wzdłuż łączeń desek poszycia; przy cienkich płytach przed wbijaniem należy podłożyć od spodu odpadowe drewno, aby zapobiec pękaniu.
3. System pokładu
- Główna funkcja: mocowanie desek pokładu (drugi pokład można wykonać z drugiej warstwy listew poszycia), imitacja rzeczywistej faktury gwoździowania pokładu.
- Typ gwoździ: mosiężne gwoździe z łbem stożkowym (po montażu równe z pokładem); w małej skali używać nitów dekoracyjnych.
- Odpowiadające rozmiary: duża skala 0,8–1,0 mm; średnia 0,6–0,8 mm; mała 0,4–0,5 mm.
- Wskazówki: w dużej skali można wcześniej pogłębić otwór stożkowo; miejsca gwoździ rozmieszczać symetrycznie po obu stronach desek pokładu, co zwiększa realizm.
4. Nadburcie i osprzęt cumowniczy
- Główna funkcja: mocowanie desek nadburcia i odbojnic, odtworzenie detali punktów cumowniczych.
- Typ gwoździ: mosiężne gwoździe z łbem okrągłym (mocowanie konstrukcji) + gwoździe w kształcie „9” (punkty cumownicze).
- Odpowiadające rozmiary:
- Gwoździe mocujące: duża skala 1,0–1,2 mm; średnia 0,7–0,8 mm; mała 0,5–0,6 mm.
- Gwoździe w kształcie „9”: duża skala trzpień 0,8–1,2 mm; średnia 0,6–0,8 mm; mała 0,4–0,5 mm.
- Wskazówki: haki gwoździ w kształcie „9” kierować na zewnątrz burty, rozmieszczać równomiernie; liny po zawieszeniu naturalnie opadają, odtwarzając rzeczywisty efekt cumowania.
5. Maszt i podstawa olinowania
- Główna funkcja: mocowanie podstawy masztu, podstaw bloków, pierścieni odciągów i innych elementów przenoszących obciążenia.
- Typ gwoździ: mosiężne kołki (pozycjonowanie wewnętrzne) + mosiężne gwoździe z łbem okrągłym (widoczne mocowanie).
- Odpowiadające rozmiary: duża skala kołki 1,2–1,5 mm + gwoździe z łbem okrągłym 1,0 mm; średnia skala kołki 0,8–1,0 mm + gwoździe z łbem okrągłym 0,8 mm; mała skala kołki 0,6–0,8 mm + gwoździe z łbem okrągłym 0,6 mm.
- Wskazówki: podstawa masztu jest miejscem przenoszącym obciążenia; zaleca się podwójne mocowanie kołkiem + klejem, aby uniknąć poluzowania przy późniejszym naciąganiu olinowania.
6. Armaty i ruchome akcesoria
- Główna funkcja: oś obrotu lawety armaty, mocowanie łańcucha kotwicznego, zawiasy ruchomych włazów.
- Typ gwoździ: mosiężne kołki cylindryczne (jako oś obrotu) + miniaturowe gwoździe z łbem okrągłym (mocowanie wózka armaty) + nity dekoracyjne (imitacja obręczy armaty).
- Odpowiadające rozmiary: duża skala kołki 1,0–1,2 mm; średnia 0,6–0,8 mm; mała 0,4–0,5 mm.
- Wskazówki: dla kołka osi obrotu należy pozostawić luz około 0,05 mm, aby zapewnić płynny obrót bez zacięć.
7. Precyzyjne elementy dekoracyjne (relingi, tabliczka znamionowa statku)
- Główna funkcja: mocowanie o maksymalnym realizmie, zastępujące klej i pozwalające uniknąć zabrudzeń od wyciekającego kleju.
- Typ gwoździ: bardzo cienkie nity dekoracyjne / miniaturowe gwoździe z łbem okrągłym 0,4–0,6 mm.
- Zakres zastosowania: wyłącznie w modelach kolekcjonerskich w dużej skali; w zwykłych modelach ćwiczeniowych wystarczy klejenie klejem cyjanoakrylowym.
---
V. Narzędzia towarzyszące i zasady montażu
1. Mini dwugłowy młotek: jeden koniec z miękką nylonową główką (do uderzania w powierzchnię drewna, aby nie pozostawiać wgnieceń i odprysków), drugi z mosiężną główką (do uderzania w gwoździe, mniejsze ryzyko wygięcia cienkich gwoździ).
2. Precyzyjna wiertarka ręczna: ręczne powolne wiercenie otworów pilotowych o odpowiednim rozmiarze; precyzyjne cienkie otwory bez odprysków, ochrona cienkiego drewna.
3. Prosta pinceta ze stalowymi końcówkami: przytrzymuje cienkie gwoździe podczas ustawiania, zapobiega zasłanianiu widoku palcami i przekoszeniu gwoździa.
4. Rysik pozycjonujący: wcześniejsze punktowanie na powierzchni drewna, aby zapobiec ślizganiu i zbaczaniu wiertła.
Standardowy przebieg montażu
1. Punktowanie pozycji: rysikiem oznaczyć miejsca otworów na powierzchni drewna i zrobić płytkie wgłębienia, aby wiertło się nie ślizgało.
2. Dobór otworu pilotowego: dobrać wiertło według średnicy gwoździa, wiercić ręczną wiertarką prostopadle; głębokość otworu o 0,5–1 mm większa niż długość gwoździa, aby zostawić miejsce na wióry.
3. Przytrzymanie i ustawienie gwoździa: pincetą chwycić trzpień gwoździa, ustawić nad otworem, lekko uderzyć 1–2 razy, aby go ustabilizować, a następnie puścić.
4. Delikatne wbijanie: mosiężną główką młotka uderzać równomiernie i lekko; przy końcu zmniejszyć siłę, aby nie uszkodzić powierzchni drewna.
5. Wykończenie i wzmocnienie: na widoczne gwoździe można nałożyć niewielką ilość kleju cyjanoakrylowego; ukryte kołki w połączeniu z klejem do drewna mają większą wytrzymałość.
Kluczowe zasady unikania błędów
- Zabrania się wbijania gwoździ bez otworu pilotowego; bardzo łatwo wtedy rozłupać cienkie arkusze drewna lub doprowadzić do pęknięcia wzdłuż słojów.
- Przy wbijaniu w cienkie drewno lub na jego krawędziach należy od spodu i z boku podłożyć odpadowe drewno jako podparcie, aby zapobiec odpryskom.
- W małych cienkich płytach preferować „metodę imitowanych gwoździ”: igłą z ciemną farbą nakładać kropki w miejscach gwoździ, całkowicie unikając ryzyka pękania.
小锤
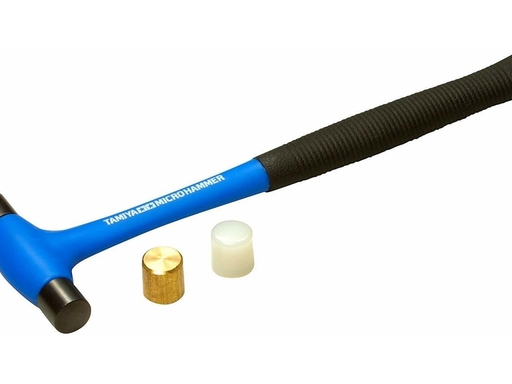
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
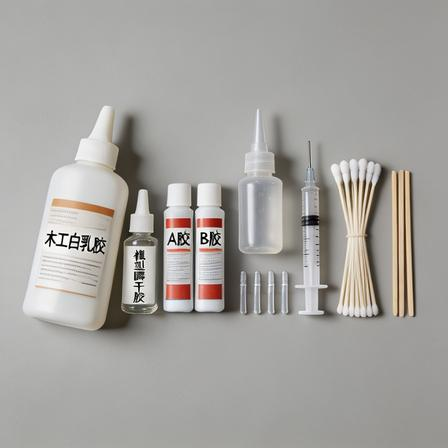
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
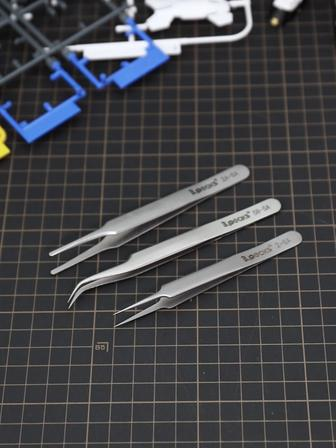
Pinceta precyzyjna
Pinceta to często używane narzędzie do precyzyjnych operacji w modelarstwie okrętowym; w zależności od rozmiaru elementów i scenariusza pracy stosuje się różne kształty końcówek. Służy przede wszystkim do przytrzymywania i pozycjonowania drobnych części, unieruchamiania podczas klejenia, przewlekania linek olinowania, czyszczenia trudno dostępnych miejsc itp. Zaleca się przygotowanie po jednej pincetie w każdym z często używanych rozmiarów, aby pokryć potrzeby wszystkich typowych prac.
Zestaw podstawowych, często używanych modeli (trzyczęściowy zestaw: prosta ostra / zagięta / płaska)
Na początek w modelarstwie okrętowym warto skompletować te trzy modele — pokrywają ponad 90% precyzyjnych operacji.
---
1. Precyzyjna pinceta z prostymi ostrymi końcówkami (model podstawowy, niezbędny)
Końcówki są cienkie, proste i ostro zakończone, a po zamknięciu ściśle przylegają; zapewnia to najwyższą precyzję chwytu. To uniwersalne, podstawowe narzędzie do codziennej pracy.
- Główne zastosowania w modelarstwie okrętowym
- Przytrzymywanie drobnych elementów, takich jak miniaturowe słupki balustrad, małe krążki linowe, pachołki, listwy ozdobne ambrazur działowych, i precyzyjne pozycjonowanie ich przy klejeniu
- Pomoc w przewlekaniu cienkiej bawełnianej lub nylonowej linki olinowania o średnicy do 0,5 mm i wprowadzaniu końca linki do otworu olinowania o średnicy 0,6–1,0 mm
- Usuwanie drobnych pozostałości, takich jak wióry z wewnętrznych ścianek otworów czy nadmiar kleju w szczelinach łączeń
- Wskazówki przy wyborze: preferować modele ze stali nierdzewnej 304, z końcówkami domykającymi się bez szczeliny; długość 11–13 cm zapewnia najbardziej stabilny chwyt jedną ręką.
2. Precyzyjna pinceta z zagiętymi końcówkami (niezbędna do pracy w głębi i na powierzchniach krzywych)
Końcówki są wygięte do góry pod kątem 30°–45°, dzięki czemu korpus pincety nie zasłania pola widzenia; rozwiązanie przeznaczone specjalnie do pracy w wąskich i głębokich miejscach.
- Główne zastosowania w modelarstwie okrętowym
- Klejenie elementów i mocowanie węzłów olinowania w wąskich obszarach, takich jak wewnętrzna strona poszycia kadłuba czy przestrzenie między wręgami.
- Montaż ukrytych elementów pod pokładem i we wnętrzu kadłuba bez zasłaniania pola widzenia przez korpus pincety.
- Chwytanie drobnych części pokrytych klejem, aby klej nie przywierał do palców i nie utrudniał pracy.
- Wskazówki przy wyborze: zagięcie 30° jest najbardziej uniwersalne; końcówki muszą domykać się ściśle i nie mogą być przesunięte względem siebie.
3. Pinceta z płaskimi/szerokimi końcówkami (przeznaczona do przytrzymywania arkuszy drewna)
Końcówki są płaskie i szerokie, dzięki czemu powierzchnia kontaktu przy chwytaniu jest duża, a nacisk jednostkowy mały; nie uszkadzają struktury powierzchni cienkich arkuszy drewna ani miękkiego drewna.
- Główne zastosowania w modelarstwie okrętowym
- Przytrzymywanie cienkich desek poszycia kadłuba i listew pokładowych podczas wyrównywania łączeń, aby zapobiec przesunięciu przed utwardzeniem kleju.
- Pozycjonowanie i mocowanie przy klejeniu tabliczek znamionowych modelu oraz dużych elementów dekoracyjnych; równomierny nacisk zmniejsza ryzyko uszkodzenia części.
- Przytrzymywanie małych kawałków papieru ściernego do szlifowania narożników, wewnętrznych stron ambrazur działowych i innych trudno dostępnych miejsc, do których nie sięgną palce.
- Wskazówki przy wyborze: zalecana szerokość końcówek to 3–5 mm; krawędzie powinny być gładkie, bez zadziorów, aby nie rysować drewna i powłoki lakierniczej.
---
4. Odwrotna pinceta samozaciskowa (do długotrwałego mocowania i uwolnienia rąk)
Ma odwrotny mechanizm samoblokujący: ściśnięcie korpusu powoduje rozwarcie końcówek, a po zwolnieniu następuje automatyczny zacisk; nie trzeba przez cały czas utrzymywać nacisku.
- Główne zastosowania w modelarstwie okrętowym
- Długotrwałe przytrzymywanie elementów podczas utwardzania kleju, co uwalnia ręce do wykonywania innych czynności.
- Przytrzymywanie z izolacją termiczną podczas lutowania mosiężnych balustrad i podgrzewania oraz kształtowania elementów z drutu mosiężnego.
- Mocowanie wielu części jednocześnie w oddzielnych punktach przy klejeniu, co zwiększa wydajność montażu seryjnego.
- Wskazówki przy wyborze: preferować samozaciskowe modele ze stali nierdzewnej; siła zacisku powinna być umiarkowana, aby nie zmiażdżyć cienkich arkuszy drewna o grubości do 1 mm.
---
Wskazówki dotyczące zakupu i użytkowania
1. Precyzja przede wszystkim: kluczową cechą pincety jest dokładność domykania końcówek. Dopiero precyzyjna pinceta, której końcówki po zamknięciu przylegają bez szczeliny i bez przesunięcia, pozwala stabilnie chwytać cienkie linki i mikroskopijne części.
2. Materiał: najlepiej stal nierdzewna 304 — jest odporna na rdzę, ma dobrą sprężystość i przy długotrwałym użytkowaniu niełatwo się odkształca ani przesuwa. Nie zaleca się zwykłych modeli z blachy; po kilku użyciach stają się luźne i tracą dokładność.
3. Czego unikać: nie wolno używać precyzyjnej pincety do chwytania twardych przedmiotów ani do wyginania lub skręcania części — grozi to przesunięciem końcówek i wyszczerbieniem ich ostrzy. Po pracy z klejem należy niezwłocznie oczyścić końcówki z resztek kleju, aby przy następnym użyciu nie przyklejały się do nich drobne części.
4. Przechowywanie i ochrona: gdy pinceta nie jest używana, należy założyć osłonkę na końcówki, aby uniknąć ich stępienia wskutek uderzeń oraz zapobiec skaleczeniu.
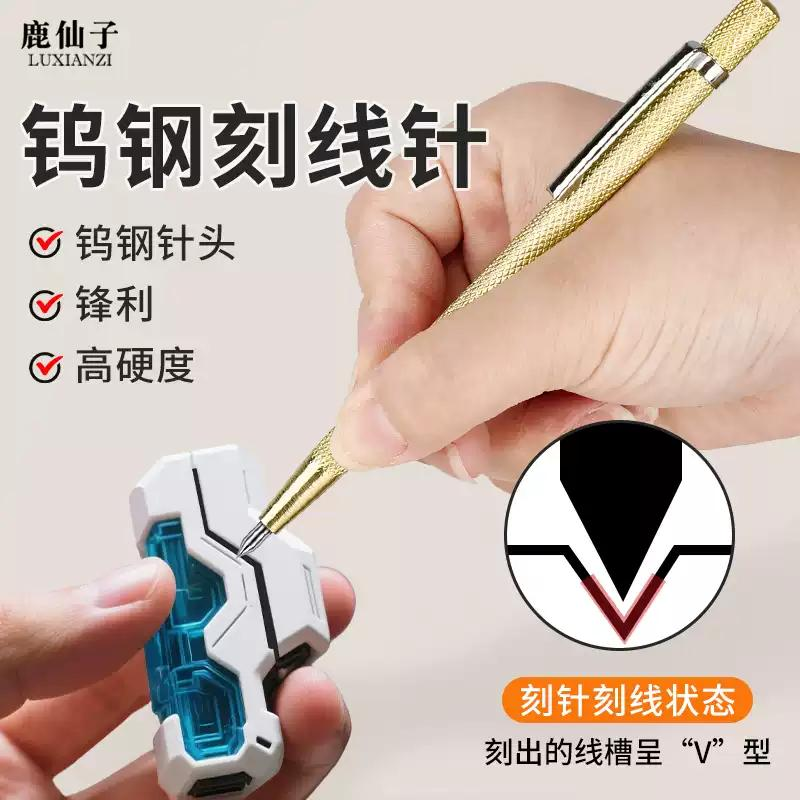
Rysik (igła do rysowania)
Igła rysująca do modeli to podstawowe narzędzie używane podczas budowy modeli drewnianych żaglowców do precyzyjnego trasowania linii i wyznaczania punktów. Jej twarda, ostra metalowa końcówka zastępuje ołówek i rysuje bardzo cienkie ślady na powierzchni drewna i sklejki. W połączeniu z linijką i ekierką pozwala utrzymać błąd trasowania na poziomie 0,1 mm, dlatego jest niezbędnym drobnym narzędziem zapewniającym dokładność cięcia poszycia kadłuba, wyznaczania położenia otworów i montażu elementów.
---
I. Najczęstsze typy i wybór
1. Igła rysująca z węglika wolframu w formie pióra (podstawowy wybór)
To najczęściej używany model w modelarstwie szkutniczym. Uchwyt w kształcie pióra zapewnia stabilny chwyt, a końcówka z węglika wolframu charakteryzuje się dużą twardością, odpornością na zużycie i trudno się tępi. Nadaje się do twardego drewna, sklejki i balsy i jest podstawowym narzędziem do codziennego cięcia elementów i trasowania.
- Główne zalety: ostra końcówka rysuje cienkie i równomierne linie; trwałość jest 3–5 razy większa niż w przypadku zwykłej igły rysującej ze stali nierdzewnej
- Kluczowe parametry: zalecana średnica końcówki 0,1–0,3 mm; preferować modele z osłonką ochronną, co zapewnia bezpieczniejsze przechowywanie
2. Zestaw igły rysującej i punktaka (gorąco polecany do wiercenia w modelach żaglowców)
Zwykle zestaw składa się z cienkiej igły rysującej i małego punktaka z okrągłą końcówką. To opłacalny wybór do wiercenia pod takielunek w modelach żaglowców; dostępne są również dwustronne modele 2 w 1.
- Główne zalety: po trasowaniu od razu punktakiem wyznacza się punkty, co w jednym kroku przygotowuje miejsce pod wiercenie; idealnie pasuje do pracy wiertarką ręczną przy cienkich otworach.
- Płytkie wgłębienie wykonane punktakiem stabilnie prowadzi cienkie wiertło 0,6–1,0 mm, całkowicie rozwiązując problem ześlizgiwania się i zbaczania wiertła na początku wiercenia.
3. Igła rysująca z zagiętą końcówką (uzupełnienie dla zaawansowanych)
Końcówka ma niewielki kąt zagięcia, dzięki czemu narzędzie nadaje się do trasowania linii w wąskich obszarach, takich jak wewnętrzna strona burty i szczeliny między wręgami. Nie jest konieczne w zwykłym modelarstwie dla początkujących; przy zaawansowanych modyfikacjach detali można je dodać w razie potrzeby.
II. Podstawowe zastosowania w modelarstwie żaglowców
1. Precyzyjne trasowanie pod cięcie: w połączeniu z linijką i ekierką wyznacza się linie bazowe cięcia na poszyciu kadłuba, wręgach i deskach pokładu; linie są znacznie cieńsze niż ołówkiem, dzięki czemu błąd wymiarów po cięciu jest mniejszy.
2. Wyznaczanie punktów pod wiercenie: w miejscach otworów pod takielunek, słupki relingu i mocowanie masztu wykonuje się punktakiem wgłębienia, aby zapobiec ześlizgiwaniu i przesuwaniu wiertła wiertarki ręcznej na starcie.
3. Oznaczanie pasowania przy montażu: wyznacza się linie pasowania wręg ze stępką, linie podziału ambrazur i linie grodzi, zapewniając symetrię i regularność konstrukcji lewej i prawej strony kadłuba.
4. Rytowanie detali imitujących rzeczywistość: na powierzchni poszycia kadłuba ryzuje się spoiny desek i linie dekoracyjne, imitując efekt łączenia litego drewna i zwiększając realizm modelu.
III. Prawidłowe techniki użytkowania
1. Trasowanie linii prostych: końcówkę igły należy przyłożyć blisko krawędzi linijki, uchwyt przechylić pod kątem 30°–45° i jednym równomiernym, lekkim ruchem przeciągnąć; unikać wielokrotnego poprawiania, w przeciwnym razie linia się poszerzy i straci precyzję.
2. Punktowanie: punktak ustawić pionowo nad zaznaczonym punktem, lekko obrócić i nacisnąć, aby wykonać płytkie wgłębienie; na cienkich pokładach i cienkim poszyciu kadłuba nie wywierać zbyt dużej siły, aby nie doprowadzić do pęknięcia drewna.
3. Dobór do materiału: w miękkim drewnie (balsa, sosna) wystarczy lekkie zarysowanie, w twardym drewnie (padouk, buk) można użyć nieco większej siły lub wykonać dwa lekkie przejścia, aby uniknąć wykruszenia końcówki igły.
4. Trasowanie linii krzywych: używać linijki krzywoliniowej lub gotowego szablonu, prowadzić końcówkę igły równomiernie po krawędzi szablonu, aby zapewnić gładki i ciągły łuk.
IV. Konserwacja i uwagi
1. Gdy narzędzie nie jest używane, zawsze zakładać osłonkę ochronną; zapobiega to stępieniu końcówki wskutek upadku lub uderzeń oraz chroni przed zranieniem.
2. Używać wyłącznie do miękkich materiałów, takich jak drewno, plastik i karton; nie wolno rysować bezpośrednio po twardych powierzchniach, takich jak metal i szkło, ponieważ szybko uszkodzi to końcówkę igły.
3. Po stępieniu końcówki można ją równomiernie zaostrzyć drobnoziarnistą osełką olejową o gradacji 600# lub wyższej, zachowując kąt końcówki; nie szlifować jej na płasko.
4. Przechowywać osobno, aby uniknąć uderzeń końcówki igły o narzędzia metalowe, takie jak śrubokręty i szczypce.
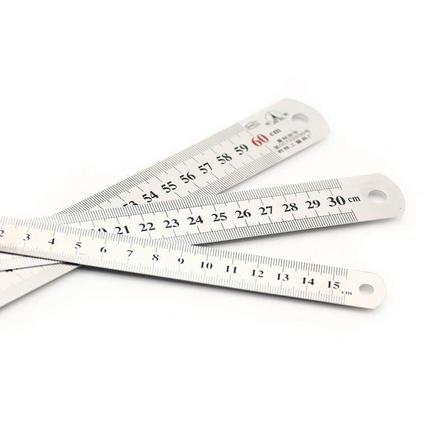
Linijka i ekierka
Linijka i ekierka to podstawowe narzędzia pomiarowe i trasujące w budowie modeli drewnianych żaglowców. Służą głównie do pomiaru wymiarów różnych elementów, trasowania linii prostych, kontroli kąta prostego i wyznaczania kątów; są niezbędnymi przyrządami pomiarowymi zapewniającymi regularność konstrukcji i symetrię wymiarów modelu.
---
I. Stalowa linijka nierdzewna
W budowie modeli żaglowców w pierwszej kolejności wybiera się pogrubioną stalową linijkę nierdzewną. W porównaniu ze zwykłą plastikową linijką ma prosty, trudny do odkształcenia korpus, ostre krawędzie dobrze przylegające do drewna i zapewnia większą dokładność trasowania; jest podstawowym narzędziem do cięcia materiału i pozycjonowania.
Specyfikacje i wskazówki zakupowe
- Zwykle wystarczą dwie linijki, aby pokryć większość zastosowań: **model przenośny 15 cm** nadaje się do precyzyjnych pomiarów małych elementów, takich jak relingi i podstawy olinowania; **model uniwersalny 30 cm** nadaje się do większych elementów drewnianych, takich jak kadłub, pokład i stępka.
- W przypadku dużych modeli żaglowców w skali 1:30 i większej można dodatkowo zaopatrzyć się w jedną linijkę o długości 60 cm.
- Preferuj modele z dwustronną skalą i najmniejszą działką 0,5 mm; korpus z fazowanymi krawędziami lepiej przylega do materiału, dzięki czemu trasowanie jest dokładniejsze i bez odchyleń.
Podstawowe zastosowania w modelarstwie żaglowców
1. Podczas cięcia poszycia kadłuba i listew pokładowych używać rysika do trasowania linii prostych zamiast ołówka, aby zmniejszyć błąd wynikający z szerokości linii.
2. Pomiar rozstawu wręgów i długości odcinków masztu w celu zapewnienia symetrii konstrukcji lewej i prawej strony kadłuba.
3. Przyłożenie do krawędzi burty w celu sprawdzenia ogólnej prostoliniowości i gładkości kadłuba.
4. Stosowanie jako linijki bazowej dla ekierki, aby zapewnić proste i nieprzesunięte trasowanie linii pionowych i ukośnych.
---
II. Przezroczysta ekierka
Ekierka to podstawowe narzędzie do kontroli kąta prostego i trasowania kątów w modelach żaglowców. Preferuj materiał z wysokoprzezroczystego akrylu, który umożliwia wyraźne obserwowanie linii na drewnie pod spodem i zapewnia dokładne pozycjonowanie.
Specyfikacje i wskazówki zakupowe
W modelarstwie żaglowców często używa się dwóch rodzajów ekier; zaleca się skompletowanie zestawu (dwóch sztuk), który pokryje wszystkie zastosowania:
1. Ekierka równoramienna (45°/45°/90°): najczęściej używana, służy do wyznaczania pionowych linii 90° i cięć pod kątem 45°.
2. Ekierka 30°/60°: służy do wyznaczania linii o specjalnych kątach, takich jak zastrzały, obramowania furt działowych i elementy dekoracyjne.
- Wystarczą modele małe i średnie o długości boku 10–15 cm; zbyt duży korpus utrudnia pracę na małych elementach.
- Kluczowe wymagania: prawidłowa dokładność kąta prostego oraz proste krawędzie bez zadziorów, aby uniknąć odchyleń podczas kontroli.
Podstawowe zastosowania w modelarstwie żaglowców
1. Podczas montażu wręgów przykładać ekierkę jednocześnie do stępki i wręgu, aby sprawdzić prostopadłość 90° i uniknąć ogólnego przekoszenia kadłuba.
2. Przy podziale pokładu na sekcje i pozycjonowaniu furt działowych używać ekierki razem z linijką do wyznaczania pionowych linii podziału, aby zapewnić regularność układu.
3. Podczas cięcia ukośnych elementów podporowych i kołków do mocowania lin można bezpośrednio przyłożyć ekierkę i wyznaczyć standardowe cięcie ukośne, bez dodatkowego pomiaru kąta.
---
Wskazówki dotyczące użytkowania i konserwacji
1. Do precyzyjnego trasowania w pierwszej kolejności używać rysika modelarskiego; linie ołówka są szersze i łatwo powodują błąd 0,2–0,5 mm.
2. Unikać upuszczania i silnego nacisku, aby nie dopuścić do odkształcenia krawędzi linijki i utraty dokładności kąta prostego; przy długotrwałym użytkowaniu okresowo sprawdzać dokładność za pomocą wzorcowego elementu o kącie prostym.
3. Podczas cięcia drewna linijkę można stosować jako prowadnicę; w połączeniu z nożem modelarskim zapewnia to proste i gładkie cięcie.
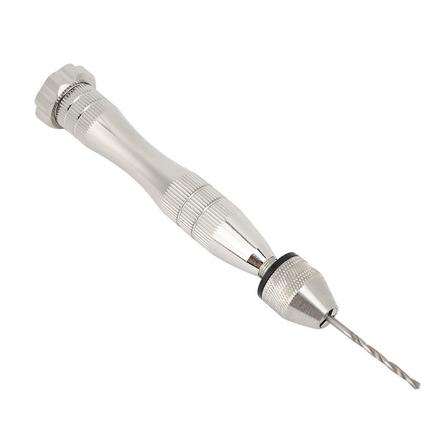
Ręczna wiertarka kręcona
#Wiertło kręcone ręcznie (modelarskie wiertło ręczne / pin vice)
Wiertło kręcone ręcznie, często nazywane również wiertłem ręcznym lub pin vice, jest standardowym precyzyjnym narzędziem do wiercenia w budowie modeli drewnianych żaglowców. Wiercenie odbywa się przez ręczne obracanie, które wprawia wiertło w ruch skrawający; narzędzie pozwala swobodnie montować i wymieniać miniaturowe wiertła o różnych rozmiarach. Służy przede wszystkim do precyzyjnego wiercenia małych otworów, takich jak otwory pod olinowanie, otwory pozycjonujące słupki relingu oraz otwory na kołki w elementach.
---
##Ogólny wygląd i konstrukcja
Typowe wiertło ręczne przeznaczone do modeli ma w pełni metalową, długopisową formę; jest niewielkie, można je obsługiwać jedną ręką i odpowiada wymaganiom precyzyjnych prac przy budowie modeli okrętów.
- Uchwyt zaciskowy: trójszczękowy uchwyt z przodu; obrót pozwala go zacisnąć lub poluzować, typowy zakres mocowania 0,3–3,2 mm, kompatybilny ze wszystkimi wymaganymi wiertłami o średnicach 0,6, 0,7, 0,8, 1,0 i 2,0 mm
- Rączka antypoślizgowa: trzonek z radełkowaniem zwiększa tarcie i ułatwia równomierne obracanie palcami z użyciem siły
- Stopka oporowa w tylnej części: płaska konstrukcja opiera się o środek dłoni, zwiększa stabilność podczas wiercenia i ogranicza kołysanie oraz drżenie dłoni
---
Efekt mocowania wiertła
Wymiana wiertła polega wyłącznie na obróceniu pierścienia zaciskowego uchwytu; w przypadku bardzo cienkich wierteł 0,6–0,8 mm zaleca się, aby część robocza wystawała tylko na 3–5 mm — zbyt długie wysunięcie znacznie zwiększa ryzyko złamania.
---
Przykład zestawu pasujących wierteł
Często stosowane w modelarstwie okrętowym miniaturowe wiertła kręte można używać bezpośrednio z wiertłem ręcznym, pokrywając cały zakres potrzeb — od otworów na cienkie olinowanie po otwory mocujące maszty.
---
Kluczowe zalety w modelarstwie okrętowym
1. Ochrona cienkich wierteł: prędkość obrotowa przy pracy ręcznej jest w pełni kontrolowana; cienkie wiertła nie łamią się tak łatwo jak przy wysokich obrotach szlifierki elektrycznej, co czyni je pewnym wyborem do wiercenia otworów pod olinowanie w modelach okrętowych
2. Wysoka precyzja wiercenia: można dokładnie kontrolować siłę posuwu i głębokość wiercenia; przy cienkich pokładach i delikatnym poszyciu kadłuba trudniej zboczyć z miejsca lub przewiercić nieprawidłowo
3. Bardzo duża uniwersalność: obejmuje wszystkie miniaturowe wiertła z chwytem walcowym o średnicy 0,4–3,0 mm; jeden zestaw narzędzi zaspokaja wszystkie potrzeby modeli okrętowych dotyczące małych otworów
Najważniejsze zasady wiercenia w modelach okrętowych
1. Przed wierceniem zaznacz na powierzchni drewna małe wgłębienie igłą do punktowania, aby wiertło nie ślizgało się i nie zbaczało na początku
2. Utrzymuj wiertło prostopadle do powierzchni drewna, lekko dociskaj i obracaj równomiernie; wystarczy wyczuć opór skrawania — nie wolno naciskać na siłę
3. Podczas wiercenia otworów w cienkich pokładach/poszyciu kadłuba o grubości 1–2 mm podłóż od spodu kawałek odpadu drewna, aby uniknąć rozszczepienia włókien i wyrwania materiału przy wyjściu wiertła
4. Przy wierceniu w twardym drewnie (np. padouk, buk) zwolnij tempo i okresowo wycofuj wiertło, aby usuwać wióry i zapobiegać zatykaniu
Zalecenia zakupowe
Wybieraj przede wszystkim precyzyjne, w pełni metalowe wiertło ręczne o lepszej współosiowości; cienkie wiertła 0,6, 0,7 i 0,8 mm są często zużywającymi się elementami — zaleca się mieć 2–3 dodatkowe sztuki zapasowe razem z wiertłem ręcznym.
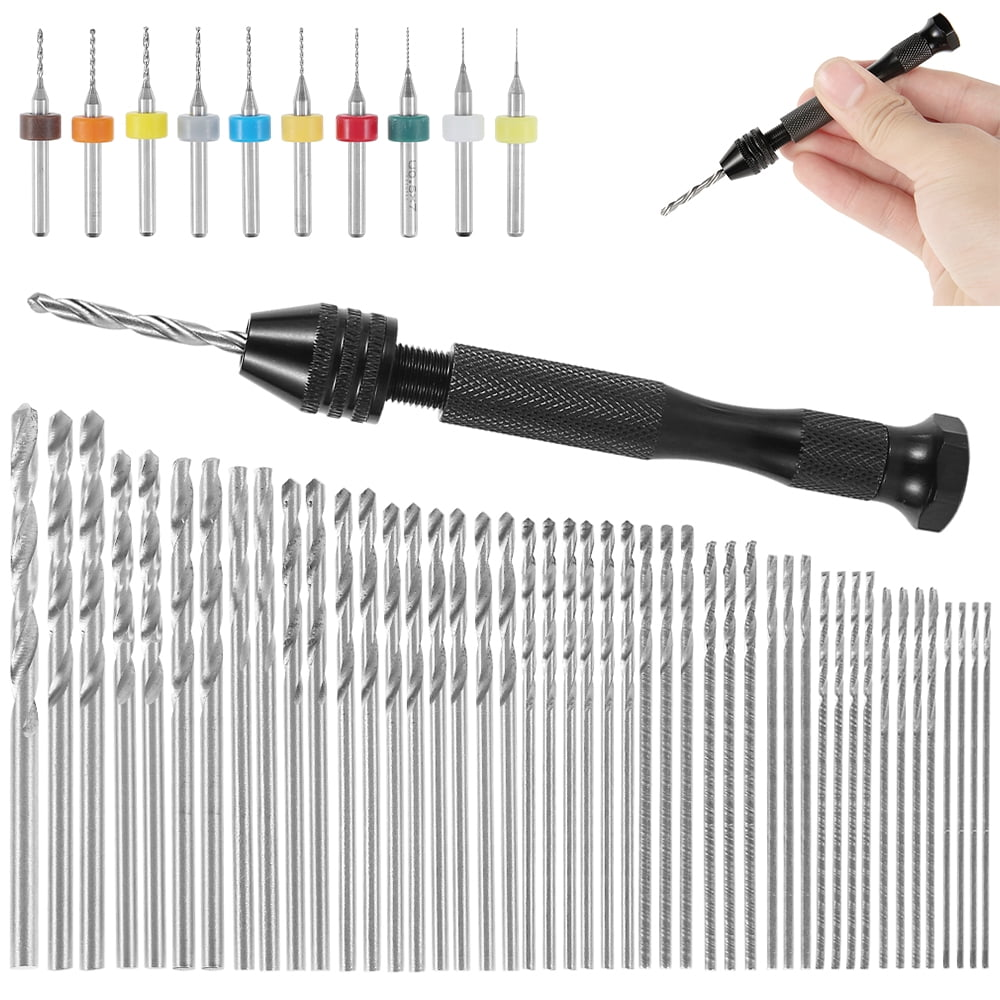
Wiertło
Mikro wiertła kręte HSS ze stali szybkotnącej z chwytem prostym (preferowana wersja z krótkim ostrzem przeznaczona do modeli)**, najlepiej w połączeniu z**precyzyjnym pin vise**; nie zaleca się od razu używać szybkoobrotowej szlifierki elektrycznej — cienkie wiertła bardzo łatwo się łamią
Materiał: zwykła stal szybkotnąca 6542 w zupełności wystarcza do modeli statków; węglik spiekany jest bardziej odporny na zużycie, ale bardzo kruchy — wystarczy lekkie odchylenie, żeby pękł; początkujący powinni wybierać ostrożnie
✅ Podstawowe rozmiary + zastosowanie
1. 0,6 mm: bardzo cienkie otwory pod olinowanie, otwory do przewlekania cienkiej nici bawełnianej / nylonowej, miniaturowe relingi, otwory na linki w małych blokach (cienka linka ≤0,4 mm)
2. 0,7 mm: cienkie olinowanie, sztagi, małe wanty, najczęściej używany rozmiar do olinowania modeli statków
3. 0,8 mm: główny otwór pod olinowanie! Standard w zdecydowanej większości żaglowców w skali 1:50–1:100, do przewlekania sznurka bawełnianego 0,5–0,6 mm, otwory ustalające pod bambusowe / miedziane pręciki relingów
4. 1,0 mm: grube liny, liny do podnoszenia żagli, słupki z włókna bambusowego, ustalanie gniazda masztu, kołki mocujące lufy armat, małe słupki pokładowe
5. 2,0 mm: grube pręty bambusowe, otwory mocujące podstawę masztu, duże kołki, wsporniki podwieszenia armat, otwory przelotowe w grubych drewnianych wręgach
✅ Zalecane uzupełnienie do pełnego zestawu (doświadczeni modelarze statków zwykle mają go pod ręką; uzupełnia brakujące rozmiary i od razu rozwiązuje sprawę)
Do tych 5 sztuk dodać następujące rozmiary, które pokrywają niemal wszystkie zastosowania:
0,4; 0,5; 0,9; 1,2; 1,5 mm
Pełny zestaw: 0,4; 0,5; 0,6; 0,7; 0,8; 0,9; 1,0; 1,2; 1,5; 2,0
- 0,4/0,5: bardzo mała skala (powyżej 1:100) — bardzo cienkie olinowanie
- 0,9: pomiędzy 0,8 a 1,0 — wiele instrukcji zestawów podaje właśnie tę średnicę otworu
- 1,2: grube pręciki bambusowe, grube miedziane słupki
- 1,5: maszty, grube podpory, ustalanie dużych elementów
📌 Najważniejsze punkty przy zakupie i wyborze (jak uniknąć pułapek)
1. Dwa warianty średnicy chwytu
- Chwyt o tej samej średnicy: im cieńsze wiertło, tym cieńszy chwyt → taniej, ale przy 0,6 i 0,7 mocowanie jest niestabilne i łatwo je przekrzywić
- Ujednolicony chwyt 1,0 mm (chwyt stopniowany): zdecydowanie polecany! Średnica ostrza 0,4–0,9, z tyłu ujednolicony okrągły chwyt 1,0 mm; pewnie trzyma się w wiertarce ręcznej, ma dobrą współosiowość — to standard w wiertłach modelarskich
2. Wybierać wersję z krótkim ostrzem, nie wydłużane mikro wiertła: im dłuższe cienkie wiertło, tym bardziej drga i tym łatwiej się łamie
3. Opakowanie: najlepiej pojedynczo pakowane / z etui; zgubione cienkie wiertła trudno znaleźć
4. Zalecenia dotyczące zapasów: 0,6; 0,7; 0,8 łamią się najłatwiej — tych trzech rozmiarów warto kupić od razu 2–3 sztuki zapasowe
🛠 Zasady operacyjne dotyczące wiercenia (w połączeniu z wcześniejszym procesem szlifowania)
1. Najpierw wykonać rysikiem / punktakiem punkt prowadzący, aby zapobiec ślizganiu i zbaczaniu wiertła; szczególnie ważne w miękkim drewnie
2. Pin vise: **lekko dociskać, powoli obracać, nie napierać na siłę**; wystarczy wyczuć skrawanie; gdy opór wzrośnie, natychmiast usuwać wióry
3. Cienki pokład (sklejka 1–2 mm): podłożyć pod spód odpadowe drewno, aby zapobiec odpryskom i rozwarstwieniu krawędzi przy wyjściu wiertła
4. Twarde drewno (padouk, buk) zużywa wiertła szybciej niż balsa — obroty powinny być wolniejsze
5. Otwory przelotowe: przy końcu wiercenia zmniejszyć nacisk, aby uniknąć wyrwania i rozdarcia słoja przy wyjściu
## 📋 Szybka karta wyboru
- Cienkie olinowanie: 0,4–0,7
- Standardowe olinowanie, relingi: 0,8 (najczęściej używane)
- Małe słupki bambusowe, grube liny: 1,0 / 1,2
- Podstawa masztu, duże podpory: 1,5 / 2,0
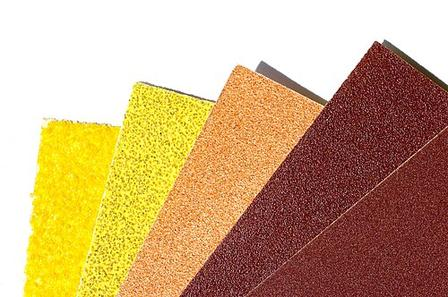
Papier ścierny
Do szlifowania litego drewna szkutniczego, sklejki, drewnianych wręg, zewnętrznego poszycia kadłuba i elementów; głównie szlifowanie na sucho, w fazie wykańczania można szlifować na mokro; przygotować papier ścierny o różnych grubościach ziarna.
Zasada: stopniowo zwiększać numer ziarna, surowo zabrania się przeskakiwania o duże numeracje; każdym numerem papieru ściernego trzeba całkowicie zeszlifować rysy po poprzednim numerze, zanim przejdzie się na drobniejszy; szlifować zgodnie z przebiegiem słojów, aby ograniczyć wyrwania i podnoszenie się włókien drewna.
Uwagi dotyczące materiału: w przypadku twardego drewna, takiego jak buk, mahoń, palisander czerwony i teak, postępować nieco wolniej; balsa i sosna jako miękkie drewno łatwo się kłaczą, zaleca się późniejsze delikatne szlifowanie na mokro.
Podstawowy przebieg szlifowania (główna część poszycia kadłuba, wręgi, pokład, deski poszycia — najczęściej używana wersja standardowa)
1. 80#: półfabrykaty, zadziory po cięciu, przypalone krawędzie po cięciu laserem, nadmiar śladów kleju, wyrównywanie dużych różnic wysokości.
⚠️ Nie szlifować długo — łatwo zeszlifować krawędzie i przekroczyć linie.
2. 120#: usunąć głębokie rysy po 80#, wyrównać całość, skorygować różnice wysokości na łączeniach; większość grubych wad zostaje na tym etapie usunięta.
3. 240#: kluczowa gradacja przejściowa, najważniejszy stopień szlifowania modeli; usunąć rysy po 120#, powierzchnia drewna staje się gładsza; miękkie drewno łatwo się kłaczy, na tym etapie należy szlifować z lekkim naciskiem.
4. 400#: dokładne wyrównanie, standardowe przygotowanie przed podkładem / olejem woskowym do drewna; po szlifowaniu gołym okiem nie widać wyraźnych rys.
5. 600#: szlifowanie po całkowitym wyschnięciu podkładu (ważne! większość modeli łodzi pokrywa się 1–2 warstwami podkładu), zeszlifować grudki podkładu i zacieki, uzyskując gładką powierzchnię podkładu.
Zaawansowana ścieżka polerowania (do błyszczącego lakieru bezbarwnego, efektu lustra, modeli ekspozycyjnych klasy premium)
Po powyższym 600# kontynuować:
6. 800#: szlifowanie pierwszej warstwy lakieru bezbarwnego
7. 1200#: szlifowanie drugiej warstwy lakieru bezbarwnego (można szlifować na mokro z wodą, używając miękkiego klocka do szlifowania)
8. 2000#: po kilku warstwach lakieru bezbarwnego, drobne szlifowanie na mokro, usunąć ślady okrężne
9. 3000#: bardzo drobne szlifowanie na mokro, następnie można użyć pasty polerskiej
Uwaga na 5000#, 7000#, 10000#: w zwykłych modelach łodzi nie zaleca się standardowego stosowania; używa się ich tylko przy wykonywaniu kolekcjonerskich modeli z ekstremalnym efektem lustra; przy zwykłym postarzaniu i matowych modelach dawnych żaglowców w ogóle nie są potrzebne.
📌 Uproszczony schemat według części (wersja ułatwiona, odpowiednia do produkcji seryjnej / modeli ćwiczeniowych)
- Wręgi, niewidoczne wewnętrzne konstrukcje: 80# → 120# → 240# → zakończyć; nie trzeba dalej drobno szlifować, wnętrza nie widać, oszczędza to czas
- Pokład, zewnętrzna strona poszycia kadłuba, widoczne elementy dekoracyjne (podstawy relingów, furty działowe itp.): 80# → 120# → 240# → 400# → 600# (matowy efekt drewna i efekt oleju woskowego są na tym etapie wystarczające)
- Kolekcjonerskie modele ekspozycyjne z błyszczącym lakierem: przejść cały powyższy zestaw do 2000–3000#
⚠️ Bardzo ważne uwagi dotyczące szlifowania modeli łodzi
1. Klocki do szlifowania są niezbędne: twardy klocek do płaszczyzn (zewnętrzne poszycie kadłuba, pokład), miękki klocek gąbkowy do powierzchni krzywych i zaokrąglonych dziobu i rufy; szlifowanie papierem trzymanym bezpośrednio w ręce z pewnością spowoduje falistą powierzchnię.
2. Miękkie drewno (balsa) — ostrzeżenie: po 240# w miarę możliwości szlifować na sucho; intensywne szlifowanie na mokro bardzo łatwo powoduje podnoszenie się i sterczenie włókien drewna; jeśli pojawi się kłaczenie, można cienko spryskać warstwą podkładu uszczelniającego i ponownie zeszlifować.
3. Miejsca po kleju: grudki kleju 502 i kleju do drewna są bardzo twarde; należy je najpierw zeszlifować niskimi gradacjami (80#/120#), drobny papier ścierny nie zeszlifuje punktów kleju.
4. Zakaz dotyczący kolejności: zabrania się przeskakiwania z 120# bezpośrednio do 400#; rysy po poprzedniej gradacji pozostaną ukryte, a po nałożeniu lakieru bezbarwnego wszystkie się ujawnią.
5. Modele dawnych żaglowców w stylu postarzanym/antycznym: można zakończyć szlifowanie na 400#; nie szlifować do 800# i wyżej, zachować odrobinę faktury słojów drewna — zbyt gładka powierzchnia wygląda nienaturalnie.
🧾 Karta szybkiego podsumowania kolejności (wygodna do zapisania)
Modele ćwiczeniowe / matowe z olejem woskowym do drewna: 80# → 120# → 240# → 400# → 600#
Kolekcjonerskie z błyszczącym lakierem bezbarwnym: 80# → 120# → 240# → 400# → 600# → 800# → 1200# → 2000# → 3000#
Wewnętrzne ukryte elementy: 80# → 120# → 240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆