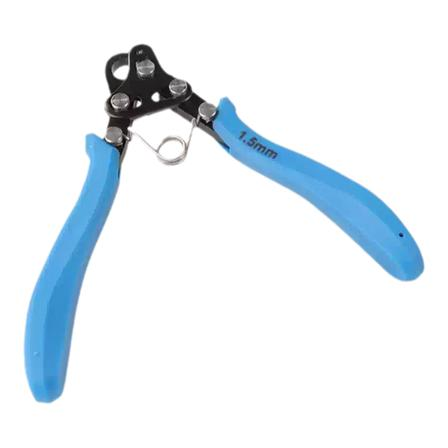
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
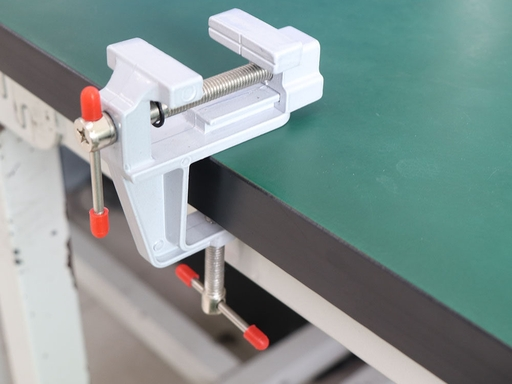
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
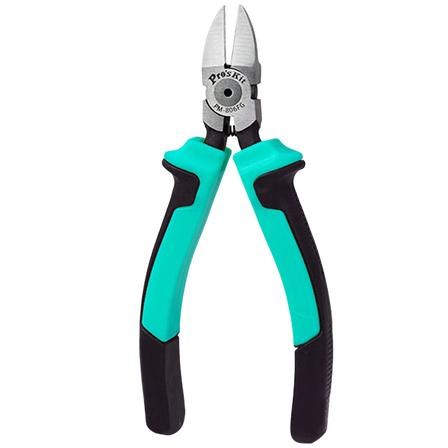
Præcisionstang med ferskenformede kæber
Diagonaltang, også ofte kaldet sidebidetang, spruetang eller skråbidetang, er et specialskæreværktøj til bearbejdning af metaldele og hårde materialer i træskibsmodelbygning. Den bruges primært til at klippe tynd metaltråd, støbegrater på metaldele, hårde plastdele og andre relativt hårde materialer. Klippekraften er stærk, og snittet er jævnt og rent. Den kan dække behovet for klipning af lidt tykkere og hårdere metaldele, som spids tangens sidebid ikke kan håndtere, og er et uundværligt værktøj i metalmonteringsfasen.
To specifikationer i detaljer og anvendelse i skibsmodeller
1. Standard dobbeltæg-model (universel hovedklipper)
Kæberne har en symmetrisk dobbeltægsstruktur med stor klippekraft og høj holdbarhed; det er hovedkonfigurationen til dagligt grovklippearbejde.
- Kerneanvendelse: Klipning af 0,5–1,5 mm kobbertråd, ståltråd og kobberstænger, afskæring af overskydende længde på ni-formede søm og kobberstifter, trimning af støbegrater på metalstøbegods samt klipning af overskydende materialekanter på beslagsdele i hård plast.
- Betjeningstips: Ved klipning anvendes kraft ved æggens rod, så belastningen bliver mere stabil og snittet jævnere; klip ikke tyk og hård tråd med æggespidsen for at undgå at beskadige æggespidsen.
2. Tyndægget præcisionsmodel (fin og plan afskæring)
Ensidigt slebet æg med ekstremt tynd æg; trykdeformationen ved klipning er lille, snittet er jævnt og næsten uden grater, og den er velegnet til afskæring af fine synlige dele.
- Kerneanvendelse: Fin afskæring af blank kobbertråd og tynd metalrækværkstråd, trimning af overskydende længde på synlige metaldele, så snittet er jævnt og ikke kræver efterpolering; kan også bruges til små forbindelsespunkter på laserudskårne pladeemner.
- Betjeningstips: Kun til fin afskæring af bløde metaller og plast; klip ikke højhærdet ståltråd for at undgå, at den tynde æg slår skår.
Centrale anvendelsesområder i skibsmodeller
1. Afskæring af kobbertråd og kobberstænger i fast længde: Ved fremstilling af rækværk, ni-formede søm og pullerter klippes tråden præcist efter mål.
2. Efterbearbejdning af metaldele: Trimning af støbegrater, grater og overskydende længde på kobbersøm, kobberstifter og metaldele til trisser.
3. Tilskæring af hårde beslagsdele: Afskæring af beslagsdele i hård plast, bakelit og lignende hårdere materialer.
4. Rettelse af defekte dele: Klipning af overskydende metalforbindelser og retning af fejljusterede metaldele.
Bemærkninger om brug og vedligeholdelse
1. Materialebegrænsning: Standardmodellen er kun beregnet til bløde metaller som kobber og aluminium samt plast; klip ikke højstyrkeståltråd eller hårde stålstænger for at undgå, at æggen flækker eller deformeres.
2. Æggets håndtering: Brug så vidt muligt den midterste og bageste del af æggen ved klipning; brug ikke æggespidsen til at klippe tykt og hårdt materiale med stor kraft for at forhindre, at spidsen slår skår.
3. Forbudt brug: Må ikke bruges som tang til at holde tunge genstande eller som brækjern, for at undgå at tanghovedet forskydes og æggenes indgreb bliver unøjagtigt.
4. Daglig vedligeholdelse: Efter brug aftørres metalspåner og limrester på æggen; akslen kan påføres lidt olie for at forhindre rust og sikre smidig åbning og lukning.
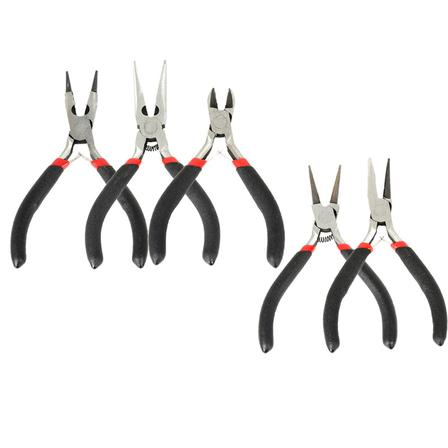
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
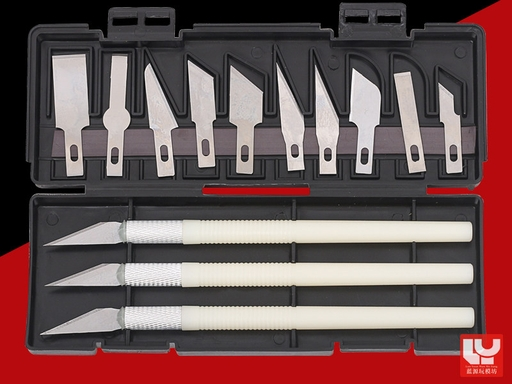
Skær
Skæreknivene til skibsmodeller er kerneværktøjet i samle- og bearbejdningsfasen for modeller af træsejlskibe; de to typer dækker i kombination fuldt de fire centrale behov: afskæring af samlingsknuder på pladedele, hurtig afskæring af trælister, udjævning af samlingsflader og finish af hjørne- og kantdetaljer. Skærepræcisionen er bedre end en håndsav, og materialefjernelsen er mere effektiv end en snittekniv; det er et uundværligt værktøj til hyppig brug ved skelettopbygning og bearbejdning af pladedele.
Detaljeret gennemgang af de to skæreknive og deres anvendelse til skibsmodeller
1. Skrå modelpenkniv (alsidig afskæring + hovedværktøj til detaljefinish)
Penlignende greb med en skarp klinge med 30° skråkant; det er det mest anvendte alsidige skæreværktøj i den daglige fremstilling.
- Centrale anvendelsesområder:
- Præcis afskæring af fine trælister og tynde træplader; snittet er jævnt og flækker ikke let, og kniven erstatter en saks til lidt hårdere og tykkere træ.
- Efterbearbejdning af hjørne- og kantdetaljer på komponenter, fjernelse af grater og pudsning af højdeforskelle i samlingsfuger.
- Skrå snit og fasning af tynde træplader samt præcis tilskæring af små dekorationsdele.
- Betjeningstips: Når trælister skæres over, holdes klingen vinkelret på træets overflade, og der trykkes let og skæres igennem med jævn hastighed; brug aldrig rå kraft til at brække emnet af, da træets årer ellers kan flække langs fibrene. Ved detaljefinish af kanter skrabes let med klingespidsen, og materialet fjernes lag for lag for at undgå at skære for meget.
2. Fladbundet skubbe-/skrabekniv (specialiseret til afskæring af samlingsknuder på pladedele + udjævning af samlingsflader)
Også kaldet fladbundet skubjekniv og pladedelsadskiller; klingen er lige og bred, og knivkroppen er meget stiv og kan tåle sideværts skubbe-/skærekraft, så den er særligt velegnet til skubbe- og skrabearbejde.
- Centrale anvendelsesområder:
- Afskæring af forbindelsesknuder mellem laserudskårne pladedele og hurtig adskillelse af præfabrikerede pladedele som ribber, køl og dæk uden at beskadige selve pladedelen.
- Udjævning af fremspringende limrester og forskudte trin på samlingsflader samt afskrabning af lasersvidmærker og fejl på træets overflade.
- Rensning af overskydende træ på bunden af samlingsnoter, så komponenterne slutter tæt uden revner ved samling.
- Betjeningstips: Ved afskæring af knuder rettes klingen mod knudens rod, og der skubbes vandret og jævnt langs pladeoverfladen med ensartet kraft, så klingen ikke glider og ridser den brugbare del af pladedelen. Ved udjævning holdes knivkroppen let vippet, og overskydende materiale skrabes af lag for lag.
Anvendelses- og vedligeholdelsesbemærkninger
1. Sikkerhedsregler: Klingen er skarp; under arbejdet skal klingen pege væk fra dig selv for at forhindre, at den glider og skærer dig. Det anbefales at bære sikkerhedshandsker; sæt beskyttelseshætten på, når kniven ikke er i brug.
2. Brug kun kniven til det tilsigtede formål: Brug kun til træ, blød plast, karton og andre bløde materialer; undlad at skære direkte i metal for at undgå, at æggen slår ud og bliver sløv.
3. Udskift klingen rettidigt: Udskift klingen, når den bliver sløv. En sløv klinge kræver mere kraft og glider lettere, hvilket faktisk lettere fører til, at træet flækker i kanten, og til betjeningsfejl.
4. Opbevaring og beskyttelse: Opbevar klinge og knivkrop i en dedikeret æske for at undgå, at æggen støder mod hårde genstande, og for at forhindre, at små klinger falder ud og går tabt.
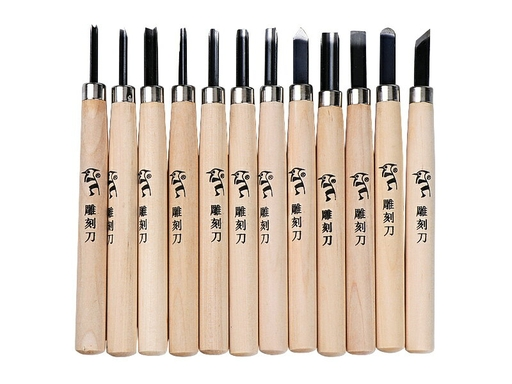
Miniatyrskærekniv
Det er et skæreværktøj, der i fremstillingen af træsejlskibsmodeller specifikt bruges til at fjerne overskydende træ, og som ligger mellem grov afskæring med håndsav og fin slibning med sandpapir. Det kan udføre skæring af tyndt træ, formning af kanter og hjørner, bearbejdning af udsparinger, fremstilling af riller, detaljeskæring og lignende. Sammenlignet med en sav har det højere præcision, og sammenlignet med sandpapir fjerner det materiale hurtigere. Det er et uundværligt værktøj til finbearbejdning af skelettet og formning af fittingsdele.
Detaljeret gennemgang af hver klingetype og deres anvendelse i skibsmodeller
1. Flad klinge (fjernelse af materiale på store flade områder)
Klingen er lige og regelmæssig, kontaktoverfladen ved skæring er stor, og materialefjernelsen er mest effektiv.
- Kerneanvendelse: hurtigt at udjævne ru snitflader fra savning af træklodser, afrette bunden af samlingsudsparinger på køl og spant, fjerne store mængder overskydende træ; det er hovedværktøjet i grovformningsfasen.
- Egnede scenarier: grovformning af træklodser, afretning af store udsparinger, fjernelse af overskud på tykt træ.
2. Skråklinge (den generelle hovedklinge til kantbearbejdning)
Klingen har skrå vinkel, spidsen er skarp og fleksibel, og den kombinerer effektiv materialefjernelse med præcision; det er den mest anvendte universaltype.
- Kerneanvendelse: bearbejde kanter og hjørner på komponenter, fremstille skrå udsparinger, skære hærdet lim af samlinger, finjustere deles mål.
- Egnede scenarier: formning af spantets sider, kantbearbejdning af fittingsdele, finbearbejdning af skrå komponenter.
3. Rundklinge (specialiseret til buede overflader/riller)
Klingen er buet og beregnet til bearbejdning af buede overflader og buede riller.
- Kerneanvendelse: udhugge halvcirkelformede noter, justere den buede kontur af stævn og hæk, fremstille monteringsriller til masten, forme og slibe cylindriske deles ydre.
- Egnede scenarier: buede dekorationselementer, halvcirkelformede udsparinger, formning af cylindriske komponenter.
4. Trekantklinge (finskæring af linjer/V-riller)
Klingen er V-formet trekantet og anvendes specielt til at skære linjer og smalle riller.
- Kerneanvendelse: skære realistiske linjer til samlinger på skrogets planker, fremstille smalle V-riller, skære dekorative detaljer, fjerne overskydende træ i indvendige hjørner og vanskeligt tilgængelige steder.
- Egnede scenarier: realistiske træåre-linjer, fine riller i kanonportenes rammer, bearbejdning af dekorative udskæringsdetaljer.
5. Spidsklinge (finformning af vanskeligt tilgængelige hjørner)
Spidsen er skarp og tynd og kan trænge ind i smalle sprækker.
- Kerneanvendelse: rengøre små udsparingers hjørner, justere konturen af miniaturedele, fjerne overskydende lim og træstøv i sprækker.
- Egnede scenarier: formning af miniaturefittingsdele, finbearbejdning i smalle sprækker.
Hurtig oversigt over værktøjsvalg efter komponent
1.Køl, spantudsparinger, skrogbearbejdning; kerneværktøj: flad klinge, skråklinge; bearbejdningsfase: grovformning efter savning.
2.Buet kontur på stævn og hæk; kerneværktøj: rundklinge, skråklinge; bearbejdningsfase: finformning af kontur.
3.Realistisk træåre på skroget, dekorative skærelinjer; kerneværktøj: trekantklinge; bearbejdningsfase: bearbejdning af synlige detaljer.
4.Formning af kanter og hjørner på små fittingsdele; kerneværktøj: skråklinge, spidsklinge; bearbejdningsfase: finbearbejdning før montering.
5.Fremstilling af riller og halvcirkelformede noter; kerneværktøj: rundklinge; bearbejdningsfase: finbearbejdning af strukturen.
Bemærkninger om brug og vedligeholdelse
1. Princip for materialefjernelse: følg princippet om lidt ad gangen og gentagne gange, skær overskuddet væk lag for lag, og skær aldrig for dybt på én gang for at undgå, at træet flækker, eller at der skæres for meget.
2. Skæreretning: skær så vidt muligt i træets åreretning; skæring mod årerne fører meget let til, at træfibrene rejser sig, og kanterne flækker.
3. Sikkerhedsregler: klingen er skarp; under arbejdet skal klingen vende væk fra dig selv for at undgå, at den glider og forårsager skader. Det anbefales at bære sikkerhedshandsker; sæt beskyttelseshætten på, når værktøjet ikke bruges.
4. Brug kun værktøjet til det tilsigtede formål: kun til bløde materialer som træ og blød plast; det er forbudt at skære i metal og hårdt karton for at undgå, at klingen hurtigt bliver slidt og får hak.
5. Vedligeholdelse af klingen: når klingen bliver sløv, kan den hones skarp med en fin olieholdig slibesten langs klingens vinkel; en sløv klinge kræver mere kraft og glider lettere, hvilket paradoksalt nok øger risikoen for betjeningsfejl.
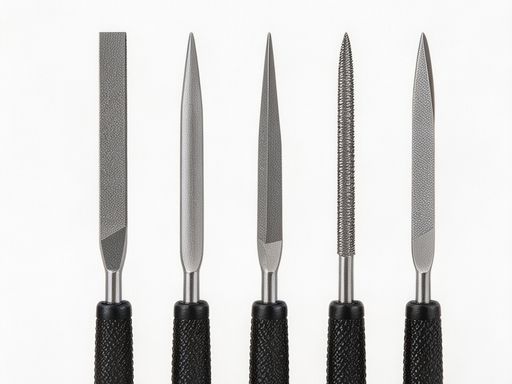
fil
En fil er det centrale formbearbejdningsværktøj, der forbinder grov savning med fint sandpapirslibning. Den løser primært problemer, som sandpapir vanskeligt kan håndtere effektivt: ru og ujævne snitflader efter savning, utilstrækkelig præcision i samlingsåbninger, formbearbejdning af uregelmæssige konturer og afgratning af indvendige vægge i små huller. Med forskellige tandformer tilpasses den plane flader, buede flader, indvendige hjørner, runde huller og mange andre konfigurationer og er et uundværligt værktøj i faserne med finbearbejdning af skrogkonstruktionen og efterbearbejdning af dele.
---
Detaljeret gennemgang af hver filtype og deres anvendelse i skibsmodeller
1. Flad fil (plan fil) · Hovedværktøj til plan formbearbejdning
Filkroppen er flad, og begge sider har skæretænder; det er den mest anvendte grundmodel.
- Kerneanvendelse: at rette snitflader på firkantede træstykker, tilpasse samlingsåbninger mellem køl og spanter, udjævne siderne på dæksplanker og korrigere større plane afvigelser; efter savning fjernes groft overskud først hurtigt med en flad fil, hvorefter man går videre til sandpapirslibning.
- Valganbefaling: vælg én mellemtandet og én fintandet fil; grove tænder fjerner overskud, fine tænder glatter overfladen.
2. Halvrund fil · Til buede flader/rundbuer
Den ene side er plan, den anden er rundbuet, så den dækker både plane og buede arbejdsopgaver.
- Kerneanvendelse: formning af de buede konturer på bov og agter, slibning af mastens konus og runde komponenter, tilpasning af spanternes buede kantlinjer og fremstilling af halvrunde riller; den buede flade følger komponentens kurve, og formbearbejdningen er langt mere effektiv end med sandpapir.
- Valganbefaling: vælg først en halvrund fil med medium bredde, som passer til de fleste buede komponenter.
3. Trekantfil · Til indvendige hjørner/noter
Tværsnittet er trekantet, og alle tre kanter har skæretænder; den er specialiseret i at bearbejde vinkler og smalle riller.
- Kerneanvendelse: tilpasning af indvendige hjørner i spanternes noter, fremstilling af V-formede åbninger, retning af indvendige vægge i smalle sprækker og fjernelse af overskydende lim og træstøv i samlingers blinde hjørner; præcisionskorrektion af retvinklede samlinger og områder, hvor en flad fil ikke kan nå ind, kan alle håndteres.
4. Rundfil · Til runde huller/buede riller
Filkroppen er cylindrisk og har skæretænder hele vejen rundt; den passer til runde huller og buede riller.
- Kerneanvendelse: udvidelse af huller til rigging, afgratning af indvendige vægge i borede huller, fremstilling af runde stifthuller og slibning af buede riller; når et håndbor har givet et for lille hul eller en ujævn indvendig væg, bruges en rundfil til fin udvidelse og afgratning.
- Valganbefaling: hav altid to diametre, 1,0 mm og 2,0 mm, som matcher de mest almindelige huldiametre i skibsmodeller.
5. Knivfil (supplementsmodel) · Til smalle sprækker/fin kantbearbejdning
Æggen er smal og tynd som en kniv og egnet til finbearbejdning af meget smalle sprækker.
- Kerneanvendelse: tilpasning af smalle sprækker i kanonportåbninger, rillefræsning i tynde træstykker og kantbearbejdning af fine riller i rækværksfoden; fin formbearbejdning af ekstremt smalle områder. Det er en avanceret supplementstype og ikke nødvendig for begyndere.
---
Bearbejdningsrækkefølge efter filens tandstørrelse
Filens tandstørrelse svarer til forskellige bearbejdningsstadier og følger samme logik som sandpapirslibning efter princippet "fra groft til fint":
1. Grovtandet fil: efter savning fjernes store overskud hurtigt, og større afvigelser korrigeres, mens der efterlades 0,1–0,2 mm til finbearbejdning.
2. Mellemtandet fil: den primære formbearbejdningsproces, hvor overflader udjævnes og konturer korrigeres, så dimensionspræcisionen kommer tæt på det færdige resultat.
3. Fintandet fil: finbearbejdning og glatning, fjernelse af ridser fra grovfilen og forberedelse til efterfølgende sandpapirslibning.
> Når formbearbejdningen af trækomponenter er afsluttet, slibes der fint med sandpapir i rækkefølgen 240#→400#→600#, hvilket giver en plan og glat overflade.
---
Hurtig oversigt over filvalg efter område
1. Køl, spanternes åbninger og endeflader; centrale file: flad fil, trekantfil; tandvalg: grove tænder→mellemtænder.
2. Buet kontur på bov og agter; centrale file: halvrund fil; tandvalg: mellemtænder→fine tænder.
3. Master og cylindriske dele; centrale file: halvrund fil, rundfil; tandvalg: mellemtænder→fine tænder.
4. Afgratning og udvidelse af rigginghuller og stifthuller; central fil: rundfil; tandvalg: fine tænder.
5. Kanonportåbninger, smalle riller og indvendige hjørner; centrale file: trekantfil, knivfil; tandvalg: mellemtænder→fine tænder.
6. Finbearbejdning af små udrustningsdele; centrale file: komplet sæt fine nålefile; tandvalg: fine tænder.
---
Anvendelses- og vedligeholdelsesbemærkninger
1. Filretning: Pres filen i træets åreretning, og løft filen ved tilbageføring, så den ikke berører træet; undgå filing mod årerne, da det kan få træfibrene til at fnugge og kanterne til at flække.
2. Principper for kraftanvendelse: Skub frem med let tryk og jævn hastighed, og lad filens tænder skære naturligt; hårdt tryk kan let få tænderne til at brække af og træet til at revne.
3. Rengør spåner i tide: Hvis mellemrummene mellem filens tænder fyldes med træstøv, nedsættes skæreeffektiviteten. Det kan rengøres med en stålbørste i tandretningen; det er forbudt at blæse spånerne væk med munden.
4. Dedikeret værktøj til hvert materiale: File til træ må kun bruges til træ og blød plast og må ikke bruges direkte til metaldele, da tænderne ellers hurtigt slides og flækker; når der skal files messingsøm eller metaldele, skal der holdes en separat metal-fil.
5. Opbevaring og beskyttelse: Filtænderne er forholdsvis skrøbelige; undgå at opbevare dem sammen med hårde genstande som skruenøgler og tænger, så de ikke støder mod hinanden og tandspidserne brækker af.
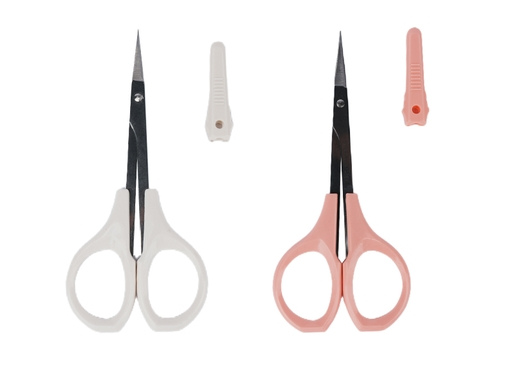
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
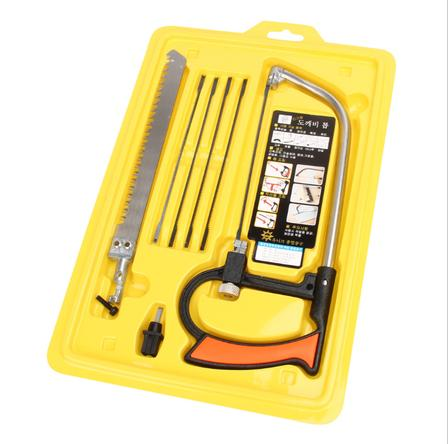
船模专用小手工锯
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
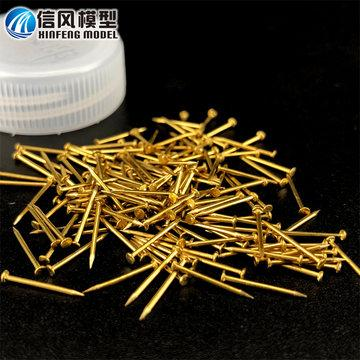
Mikro-kobbersømtyper
Søm til skibsmodeller er kernekomponenter til strukturel forstærkning og simuleret udrustning af træskibsmodeller; de anvendes sammen med minihåndhammer, håndbor og pincet og har både strukturel fiksering og visuel simulering som dobbeltfunktion. Hele systemet dækker tre hovedkategorier: strukturel fiksering, synlig dekoration og specialudrustning og dækker fuldt ud alle fremstillingsbehov fra hovedramme til detaljedekoration.
---
I. Sammensætning af det komplette søm-/nitte-sæt og tilhørende værktøj
6 typer søm/nitter + 4 tilhørende monteringsværktøjer til alle fremstillingsscenarier. Den komplette liste er som følger:
> Tilhørende værktøj: mini dobbelthovedet håndhammer (nylon + messing, dobbelt hoved), præcisionshåndbor, lige spids pincet i rustfrit stål, positioneringsnål i wolframstål.
> Søm/nitter: kobbercylindriske stifter, rundhovedede messingsøm, undersænkede messingsøm, træstifter, dekorative simuleringsnitter, 9-formede messingsøm.
---
II. Fuld gennemgang af de centrale sømtyper
1. Kobbercylindrisk stift (hovedkraft til skjult strukturel positionering)
Ren cylindrisk kobberstang uden sømhoved, som fikseres ved prespasning mod træet. Efter montering er den helt skjult uden synlige spor, med høj positioneringsnøjagtighed og god strukturel styrke.
- Kerneanvendelse: positionssamling af køl og spanter, indvendig fiksering af mastfod, bevægelig aksel i kanonlavetter, samling og forstærkning af skjulte komponenter.
- Almindelige størrelser: 0,6 mm / 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm / 2,0 mm.
- Passende bor: forboringsdiameteren skal være lig med stiftdiameteren eller 0,05 mm mindre for at opnå prespasning.
2. Rundhovedet messingsøm (universel fiksering + synlig simulering)
Halvrundt sømhoved; messingmaterialet er rust- og korrosionsbestandigt, har moderat hårdhed og bøjes ikke let. Det kombinerer strukturel fiksering og visuel simulering og er den mest anvendte universaltype.
- Kerneanvendelse: synlig fiksering af skrogplanker, brystværn/ræling, fenderlister og udrustningsdele; sømhovedet bruges direkte som simuleret detalje.
- Almindelige størrelser: 0,5 mm / 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm / 1,2 mm.
- Passende bor: forboringsdiameter = sømdiameter − 0,1 mm, hvilket sikrer fastholdelse og samtidig undgår, at træet flækker.
3. Undersænket messingsøm (til plan og flugtende fiksering)
Konisk undersænket design; efter indslåning er den flugtende med træoverfladen uden fremspring og påvirker ikke efterfølgende slibning og maling.
- Kerneanvendelse: udlægning af dæksplanker, synlige søm på skroget, fiksering af flade dekorationsdele, hvor en ekstremt plan synlig overflade ønskes.
- Almindelige størrelser: 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm.
- Passende bor: forboringsdiameter = sømdiameter − 0,1 mm; til modeller i stor skala kan et forsænkerbor bruges til undersænkning.
4. Træstift (fuldt skjult og sporløs forstærkning)
Massiv trærundstang i samme materiale som modellen; efter limning smelter den sammen med emnets træ og giver ingen farveforskel og ingen metallisk fremmedlegemefornemmelse.
- Kerneanvendelse: skjult positionering af indvendig ramme, samlingsforstærkning af dæksplanker, synlige strukturer hvor synligt metal ikke er tilladt.
- Almindelige størrelser: 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm.
- Passende bor: forboringsdiameteren skal være 0,1~0,2 mm mindre end stiftdiameteren; med trælim opnås højere limstyrke.
5. Dekorativ simuleringsnitte (ren visuel detalje)
Meget tynd fladbundet kobbersøm/kobberkorn uden egentlig strukturel belastning; bruges kun til at genskabe de visuelle detaljer af nitter på rigtige skibe.
- Kerneanvendelse: nitter på kanonbånd, dekoration af skibsnavneplade, simulering af metalbeslag; på små modeller erstatter de rigtige søm for at undgå flækning af tynde plader.
- Almindelige størrelser: 0,3 mm / 0,4 mm / 0,5 mm.
- Monteringsmetode: lavt hul + sekundlim; det er ikke nødvendigt at slå dybt ind.
#6. 9-formet søm (specialssøm til fortøjningsudrustning)
Også kaldet krogsøm eller fortøjningssøm; i messing har den samlet en “9”-form, hvor den ene ende er en lige sømskaft, der kan slås ind og fikseres, og den anden ende er en buet krog til ophængning af tov og fortøjning. Det er et signaturt ilbehør til udrustning af gamle sejlskibe.
- Kerneanvendelse: simulere fortøjningspullere og kabelkroge på rigtige skibe, bruges som tovophængspunkter på dæk og brystværn/ræling, fiksere ender af ankerkæder og vanter, hvilket i høj grad øger udrustningens realisme.
- Almindelige størrelser:
- Modeller i stor skala (1:20~1:48): skaft 0,8—1,2 mm, krogens indvendige diameter 2—4 mm.
- Modeller i mellemstor skala (1:50~1:80): skaft 0,6—0,8 mm, krogens indvendige diameter 1,5—2,5 mm.
- Modeller i lille skala (1:96~1:150): skaft 0,4—0,5 mm, krogens indvendige diameter 1—1,5 mm.
- Montering: forbor det tilsvarende hul på forhånd, påfør lidt sekundlim på skaftet og slå det ind; krogene skal ensrettet vende ud mod skibets yderside og fordeles jævnt langs brystværn/ræling og dækkets kant.
---
III. Tabel over specifikationsvalg efter modelmålestok
| 1:20—1:48 store skibsmodeller i stor skala | Strukturstifter: 1,0—2,0 mm | Synlige fikseringssøm: 0,8—1,2 mm | Skaft på 9-formet søm: 0,8—1,2 mm | Passende borstørrelser: 0,8 / 1,0 / 1,8 mm | Typiske anvendelsesscenarier: hovedramme, tykke skrogplanker, mastfod, store kanonlavetter |。
| 1:50—1:80 | Modeller i mellemstor skala | Strukturstifter: 0,7—1,2 mm | Synlige fikseringssøm: 0,7—0,8 mm | 0,6—0,8 mm | Passende borstørrelser: 0,6 / 0,7 / 1,0 mm | Typiske anvendelsesscenarier: skrogplanker, dæksøm, brystværn/ræling, spanterpositionering, almindelig udrustning |。
| 1:96—1:150 | Fine skibsmodeller i lille skala | Strukturstifter: 0,4—0,8 mm | Synlige fikseringssøm: 0,4—0,6 mm | Skaft på 9-formet søm: 0,4—0,5 mm | Passende borstørrelser: 0,3 / 0,5 / 0,7 mm | Typiske anvendelsesscenarier: dekorative nitter, fine rækværk, miniaturekanondele, små fortøjningspunkter |。
---
## IV. Detaljeret anvendelse og specifikationsvalg efter del
1. Hovedramme (køl/spanter/bjælker)
- Kernefunktion: strukturel positionering + forstærkning mod deformation, kompenserer for svagheden ved ren limning under belastning.
- Sømtype: kobbercylindriske stifter / træstifter (fuldt skjulte, ikke synlige).
- Specifikationsmatch: stor skala 1,5~2,0 mm; mellemskala 1,0~1,2 mm; lille skala 0,6~0,8 mm.
- Betjeningspunkter: stifterne går gennem køl og spanter; påfør trælim i begge ender og slå dem ind. Efter hærdning slibes de flugtende, helt skjulte uden spor.
2. Skrogplanker
- Kernefunktion: understøtter limens fiksering af skibsplanker og forhindrer, at limningen slipper ved termisk udvidelse og sammentrækning; genskaber den synlige sømsimulering på rigtige skibs skrogplanker.
- Sømtype: rundhovedede messingsøm / undersænkede messingsøm (vælg undersænket, hvis der ønskes plan overflade).
- Specifikationsmatch: stor skala 1,0~1,2 mm; mellemskala 0,8 mm; lille skala 0,5~0,6 mm (eller påfør maling med en pensel som falske søm).
- Betjeningspunkter: fordeles jævnt langs pladernes samlinger; på bagsiden af tynde plader skal der altid lægges affaldstræ som støtte, før der slås, for at forhindre flækning.
3. Dæksystem
- Kernefunktion: fiksere dæksplanker (andet dæk kan bruge planker fra andet skroglag) og simulere den rigtige dæksømsstruktur.
- Sømtype: undersænkede messingsøm (flugtende med dækket efter montering); i lille skala bruges dekorative nitter.
- Specifikationsmatch: stor skala 0,8~1,0 mm; mellemskala 0,6~0,8 mm; lille skala 0,4~0,5 mm.
- Betjeningspunkter: i stor skala kan der forundersænkes med forsænker; sømplaceringerne fordeles symmetrisk på begge sider af dæksplankerne for højere realisme.
4. Brystværn/ræling og fortøjningsudrustning
- Kernefunktion: fiksere brystværnplanker og fenderlister og genskabe detaljerne i fortøjningsophængspunkter.
- Sømtype: rundhovedede messingsøm (strukturfiksering) + 9-formede søm (fortøjningsophængspunkter).
- Specifikationsmatch:
- Fikseringssøm: stor skala 1,0~1,2 mm; mellemskala 0,7~0,8 mm; lille skala 0,5~0,6 mm.
- 9-formede søm: stor skala skaft 0,8~1,2 mm; mellemskala 0,6~0,8 mm; lille skala 0,4~0,5 mm.
- Betjeningspunkter: de 9-formede søms krog skal vende ud mod skibets yderside og fordeles jævnt; efter tovet er hængt i, hænger det naturligt ned og genskaber den rigtige fortøjningseffekt.
5. Mast- og rigbasis
- Kernefunktion: fiksere mastfod, blokbeslag, stagringe og andre lastbærende komponenter.
- Sømtype: kobberstifter (indvendig positionering) + rundhovedede kobbersøm (synlig fiksering).
- Specifikationsmatch: stor skala 1,2~1,5 mm stifter + 1,0 mm rundhovedede søm; mellemskala 0,8~1,0 mm stifter + 0,8 mm rundhovedede søm; lille skala 0,6~0,8 mm stifter + 0,6 mm rundhovedede søm.
- Betjeningspunkter: mastfoden er et lastbærende punkt; det anbefales at bruge både stift og lim som dobbelt fiksering for at undgå, at riggen senere trækker det løst.
6. Kanoner og bevægelige dele
- Kernefunktion: aksel til kanonlavet, fiksering af ankerkæde, hængsler til bevægelig luge.
- Sømtype: kobbercylindriske stifter (som aksel) + miniature rundhovedede søm (fiksering af kanonvogn) + dekorative nitter (simulering af kanonbånd).
- Specifikationsmatch: stor skala 1,0~1,2 mm stifter; mellemskala 0,6~0,8 mm stifter; lille skala 0,4~0,5 mm stifter.
- Betjeningspunkter: akselstiften skal have et spillerum på ca. 0,05 mm for at sikre smidig rotation uden hak.
7. Fine dekorationsdele (rækværk, skibsnavneplade)
- Kernefunktion: ekstremt realistisk fiksering, erstatter lim for at undgå limspild og forurening.
- Sømtype: ultrafine dekorative nitter / 0,4~0,6 mm miniature rundhovedede søm.
- Anvendelsesområde: kun til samlermodeller i stor skala; almindelige øvelsesmodeller kan limes med sekundlim.
---
V. Tilhørende værktøj og monteringsstandarder
1. Mini dobbelthovedet håndhammer: det ene hoved er et blødt nylonhoved (til at slå på træoverflader og forhindre mærker og afsprængte kanter), det andet er et messinghoved (til at slå søm i og undgå, at tynde søm bøjes).
2. Præcisionshåndbor: borer langsomt i hånden forboringshuller i den tilsvarende størrelse; fine huller bliver præcise uden afsprængte kanter og beskytter tyndt træ.
3. Lige spids pincet: holder tynde søm på plads under justering, så fingrene ikke blokerer synsfeltet og sømskaftet ikke kommer til at sidde skævt.
4. Positioneringsnål: laver mærker på træoverfladen på forhånd for at forhindre, at boret glider og løber ud af position.
Standardmonteringsproces
1. Positionering og mærkning: marker hulpositionerne på træoverfladen med positioneringsnålen, og lav et let forsænket mærke for at forhindre, at boret glider.
2. Match forbor: vælg det bor, der passer til sømdiameteren, og bor lodret med håndboret; huldybden skal være 0,5~1 mm dybere end sømlængden for at give plads til træspåner.
3. Hold sømet på plads: brug pincetten til at holde sømskaftet mod hullet, slå let 1~2 gange for at fiksere det, og slip derefter.
4. Slå let på plads: brug messinghammerhovedet og slå let med jævn hastighed; reducér kraften, når det nærmer sig bunden, for at undgå at beskadige træoverfladen.
5. Afsluttende forstærkning: synlige søm kan forstærkes med lidt sekundlim; skjulte stifter får højere limstyrke med trælim.
Vigtige punkter for at undgå fejl
- Slå aldrig søm direkte i uden at forbore; det flækker meget let tynde træplader og kan sprække langs træets årer.
- Når der slås på tyndt træ eller trækanter, skal bagsiden og siden altid støttes med affaldstræ for at forhindre afsprængte kanter.
- På tynde plader i lille skala bør “falsk søm-metoden” foretrækkes: dyp en nål i mørk maling og sæt sømpunkter, hvilket helt undgår risikoen for flækning.
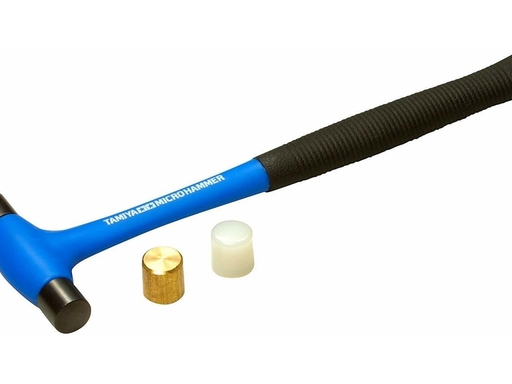
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
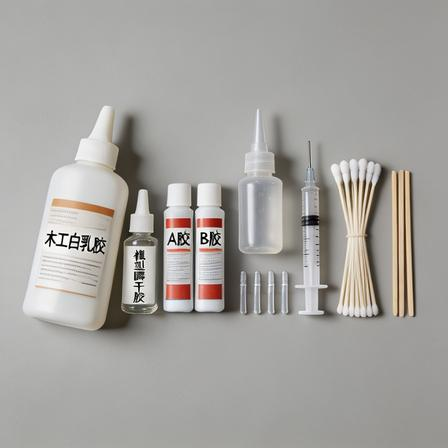
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
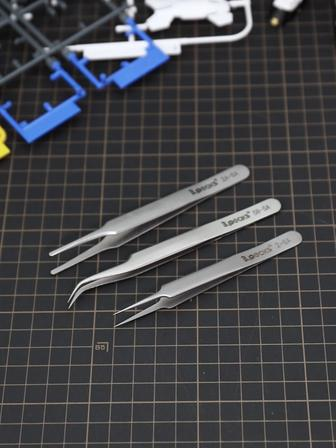
Præcisionspincet
Pincetter er hyppigt anvendte finmekaniske værktøjer til modelskibsbygning. Forskellige komponentstørrelser og arbejdssituationer kræver forskellige udformninger af pincetspidsen. De bruges primært til at gribe og positionere små dele, limfastgøre, trække rigging igennem og rengøre svært tilgængelige hjørner. Det anbefales at have én af hver almindelig størrelse for at dække behovene i alle arbejdssituationer.
Grundlæggende samling af almindelige modeller (sæt med tre: lige spids/bøjet spids/flad spids)
Til begyndere i modelskibsbygning bør disse tre modeller anskaffes først; de dækker over 90 % af de fine arbejdssituationer.
---
1. Præcisionspincet med lige spids (obligatorisk hovedværktøj)
Pincetspidsen er fin, tynd og lige, spidsen slutter tæt, og gribepræcisionen er højest; det er det daglige, alsidige hovedværktøj.
- Centrale anvendelser i modelskibsbygning
- Gribe og præcist placere og lime små komponenter som miniature-rækværksstolper, små blokke, pullerter og kanonportslister
- Hjælpe med at trække tynd bomulds-/nylontråd til rigging på op til 0,5 mm igennem og føre trådenden ind i rigginghuller på 0,6–1,0 mm
- Rengøre borehullers indvendige vægge for træspåner, overskydende limrester i samlingsfuger og andre fine rester
- Valgkriterier: Vælg først og fremmest en model i 304 rustfrit stål; spidsen skal slutte uden sprækker, og en længde på 11–13 cm giver den mest stabile fornemmelse ved greb med én hånd.
2. Præcisionspincet med bøjet spids (nødvendig til arbejde i dybden og på buede flader)
Pincetspidsen er bøjet 30°–45° opad, så pincetkroppen ikke blokerer synsfeltet; den er specielt egnet til arbejde på snævre og dybe steder.
- Centrale anvendelser i modelskibsbygning
- Lime dele og fastgøre riggingknuder i snævre områder som indersiden af skroget og mellem spanterne.
- Montere skjulte komponenter under dækket og inde i skibets indre, uden at pincetkroppen blokerer synsfeltet.
- Gribe små dele, der er dyppet i lim, så lim ikke kommer på fingrene og forstyrrer arbejdet.
- Valgkriterier: En 30° bøjning er mest alsidig; spidsen skal slutte tæt uden forskydning.
3. Pincet med flad spids (specialiseret til at holde tynde træstykker)
Pincetspidsen er flad og bred, kontaktfladen er stor, og trykket er lavt; den beskadiger ikke overfladestrukturen på tynde træplader eller blødt træ.
- Centrale anvendelser i modelskibsbygning
- Holde tynde skrogplader og dækslister på plads ved samlingsfuger, så de ikke flytter sig, før limen hærder.
- Positionere og fastgøre skibsnavneplader og store dekorationsstykker; trykket fordeles jævnt, og delene bliver ikke let trykket skæve.
- Holde et lille stykke sandpapir ved slibning af kanter, indersiden af kanonporte og andre svært tilgængelige steder, som fingrene ikke kan nå.
- Valgkriterier: En spidsbredde på 3–5 mm er passende; kanterne skal være glatte og uden grater for at undgå at ridse træ og lakerede overflader.
---
4. Selvlåsende omvendt pincet (frigør hænderne ved langvarig fastgørelse)
Den har en omvendt selvlåsende mekanisme: Når pincetkroppen klemmes sammen, åbner spidsen, og når man slipper, strammes den automatisk; man behøver ikke holde fast med kraft hele tiden.
- Centrale anvendelser i modelskibsbygning
- Holde dele fast i lang tid, mens limen hærder, så begge hænder er fri til andre arbejdsprocesser.
- Ved lodning af kobberrækværk og ved opvarmning og formning af kobbertrådskomponenter fungerer den som varmeisolerende holder.
- Ved limning af flere dele samtidig kan hver del fastgøres for sig, hvilket øger effektiviteten ved montering af flere dele.
- Valgkriterier: Vælg først og fremmest en selvlåsende model i rustfrit stål med passende klemkraft, så tynde træplader på under 1 mm ikke knuses.
---
Bemærkninger ved køb og brug
1. Præcision først: Pincettens kerneegenskab er, hvor tæt spidsen slutter. Et kvalitetspræcisionspincet skal have en spids, der slutter uden sprækker og uden forskydning, så det stabilt kan gribe tynd tråd og mikrodele.
2. Materiale: Vælg først og fremmest 304 rustfrit stål, som er rustfrit og har god elasticitet og ikke let deformeres eller forskydes ved langvarig brug. Almindelige modeller af almindeligt blik anbefales ikke, da de bliver slappe og upræcise efter få ganges brug.
3. Forbudt brug: Brug ikke præcisionspincetter til at gribe hårde genstande eller vride/bøje dele, da det let kan få pincetspidsen til at forskydes og spidsen til at slå hak. Efter limarbejde skal limrester på pincetspidsen straks tørres af, så små dele ikke hænger fast næste gang.
4. Opbevaring og beskyttelse: Sæt beskyttelseshætten på spidsen, når pincetten ikke bruges, for at undgå at den bliver sløv ved stød og for at forhindre stikskader.
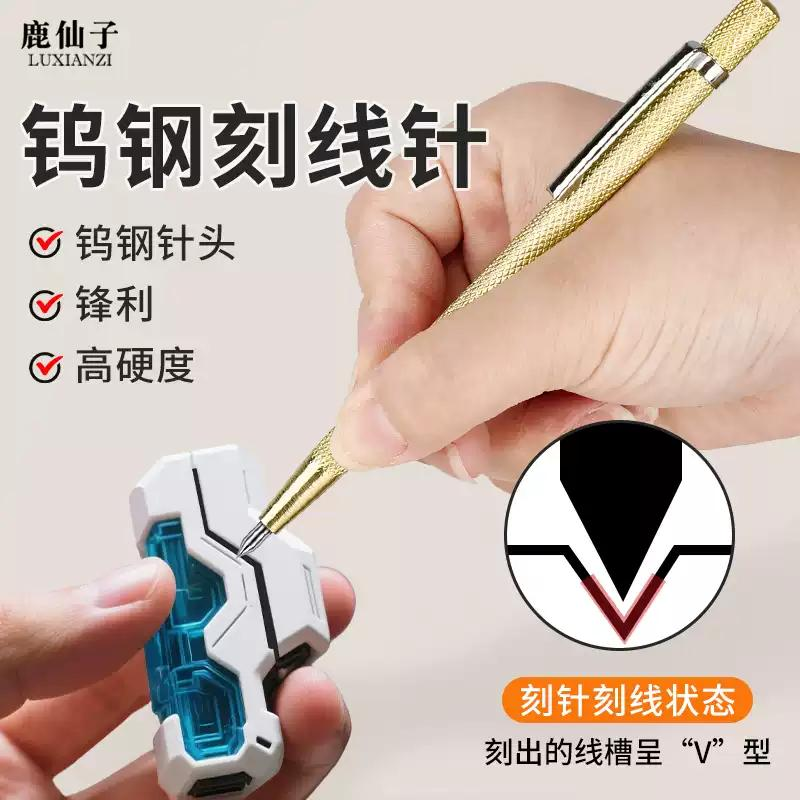
Ridsenål (mærkenål)
Modelridsenålen er et centralt værktøj i fremstillingen af træsejlskibsmodeller til præcisionsridsning og punktpositionering. Den erstatter blyanten med en hård og skarp metalnålspids og ridser meget fine spor på overfladen af træ og krydsfinér. Ved brug sammen med lineal og vinkel kan ridsningsfejlen holdes på 0,1 mm-niveau, og den er et uundværligt lille redskab til at sikre præcision ved udskæring af skrog, hulpositionering og komponentmontage.
---
I. Almindelige typer og valg
1. Penformet wolframkarbid-ridsenål (førstevalg)
Dette er den mest anvendte model til skibsmodellering; det penformede håndtag giver et stabilt greb, og wolframkarbidspidsen er meget hård, slidstærk og bliver ikke let sløv. Den egner sig til hårdt træ, krydsfinér og balsatræ og er det primære værktøj til daglig udskæring og ridsning.
- Centrale fordele: Nålspidsen er skarp, og de ridsede linjer er fine og ensartede; holdbarheden er 3–5 gange højere end for almindelige rustfrie stålridsenåle
- Specifikationer: Nålspidsdiameter på 0,1–0,3 mm er passende; vælg helst en model med beskyttelseshætte, da den er sikrere at opbevare
2. Kombination af ridsenål + kørner (stærkt anbefalet til boring i skibsmodeller)
Består normalt af en fin spids ridsenål + en lille rundhovedet kørner; det er et prisvenligt valg til boring af rigging i skibsmodeller, og der findes også dobbeltendet kombinationsmodeller.
- Centrale fordele: Efter ridsning kan der straks markeres og positioneres med kørneren, så forberedelsen før boring klares i ét trin og passer perfekt til fine hulopgaver med håndbor.
- Den lave fordybning fra kørneren holder præcist et fint bor på 0,6–1,0 mm og løser fuldstændigt problemet med, at boret glider og skærer skævt ved start.
3. Bøjet modelridsenål (avanceret supplement)
Nålspidsen har en lille bøjning og er velegnet til linjemarkering i snævre områder som indersiden af rælingen og mellemrum mellem spanter. Den er ikke nødvendig til almindelig begyndermodellering, men kan tilføjes efter behov ved avancerede detaljemodifikationer.
II. Centrale anvendelser i skibsmodeller
1. Fin udskæringsridsning: Brug lineal og vinkel til at ridse skærelinjer på skrogplader, spanter og dæksplanker; linjerne er langt finere end med blyant, og dimensionsafvigelsen efter skæring bliver mindre.
2. Positionering af borepunkter: Lav positioneringsfordybninger ved rigginghuller, rækværksstolpehuller og mastefastgørelseshuller for at forhindre, at håndborets bor glider og forskubber sig ved start.
3. Montagejusteringsmærker: Markér justeringslinjer mellem spanter og køl, kanonportsopdelingslinjer og sektionslinjer for at sikre en symmetrisk og regelmæssig struktur på begge sider af skroget.
4. Simulerede detaljeridsninger: Rids plankefuger og dekorationslinjer på skrogets overflade for at simulere massivt træs samlinger og øge modellens realismegrad.
III. Korrekt brug
1. Lige ridsning: Hold nålspidsen tæt mod linealen, vip håndtaget 30°–45°, og træk én gang med jævn hastighed og let tryk; undgå gentagne hårde ridser, da linjen ellers bliver bredere og mister præcision.
2. Positioneringsprik: Ret kørneren vinkelret mod markeringspunktet, drej let og tryk ned, så der dannes en lav fordybning; på tynde dæk og tynde skrogplader må der ikke bruges for meget kraft, så træet ikke flækker.
3. Materialetilpasning: Blødt træ (balsa, fyrretræ) får mærke ved let ridsning; hårdt træ (padouk, bøg) kan riddes med lidt mere tryk eller let i to omgange for at undgå, at nålspidsen knækker.
4. Kurveridsning: Brug en kurvelineal eller forudlavet skabelon, og bevæg nålspidsen tæt mod skabelonens kant med jævn hastighed for at sikre en glat og sammenhængende bue.
IV. Vedligeholdelse og forholdsregler
1. Sæt altid beskyttelseshætten på ved opbevaring; det forhindrer både, at nålspidsen bliver sløv ved stød og fald, og at man stikker sig.
2. Må kun bruges til bløde materialer som træ, plast og karton; det er forbudt at ridse direkte i metal, glas og andre hårde overflader, da det hurtigt ødelægger nålspidsen.
3. Når nålspidsen bliver sløv, kan den skærpes med en finkornet oliesten på 600# eller finere ved at slibe jævnt langs nålspidsens vinkel; den må ikke slibes flad.
4. Opbevar den separat og undgå at lægge den sammen med skruetrækkere, tænger og andre håndværktøjer, så nålspidsen ikke støder imod.
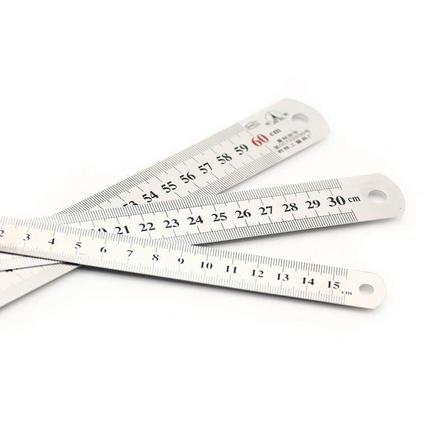
Lineal og trekantlineal
Lineal og trekantlineal er grundlæggende måle- og afmærkningsværktøjer til opbygning af træmodelskibe. De bruges primært til dimensionsmåling, afmærkning af rette linjer, retvinklet kalibrering og vinkelpositionering af forskellige komponenter og er uundværlige måleværktøjer til at sikre en regelmæssig struktur og symmetriske dimensioner i modelskibet.
---
一、Lineal i rustfrit stål
Ved modelskibsbygning bør man først vælge en forstærket lineal i rustfrit stål. Sammenlignet med almindelige plastlinealer er linealens krop stiv og ikke let at deformere, og den skarpe kant slutter tæt til træet, hvilket giver højere afmærkningspræcision; det er hovedværktøjet til udskæring og positionering.
Specifikationer og købsråd
- To linealer er normalt tilstrækkelige til de fleste situationer: **15 cm bærbar model** passer til præcis måling af små komponenter som rækværk og rigbefæstelser; **30 cm universal model** passer til større træemner som skrog, dæk og køl.
- Til store modelskibe i målestok 1:30 og derover kan man supplere med en 60 cm lang model.
- Vælg helst en model med dobbeltsidet skala og mindsteinddeling på 0,5 mm; en lineal med affasede kanter slutter tættere til emnet og giver mere præcis og fejlfri afmærkning.
Kerneanvendelser i modelskibsbygning
1. Ved skæring af skrogplanker og dæklister bruges den sammen med en ridsenål til at ridse rette linjer og erstatter blyanten for at reducere fejl som følge af stregbredden.
2. Måling af spantafstand og mastens sektionslængder for at sikre symmetrisk venstre/højre-struktur i skroget.
3. Anbringes mod rælingen for at kontrollere skrogets samlede rethed og glathed.
4. Bruges som referenceanlæg for trekantlinealen for at sikre, at lodrette og skrå linjer afmærkes lige og uden forskydning.
---
二、Gennemsigtig trekantlineal
Trekantlinealen er kerneværktøjet til retvinklet kalibrering og vinkelafmærkning i modelskibsbygning. Vælg helst klar akryl, så man tydeligt kan se træets linjer nedenunder og sikre nøjagtig positionering.
Specifikationer og købsråd
Der findes to almindelige typer trekantlinealer til modelskibe; et komplet sæt (to stk.) anbefales for at dække alle situationer:
1. Ligebenet retvinklet trekantlineal (45°/45°/90°): den mest anvendte, bruges til at tegne 90° lodrette linjer og 45° skråsnit.
2. 30°/60° retvinklet trekantlineal: bruges til at tegne specialvinkler som skråstivere, kanonportrammer og dekorative komponenter.
- Vælg en mellemstor eller lille model med sidelængde 10–15 cm; for store linealer er besværlige at bruge på små komponenter.
- Det centrale krav er, at retvinkletheden er nøjagtig, og at kanterne er lige og uden grater, så der ikke opstår afvigelser ved kalibrering.
Kerneanvendelser i modelskibsbygning
1. Ved montering af spanter anbringes linealen samtidig mod kølen og spantet for at kontrollere 90° retvinklethed og undgå, at hele skroget bliver skævt.
2. Ved opdeling af dækket i sektioner og placering af kanonporte bruges den sammen med en lineal til at tegne lodrette opdelingslinjer og sikre et regelmæssigt layout.
3. Ved skæring af skrå støtter og kabelpinde kan man direkte bruge linealen til at tegne standard skråsnit uden ekstra vinkelmåler.
---
Brug og vedligeholdelse
1. Ved fin afmærkning bør man helst bruge en modelridsenål; blyantstreger er bredere og kan nemt give fejl på 0,2–0,5 mm.
2. Undgå at tabe eller slå på linealen og at belaste den med tungt tryk, så kanterne ikke deformeres og retvinkletheden ikke mistes; ved langvarig brug kan præcisionen kontrolleres regelmæssigt med et standard retvinklet referenceemne.
3. Ved skæring af træ kan linealen bruges som styreanlæg sammen med en hobbykniv for at sikre lige og glatte snit.
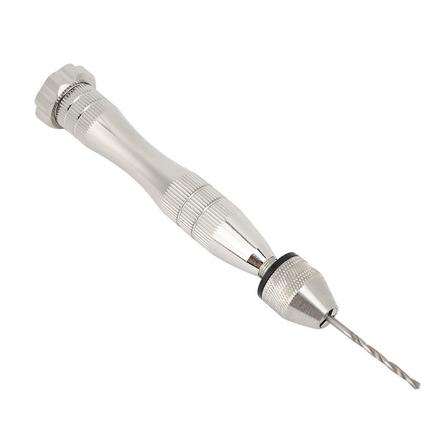
håndbor
#Håndpinbor (modelhåndbor / pinvise)
Håndpinbor kaldes også ofte håndbor eller pinvise og er standardværktøjet til præcisionsboring i træskibsmodelbyggeri. Det drives ved manuel drejning, som får boret til at skære, og mikrobor i forskellige størrelser kan nemt afmonteres og udskiftes. Det bruges specielt til små præcisionsboreopgaver som gennemgående huller i rigging, placering af rækværksstolper og stifthuller i komponenter.
---
##Samlet udseende og struktur
Almindelige håndpinbor til modelbrug har en fuldmetal pen-form, er små i størrelsen og kan betjenes med én hånd, hvilket passer til det fine arbejde i skibsmodellbygning.
- Spændepatron: en trekløvet patron foran; den strammes og løsnes ved at dreje, det almindelige spændeområde er 0,3–3,2 mm, og den kan håndtere alle de nødvendige borstørrelser på 0,6, 0,7, 0,8, 1,0 og 2,0 mm
- Skridsikkert håndtag: skaftet har rullet mønster, som øger friktionen og gør det lettere at dreje jævnt med fingrene
- Bagende støtte: den flade udformning kan hvile mod håndfladen, hvilket giver mere stabilitet under boring og reducerer vipping og rystelser
---
Borets spænding
Udskiftning af bor kræver blot, at man drejer patronens låsering; for meget fine bor som 0,6–0,8 mm anbefales det, at kun 3–5 mm af skæret stikker ud, da for stor udstikning markant øger risikoen for brud.
---
Reference til tilhørende borsæt
De mikrospiralbor, der almindeligvis bruges til skibsmodeller, kan bruges direkte sammen med håndpinboret og dækker alle behov fra fine rigginghuller til huller til mastens fastgørelse.
---
Skibsmodelscenariets centrale fordele
1. Beskytter fine bor: den manuelle omdrejningshastighed er fuldt kontrollerbar og knækker ikke let fine bor som et hurtigtkørende elektrisk roterende værktøj; det er det sikre valg til boring i rigging på skibsmodeller
2. Høj borepræcision: man kan præcist styre fremføringskraften og boredybden; ved boring i tynde dæk og tynd skibsskrog er det mindre sandsynligt, at boret skrider eller borer skævt igennem
3. Meget stor anvendelighed: dækker alle mikrobor med lige skaft i området 0,4–3,0 mm, og ét værktøjssæt kan opfylde alle behov for små huldiametre på skibsmodeller
Vigtige punkter ved boring i skibsmodeller
1. Før boring markeres en lille fordybning på træets overflade med en centreringsnål, så boret ikke glider eller skrider i starten
2. Hold boret vinkelret på træets overflade, tryk let og drej jævnt; når man kan mærke, at det skærer, er det tilstrækkeligt – brug ikke rå kraft
3. Ved boring i 1–2 mm tynde dæk/skibsskrogplader placeres et stykke affaldstræ på bagsiden for at undgå, at træfibrene flækker eller splintrer ved udgangen
4. Ved boring i hårde træsorter (padouk, bøg) sænkes tempoet, og boret trækkes regelmæssigt ud for at fjerne træspåner og undgå, at boret stopper til
Købsråd
Vælg helst et fuldmetal-præcisionshåndpinbor med bedre koncentricitet; fine bor på 0,6, 0,7 og 0,8 mm er hyppigt sliddele, så det anbefales at købe 2–3 ekstra af hver sammen med håndpinboret som reserve.
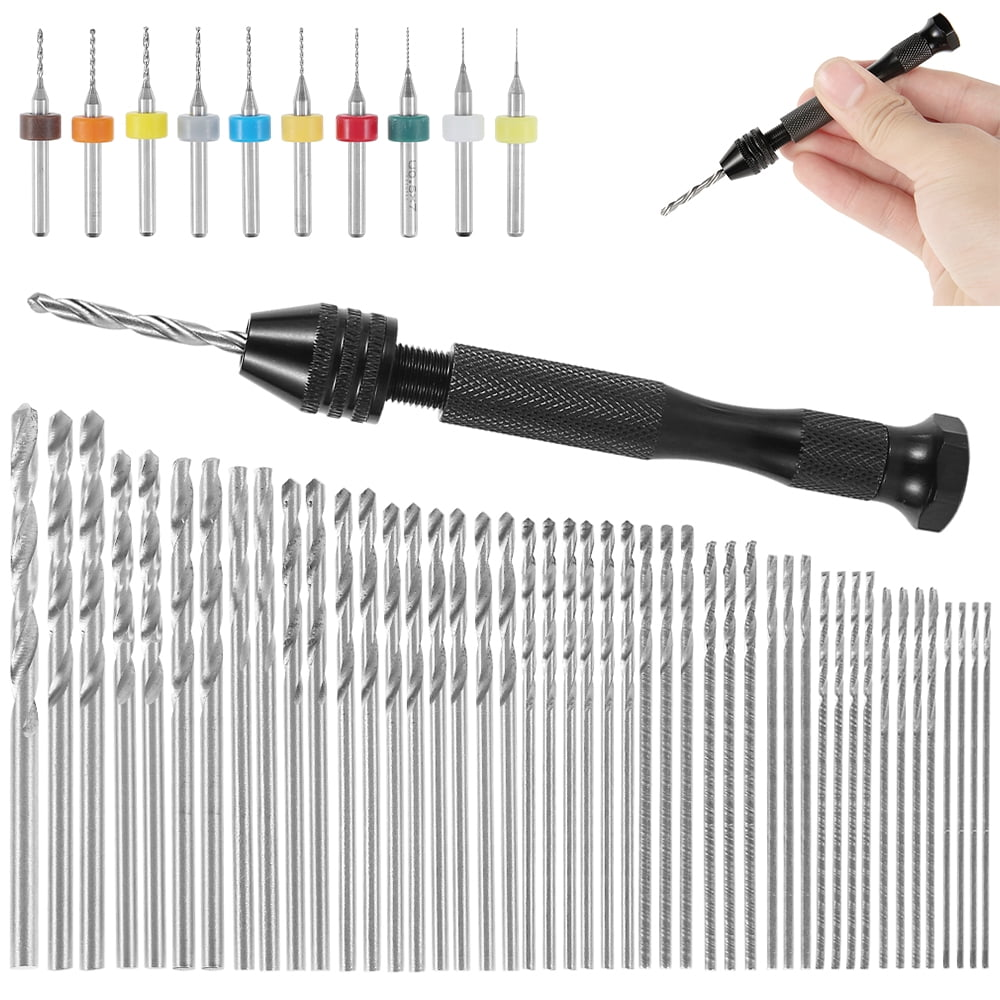
Bor
Mikro HSS-hurtigstål spiralbor med lige skaft (kortskær til modelbrug foretrukket)**,fortrinsvis med**præcisionshåndbor (pin vise)**,det anbefales ikke at bruge højhastigheds-elektrisk sliber direkte, tynde bor knækker meget let
Materiale: Almindeligt 6542 hurtigstål er tilstrækkeligt til skibsmodeller; wolframkarbid er mere slidstærkt, men meget sprødt og knækker ved den mindste skævhed, begyndere bør vælge med omhu
✅ Hovedstørrelser + anvendelser
1. 0,6 mm: ekstremt fine rigginghuller, gennemføringshuller til fin bomuldstråd / nylontråd, mikro-rækværk, snorhuller i små trisser (fin tråd ≤ 0,4 mm)
2. 0,7 mm: fin rigging, mastestag, små vant, den mest anvendte størrelse til skibsmodellens rigging
3. 0,8 mm: standard rigginghul! Standard på langt de fleste 1:50–1:100 antikke sejlskibe, til 0,5–0,6 mm bomuldssnor, positioneringshuller til bambus-/kobbertråd til rækværk
4. 1,0 mm: grove tove, skøder, bambustrådssøjler, positionering af mastfod, fastgørelsesstifter til kanonløb, små dæksstøtter
5. 2,0 mm: grove bambusstænger, fastgørelseshuller ved mastens fod, store stifter, kanonstøttebeslag, gennemgående huller i tykke træspant
✅ Anbefalet supplering til et komplet sæt (fast inventar for erfarne skibsmodellister, udfylder de manglende størrelser, alt på én gang)
Føj disse til de 5 bor, så dækkes næsten alle situationer:
0,4; 0,5; 0,9; 1,2; 1,5 mm
Komplet sæt: 0,4; 0,5; 0,6; 0,7; 0,8; 0,9; 1,0; 1,2; 1,5; 2,0
- 0,4/0,5: ekstremt fin rigging i meget lille skala (1:100 og derover)
- 0,9: mellem 0,8 og 1,0, mange byggesæt angiver denne hulstørrelse i vejledningen
- 1,2: grov bambustråd, grove kobbersøjler
- 1,5: master, tykke understøtninger, positionering af store komponenter
📌 Vigtige punkter ved køb og valg (undgå faldgruber)
1. To muligheder for skaftdiameter
- Ens diameter: Jo tyndere bor, jo tyndere skaft → billigt, men 0,6 og 0,7 sidder ustabilt i spændetøjet og kan let vride sig skæve
- Ens 1,0 mm skaft (trinskaft): stærkt anbefalet! Skærdiameter 0,4–0,9, bagende ensartet 1,0 rundt skaft, sidder stabilt i håndbor, god koncentricitet, standard til modelbor
2. Vælg kortskær, ikke forlængede mikrobor: jo længere tyndt bor, jo mere vibration og jo lettere knækker det
3. Emballage: helst enkeltvis emballage / med opbevaringsæske; tynde bor er svære at finde, hvis de bliver væk
4. Anbefaling for reservedele: 0,6; 0,7 og 0,8 knækker lettest; køb 2–3 stk. af hver af disse størrelser som reserve på én gang
🛠 Driftsvejledning for boring (tilpasset din tidligere slibeproces)
1. Brug først en ridsenål / centerpunch til at markere, så boret ikke glider og løber skævt; særligt vigtigt i blødt træ
2. Håndbor: **let tryk, langsom rotation, pres ikke hårdt**; bor kun så længe der mærkes skæring, fjern spåner med det samme, når modstanden øges
3. Tynde dækplader (1–2 mm krydsfiner): læg affaldstræ under for at forhindre udrivning af trærester og flækning ved udgangen
4. Hårdt træ (padauk, bøg) slider mere på boret end balsa; brug lavere hastighed
5. Gennemgående huller: reducér trykket lige før gennemboring for at undgå, at træfiberen rives op ved udgangen
## 📋 Hurtigt valgkort
- Fin rigging: 0,4–0,7
- Standardrigging, rækværk: 0,8 (mest brugt)
- Små bambustrådssøjler, grove tove: 1,0 / 1,2
- Mastfod, store understøtninger: 1,5 / 2,0
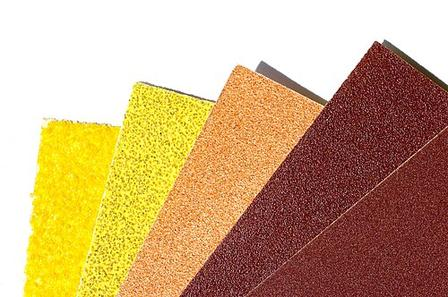
Sandpapir
Til slibning af massivt skibstræ, krydsfinérplader, træribber, skibsskrogets yderplanker og komponenter; primært tørslibning, i finfasen kan der vådslibes; hav forskellige kornstørrelser fra grov til fin klar.
Princip: Gå gradvist op i kornstørrelse, og spring aldrig store kornspring over; hvert sandpapirnummer skal fuldstændigt fjerne ridserne fra det foregående nummer, før du skifter til et finere nummer; slib i træets fiberretning for at reducere udrivning og fnugdannelse på træets årer.
Materialebeskrivelse: Hårde træsorter som bøg, mahogni, padauk og teak går lidt langsommere; balsa og fyr som blødt træ får let fnug, så let vådslibning i den sene fase anbefales.
Grundlæggende slibeproces (skrogkrop, ribber, dæk, skibsplanker, den mest anvendte standardversion)
1. 80#: råemner, grater efter skæring, brændte kanter efter laserskæring, overskydende limrester, udjævning af store højdeforskelle.
⚠️ Slib ikke for længe; det er meget let at runde kanterne eller slibe over stregen.
2. 120#: fjern dybe ridser fra 80#, ret hele fladen ud, korriger højdeforskelle ved samlinger; de fleste grove fejl er hermed behandlet.
3. 240#: centralt overgangskorn, den vigtigste slibekornstørrelse ved modelslibning; fjern ridser fra 120#, træoverfladen bliver finere, blødt træ får let fnug, så trykket skal være let i dette trin.
4. 400#: fin udretning, standardgrundlag før påføring af primer / trævoksolie; efter slibning kan der ikke ses tydelige ridser med det blotte øje.
5. 600#: slibning efter primeren er tørret (vigtigt! de fleste modelskibe får 1–2 lag primer), fjern primerpartikler og løbere, og opnå en fin primeroverflade.
Avanceret poleringsrute (til blank klarlak, spejlfinish og udstillingsklasse modelskibe af høj kvalitet)
Fortsæt efter 600# ovenfor:
6. 800#: slibning af første lag klarlak
7. 1200#: slibning af andet lag klarlak (kan vådslibes med rent vand, brug en blød slibeklods)
8. 2000#: efter flere lag klarlak, fin vådslibning for at fjerne cirkelmærker
9. 3000#: ultrafin vådslibning, hvorefter polerpasta kan påføres
Bemærk 5000#, 7000#, 10000#: til almindelige modelskibe anbefales ikke rutinemæssig brug; kun til ekstreme spejlfinish-samlerobjekter. Almindelige patinerede, matte antikke skibe har slet ikke brug for dette.
📌 Forenklet plan efter del (tidsbesparende version, velegnet til serieproduktion / øvelsesmodelskibe)
- Ribber og skjulte interne strukturer: 80#→120#→240#→stop, ingen finere slibning nødvendig; det indre er ikke synligt, og det sparer tid
- Dæk, ydersiden af skroget, synlige dekorationsdele (rælingsfod, kanonportåbninger osv.): 80#→120#→240#→400#→600# (mat træfølelse, trævoksolieeffekt er tilstrækkelig her)
- Samlerobjekt med blank lak til udstilling: kør hele serien ovenfor til 2000–3000#
⚠️ Meget vigtige bemærkninger ved slibning af modelskibe
1. Slibeklods er nødvendig: hård slibeklods til plane flader (skrogets yderplanker, dæk), blød svampeslibeklods til buede flader og afrundede stævn og hæk; hvis du holder sandpapiret direkte med hånden, bliver overfladen helt sikkert bølget.
2. Blødt træ (balsa) – undgå faldgruber: efter 240# skal du så vidt muligt tørslibe; kraftig vådslibning får meget let træfibrene til at rejse sig og danne fnug; hvis der opstår fnug, kan du sprøjte et tyndt lag forseglende primer på og derefter slibe.
3. Limsteder: 502 og trælim danner hårde klumper; brug lavt korn (80#/120#) til at fjerne dem først, fint sandpapir kan ikke slibe limpunkterne væk.
4. Rækkefølge-forbud: spring ikke direkte fra 120# til 400#; ridser fra det foregående trin bliver liggende indeni og vil alle komme til syne efter klarlak.
5. Patinerede, antikke sejlskibe i gammel stil: slibning til 400# er nok, gå ikke over 800#, bevar en smule træstruktur; for glat virker unaturligt.
🧾 Kort oversigtskort over rækkefølge (nemt at gemme)
Øvelse / mat trævoksolie-version: 80# →120# →240# →400# →600#
Blank klarlak-samlerobjekt: 80# →120# →240# →400# →600# →800# →1200# →2000# →3000#
Skjulte interne komponenter: 80# →120# →240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆