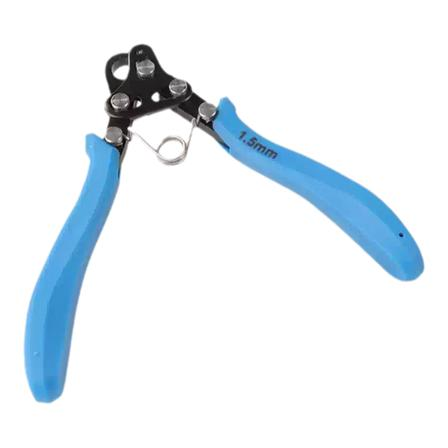
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
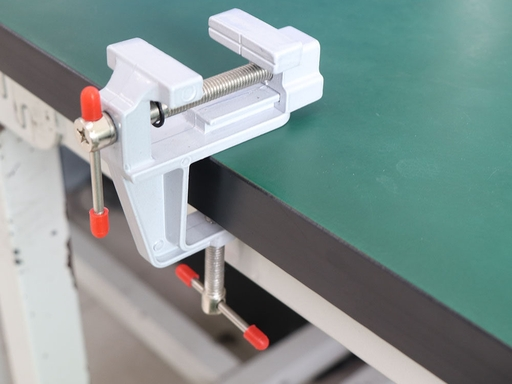
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
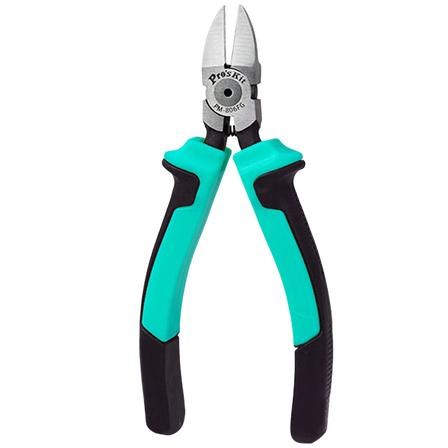
精密桃型プライヤー
桃口ニッパーは、斜めニッパー、ゲートカッター、片口ニッパーとも呼ばれ、木製帆船模型の金属部品および硬質材料加工専用の切断工具です。主に細い金属線材、金属部品のゲートバリ、硬質プラスチック部品などの比較的硬い材質の切断に使用され、切断力が強く、切断面が平滑で仕上がりがよいです。先端の細いペンチの側面刃では対応できない、やや太く硬い金属部品の切断ニーズにも対応でき、金属艤装製作段階の必須工具です。
2種類の仕様詳細と船模型での用途
1. 標準両刃タイプ(汎用主力切断)
刃部は対称両刃構造で、切断力が大きく耐久性も高いため、日常の粗切り作業における主力構成です。
- 主な用途:0.5~1.5mmの銅線、鉄線、銅棒を切断し、九字釘、銅ピンの余分な長さを裁断し、金属鋳造部品のゲートバリをトリミングし、硬質プラスチック製艤装部品の余分なバリを切断します。
- 操作のポイント:切断時は刃部の根元で力を加えると、力が安定し切断面がより整います。太く硬い線材は刃先で切断せず、刃部先端の欠けを避けてください。
2. 薄刃精密タイプ(精密で平らな切断)
片面刃付けで刃部が非常に薄く、切断時の押しつぶし変形が小さいため、切断面が平滑でバリがほとんどなく、精密な外観部品の裁断に適しています。
- 主な用途:光沢銅線、細い金属手すり線材を精密に裁断し、露出した金属部品の余分な長さをトリミングして、切断面を平滑に保ち二次研磨を不要にします。レーザー切断板部品の小さな接続ノードの処理にも使用できます。
- 操作のポイント:精密な軟質金属、プラスチックの裁断にのみ使用し、高硬度の鋼線は切断しないでください。薄刃の欠けを避けるためです。
船模型の主な適用場面
1. 銅線、銅棒の定寸切断:手すり、九字釘、係船柱を製作する際、寸法に合わせて線材を正確に切断します。
2. 金属部品の形状修正:銅釘、銅ピン、金属滑車座のゲート、バリ、余分な長さをトリミングします。
3. 硬質付属部品の材料取り:硬質プラスチック、ベークライトなどの比較的硬い材質の艤装部品を裁断します。
4. 不良部品の修正:余分な金属接続部品を切断し、位置ずれした金属構成部品を修正します。
使用とメンテナンスの注意事項
1. 材質制限:標準タイプは銅、アルミニウムなどの軟質金属とプラスチックにのみ適しており、高強度鋼線、硬鋼棒は切断しないでください。刃部の欠けや変形を避けるためです。
2. 刃部の規範:切断はできるだけ刃部の中後段を使用し、刃先で粗く硬い材料を力任せに切断しないでください。先端の欠けを防ぐためです。
3. 他用禁止:ペンチとして重い物を挟んだり、バールとして使用したりしないでください。ニッパー頭部の位置ずれや刃部の噛み合わせ不良を避けるためです。
4. 日常メンテナンス:使用後は刃部に残った金属屑、接着剤を拭き取り、回転軸に少量の油を差して錆を防ぎ、開閉をスムーズに保ちます。
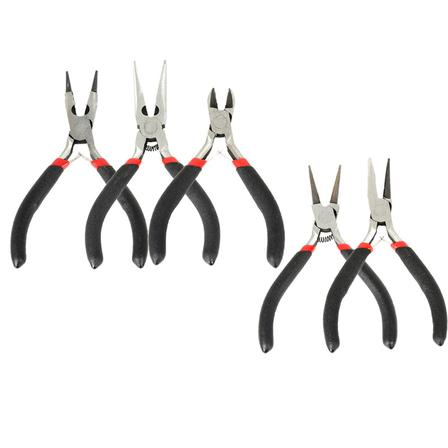
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
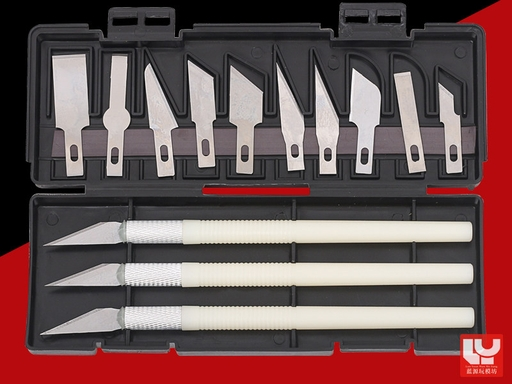
カッター
船模型用カッターは、木製帆船模型の組立・加工段階における中核的な切削工具です。2種類を組み合わせることで、板材の接続ノードの切り離し、木材スティックの素早い切断、接合面の平坦化、角部・細部の仕上げという4つの主要ニーズを完全にカバーできます。切削精度は手鋸より優れ、材料除去効率は彫刻刀より高く、骨組み製作や板材加工で頻繁に使用される必須工具です。
2種類のカッターの詳細と船模型での用途
1. 斜刃モデルペンナイフ(汎用切断+細部仕上げの主力)
ペン型の握持構造で、30°の斜刃の鋭利な替刃を備え、日常製作で使用頻度が最も高い汎用切削工具です。
- 主な用途:
- 細い木材スティックや薄い木片の精密切断。切り口が平らで割れにくく、やや硬い・やや厚い木材の処理ではハサミの代わりになります。
- 部材の角部・細部の仕上げ、バリや毛羽の除去、接合部の段差の修正。
- 薄い木片の斜め切り、面取り加工、小型装飾パーツの精密裁断。
- 操作の要点:木材スティックを切断するときは刃を木材表面に対して垂直に当て、軽く押し当てて一定速度で切り通します。決して無理に折り取らず、木目に沿った繊維割れを避けてください。細部の面取りは刃先で軽く削り、一度に削りすぎないよう層ごとに材料を除去します。
2. 平刃スクレーパー(板材ノードの切り離し+接合面の平坦化専用)
平底押し切りナイフ、板材分離ナイフとも呼ばれ、刃口は平らで幅広く、刀身の剛性が高く、横方向の押し削り力に耐えられるため、削り・掻き取り作業に特化しています。
- 主な用途:
- レーザーカットされた板材間の接続ノードを削り切って、リブ、キール、デッキなどのプレハブ板材を素早く分離し、板材本体を傷つけません。
- 接合面の盛り上がった接着剤跡やずれた段差を平坦にし、木材表面のレーザー焦げ跡や欠陥を掻き取ります。
- 接合溝の底面にある余分な木材を除去し、部材の接合時に隙間なく密着するようにします。
- 操作の要点:ノードを削り切るときは刃をノードの根元に合わせ、板面に沿って水平・一定速度で進め、力を均一にかけます。刃が滑って板材の有効領域を傷つけないようにしてください。面を平坦にするときは刀身を小幅に傾け、余量を層ごとに掻き取ります。
使用・保守上の注意事項
1. 安全基準:刃が鋭利なため、操作時は刃を自身から遠ざける方向に向け、滑って傷つかないようにしてください。安全手袋の着用を推奨します。使用しないときは保護キャップを装着してください。
2. 専用工具として使用:木材、軟質プラスチック、厚紙などの軟質材料にのみ使用し、金属の直接切削は禁止です。刃口の欠けや鈍化を避けてください。
3. 適時替刃交換:刃が鈍くなったら速やかに交換してください。鈍い刃は切削に力がかかり、滑りやすくなるため、かえって木材の欠けや操作ミスを招きやすくなります。
4. 収納・保護:刃と刀身は専用ケースに収納し、刃口と硬い物との衝突を避けるとともに、小さな刃の散逸・紛失を防いでください。
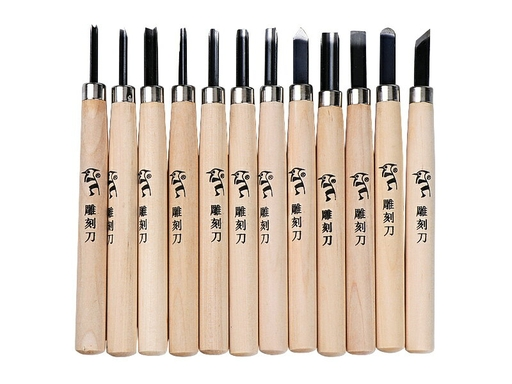
ミニ彫刻刀
これは木製帆船模型製作において、余分な木材を除去するために特化した切削工具です。手鋸による粗切りとサンドペーパーによる細かい研磨の中間に位置し、薄板の裁断、角部の成形、切り欠きの修正、溝加工、細部彫刻などの作業を完了できます。鋸に比べて精度が高く、サンドペーパーに比べて材料除去効率が速く、骨組みの精密仕上げや艤装部品の成形に欠かせない工具です。
各刃型の詳細と船模型での用途
1. 平刀(平面の広範囲の材料除去)
刃先は平らで整っており、切削接触面積が大きく、材料除去効率が最も高いです。
- 主な用途:角材の鋸切断による粗い断面を迅速に平らにし、キールとフレームの接合切り欠き底面を均し、広範囲の余分な木材を除去します。粗成形段階の主力です。
- 適した場面:角材の粗成形、大きな切り欠きの均し、厚い木材の余量除去。
2. 斜刀(汎用の縁仕上げ主力)
刃先は斜角をなし、刀先は鋭く柔軟で、材料除去効率と精密さを両立しており、使用率が最も高い汎用タイプです。
- 主な用途:部材の角を整え、斜めの切り欠きを加工し、接合部に固化した接着剤の痕を削り取り、部品寸法を精密に調整します。
- 適した場面:フレーム側辺の成形、艤装部品の縁仕上げ、斜め口部材の精密加工。
3. 丸刀(曲面/溝加工専用)
刃先は円弧状で、曲面および弧形溝の加工に特化しています。
- 主な用途:半円状のスロットを彫り、船首・船尾の弧形輪郭を整え、マスト取付溝を加工し、円柱部品の外形を研削仕上げします。
- 適した場面:弧形装飾部品、半円状の切り欠き、円柱部材の成形。
4. 三角刀(細線/V溝彫刻)
刃先はV字形の三角で、刻線と細い溝の加工に特化しています。
- 主な用途:船殻板の継ぎ目を再現する線を刻み、V字型の細溝を加工し、装飾細部を彫刻し、内角の隅にある余分な木材を整えます。
- 適した場面:木目再現の刻線、砲門枠の細溝、装飾彫刻の細部加工。
5. 尖刀(精密な隅部の成形)
刀先は鋭く細く、狭い隙間の奥まで入り込んで作業できます。
- 主な用途:小さな切り欠きの隅を清掃し、微型部品の輪郭を整え、隙間内の余分な接着剤痕と木屑を取り除きます。
- 適した場面:微型艤装部品の成形、狭い隙間の精密な修正。
部位別の対応選定早見表
1.キール、フレームの切り欠き、船殻の修正;主な使用刃:平刀、斜刀;加工段階:鋸切断後の粗成形。
2.船首・船尾の弧形輪郭;主な使用刃:丸刀、斜刀;加工段階:輪郭の精密成形。
3.船殻の木目再現、装飾刻線;主な使用刃:三角刀;加工段階:外観細部の加工。
4.艤装小部品の角の成形;主な使用刃:斜刀、尖刀;加工段階:組立前の精密仕上げ。
5.溝、半円状スロットの加工;主な使用刃:丸刀;加工段階:構造の精密加工。
使用とメンテナンスの注意事項
1. 材料除去の原則:少量ずつ複数回行う原則に従い、余量を層ごとに削り取り、一度に深く切り込みすぎないでください。木材の割れや切削過多を避けるためです。
2. 刃の入れ方向:できるだけ木目に沿って切削してください。逆目での作業は木繊維の毛羽立ちや縁の欠けを招きやすいです。
3. 安全基準:刃先は鋭いため、作業時は刃先を自身から離れる方向に向け、滑って傷つくのを防いでください。安全手袋の着用を推奨します。使用しないときは保護キャップを装着してください。
4. 専用用途:木材、軟質プラスチックなどの軟質材料にのみ使用し、金属や硬い厚紙の切削は禁止です。刃先の急速な摩耗や欠けを避けてください。
5. 刃先のメンテナンス:刃が鈍くなったら、細目のオイルストーンで刃先角度に沿って研ぎ、鋭くします。鈍い刃は切削に力がかかりやすく滑りやすいため、かえって操作ミスを引き起こしやすくなります。
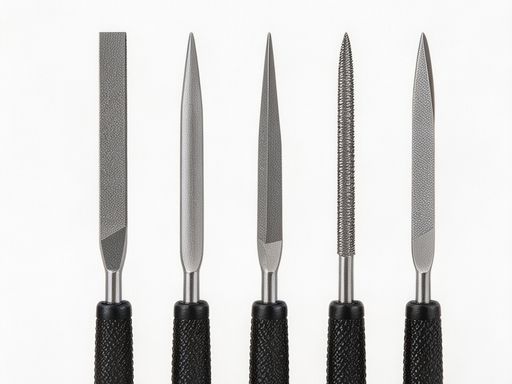
やすり
やすりは、荒切りと細かいサンドペーパー研磨をつなぐ中核的な形状修正工具であり、主に、切断後の切り口の粗さ・不揃い、接合部の切り欠きの精度不足、異形輪郭の形状修正、微小穴内壁の縁取りなど、サンドペーパーでは効率的に処理しにくい問題を、異なる歯形によって平面、曲面、内角、丸穴など多様な形状に対応させて解決し、骨組みの仕上げ加工や部品の形状修正段階における必須工具である。
---
各やすりの種類の詳細と船模型での用途
1. 平やすり(平目やすり)・平面形状修正の主力
やすり本体は平らで、両面に切削歯があり、使用率が最も高い基本タイプである。
- 主な用途:角材の切断面を平らに整える、キールとフレームの接合部の切り欠きを修正する、デッキプランクの側辺を平らにする、広い面積の平面偏差を修正する;切断後の大きな取り代はまず平やすりで素早く平らにし、その後サンドペーパー研磨に移行する。
- 選定の推奨:中目+細目を各1本選び、荒目で取り代を除去し、細目で面を仕上げる。
2. 半丸やすり・曲面/円弧専用
片面が平面、片面が円弧面で、平面と曲面の作業の両方に対応する。
- 主な用途:船首船尾の円弧状輪郭の形状修正、マストのテーパーと円形部材の研磨、フレームの円弧状エッジの修正、半円形の凹溝の加工;円弧面が部材の曲線に沿うため、形状修正効率はサンドペーパーよりはるかに高い。
- 選定の推奨:中幅の半丸やすりを優先し、ほとんどの曲面部材に適合させる。
3. 三角やすり・内角/溝専用
断面が三角形で、三つの稜辺すべてに切削歯があり、挟角と狭い溝の処理に特化している。
- 主な用途:フレームの溝の内角を修正する、V字形の切り欠きを加工する、狭い隙間の内壁を直線に整える、接合部の死角にある余分な接着剤跡と木くずを除去する;直角接合部の精度修正など、平やすりが入り込めない領域を処理できる。
4. 丸やすり・丸穴/円弧溝専用
やすり本体が円柱形で、全周に切削歯があり、丸穴と円弧溝に適合する。
- 主な用途:リギング穴の孔径を広げる、ドリル穴内壁のバリを取る、円形ピン穴を加工する、円弧状の凹溝を研削する;手回しドリルで穴あけした後、孔径が小さい場合や内壁が滑らかでない場合は、丸やすりで精密に拡孔・縁取りする。
- 選定の推奨:1.0mm、2.0mmの2種類の直径を常備し、船模型の主流孔径に合わせる。
5. 刀形やすり(補助タイプ)・狭い隙間/精密縁取り専用
刃口が刀のように狭く薄く、極めて狭い隙間の精密加工に適する。
- 主な用途:ガンポートの狭い隙間を修正する、薄い木片に溝を入れる、手すり台座の細い溝を縁取りする;超狭領域の精密形状修正。上級者向けの補助タイプで、入門制作では必須ではない。
---
目の粗さ別の加工順序
やすりの目の粗さは異なる加工段階に対応し、サンドペーパー研磨の考え方と連携し、「粗いものから細かいものへ」の原則に従う:
1. 荒目やすり:切断後に大きな取り代を素早く除去し、大きな偏差を修正し、0.1~0.2mmの仕上げ代を残す。
2. 中目やすり:主力の形状修正工程で、表面を平らにし、輪郭を修正し、完成品に近い寸法精度にする。
3. 細目やすり:面を精密に仕上げ、荒目やすりの引っ掻き痕を除去し、後続のサンドペーパー研磨への移行とする。
> 木質部材の形状修正が完了したら、さらに240#→400#→600#の順でサンドペーパーによる精密研磨を行い、平らで滑らかな表面を得る。
---
部位別の選定早見表
1.キール、フレームの切り欠きと端面;主なやすり:平やすり、三角やすり;目の粗さ:荒目→中目。
2.船首船尾の円弧状輪郭;主なやすり:半丸やすり;目の粗さ:中目→細目。
3.マスト、円柱部品;主なやすり:半丸やすり、丸やすり;目の粗さ:中目→細目。
4.リギング穴、ピン穴の縁取り・拡孔;主なやすり:丸やすり;目の粗さ:細目。
5.ガンポート、狭い溝、内角;主なやすり:三角やすり、刀形やすり;目の粗さ:中目→細目。
6.小さな艤装部品の精密仕上げ;主なやすり:精密やすりセット一式;目の粗さ:細目。
---
使用とメンテナンスの注意事項
1. やすり掛け方向:木目に沿ってやすりを押す方向に力を加え、戻すときはやすりを持ち上げて木材に接触させない。逆目にやすりを掛けると木繊維の毛羽立ちや欠けを招くため避ける。
2. 力の加え方:軽く押さえて一定速度で進め、やすり歯による自然な切削に任せる。無理な力を加えると、やすり歯の欠けや木材の割れが起きやすい。
3. 切り屑の除去:やすり歯の隙間に木くずが詰まると切削効率が低下する。ワイヤーブラシで歯の向きに沿って清掃でき、口で切り屑を吹き飛ばすのは禁止。
4. 専用使用:木工用やすりは木材、軟質プラスチックのみに使用し、金属部品を直接やすり掛けしない。やすり歯の急速な摩耗や欠けを避けるため、銅釘や金属部品をやすり掛けする場合は金属専用やすりを別に1本用意する。
5. 収納と保護:やすり歯は脆いため、スパナやペンチなどの硬い物と一緒に収納してぶつけないようにし、歯先の欠けを防ぐ。
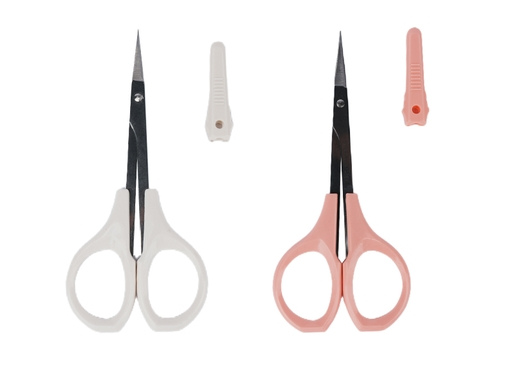
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
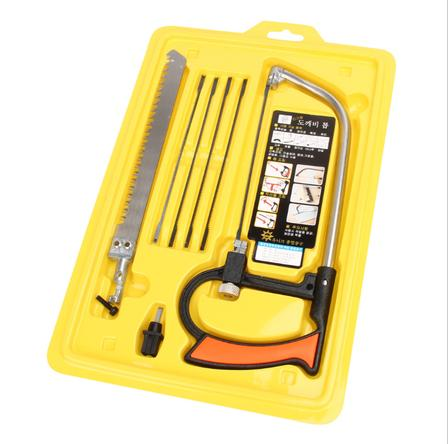
船模专用小手工锯
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
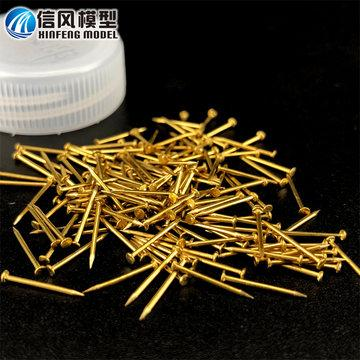
マイクロ銅釘類
船模型用真鍮釘類は、木製帆船模型の構造補強と疑似艤装の核心部品であり、ミニハンマー、精密ピンバイス、ピンセットと組み合わせて使用し、構造固定と外観疑似再現の二重の役割を備える。セット体系は構造固定、外観装飾、専用艤装の三大類を網羅し、主体骨格から細部装飾までの全制作シーンに対応する。
---
一、フルセットの釘類+付属工具セットの構成
6種類の釘型+4点の付属取り付け工具で、制作の全シーンに対応する。完全なリストは以下の通り:
> 付属工具:ミニ両頭ハンマー(ナイロン+真鍮の両頭)、精密ピンバイス、直先ステンレス製ピンセット、超硬合金製位置決め刻印針。
> 釘類:真鍮製円柱ピン、丸頭真鍮釘、皿頭真鍮釘、木製ピン、疑似装飾リベット、真鍮九字釘。
---
二、主要釘類の完全解説
1. 真鍮製円柱ピン(隠し構造位置決めの主力)
釘頭のない純円柱の真鍮棒で、木材との締まり嵌めにより固定し、取り付け後は完全に隠れて外観に痕跡が残らない。位置決め精度が高く、構造強度も良好。
- 主な用途:キールとフレームの接合位置決め、マスト基座内部の固定、砲架の可動回転軸、隠し部材の接合補強。
- 常用仕様:0.6mm / 0.8mm / 1.0mm / 1.2mm / 1.5mm / 2.0mm。
- 適合ドリル:下穴径はピン径と同じか0.05mm小さくし、締まり嵌めを実現。
2. 丸頭真鍮釘(汎用固定+外観疑似再現)
半円形の釘頭を持ち、真鍮材質で錆びにくく腐食に強い。硬さが適度で曲がりにくく、構造固定と外観疑似再現を両立する使用率最高の汎用タイプ。
- 主な用途:船体外板、舷墻、護舷材、艤装品の外観固定。釘頭をそのまま疑似ディテールとして使用。
- 常用仕様:0.5mm / 0.6mm / 0.7mm / 0.8mm / 1.0mm / 1.2mm。
- 適合ドリル:下穴径 = 釘径 - 0.1mm。釘保持力を確保しつつ、木材の割れを防ぐ。
3. 皿頭真鍮釘(平面を面一に固定する専用)
円錐形の皿頭設計で、打ち込むと木材表面と面一になり突起がない。後工程の研磨、塗装に影響しない。
- 主な用途:甲板プランクの敷設、船体外板の表し釘、平面装飾部品の固定。外観面の極めて平坦な仕上がりを追求。
- 常用仕様:0.6mm / 0.7mm / 0.8mm / 1.0mm。
- 適合ドリル:下穴径 = 釘径 - 0.1mm。大スケールモデルでは面取りドリルを併用して座ぐり加工が可能。
4. 木製ピン(完全隠蔽・痕跡なしの補強)
模型と同材質の無垢木製丸棒で、接着後は本体木材と一体化し、色差や金属異物感がまったくない。
- 主な用途:内部骨格の隠し位置決め、甲板プランクの接合補強、金属を外観に出せない外観構造。
- 常用仕様:0.8mm / 1.0mm / 1.2mm / 1.5mm。
- 適合ドリル:下穴径はピン径より0.1~0.2mm小さくし、木工用接着剤と併用すると接着強度がより高い。
5. 疑似装飾リベット(純粋な外観ディテール用)
寸法が極細の平底真鍮釘/真鍮粒で、実際の構造荷重はなく、実船のリベットの視覚的ディテールを再現するためだけに使用。
- 主な用途:砲箍リベット、船名板装飾、金属飾り部品の疑似再現。小スケールモデルでは実釘の代わりに使用し、薄板の割れを回避。
- 常用仕様:0.3mm / 0.4mm / 0.5mm。
- 取り付け方法:浅い穴+瞬間接着剤で接着。深く打ち込む必要はない。
#6. 九字釘(係船艤装専用釘)
フック釘、係船釘とも呼ばれ、真鍮材質で全体が「9」字形を呈する。一端は直線の釘杆で打ち込んで固定でき、一端は円弧状のフックで索を掛けて係船する。古帆船の艤装を象徴する部品。
- 主な用途:実船の係船柱、導索フックを模擬し、甲板、舷墻のロープ掛け点に使用。アンカーチェーン、側支索末端を固定し、艤装のリアル感を大幅に向上。
- 常用仕様:
- 大スケールモデル(1:20~1:48):釘杆0.8—1.2mm、フック内径2—4mm。
- 中スケールモデル(1:50~1:80):釘杆0.6—0.8mm、フック内径1.5—2.5mm。
- 小スケールモデル(1:96~1:150):釘杆0.4—0.5mm、フック内径1—1.5mm。
- 取り付け要点:事前に対応する下穴を開け、釘杆に少量の瞬間接着剤を塗って打ち込む。フックは統一して船縁の外側に向け、舷墻、甲板縁に沿って均等に配置する。
---
三、モデルスケール別の仕様選定表
| 1:20—1:48 大スケール大型船模型 | 構造ピン:1.0—2.0mm | 外観固定釘:0.8—1.2mm |九字釘の釘杆:0.8—1.2mm | 適合ドリル仕様:0.8 / 1.0 / 1.8mm | 典型的な適用場面:主体骨格、船体外板の厚板、マスト基座、大型砲架 |。
| 1:50—1:80 | 中スケール主流船模型 | 構造ピン:0.7—1.2mm | 外観固定釘:0.7—0.8mm | 0.6—0.8mm | 適合ドリル仕様:0.6 / 0.7 / 1.0mm | 典型的な適用場面:船体外板、甲板釘、舷墻、フレーム位置決め、通常艤装 |。
| 1:96—1:150 | 小スケール精密船模型 | 構造ピン:0.4—0.8mm |外観固定釘: 0.4—0.6mm | 九字釘の釘杆:0.4—0.5mm | 適合ドリル仕様:0.3 / 0.5 / 0.7mm | 典型的な適用場面:装飾リベット、細い手すり、微小砲部品、小型係船点 |。
---
## 四、部位別の詳細用途と仕様選定
1. 主体骨格(キール/フレーム/梁)
- 核心作用:構造位置決め+変形抵抗補強。接着剤のみの接着による耐力不足を補う。
- 使用釘タイプ:真鍮製円柱ピン / 木製ピン(完全隠蔽で外観に出ない)。
- 仕様対応:大スケール1.5~2.0mm;中スケール1.0~1.2mm;小スケール0.6~0.8mm。
- 操作要点:ピンをキールとフレームに貫通させ、両端に木工用接着剤を塗って打ち込み、硬化後に面一に研磨し、完全に隠して痕跡を残さない。
2. 船体外板
- 核心作用:接着剤による船板固定を補助し、熱膨張・収縮による剥がれを防ぐ。実船外板の表し釘の疑似効果を再現。
- 使用釘タイプ:丸頭真鍮釘 / 皿頭真鍮釘(平坦さを追求する場合は皿頭)。
- 仕様対応:大スケール1.0~1.2mm;中スケール0.8mm;小スケール0.5~0.6mm(または塗料の点付けでフェイク釘を模擬)。
- 操作要点:船板の接合目に沿って均等に分布させる。薄板では裏面に必ず端材を当ててから叩き、割れを防ぐ。
3. 甲板システム
- 核心作用:甲板プランクを固定し(二層甲板では二層外板用板材を使用可能)、実甲板の釘打ち模様を再現。
- 使用釘タイプ:皿頭真鍮釘(取り付け後、甲板と面一);小スケールでは装飾リベット。
- 仕様対応:大スケール0.8~1.0mm;中スケール0.6~0.8mm;小スケール0.4~0.5mm。
- 操作要点:大スケールでは事前に面取り座ぐりが可能。釘位置は甲板プランクの両側に左右対称に配置すると、よりリアルになる。
4. 舷墻と係船艤装
- 核心作用:舷墻板、護舷材を固定し、係船掛け点のディテールを再現。
- 使用釘タイプ:丸頭真鍮釘(構造固定)+ 九字釘(係船掛け点)。
- 仕様対応:
- 固定釘:大スケール1.0~1.2mm;中スケール0.7~0.8mm;小スケール0.5~0.6mm。
- 九字釘:大スケール釘杆0.8~1.2mm;中スケール0.6~0.8mm;小スケール0.4~0.5mm。
- 操作要点:九字釘のフックは船縁の外側に向け、均等に配置する。ロープを掛けると自然に垂れ、実際の係船効果を再現する。
5. マストと索具基部
- 核心作用:マスト基座、滑車台座、支索環など荷重を受ける部材を固定。
- 使用釘タイプ:真鍮ピン(内部位置決め)+ 丸頭真鍮釘(外観固定)。
- 仕様対応:大スケール1.2~1.5mmピン+1.0mm丸頭釘;中スケール0.8~1.0mmピン+0.8mm丸頭釘;小スケール0.6~0.8mmピン+0.6mm丸頭釘。
- 操作要点:マスト基座は荷重を受ける部位であるため、ピン+接着剤の二重固定を推奨。後工程で索具の引張りにより緩むのを防ぐ。
6. 大砲と可動部品
- 核心作用:砲架の回転軸、アンカーチェーン固定、可動ハッチのヒンジ。
- 使用釘タイプ:真鍮製円柱ピン(回転軸)+ 微小丸頭釘(砲車固定)+ 装飾リベット(砲箍の疑似再現)。
- 仕様対応:大スケール1.0~1.2mmピン;中スケール0.6~0.8mmピン;小スケール0.4~0.5mmピン。
- 操作要点:回転軸ピンは約0.05mmの隙間を確保し、スムーズに回転して引っかからないようにする。
7. 精細装飾部品(手すり、船名板)
- 核心作用:極めてリアルな固定を行い、接着剤の代わりに使用して接着剤のはみ出し汚染を避ける。
- 使用釘タイプ:極細装飾リベット / 0.4~0.6mm微小丸頭釘。
- 適用範囲:大スケールのコレクションモデルにのみ使用。通常の練習用モデルは瞬間接着剤で接着すればよい。
---
五、付属工具と取り付け操作規範
1. ミニ両頭ハンマー:片側はナイロン軟質ヘッド(木質表面を叩く際に凹みや欠けを防ぐ)、片側は真鍮ヘッド(釘類を叩く際に細い釘を曲げにくい)。
2. 精密ピンバイス:手作業で低速に対応規格の下穴を開け、細穴を正確に欠けなく加工し、薄い木材を保護。
3. 直先ピンセット:細い釘を支えて位置合わせし、手指で視界を遮ったり釘身が傾いたりするのを防ぐ。
4. 位置決め刻印針:事前に木材表面に点で位置決めし、ドリルの滑りやずれを防ぐ。
標準取り付け手順
1. 位置決め打点:刻印針で木材表面に穴位置をマークし、浅い凹みを付けてドリルの滑りを防ぐ。
2. 下穴合わせ:釘径に応じて対応するドリルを選び、ピンバイスで垂直に穴あけする。穴深さは釘長より0.5~1mm深くし、木屑の逃げ場を確保。
3. 釘を支えて位置合わせ:ピンセットで釘身を挟んで穴位置に合わせ、軽く1~2回叩いて固定してから手を離す。
4. 軽く叩いて入位:真鍮ヘッドで一定速度で軽く叩き、底に近づいたら力を弱め、木材表面を傷めるのを避ける。
5. 仕上げ補強:外観に出る釘は少量の瞬間接着剤を点付けて補強可能。隠しピンは木工用接着剤と併用すると接着強度がより高い。
重要な失敗回避ポイント
- 下穴を開けずに直接釘を打つのは禁止。薄い木片を割ったり、木目に沿って割裂したりしやすい。
- 薄い木材や木材の縁を叩く際は、裏面と側面に必ず端材を当てて支え、欠けを防ぐ。
- 小スケールの薄板では「フェイク釘法」を優先:針先に濃色塗料を付けて釘点を点付けし、割れのリスクを完全に避ける。
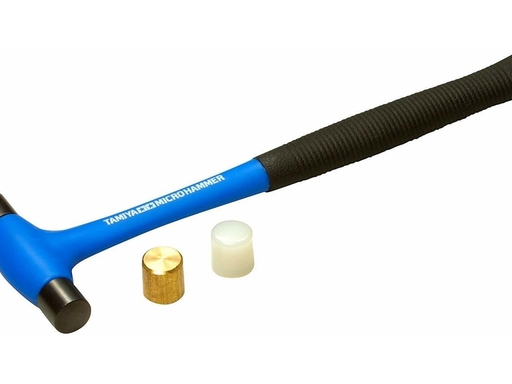
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
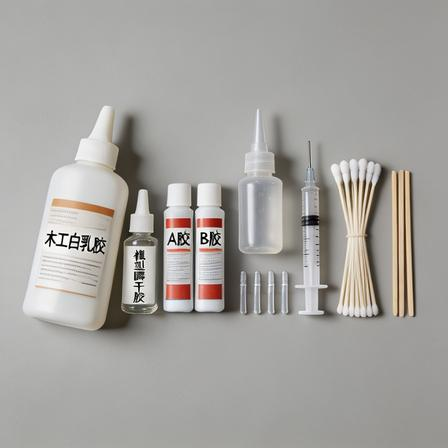
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
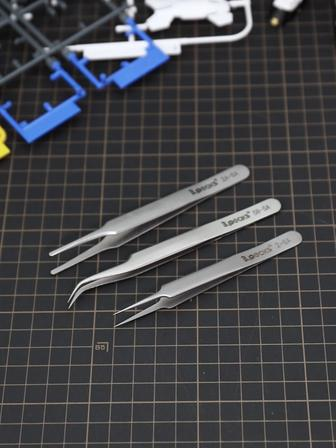
精密ピンセット
ピンセットは船模型製作で頻繁に使う精密作業工具であり、部品サイズや作業場面に応じて先端形状を使い分けます。主な用途は、微小部品の把持・位置合わせ、接着剤による固定、リギングの通し作業、隅の清掃などです。常用サイズを各1本用意し、製作全般のニーズをカバーすることを推奨します。
基本常用セット(直先/曲がり先/平先の3点セット)
船模型入門ではまずこの3本を揃えると、精密作業シーンの90%以上をカバーできます。
---
1. 直先精密ピンセット(主力・必須)
先端は細くまっすぐで、閉じたときに密着し、把持精度が最も高いため、日常製作の汎用主力工具です。
- 船模型での主な用途
- ミニチュア手すり柱、小型滑車、ボラード、砲門窓の飾り縁などの小部品を挟み、正確に位置合わせして接着
- 0.5mm以下の細い綿糸/ナイロン製リギングを通すのを補助し、糸端を0.6~1.0mmのリギング孔に送り込む
- ドリル穴内壁の木くず、接合部の余分な接着剤痕などの微細な残渣を清掃
- 選定ポイント:304ステンレス製を優先。先端は閉じたときに隙間がなく、長さ11~13cmが片手で持ったとき最も安定。
2. 曲がり先精密ピンセット(奥行き/曲面作業に必須)
先端が30°~45°上向きに曲がり、ピンセット本体が視界を遮るのを避けられるため、狭く奥まった位置の作業に特化しています。
- 船模型での主な用途
- 船殻内側、肋骨間など狭い領域での部品接着、リギングの結び目固定
- 甲板下層、船室内部の隠れた部品の取付けで、視界がピンセット本体に遮られない
- 接着剤を付けた小さな部品を挟み、接着剤が指に付いて作業に支障が出るのを防ぐ
- 選定ポイント:30°曲がりが汎用性最も高い。先端は閉じたとき密着し、ずれがないこと。
3. 平先/扁平先ピンセット(木片把持専用)
先端が扁平で幅広く、把持接触面積が大きく圧力が小さいため、薄い木片や軟木の表面テクスチャを傷めません。
- 船模型での主な用途
- 薄い船殻板、甲板木条を挟み、接合部を合わせ、接着剤固化前にずれるのを防ぐ
- 船名板、大面積の装飾片を接着する際の位置合わせ固定で、力が均等にかかり部品を潰しにくい
- 小さな紙やすりを挟み、角や砲門窓内側など指の届かない隅を研磨
- 選定ポイント:先端幅3~5mmが適切。縁は滑らかでバリがなく、木材や塗装面を傷つけない。
---
4. セルフロック式逆作用ピンセット(長時間固定で両手を解放)
逆作用セルフロック構造を備え、本体を握ると開き、離すと自動で挟み込むため、全工程で力を入れ続ける必要がありません。
- 船模型での主な用途
- 接着剤固化段階で長時間部品を挟んで固定し、両手を解放して他の工程を同時に行う
- 銅製手すりの半田付け、銅線部品の加熱整形時に、熱を遮りながら保持する役割を果たす
- 複数部品を同時接着する際に個別固定し、まとめ取付けの効率を高める
- 選定ポイント:ステンレス製セルフロック式を優先。把持力は適度にし、1mm以下の薄い木片を割らないようにする。
---
購入と使用の注意事項
1. 精度優先:ピンセットの核心性能は先端の閉合度であり、合格品の精密ピンセットは閉じたとき先端に隙間がなく、ずれがないため、細い糸や微小部品を安定して挟めます。
2. 材質は304ステンレスを第一選択:錆びにくく弾性が良く、長期使用でも変形やずれが起きにくい。普通の鉄板製は推奨しない。数回使うと緩んで精度が落ちる。
3. 使用上の禁忌:精密ピンセットで硬い物を挟んだり、部品をねじったり曲げたりしない。先端のずれや欠けの原因になる。接着剤作業後は先端の残胶を速やかに拭き取り、次回使用時に小さな部品が貼り付くのを防ぐ。
4. 収納保護:使用しないときは先端保護キャップを付け、衝突による鈍化を防ぎ、刺し傷も防ぐ。
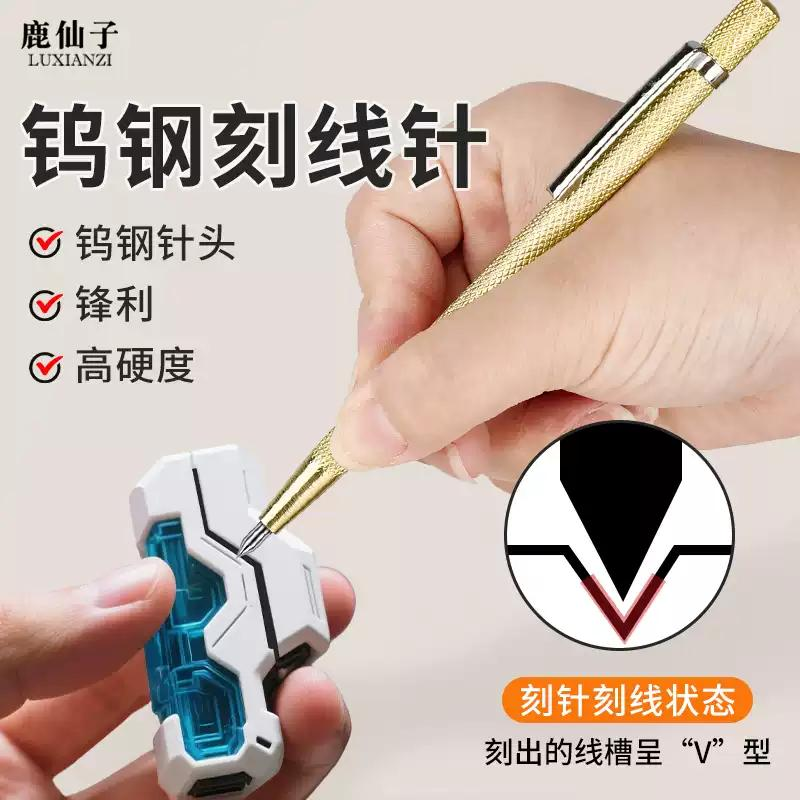
刻針(罫書針)
モデル用彫刻針は、木製帆船模型製作において高精度の罫書きとポイント位置決めに用いられる中核ツールである。硬く鋭利な金属針先で鉛筆を代替し、木材や合板の表面に極細の痕跡を刻み、直尺や三角定規と併用することで罫書き誤差を0.1mm級に抑えることができ、船殻の材料取り、孔位置の位置決め、部材組立精度を保証する必須の小物である。
---
一、一般的な種類と選定
1. ペン型タングステン鋼彫刻針(主力の第一選択)
船模製作で最も一般的なスタイルであり、ペン状のハンドルは握持が安定し、タングステン鋼の針先は硬度が高く、耐摩耗性に優れ鈍りにくい。硬木、合板、バルサ材のいずれにも適しており、日常の材料取りや罫書きの主力ツールである。
- 核心的優位性:針先が鋭利で、刻まれる線は細く均一であり、一般的なステンレス鋼彫刻針と比較して耐久性が3~5倍高い
- 仕様の要点:針先直径は0.1~0.3mmが適切であり、保護キャップ付きのタイプを優先すると収納がより安全である
2. 罫書き+位置決めポンチの組み合わせ(船模の穴あけに強く推奨)
通常は先細の罫書き針+小型丸頭位置決めポンチの組み合わせで、船模の索具穴あけシーンにおいてコストパフォーマンスの高い選択肢であり、両頭一体型の兼用タイプもある。
- 核心的優位性:罫書き後にそのまま位置決めポンチで打点位置決めを行い、穴あけ前の準備を一度で完了でき、手捻りドリルによる細孔作業に完全に適合する。
- 位置決めポンチで打った浅い凹みは0.6~1.0mmの細ドリル刃をちょうど保持し、ドリル刃の入り始めの滑りや逸れという問題を完全に解決する。
3. 曲がり頭彫刻針(上級者向け補完)
針先に小さな屈曲角度が付いており、舷側内側や肋骨の隙間など狭い領域での線 marking に適している。一般的な入門製作では必須ではなく、上級のディテール改造時に必要に応じて追加すればよい。
二、船模シーンにおける核心的用途
1. 精密材料取り罫書き:直尺や三角定規と併用して船殻板、肋骨、甲板板に切断基準線を刻む。線は鉛筆よりはるかに細く、切断後の寸法誤差がより小さい。
2. 穴あけポイント位置決め:索具孔、手すり柱孔、マスト固定孔の位置に位置決め凹点を打ち、手捻りドリルの刃の入り始めの滑りや偏移を防止する。
3. 組立位置合わせマーク:肋骨とキールの位置合わせ線、砲門分割線、区画線をマークし、船体左右構造の対称性と整然さを保証する。
4. ディテールシミュレーション刻線:船殻表面に木板の継ぎ目や装飾線を刻み、実木の接合効果を模擬してモデルのシミュレーション度を高める。
三、正しい使用テクニック
1. 直線罫書き:針先を定規の縁に密着させ、ハンドルを30°~45°傾け、均一な軽い力で一度だけ滑らせる。繰り返し強く引くと線が太くなり精度が失われるため避ける。
2. 位置決め打点:ポンチをマーク点に垂直に合わせ、軽く回転させながら押し下げ、浅い凹みを打つ。薄い甲板や細い船殻板では力を入れすぎず、木材の割れを防ぐ。
3. 材質への適合:軟木(バルサ、松)は軽く引くだけで痕跡が付き、硬木(ローズウッド、ブナ)はやや強めに引くか二回に分けて軽く引くことで、針先の折損を避ける。
4. 曲線罫書き:曲線定規や既製テンプレートと併用し、針先をテンプレートの縁に密着させて均一に動かし、弧線の滑らかさと連続性を保証する。
四、メンテナンスと注意事項
1. 使用しないときは必ず保護キャップを装着し、針先の落下衝撃による鈍化を防ぐとともに、刺傷も避ける。
2. 木材、プラスチック、厚紙などの軟質材料にのみ使用し、金属やガラスなどの硬質表面を直接刻むことは禁止である。針先が急速に損傷する。
3. 針先が鈍くなった後は、600#以上の細油砥石で針先の角度に沿って均一に研ぎ直して先端を修復する。平頭に研がないこと。
4. 保管時は単独で置き、ドライバーやペンチなどの金物工具と混在させて針先をぶつけないようにする。
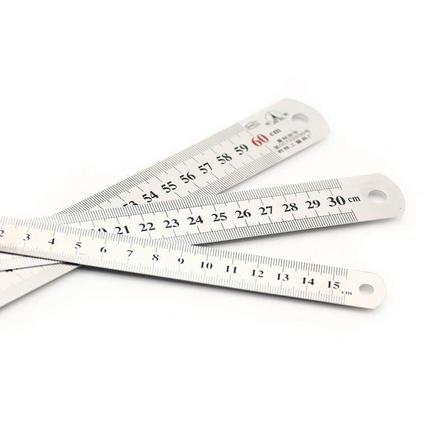
定規と三角定規
直定規と三角定規は、木製帆船模型製作における基本的な測定・罫書き工具です。主に各種部材の寸法測定、直線罫書き、直角確認、角度割り出しに用いられ、船模型の構造を整然とさせ、寸法を対称に保つために欠かせない測定具です。
---
一、ステンレス直定規
船模型製作では、厚手のステンレス直定規を優先的に選びます。一般的なプラスチック定規に比べて、胴がまっすぐで変形しにくく、エッジが鋭く木材に密着するため、罫書き精度が高く、材料取りと位置決めの主力工具となります。
仕様と選定のポイント
- 常備2本でほとんどの場面に対応できます:**15cm携帯タイプ** は手すり、リギング取付座などの小部材の精密測定に適し、**30cm汎用タイプ** は船体外板、デッキ、キールなどの大寸法木材に適します。
- 1:30以上の大スケール大型船模型では、60cmロングタイプを追加するとよいでしょう。
- 両面目盛り、最小目盛り0.5mmのタイプを優先します。縁に面取りのある胴は素材により密着し、罫書きがより正確でずれがありません。
船模型での主な用途
1. 船体外板やデッキ板材を切断する際、罫書き針と併用して直線を引き、鉛筆の代わりに線幅による誤差を減らす
2. フレーム間隔やマストの分割長さを測定し、船体左右の構造対称性を確保する
3. 舷側縁に当てて、船体全体の直線度と平滑性を確認する
4. 三角定規の基準当て定規として用い、垂直線・斜線の罫書きがまっすぐでずれないようにする
---
二、透明三角定規
三角定規は船模型の直角確認、角度罫書きの中心となる工具です。高透明アクリル素材を優先的に選ぶと、下の木材の線がはっきり見え、位置決めを正確に保てます。
仕様と選定のポイント
船模型では主に2種類の三角定規を使用します。1セット(2本)を揃えれば全場面に対応できるため、揃えておくことをおすすめします:
1. 直角二等辺三角定規(45°/45°/90°):使用頻度が最も高く、90°の垂直線や45°の斜め切りを描くのに用います。
2. 30°/60°三角定規:斜め支柱、砲門枠、装飾部材などの特殊角度の線を描くのに用います。
- サイズは辺長10~15cmの中小型タイプで十分です。定規本体が大きすぎると小部材での作業がしにくくなります。
- 直角精度が基準を満たし、定規の縁がまっすぐでバリがないことが核心要件です。確認時の偏差を避けます。
船模型での主な用途
1. フレームを取り付ける際、キールとフレームに同時に当てて90°の垂直度を確認し、船体全体の歪みを防ぐ
2. デッキの区画分けや砲門の位置決めの際、直定規と併用して垂直分割線を描き、レイアウトを整える
3. 斜めの支持部材やロープ掛け柱を切断する際、定規を直接当てて標準的な斜め切口を描き、別途角度測定を不要にする
---
使用と手入れのポイント
1. 精密罫書きには模型用罫書き針を併用することを優先します。鉛筆は線幅が大きく、0.2~0.5mmの誤差が生じやすいためです。
2. 落下・衝撃・重圧を避け、定規の縁の変形や直角精度の低下を防ぎます。長期間使用する場合は、定期的に標準直角ゲージで精度を確認するとよいでしょう。
3. 木材を切断する際、直定規をガイド定規として用い、カッターナイフと併用して切口をまっすぐで滑らかに保ちます。
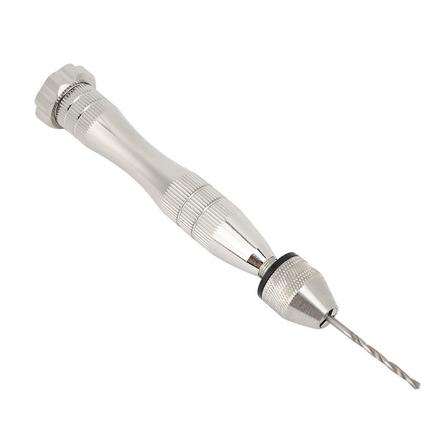
手回しドリル
#手回しドリル(モデル用ドリル / ピンバイス)
手回しドリルは、ハンドドリルやピンバイスとも呼ばれ、木製帆船模型製作における定番の精密穴あけ工具です。手動で回してドリル刃を切削させ、異なる規格の極細ドリル刃を自由に着脱・交換でき、主にリギングの穴あけ、手すり支柱の位置決め、部品のピン穴など、小径の精密穴あけ作業に使用します。
---
##全体の外観と構造
一般的な模型専用の手回しドリルは全金属製のペン型で、小型で片手で持って操作でき、船模型製作の精密作業のニーズに適しています。
- ロックチャック:先端の三つ爪チャックは回すだけで締め付け・解放ができ、一般的な把持範囲は0.3~3.2mmで、必要な0.6、0.7、0.8、1.0、2.0mmの全規格のドリル刃に対応します
- 滑り止めグリップ:軸部にローレット加工が施され、摩擦力を高めて指で力を入れて均一に回しやすくしています
- 尾部当て座:平面設計で手のひらに当てられ、穴あけ時に安定し、ぶれや手の震えが生じにくくなります
---
ドリル刃の把持状態
ドリル刃の交換は、チャックの締め付けリングを回すだけで完了します。0.6~0.8mmのような極細ドリル刃では、刃部の露出を3~5mm程度にすることを推奨します。露出が長すぎると折損リスクが大幅に高まります。
---
対応ドリル刃セットの参考
船模型でよく使われる極細ツイストドリルは、手回しドリルに直接組み合わせて使用でき、細いリギング穴からマスト固定穴まで、あらゆる場面のニーズをカバーします。
---
船模型製作場面での主な利点
1. 細いドリル刃を保護:手動の回転数は完全に制御でき、電動リューターの高速回転のように細いドリル刃を簡単に折損させることはないため、船模型のリギング穴あけに適した安定した選択肢です
2. 穴あけ精度が高い:送り力と穴あけ深さを精密に制御でき、薄い甲板や細い船体外板に穴をあける際に、位置ずれや貫通位置のズレが起こりにくいです
3. 適合性が非常に高い:0.4~3.0mmの範囲内にあるすべての極細ストレートシャンクドリル刃に対応でき、1セットの工具で船模型のすべての小径穴あけニーズを満たせます
船模型の穴あけ作業の要点
1. 穴あけ前に、位置決め針で木材表面に小さな凹みを付けて、ドリル刃の開始時に滑ったり逸れたりするのを防ぎます
2. ドリル刃を木材表面に対して垂直に保ち、軽く押しながら均一に回し、切削感が得られる程度にします。無理に力を込めて押し込むのは禁止です
3. 1~2mmの薄い甲板/船体外板に穴をあける際は、裏面に端材を当てて、出口側の木目割れや欠けを防ぎます
4. 硬木(パドック、ブナ)に穴をあける際はペースを落とし、定期的にドリル刃を抜いて木屑を排出し、切り粉詰まりを防ぎます
購入のアドバイス
全金属製の精密タイプの手回しドリルを優先的に選ぶと、同心度に優れます。0.6、0.7、0.8mmの細いドリル刃は使用頻度の高い消耗品なので、手回しドリルと合わせて予備を2~3本多めに用意することをおすすめします。
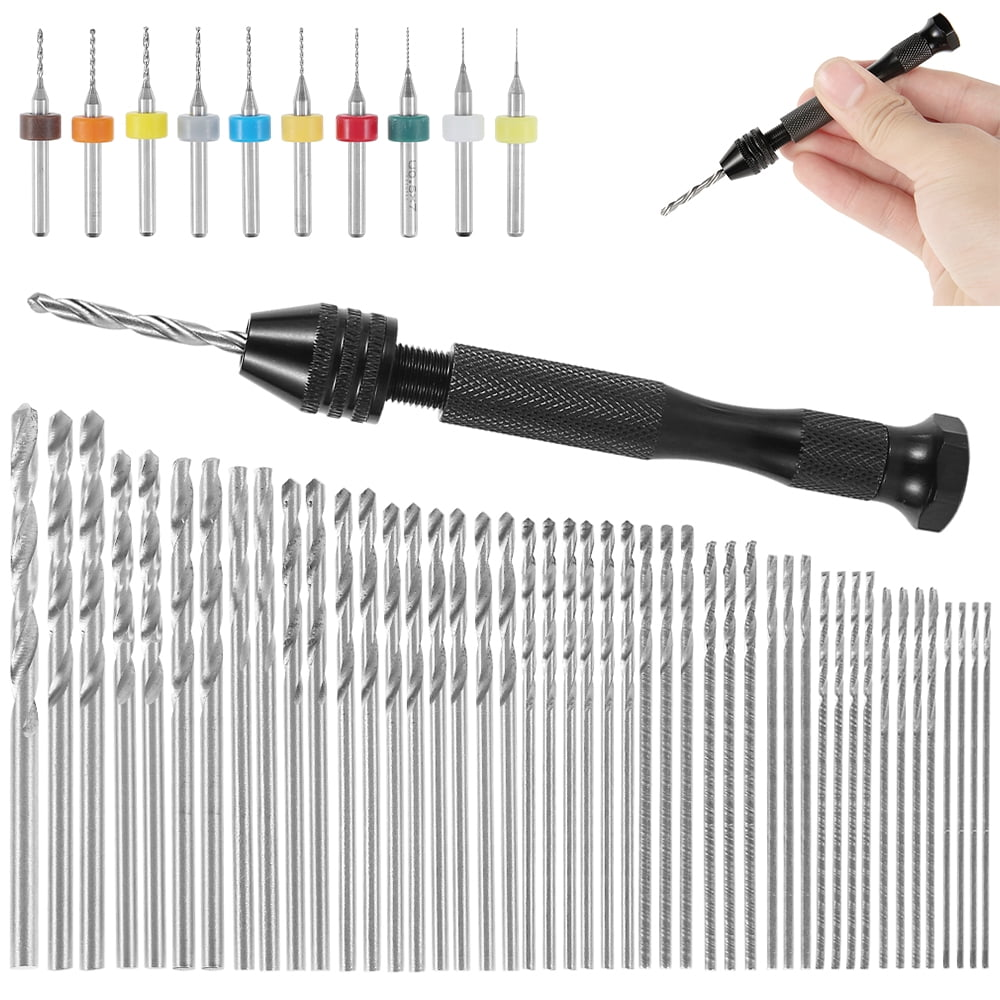
ドリル
ミニ HSS 高速度鋼ストレートシャンクツイストドリル(模型専用短刃タイプ優先)**、優先的に**精密ピンバイス**を組み合わせ、高速リューターを直接使用することは推奨しない。細いドリルは非常に折れやすい
材質:一般的な6542ハイスで船模型には十分;超硬合金は耐摩耗性が高いが非常に脆く、少し偏心すると折れるため、初心者は慎重に選ぶ
✅ 主力規格 + 用途
1. 0.6mm:極細索具穴、細綿糸/ナイロン糸の通し穴、ミニ手すり、小型滑車のロープ通し穴(細線≤0.4mm)
2. 0.7mm:細索具、マストステー、小型シュラウド。船模型索具で最も常用されるサイズ
3. 0.8mm:主流索具穴!ほとんどの1:50~1:100古帆船の標準装備で、0.5~0.6mm綿ロープを通し、手すりの竹糸/銅線の位置決め穴
4. 1.0mm:太索、帆綱、竹糸支柱、マスト台座の位置決め、砲身固定ピン、甲板の小支柱
5. 2.0mm:太い竹棒、マスト根部固定穴、大ピン、吊り砲の支持架、厚い木製リブの通し穴
✅ 一套に補完する追加を推奨(船模型熟練者常備、空白サイズを補完、一度で揃う)
5本セットに以下を追加すると、ほぼすべての場面をカバー:
0.4、0.5、0.9、1.2、1.5mm
完全フルセット:0.4,0.5,0.6,0.7,0.8,0.9,1.0,1.2,1.5,2.0
- 0.4/0.5:超小スケール(1:100以上)の極細索具
- 0.9:0.8と1.0の中間で、多くのキット説明書で指定される穴径
- 1.2:太い竹糸、太い銅支柱
- 1.5:マスト、厚い支持部、大型部材の位置決め
📌 購入・選定の要点(失敗回避)
1. シャンク径は2方式
- 同径シャンク:ドリルが細いほどシャンクも細い → 安価だが、0.6、0.7は把持が不安定で曲がりやすい
- 1.0mm統一シャンク(段付きシャンク):強く推奨!刃径0.4~0.9、尾部は1.0mm丸シャンクで、ピンバイスに安定して挟め、同心度が良い。模型用ドリルの定番
2. 短刃タイプを選び、延長ミニドリルは使わない:細いドリルは長いほどぶれやすく、折れやすい
3. 包装:できれば1本ずつ個包装/収納ケース付き。細いドリルは失くすと見つけにくい
4. 予備損耗の推奨:0.6、0.7、0.8は最も折れやすい。この3規格は一度に2~3本の予備購入を推奨
🛠 穴あけの付帯作業規範(前述の研磨工程に合わせて)
1. まず刻針/ポンチで位置決めし、ドリルの滑りやずれを防ぐ。軟木では特に重要
2. ピンバイス:**軽く押し、ゆっくり回し、無理に押し込まない**;切削感覚があれば十分で、抵抗が大きくなったらすぐに切りくずを排出する
3. 薄板甲板(1~2mm合板):下に端材を当て、出口の木屑欠けや割れを防ぐ
4. 硬木(パドウク、ブナ)はバルサよりドリル消耗が激しく、回転数はより遅くする
5. 貫通穴:貫通間際に圧力を弱め、出口で木目が裂けるのを避ける
## 📋 クイック選定カード
- 細線索具:0.4~0.7
- 標準索具、手すり:0.8(使用率最高)
- 竹糸小柱、太索:1.0 /1.2
- マスト基部、大型支持:1.5 /2.0
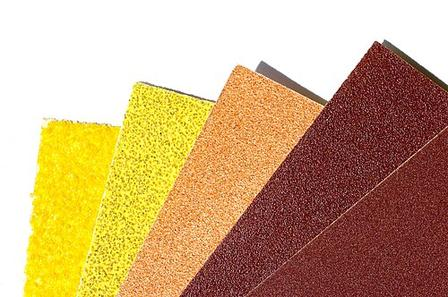
紙やすり
無垢材の船材、積層板、木製リブ、船体外板、部品の研磨に使用。主に乾式研磨で、仕上げ段階では湿式研磨可。各種粗さの粒度をそれぞれ少しずつ用意する。
原則:段階的に番手を上げ、大きく番手を飛ばすのは厳禁。各番手の紙やすりは、前番手の傷を完全に研磨して消してから次の細番手に替える。研磨は木目に沿って行い、欠けや木目の毛羽立ちを減らす。
材質説明:ブナ、マホガニー、パドゥーク、チークなどの硬木は作業進行を遅めにする。バルサ、松などの軟質材は毛羽立ちやすいため、後期に軽く湿式研磨するのがおすすめ。
基本研磨工程(船体主要部、リブ、甲板、船板、最も一般的な標準版)
1. 80番:荒材、切断後のバリ、レーザー切断の焼け跡、余分な接着剤跡、大きな段差の平坦化。
⚠️長時間研磨しない。角が丸く潰れやすく、線を越えて研磨しやすい。
2. 120番:80番の深い傷を除去し、全体を平坦化、継ぎ目の段差を修正。ほとんどの粗い欠陥はここまでで処理完了。
3. 240番:核心的な移行番手で、模型研磨で最も重要な番手。120番の傷を消し、木材表面を細かくする。軟質材は毛羽立ちやすいので、この工程は力を軽くする。
4. 400番:精密平坦化。下塗り/木蝋油前の標準下地。研磨後は肉眼で目立つ傷が見えない。
5. 600番:下塗り乾燥後に研磨(重要!船模型は多くが下塗りを1~2層塗る)。下塗りの粒や垂れを研磨し、細かい下塗り面を得る。
上級研磨・艶出しルート(光沢クリア塗装、鏡面質感、展示級精品船模型向け)
上記600番の後から続ける:
6. 800番:クリア塗装1層目の研磨
7. 1200番:クリア塗装2層目の研磨(清水を付けて湿式研磨可、軟質研磨ブロックを当てる)
8. 2000番:複数層のクリア塗装後、細かい湿式研磨で輪状痕を消す
9. 3000番:超微細湿式研磨。その後、研磨剤(ポリッシングペースト)を塗布可
注意:5000番、7000番、10000番は一般の船模型では常用非推奨。極限の鏡面コレクション仕様のみ使用し、通常の做旧(アンティーク仕上げ)、艶消し古船には全く不要。
📌 部位別簡略化案(時短版、量産/練習船模型向け)
- リブ、内部の見えない構造:80番→120番→240番→終了。これ以上細かく研磨せず、内部は見えないため時間短縮
- 甲板、船体外側、露出装飾部品(手すり台座、砲門など):80番→120番→240番→400番→600番(艶消し木質感、木蝋油効果はここまでで十分)
- コレクション級光沢塗装展示船:上記フル工程を2000~3000番まで行う
⚠️ 船模型研磨で非常に重要な注意事項
1. 研磨ブロック必須:硬質研磨ブロックで平面(船体外板、甲板)を研磨し、スポンジ軟質研磨ブロックで曲面、円弧状の船首・船尾を研磨。紙やすりを直接手で持つと必ず波打った面になる。
2. 軟質材(バルサ)の注意:240番以降はできるだけ乾式研磨。多量の水で湿式研磨すると木繊維が浮き上がって毛羽立ちやすい。毛羽立った場合は封止下塗りを薄く吹いてから研磨可。
3. 接着剤の位置:502(瞬間接着剤)、木工用接着剤の塊は硬く、低番手(80番/120番)で優先的に研磨除去。細番手の紙やすりでは接着剤点を研磨できない。
4. 順序の禁忌:120番から400番へ直接飛ばすのは禁止。前番手の傷が内部に残り、クリア塗装後に傷がすべて現れる。
5. 做旧(アンティーク)仿古風の古帆船:400番まで研磨したら終了可。800番以上まで研磨しない。木目の質感を少し残し、滑らかすぎると逆に不自然になる。
🧾 早見順序まとめカード(保存用)
練習/艶消し木蝋油仕様:80# →120# →240# →400# →600#
光沢クリア塗装コレクション仕様:80# →120# →240# →400# →600# →800# →1200# →2000# →3000#
内部隠蔽部材:80# →120# →240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆