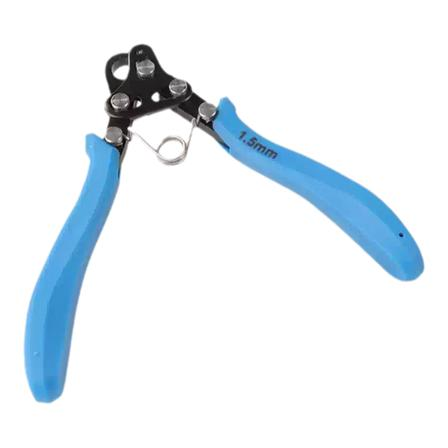
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
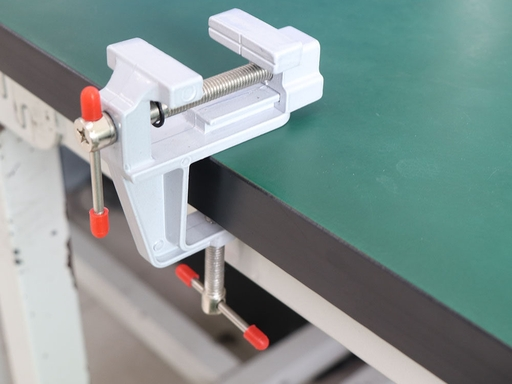
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
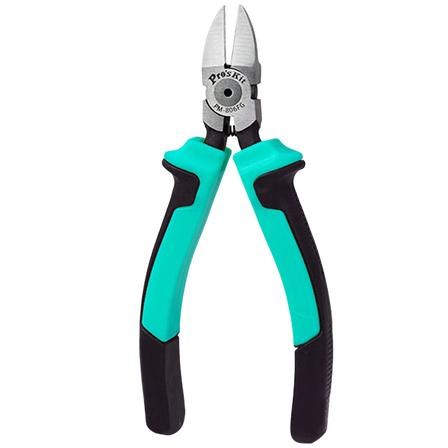
Pince de précision à mâchoires ovales
La pince coupante diagonale, aussi souvent appelée pince diagonale, pince coupe-carotte ou pince coupante oblique, est un outil de coupe dédié à l’usinage des éléments métalliques et des matériaux durs des modèles de voiliers en bois. Elle sert principalement à couper des fils métalliques fins, les bavures de carotte de pièces métalliques, les accessoires en plastique dur et autres matériaux relativement durs. Sa force de coupe est puissante et sa coupe est nette et régulière ; elle couvre les besoins de coupe de pièces métalliques légèrement plus épaisses et plus dures que ceux que peuvent traiter les pinces à bec fin à coupe latérale. C’est un outil indispensable lors de l’assemblage des éléments métalliques.
Détails des deux spécifications et utilisations pour modèles réduits de bateaux
1. Modèle standard à double lame (coupe principale polyvalente)
Les mâchoires présentent une structure symétrique à double tranchant ; la force de coupe est élevée et la durabilité importante. C’est la configuration principale pour les travaux de coupe grossière quotidiens.
- Utilisation principale : couper du fil de cuivre, du fil de fer et des tiges de cuivre de 0,5 à 1,5 mm ; couper l’excédent de longueur des clous en forme de 9 et des goupilles en cuivre ; ébavurer les carottes et bavures des pièces métalliques coulées ; couper les bords de matière excédentaire des pièces d’accastillage en plastique dur.
- Points d’utilisation : lors de la coupe, exercer l’effort à la base du tranchant pour une prise plus stable et une coupe plus nette ; ne pas couper les fils épais et durs avec la pointe des lames afin d’éviter d’ébrécher celle-ci.
2. Modèle de précision à lame fine (coupe fine et affleurante)
Affûtage sur une seule face et tranchant ultra-fin ; la déformation par écrasement lors de la coupe est faible, la coupe est plane et presque sans bavures, ce qui convient à la découpe de pièces apparentes fines.
- Utilisation principale : couper finement du fil de cuivre brillant et des fils fins pour garde-corps métalliques ; couper l’excédent de longueur des pièces métalliques apparentes afin d’obtenir une coupe plane sans ponçage secondaire ; traiter également les petits points de liaison des pièces découpées au laser.
- Points d’utilisation : à réserver à la coupe fine de métaux tendres et de plastiques ; ne pas couper de fil d’acier à haute dureté afin d’éviter d’ébrécher la lame fine.
Scénarios d’application principaux pour modèles réduits de bateaux
1. Coupe à longueur fixe de fils et tiges de cuivre : lors de la fabrication de garde-corps, de clous en forme de 9 et de bittes d’amarrage, couper les fils avec précision selon les dimensions.
2. Mise en forme des pièces métalliques : ébavurer les carottes, bavures et excédents de longueur des clous en cuivre, goupilles en cuivre et supports de poulies métalliques.
3. Découpe de pièces d’accastillage en matériaux durs : couper des pièces d’accastillage en plastique dur, en bakélite et autres matériaux relativement durs.
4. Retouche de pièces défectueuses : couper les éléments de liaison métalliques excédentaires et redresser les composants métalliques mal alignés.
Précautions d’utilisation et d’entretien
1. Limitation de matériaux : le modèle standard ne convient qu’aux métaux tendres tels que le cuivre et l’aluminium ainsi qu’au plastique ; ne pas couper de fil d’acier à haute résistance ni de barres d’acier dur, afin d’éviter l’ébréchure et la déformation du tranchant.
2. Utilisation du tranchant : utiliser autant que possible la partie médiane et arrière du tranchant ; ne pas couper fortement des matériaux épais et durs avec la pointe des lames afin d’éviter l’ébréchure de la pointe.
3. Usages interdits : ne pas l’utiliser comme pince pour serrer des objets lourds ni comme pied-de-biche, afin d’éviter le désalignement de la tête et un engagement imprécis des tranchants.
4. Entretien quotidien : après utilisation, essuyer les copeaux métalliques et résidus de colle sur le tranchant ; huiler légèrement le pivot pour prévenir la rouille et garantir un mouvement d’ouverture-fermeture fluide.
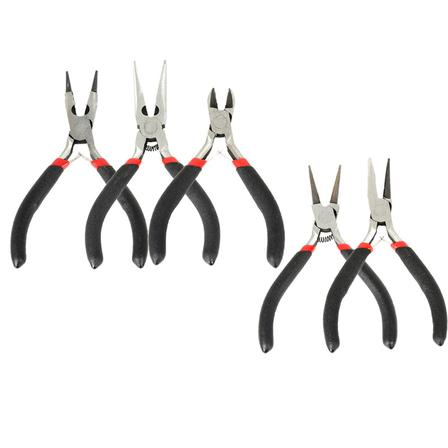
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
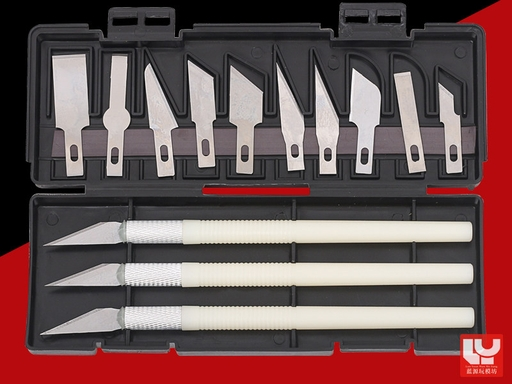
Lame de coupe
船模割刀是木质帆船模型拼装与加工阶段的核心切削工具,两款搭配可完整覆盖板件连接节点铲断、木条快速切断、拼接面修平、边角细节修饰四大核心需求,切削精度优于手工锯、去料效率高于雕刻刀,是骨架制作、板件加工的高频必备工具。
两款割刀详解与船模用途
1. 斜口模型笔刀(通用切断+细节修饰主力)
笔式握持结构,搭配30°斜口锋利刀片,是日常制作使用率最高的通用切削工具。
- 核心用途:
- 细木条、薄木片的精准切断,切口平整不易劈裂,替代剪刀处理稍硬、稍厚的木料。
- 构件边角细节修饰、削除毛边毛刺、修整拼接缝高低差。
- 薄木片斜切口、倒角加工,小型装饰件精细裁切。
- 操作要点:切断木条时刀刃垂直木料表面,轻压匀速划透,切勿蛮力掰断,避免木纹沿纤维劈裂;细节修边用刀尖轻刮,逐层去料防止切削过量。
2. 平口铲刀(板件节点铲断+拼接面修平专用)
也叫平底推刀、板件分离刀,刃口平直宽阔,刀身刚性强,可承受横向推铲力,专门应对铲、刮类作业。
- 核心用途:
- 铲断激光切割板件之间的连接节点,快速分离肋骨、龙骨、甲板等预制板件,不损伤板件主体。
- 修平拼接面的凸起胶痕、错位台阶,刮除木料表面的激光焦痕、瑕疵。
- 清理拼接豁口底面的多余木料,保证构件拼接时贴合紧密无缝隙。
- 操作要点:铲节点时刀刃对准节点根部,顺着板面水平匀速推进,力度均匀,避免刀刃打滑刮坏板件有效区域;修平面时保持刀身小幅倾斜,逐层刮除余量。
使用与保养注意事项
1. 安全规范:刀刃锋利,操作时刀刃朝向远离自身的方向,防止打滑划伤,建议佩戴安全手套;闲置时套好保护帽。
2. 专刀专用:仅用于木料、软塑料、卡纸等软质材料,禁止直接切削金属,避免刃口崩口变钝。
3. 及时换刃:刀片变钝后及时更换,钝刀切削费力且易打滑,反而更容易引发木料崩边和操作失误。
4. 收纳防护:刀片与刀身收纳在专用盒中,避免刃口与硬物磕碰,同时防止细小刀片散落丢失。
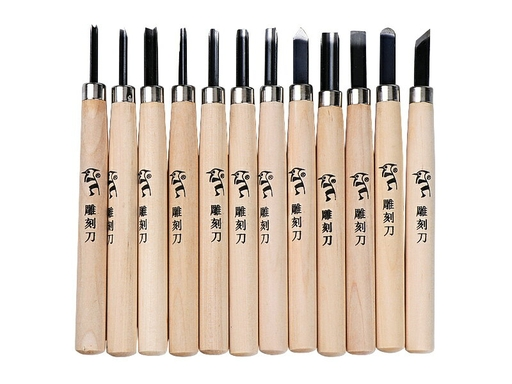
Mini couteau de gravure
Il s’agit d’un outil de coupe spécialement destiné, dans la construction de modèles réduits de voiliers en bois, à l’enlèvement du bois excédentaire. Intermédiaire entre la scie manuelle pour le débit grossier et le papier abrasif pour le ponçage fin, il permet de découper du bois mince, de mettre en forme les bords et les angles, de reprendre les encoches, d’usiner des rainures et de réaliser des gravures de détail. Plus précis que la scie et plus rapide que le papier abrasif pour l’enlèvement de matière, c’est un outil indispensable pour la finition de la structure et la mise en forme des pièces d’accastillage.
Détails de chaque type de lame et applications correspondantes en modélisme naval
1. Couteau à lame plate (enlèvement de matière sur de grandes surfaces planes)
Son tranchant est droit et régulier ; la surface de contact en coupe est grande, ce qui offre le meilleur rendement d’enlèvement de matière.
- Usages principaux : dresser rapidement les sections brutes de sciage des pièces de bois carrées, araser le fond des encoches d’assemblage entre la quille et les couples, retirer de grandes surfaces de bois excédentaire ; c’est l’outil principal en phase d’ébauche.
- Applications adaptées : ébauche de pièces de bois carrées, arasement de grandes encoches, enlèvement de surplus sur bois épais.
2. Couteau biseauté (outil polyvalent principal pour la finition des bords)
Son tranchant est incliné et sa pointe est fine et maniable ; il concilie rendement d’enlèvement et précision, ce qui en fait le modèle polyvalent le plus utilisé.
- Usages principaux : reprendre les bords et angles des éléments, usiner des encoches obliques, éliminer les traces de colle durcie dans les joints d’assemblage, ajuster finement les dimensions des pièces.
- Applications adaptées : mise en forme des flancs des couples, finition des bords des pièces d’accastillage, usinage fin de pièces à encoches obliques.
3. Couteau à lame ronde (spécial usinage des courbes et rainures)
Son tranchant est en arc de cercle et il est spécialement conçu pour l’usinage des surfaces courbes et des rainures cintrées.
- Usages principaux : creuser des rainures semi-circulaires, reprendre les contours courbes de la proue et de la poupe, usiner les rainures de montage des mâts, corriger la forme extérieure des pièces cylindriques.
- Applications adaptées : pièces décoratives cintrées, encoches semi-circulaires, mise en forme d’éléments cylindriques.
4. Couteau triangulaire (gravure de lignes fines et de rainures en V)
Son tranchant a une section triangulaire en V ; il est spécialement destiné à la gravure de lignes et à l’usinage de rainures étroites.
- Usages principaux : graver des lignes imitant les joints du bordé, usiner des rainures étroites en V, sculpter des détails décoratifs, retirer le bois excédentaire dans les angles internes difficiles d’accès.
- Applications adaptées : gravure de lignes imitant le veinage du bois, rainures fines des encadrements de sabords, travail des détails de sculpture décorative.
5. Couteau à pointe fine (mise en forme fine dans les recoins)
Sa pointe est acérée et fine, ce qui permet d’intervenir dans les interstices étroits.
- Usages principaux : nettoyer les recoins des petites encoches, reprendre le contour des pièces miniatures, retirer les traces de colle et les copeaux excédentaires dans les interstices.
- Applications adaptées : mise en forme de pièces d’accastillage miniatures, finition fine dans les interstices étroits.
Aperçu rapide du choix des lames par zone
1. Quille, encoches des couples et finition de la coque ; lames principales : couteau à lame plate, couteau biseauté ; étape de travail : ébauche après sciage.
2. Contours courbes de la proue et de la poupe ; lames principales : couteau à lame ronde, couteau biseauté ; étape de travail : mise en forme fine des contours.
3. Veinage simulé du bordé, lignes gravées décoratives ; lame principale : couteau triangulaire ; étape de travail : travail des détails esthétiques.
4. Mise en forme des bords et angles des petites pièces d’accastillage ; lames principales : couteau biseauté, couteau à pointe fine ; étape de travail : finition avant assemblage.
5. Usinage de rainures et d’encoches semi-circulaires ; lame principale : couteau à lame ronde ; étape de travail : usinage fin de la structure.
Précautions d’utilisation et d’entretien
1. Principe d’enlèvement de matière : procéder par petites passes répétées, retirer le surplus couche par couche ; ne jamais couper trop profondément en une seule fois, afin d’éviter de fendre le bois ou de retirer trop de matière.
2. Sens de coupe : couper autant que possible dans le sens du fil du bois ; une coupe à contrefil provoque très facilement le soulèvement des fibres et l’ébréchure des bords.
3. Consignes de sécurité : la lame est tranchante ; lors de l’utilisation, orienter le tranchant à l’opposé de soi pour éviter les glissements et les coupures ; le port de gants de protection est recommandé ; remettre le capuchon de protection lorsque l’outil n’est pas utilisé.
4. Usage dédié : réserver l’outil au bois, aux plastiques tendres et aux autres matériaux souples ; ne pas couper de métal ni de carton rigide, afin d’éviter une usure rapide et l’ébréchure du tranchant.
5. Entretien du tranchant : lorsque la lame s’émousse, l’affûter avec une pierre à huile fine en respectant l’angle du tranchant ; une lame émoussée coupe difficilement et glisse facilement, ce qui augmente au contraire le risque d’erreur de manipulation.
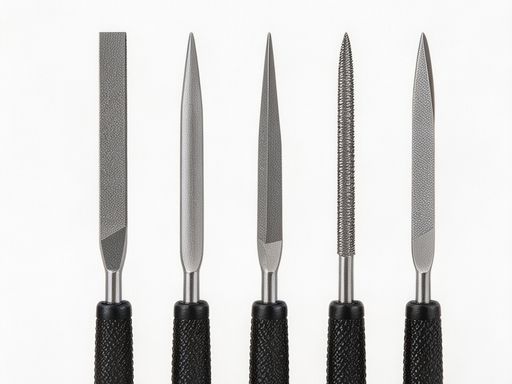
Lime
La lime est l’outil de façonnage essentiel qui fait le lien entre le sciage grossier et le ponçage au papier de verre fin. Elle résout principalement les problèmes difficiles à traiter efficacement au papier de verre : coupes rugueuses et irrégulières après sciage, précision insuffisante des encoches d’assemblage, mise en forme de profils de forme irrégulière, ébavurage des parois internes de micro-perçages, etc. Grâce à ses différentes formes de denture, elle s’adapte aux surfaces planes, courbes, angles internes, trous ronds et autres configurations ; c’est un outil indispensable pour la finition de la structure et la mise en forme des pièces.
---
Détail des types de limes et usages correspondants en modélisme naval
1. Lime plate (lime à plat) · outil principal pour la mise en forme des surfaces planes
Corps plat, les deux faces sont dentées ; c’est le modèle de base le plus utilisé.
- Usages principaux : dresser les sections de coupe des bois équarris, ajuster les encoches d’assemblage entre quille et couples, araser les chants des virures de pont, corriger les écarts importants sur les grandes surfaces planes ; après sciage, utiliser d’abord la lime plate pour enlever rapidement la surépaisseur, puis passer au ponçage au papier de verre.
- Conseil de choix : prévoir une lime à taille moyenne et une à taille fine ; la taille grossière enlève la surépaisseur, la taille fine lisse la surface.
2. Lime demi-ronde · dédiée aux surfaces courbes/aux arcs
Une face plane et une face cintrée, ce qui permet de travailler à la fois les surfaces planes et courbes.
- Usages principaux : mettre en forme le profil courbe de l’étrave et de la poupe, poncer la conicité des mâts et les pièces cylindriques, ajuster les bords courbes des couples, usiner des gorges semi-circulaires ; la face cintrée épouse la courbe de la pièce et la mise en forme est bien plus efficace qu’au papier de verre.
- Conseil de choix : privilégier une lime demi-ronde de largeur moyenne, adaptée à la plupart des pièces courbes.
3. Lime triangulaire · dédiée aux angles internes/aux encoches
Section triangulaire, les trois arêtes sont dentées ; elle est spécialement conçue pour les angles et les rainures étroites.
- Usages principaux : ajuster les angles internes des rainures de logement des couples, usiner des encoches en V, redresser les parois internes de fentes étroites, nettoyer les traces de colle et les copeaux dans les recoins d’assemblage ; elle permet de corriger la précision des assemblages à angle droit et d’intervenir dans les zones inaccessibles à la lime plate.
4. Lime ronde · dédiée aux trous ronds/aux gorges cintrées
Corps cylindrique denté sur toute la périphérie, adapté aux trous ronds et aux gorges cintrées.
- Usages principaux : agrandir les trous de gréement, ébavurer les parois internes des perçages, usiner les trous de chevilles rondes, rectifier les gorges cintrées ; lorsque le diamètre d’un trou réalisé à la perceuse à main est trop petit ou que la paroi interne est rugueuse, utiliser la lime ronde pour agrandir et ébavurer finement.
- Conseil de choix : prévoir en permanence deux diamètres, 1,0 mm et 2,0 mm, correspondant aux diamètres de perçage courants en modélisme naval.
5. Lime couteau (modèle complémentaire) · dédiée aux fentes étroites/aux finitions fines
Tranchant étroit et mince comme une lame, adaptée à la finition de fentes extrêmement étroites.
- Usages principaux : ajuster les fentes étroites des sabords, rainurer de fines lamelles de bois, ébavurer les fines rainures de la base des rambardes ; pour la mise en forme fine dans les zones très étroites, c’est un modèle complémentaire avancé, non indispensable pour débuter.
---
Ordre de travail selon la grosseur de taille des limes
La grosseur de taille des limes correspond aux différentes étapes d’usinage et s’enchaîne logiquement avec le ponçage au papier de verre, selon le principe « du grossier au fin » :
1. Lime à taille grossière : après sciage, enlève rapidement les grosses surépaisseurs et corrige les écarts importants, en réservant une surépaisseur de finition de 0,1 à 0,2 mm.
2. Lime à taille moyenne : opération de mise en forme principale ; dresse les surfaces, corrige les profils et atteint une précision dimensionnelle proche du produit fini.
3. Lime à taille fine : finition et lissage, élimination des rayures laissées par la taille grossière, transition avant le ponçage au papier de verre.
> Après la mise en forme des pièces en bois, effectuer un ponçage fin dans l’ordre 240# → 400# → 600# au papier de verre pour obtenir une surface plane et lisse.
---
Aperçu rapide du choix des limes par zone
1. Quille, encoches et sections d’about des couples ; limes principales : lime plate, lime triangulaire ; choix de taille : grossière → moyenne.
2. Profil courbe de l’étrave et de la poupe ; limes principales : lime demi-ronde ; choix de taille : moyenne → fine.
3. Mâts et pièces cylindriques ; limes principales : lime demi-ronde, lime ronde ; choix de taille : moyenne → fine.
4. Ébavurage et agrandissement des trous de gréement et de chevilles ; limes principales : lime ronde ; choix de taille : fine.
5. Sabords, rainures étroites, angles internes ; limes principales : lime triangulaire, lime couteau ; choix de taille : moyenne → fine.
6. Finition des petites pièces d’accastillage ; limes principales : assortiment complet de limes fines de précision ; choix de taille : fine.
---
Précautions d’utilisation et d’entretien
1. Sens de limage : pousser la lime en appuyant dans le sens du fil du bois, soulever la lime au retour sans qu’elle touche le bois, afin d’éviter que le limage à contre-fil ne rende les fibres du bois rugueuses et ne provoque des arrachements.
2. Principe d’effort : avancer légèrement en appuyant et à vitesse régulière, en laissant les dents de la lime couper naturellement ; un appui excessif risque d’écailler les dents et de fissurer le bois.
3. Nettoyage rapide des copeaux : lorsque les copeaux obstruent les intervalles entre les dents, l’efficacité de coupe diminue ; nettoyer avec une brosse métallique dans le sens des stries de denture, ne jamais souffler les copeaux avec la bouche.
4. Usage dédié : les limes pour bois ne servent qu’au bois et aux plastiques tendres ; ne jamais limer directement des pièces métalliques, afin d’éviter une usure rapide et l’ébréchage des dents ; pour limer des clous en cuivre ou des pièces métalliques, prévoir une lime distincte réservée aux métaux.
5. Protection et rangement : les dents de lime sont fragiles ; éviter de les ranger avec des objets durs tels que clés et pinces, ou de les heurter, pour prévenir l’ébréchage des pointes de dents.
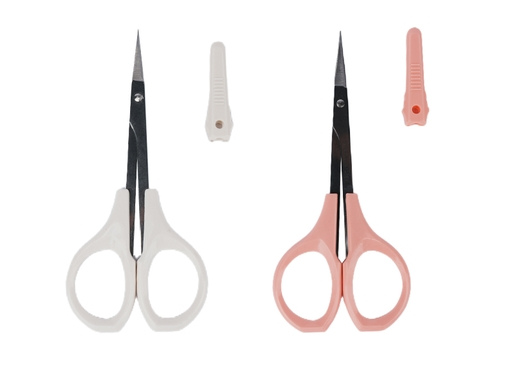
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
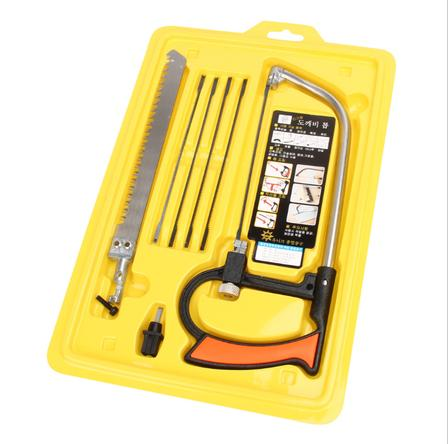
船模专用小手工锯
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
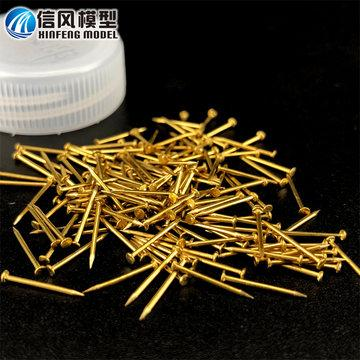
Catégorie des micro-clous en cuivre
Clous en cuivre pour modèles réduits de bateaux : ils constituent des accessoires essentiels au renforcement structurel et à l’accastillage de reproduction des modèles réduits de voiliers en bois. Ils s’utilisent avec un mini-marteau, une perceuse à main de précision et une brucelle, et remplissent à la fois une fonction de fixation structurelle et de rendu visuel réaliste. L’ensemble couvre trois grandes catégories : fixation structurelle, décoration apparente et accastillage spécifique, et répond de façon complète aux besoins de construction, de la structure principale aux détails décoratifs.
---
I. Composition de l’ensemble complet des types de clous + outils assortis
6 types de clous + 4 outils d’installation assortis, couvrant tous les cas de construction ; liste complète ci-dessous :
> Outils assortis : mini-marteau à double tête (tête nylon + tête laiton), perceuse à main de précision, brucelle en acier inoxydable à pointe droite, pointe à tracer en carbure de tungstène pour positionnement.
> Clous : goupilles cylindriques en cuivre, clous en laiton à tête ronde, clous en laiton à tête fraisée, goupilles en bois, rivets décoratifs imitation, clous en laiton en forme de 9.
---
II. Analyse complète des principaux types de clous
1. Goupilles cylindriques en cuivre (élément principal pour le positionnement structurel caché)
Tige en cuivre purement cylindrique sans tête de clou, maintenue par ajustement serré dans le bois ; une fois installée, elle est totalement cachée sans trace apparente, avec une grande précision de positionnement et une bonne résistance structurelle.
- Usages principaux : positionnement des assemblages quille-couples, fixation interne de l’embase de mât, axe de rotation mobile d’affût de canon, renforcement d’assemblages de pièces cachées.
- Dimensions courantes : 0,6 mm / 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm / 2,0 mm.
- Foret adapté : diamètre de l’avant-trou égal au diamètre de la goupille ou inférieur de 0,05 mm, pour obtenir un ajustement serré.
2. Clous en laiton à tête ronde (fixation universelle + imitation apparente)
Tête hémisphérique, matière laiton résistante à la rouille et à la corrosion, dureté moyenne et peu sujette à la déformation ; ils assurent à la fois la fixation structurelle et le rendu visuel, c’est le modèle universel le plus utilisé.
- Usages principaux : fixation apparente du bordé de coque, du pavois, des défenses et des pièces d’accastillage ; la tête de clou sert directement de détail de reproduction.
- Dimensions courantes : 0,5 mm / 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm / 1,2 mm.
- Foret adapté : diamètre de l’avant-trou = diamètre du clou - 0,1 mm, afin de garantir la tenue du clou tout en évitant de fendre le bois.
3. Clous en laiton à tête fraisée (spécialement pour une fixation à ras)
Conception à tête fraisée conique ; après enfoncement, la tête affleure la surface du bois sans saillie, sans gêner les opérations ultérieures de ponçage et de peinture.
- Usages principaux : pose des lames de pont, clous apparents de bordé, fixation de pièces décoratives planes, pour les surfaces apparentes exigeant une planéité parfaite.
- Dimensions courantes : 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm.
- Foret adapté : diamètre de l’avant-trou = diamètre du clou - 0,1 mm ; pour les modèles à grande échelle, un foret à chanfreiner peut être utilisé pour réaliser une fraisure.
4. Goupilles en bois (renforcement entièrement caché et sans trace)
Tiges rondes en bois massif de même matériau que le modèle ; après collage, elles se fondent dans le bois de la structure, sans différence de teinte ni sensation de corps métallique étranger.
- Usages principaux : positionnement caché de la structure interne, renforcement des assemblages de lames de pont, structures visibles pour lesquelles aucun métal apparent n’est autorisé.
- Dimensions courantes : 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm.
- Foret adapté : diamètre de l’avant-trou inférieur de 0,1 à 0,2 mm à celui de la goupille ; avec colle à bois, la résistance de collage est plus élevée.
5. Rivets décoratifs imitation (modèle purement esthétique pour les détails)
Clous/grains en cuivre à fond plat de très petite taille, sans rôle structurel réel, utilisés uniquement pour reproduire le détail visuel des rivets d’un vrai navire.
- Usages principaux : rivets de cerclage de canon, décoration de plaque nominative de navire, imitation de pièces métalliques décoratives ; sur les petits modèles, ils remplacent les vrais clous pour éviter de fendre les plaques minces.
- Dimensions courantes : 0,3 mm / 0,4 mm / 0,5 mm.
- Mode d’installation : trou peu profond + collage à la colle cyanoacrylate ; aucun enfoncement profond nécessaire.
#6. Clous en forme de 9 (clous spéciaux pour l’accastillage d’amarrage)
Également appelés clous à crochet ou clous d’amarrage ; en laiton, ils ont une forme générale en « 9 », avec une extrémité en tige droite pouvant être enfoncée pour la fixation et une extrémité en crochet courbe servant à suspendre les cordages et à amarrer ; c’est un accessoire emblématique de l’accastillage des voiliers anciens.
- Usages principaux : imiter les taquets d’amarrage et crochets de guidage de cordage d’un vrai navire, servir de points d’accroche pour les cordages sur le pont et le pavois, fixer les extrémités de chaîne d’ancre et de haubans, et améliorer fortement le réalisme de l’accastillage.
- Dimensions courantes :
- Modèles à grande échelle (1:20~1:48) : tige 0,8—1,2 mm, diamètre intérieur du crochet 2—4 mm.
- Modèles à échelle moyenne (1:50~1:80) : tige 0,6—0,8 mm, diamètre intérieur du crochet 1,5—2,5 mm.
- Modèles à petite échelle (1:96~1:150) : tige 0,4—0,5 mm, diamètre intérieur du crochet 1—1,5 mm.
- Points d’installation : percer à l’avance les avant-trous correspondants, enduire la tige d’une petite quantité de colle cyanoacrylate et l’enfoncer ; orienter uniformément les crochets vers l’extérieur du bordage, en les répartissant régulièrement le long du pavois et du bord du pont.
---
III. Tableau de sélection des dimensions selon l’échelle du modèle
| 1:20—1:48 grand modèle de navire à grande échelle | Goupilles structurelles : 1,0—2,0 mm | Clous de fixation apparents : 0,8—1,2 mm | Tige des clous en forme de 9 : 0,8—1,2 mm | Forets adaptés : 0,8 / 1,0 / 1,8 mm | Applications typiques : structure principale, bordé épais, embase de mât, grand affût de canon |
| 1:50—1:80 | modèle de navire courant à échelle moyenne | Goupilles structurelles : 0,7—1,2 mm | Clous de fixation apparents : 0,7—0,8 mm | 0,6—0,8 mm | Forets adaptés : 0,6 / 0,7 / 1,0 mm | Applications typiques : bordé de coque, clous de pont, pavois, positionnement des couples, accastillage courant |
| 1:96—1:150 | modèle de navire fin à petite échelle | Goupilles structurelles : 0,4—0,8 mm | Clous de fixation apparents : 0,4—0,6 mm | Tige des clous en forme de 9 : 0,4—0,5 mm | Forets adaptés : 0,3 / 0,5 / 0,7 mm | Applications typiques : rivets décoratifs, rambardes fines, pièces de canon miniatures, petits points d’amarrage |
---
## IV. Utilisations détaillées et sélection des dimensions par sous-ensemble
1. Structure principale (quille/couples/barrots)
- Rôle principal : positionnement structurel + renforcement contre la déformation, pour compenser la faiblesse mécanique d’un collage uniquement à la colle.
- Type de clou utilisé : goupilles cylindriques en cuivre / goupilles en bois (entièrement cachées, non apparentes).
- Dimensions correspondantes : grande échelle 1,5~2,0 mm ; échelle moyenne 1,0~1,2 mm ; petite échelle 0,6~0,8 mm.
- Points opératoires : la goupille traverse la quille et le couple ; enduire les deux extrémités de colle à bois et les enfoncer ; après durcissement, poncer à ras pour une dissimulation totale sans trace.
2. Bordé de coque
- Rôle principal : compléter le collage pour fixer les bordés, éviter le décollement dû à la dilatation thermique ; reproduire l’effet visuel des clous apparents du bordé d’un vrai navire.
- Type de clou utilisé : clous en laiton à tête ronde / clous en laiton à tête fraisée (choisir la tête fraisée pour une surface plane).
- Dimensions correspondantes : grande échelle 1,0~1,2 mm ; échelle moyenne 0,8 mm ; petite échelle 0,5~0,6 mm (ou simulation de faux clous par points de peinture).
- Points opératoires : répartir régulièrement le long des joints des bordés ; pour les plaques minces, toujours interposer une chute de bois à l’arrière avant de frapper, afin d’éviter l’éclatement.
3. Système de pont
- Rôle principal : fixer les lames de pont (second pont, possibilité d’utiliser des lames de second bordé), imiter la texture de clouage d’un pont réel.
- Type de clou utilisé : clous en laiton à tête fraisée (affleurant le pont après installation) ; pour les petites échelles, rivets décoratifs.
- Dimensions correspondantes : grande échelle 0,8~1,0 mm ; échelle moyenne 0,6~0,8 mm ; petite échelle 0,4~0,5 mm.
- Points opératoires : pour les grandes échelles, fraiser préalablement les trous ; répartir les clous symétriquement des deux côtés des lames de pont pour un réalisme accru.
4. Pavois et accastillage d’amarrage
- Rôle principal : fixer les panneaux de pavois et les défenses, reproduire le détail des points d’accroche d’amarrage.
- Type de clou utilisé : clous en laiton à tête ronde (fixation structurelle) + clous en forme de 9 (points d’accroche d’amarrage).
- Dimensions correspondantes :
- Clous de fixation : grande échelle 1,0~1,2 mm ; échelle moyenne 0,7~0,8 mm ; petite échelle 0,5~0,6 mm.
- Clous en forme de 9 : grande échelle tige 0,8~1,2 mm ; échelle moyenne 0,6~0,8 mm ; petite échelle 0,4~0,5 mm.
- Points opératoires : orienter les crochets des clous en forme de 9 vers l’extérieur du bordage, les répartir uniformément ; une fois les cordages accrochés, ils pendent naturellement, reproduisant l’effet d’amarrage réel.
5. Mât et embase du gréement
- Rôle principal : fixer les pièces soumises à effort telles que l’embase de mât, le support de poulie, l’anneau de hauban.
- Type de clou utilisé : goupilles en cuivre (positionnement interne) + clous en cuivre à tête ronde (fixation apparente).
- Dimensions correspondantes : grande échelle goupille 1,2~1,5 mm + clou à tête ronde 1,0 mm ; échelle moyenne goupille 0,8~1,0 mm + clou à tête ronde 0,8 mm ; petite échelle goupille 0,6~0,8 mm + clou à tête ronde 0,6 mm.
- Points opératoires : l’embase de mât est une zone soumise à effort ; il est recommandé d’utiliser une double fixation goupille + colle pour éviter tout desserrage ultérieur sous la traction du gréement.
6. Canons et pièces mobiles
- Rôle principal : axe de rotation d’affût de canon, fixation de chaîne d’ancre, charnières de panneau de pont mobile.
- Type de clou utilisé : goupilles cylindriques en cuivre (comme axe de rotation) + micro-clous à tête ronde (fixation de l’affût) + rivets décoratifs (imitation de cerclage de canon).
- Dimensions correspondantes : grande échelle goupille 1,0~1,2 mm ; échelle moyenne goupille 0,6~0,8 mm ; petite échelle goupille 0,4~0,5 mm.
- Points opératoires : prévoir un jeu d’environ 0,05 mm pour la goupille d’axe, afin d’assurer une rotation fluide sans blocage.
7. Pièces décoratives fines (rambardes, plaque nominative du navire)
- Rôle principal : fixation ultraréaliste, remplacer la colle pour éviter les coulures et salissures.
- Type de clou utilisé : rivets décoratifs extra-fins / micro-clous à tête ronde de 0,4~0,6 mm.
- Domaine d’application : réservé aux modèles de collection à grande échelle ; pour les modèles d’entraînement ordinaires, un collage à la colle cyanoacrylate suffit.
---
V. Outils assortis et normes d’installation
1. Mini-marteau à double tête : une tête souple en nylon (pour frapper les surfaces en bois sans laisser de marques ni d’éclats) et une tête en laiton (pour frapper les clous, sans déformer facilement les clous fins).
2. Perceuse à main de précision : perçage manuel à vitesse lente des avant-trous de dimension correspondante, trous fins précis et sans éclats, préservant les bois minces.
3. Brucelle à pointe droite : maintient les clous fins lors de l’alignement, évitant que les doigts masquent la vue et que le clou s’incline.
4. Pointe à tracer de positionnement : marque à l’avance des points sur la surface du bois pour éviter que le foret glisse et dévie.
Procédure d’installation standard
1. Positionnement et marquage : marquer les positions des trous sur la surface du bois avec la pointe à tracer et réaliser de légers creux pour empêcher le foret de glisser.
2. Avant-trou adapté : choisir le foret correspondant au diamètre du clou, percer verticalement avec la perceuse à main ; la profondeur du trou doit dépasser la longueur du clou de 0,5~1 mm pour laisser de l’espace aux copeaux.
3. Maintien et alignement du clou : saisir la tige avec la brucelle, l’aligner sur le trou, frapper légèrement 1 à 2 fois pour le fixer, puis relâcher.
4. Enfoncement par petits coups : frapper régulièrement et légèrement avec la tête en laiton ; réduire la force à l’approche de la fin pour ne pas abîmer la surface du bois.
5. Finition et renforcement : pour les clous apparents, appliquer une petite goutte de colle cyanoacrylate pour renforcer ; pour les goupilles cachées, l’assemblage à la colle à bois offre une meilleure résistance.
Points clés pour éviter les erreurs
- Ne jamais enfoncer un clou directement sans avant-trou : cela fend très facilement les plaquettes de bois minces et provoque des fissures le long du fil du bois.
- Lorsque l’on frappe du bois mince ou des bords de bois, il faut toujours interposer une chute de bois de support à l’arrière et sur le côté pour éviter les éclats.
- Pour les plaques minces à petite échelle, privilégier la « méthode des faux clous » : tremper une aiguille dans de la peinture foncée et pointer les emplacements des clous, ce qui élimine totalement le risque d’éclatement.
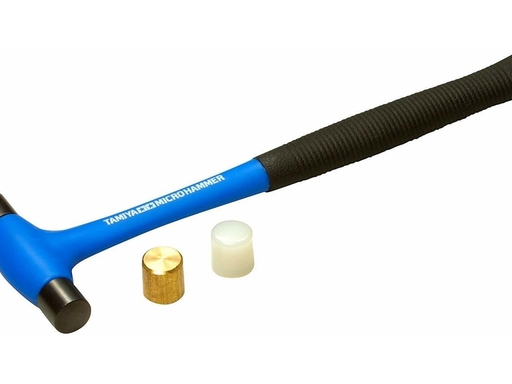
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
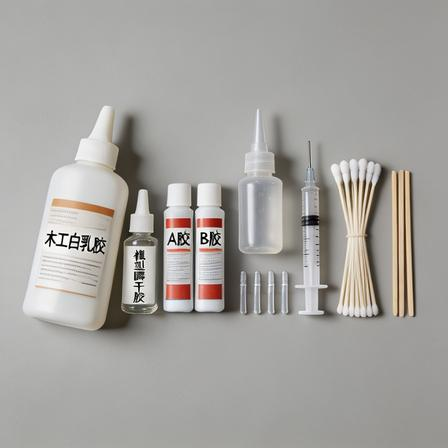
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
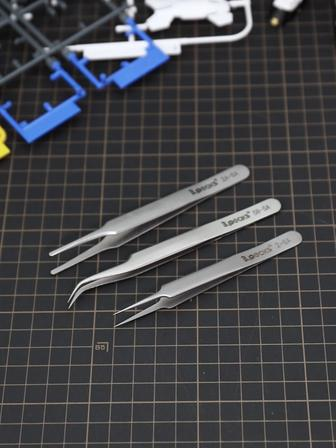
Pince de précision
Les pinces sont des outils de précision fréquemment utilisés en modélisme naval ; à différentes dimensions de composants et différentes situations d’opération correspondent différentes formes de mâchoires. Elles servent principalement à tenir et positionner des pièces minuscules, à maintenir lors du collage, à enfiler les cordages de gréement, à nettoyer les recoins inaccessibles, etc. Il est recommandé de prévoir un exemplaire de chaque spécification courante afin de couvrir tous les besoins de fabrication.
Collection des modèles de base courants (ensemble de trois pièces : pointes droites/coudées/plates)
Pour débuter en modélisme naval, équipez-vous en priorité de ces trois modèles ; ils couvrent plus de 90 % des situations d’opération de précision.
---
1. Pince de précision à pointes droites (modèle principal indispensable)
Les mâchoires sont fines, pointues et droites, et les pointes se referment parfaitement ; la précision de préhension est la plus élevée. C’est l’outil polyvalent principal pour la fabrication quotidienne.
- Utilisations principales en modélisme naval
- Tenir et coller avec un positionnement précis des éléments fins tels que les montants de micro-gardes-corps, les petites poulies, les taquets d’amarrage, les moulures de sabords, etc.
- Aider à enfiler des fils de coton fins ou des cordages de gréement en nylon de moins de 0,5 mm, en introduisant l’extrémité du fil dans des trous de gréement de 0,6~1,0 mm.
- Nettoyer les résidus fins tels que la sciure sur la paroi intérieure des trous percés et les traces de colle excédentaire dans les joints d’assemblage.
- Points clés du choix : privilégier un modèle en acier inoxydable 304, dont les pointes se referment sans jeu ; une longueur de 11~13 cm offre la prise en main la plus stable à une seule main.
2. Pince de précision à pointes coudées (indispensable pour les opérations en profondeur/sur surfaces courbes)
Les mâchoires sont courbées vers le haut à 30°~45°, ce qui permet d’éviter que le corps de la pince ne masque la ligne de vue ; elles sont spécialement adaptées aux travaux dans des espaces étroits et en profondeur.
- Utilisations principales en modélisme naval
- Coller des pièces et fixer des nœuds de cordage de gréement dans des zones étroites telles que l’intérieur de la coque et les espaces entre les couples.
- Installer des éléments cachés sous le pont et à l’intérieur des cabines, sans que le corps de la pince ne masque la vue.
- Saisir de petites pièces enduites de colle pour éviter que la colle ne salisse les doigts et ne gêne l’opération.
- Points clés du choix : une pointe coudée à 30° offre la plus grande polyvalence ; les pointes doivent se refermer parfaitement, sans décalage.
3. Pince à mâchoires plates (spéciale pour la préhension de lamelles de bois)
Les mâchoires sont plates et larges ; la surface de contact est grande et la pression faible, ce qui ne marque pas le grain de surface des fines lamelles de bois ni des bois tendres.
- Utilisations principales en modélisme naval
- Tenir les fines bordées de coque et les lattes de pont pour les aligner sur les joints de raccord et empêcher tout déplacement avant la polymérisation de la colle.
- Positionner et maintenir les plaques nominatives du bateau et les plaques décoratives de grande surface, avec une répartition uniforme de la force pour ne pas écraser les pièces.
- Tenir un petit morceau de papier abrasif pour poncer les angles, l’intérieur des sabords et autres recoins inaccessibles aux doigts.
- Points clés du choix : une largeur de mâchoires de 3~5 mm est appropriée ; les bords doivent être lisses et sans bavures afin d’éviter de rayer le bois et la finition peinte.
---
4. Pince inversée à verrouillage automatique (libère les mains lors d’un maintien prolongé)
Elle est dotée d’une structure inversée à verrouillage automatique : on presse le corps de la pince pour l’ouvrir, et on relâche pour qu’elle se referme automatiquement, sans devoir exercer une pression continue pendant toute la durée.
- Utilisations principales en modélisme naval
- Maintenir des pièces pendant toute la phase de polymérisation de la colle, en libérant les mains pour effectuer d’autres opérations en parallèle.
- Lors du soudage de garde-corps en cuivre et du formage à chaud d’éléments en fil de cuivre, assurer une préhension avec isolation thermique.
- Lors du collage simultané de plusieurs pièces, les maintenir séparément pour améliorer l’efficacité d’installation en série.
- Points clés du choix : privilégier un modèle auto-bloquant en acier inoxydable, avec une force de serrage modérée pour éviter de briser les fines lamelles de bois de moins de 1 mm.
---
Conseils d’achat et d’utilisation
1. Priorité à la précision : la performance essentielle d’une pince réside dans la qualité de fermeture de ses pointes. Une pince de précision conforme doit, une fois fermée, présenter des pointes sans jeu et sans décalage, afin de tenir fermement les fils fins et les pièces miniatures.
2. Matériau à privilégier : l’acier inoxydable 304 ; il résiste à la rouille, possède une bonne élasticité et se déforme ou se décale difficilement après un usage prolongé. Les modèles en tôle ordinaire ne sont pas recommandés : ils se desserrent et perdent leur précision après quelques utilisations.
3. Contre-indications d’utilisation : ne pas utiliser une pince de précision pour tenir des objets durs ou tordre/plier des pièces, car cela risque de décaler les mâchoires et d’ébrécher les pointes ; après une opération de collage, nettoyer immédiatement les résidus de colle sur les mâchoires afin d’éviter que de petites pièces ne restent collées lors de l’utilisation suivante.
4. Protection et rangement : lorsqu’elle n’est pas utilisée, mettre un embout de protection sur les pointes afin d’éviter que les chocs ne les émoussent et de prévenir les piqûres.
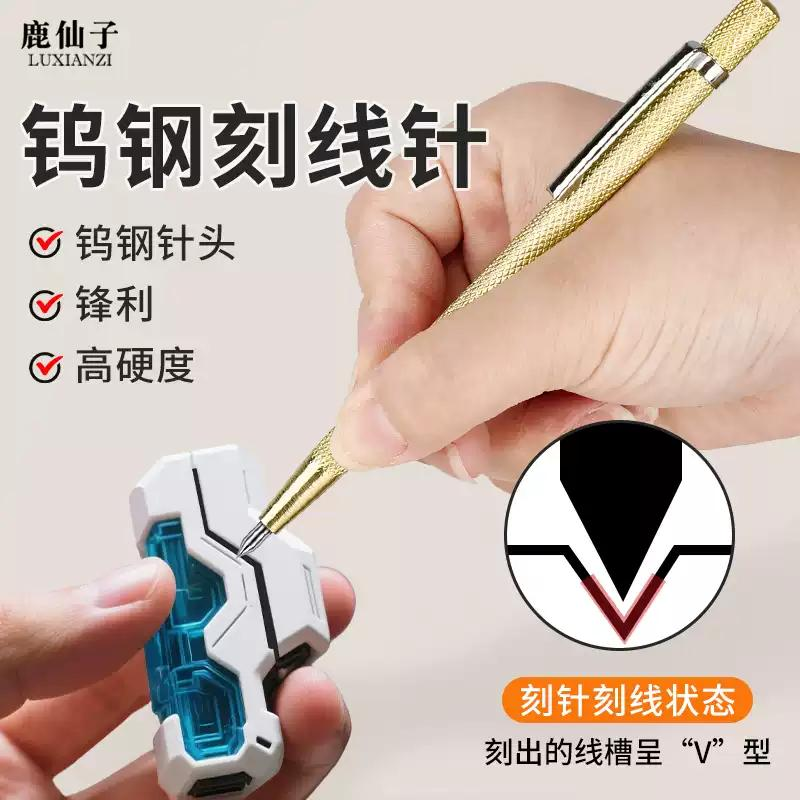
Pointe à graver (pointe à tracer)
La pointe à tracer pour maquettes est un outil central dans la construction de maquettes de voiliers en bois pour le tracé haute précision et le positionnement de points. Elle remplace le crayon par une pointe métallique dure et acérée, et trace des marques extrêmement fines sur la surface du bois et du contreplaqué. Lorsqu'elle est utilisée avec une règle et une équerre, l'erreur de tracé peut être maintenue de l'ordre de 0,1 mm ; c'est un petit accessoire indispensable pour garantir le débitage de la coque, le positionnement des trous et la précision d'assemblage des composants.
---
I. Types courants et choix
1. Pointe à tracer en tungstène de type stylo (choix principal)
C'est le modèle le plus couramment utilisé en modélisme naval ; son manche en forme de stylo offre une prise stable, sa pointe en tungstène est très dure, résiste à l'usure et s'émousse difficilement. Elle convient aux bois durs, aux contreplaqués et au balsa ; c'est l'outil principal pour le débitage et le traçage au quotidien.
- Atout principal : pointe acérée, lignes tracées fines et régulières, durée de vie 3 à 5 fois supérieure à celle d'une pointe à tracer ordinaire en acier inoxydable.
- Points de spécification : diamètre de pointe de 0,1 à 0,3 mm de préférence ; privilégier les modèles avec capuchon de protection, plus sûrs à ranger.
2. Ensemble pointe à tracer + pointeau de positionnement (fortement recommandé pour le perçage en modélisme naval)
L'ensemble habituel se compose d'une aiguille à tracer fine et pointue + d'un petit pointeau à tête ronde ; c'est un choix très rentable pour le perçage des gréements de maquettes de bateaux. Il existe également des modèles à double extrémité, à deux fonctions.
- Atout principal : après le tracé, utiliser directement le pointeau pour marquer le point, ce qui prépare le perçage en une seule étape et s'adapte parfaitement au perçage de trous fins à la perceuse à main.
- Le léger creux produit par le pointeau maintient juste un foret fin de 0,6 à 1,0 mm, ce qui élimine complètement le problème de glissement et de déviation du foret au démarrage.
3. Pointe à tracer coudée (complément pour niveau avancé)
Sa pointe présente un léger angle de courbure, adaptée au marquage de lignes dans les zones étroites telles que l'intérieur du bastingage, les interstices entre les membrures, etc. Elle n'est pas indispensable pour la construction d'entrée de gamme, mais peut être ajoutée selon les besoins pour des modifications détaillées avancées.
II. Utilisations principales en modélisme naval
1. Tracé fin de débitage : avec une règle et une équerre, tracer les lignes de référence de coupe sur les bordés de coque, les membrures et les lames de pont ; les traits sont bien plus fins qu'au crayon, ce qui réduit l'erreur dimensionnelle après coupe.
2. Positionnement des points de perçage : marquer des points en creux aux emplacements des trous de gréement, des trous de montants de garde-corps et des trous de fixation du mât, afin d'empêcher le foret de la perceuse à main de glisser ou de dévier au démarrage.
3. Marquage d'alignement pour l'assemblage : marquer les lignes d'alignement entre les membrures et la quille, les lignes de séparation des sabords et les lignes de cloisonnement, pour garantir une structure symétrique et régulière des deux côtés de la coque.
4. Gravure de lignes pour le détail réaliste : graver sur la surface de la coque les joints entre planches et les lignes décoratives, pour simuler un assemblage en bois massif et améliorer le réalisme de la maquette.
III. Techniques d'utilisation correcte
1. Tracé de lignes droites : maintenir la pointe contre le bord de la règle, incliner le manche de 30° à 45° et effectuer un seul passage à vitesse régulière et avec une force légère ; éviter de repasser plusieurs fois, sinon le trait s'élargit et perd en précision.
2. Marquage de positionnement : placer le pointeau perpendiculairement au point marqué, le faire tourner légèrement en appuyant pour créer un léger creux ; sur les ponts minces et les bordés fins, ne pas appuyer trop fort afin d'éviter l'éclatement du bois.
3. Adaptation aux matériaux : sur les bois tendres (balsa, pin), un tracé léger suffit à laisser une marque ; sur les bois durs (padouk, hêtre), on peut appuyer un peu plus ou tracer en deux passages légers, afin d'éviter de casser la pointe.
4. Tracé de courbes : avec une règle courbe ou un gabarit préfabriqué, maintenir la pointe contre le bord du gabarit et la déplacer à vitesse régulière pour obtenir une courbe lisse et continue.
IV. Entretien et précautions
1. Lorsqu'elle n'est pas utilisée, toujours remettre le capuchon de protection : cela évite à la fois que la pointe s'émousse en cas de chute ou de choc et les blessures par piqûre.
2. Utiliser uniquement sur des matériaux tendres tels que le bois, le plastique, le carton, etc. ; ne jamais graver directement des surfaces dures comme le métal ou le verre, car cela endommagerait rapidement la pointe.
3. Lorsque la pointe est émoussée, on peut l'affûter uniformément avec une pierre à huile fine de grain 600 ou plus, en suivant l'angle de la pointe ; ne pas la meuler à plat.
4. Lors du rangement, la placer séparément afin d'éviter tout choc avec des outils métalliques tels que tournevis et pinces qui pourrait endommager la pointe.
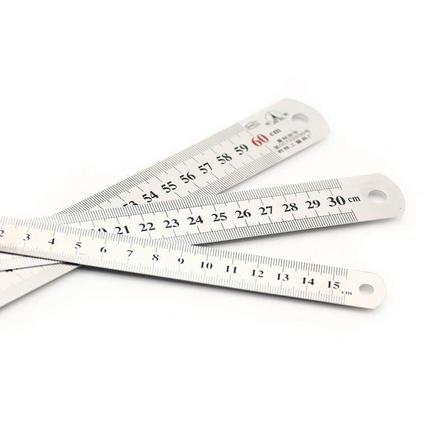
Règle et équerre
La règle et l’équerre sont les outils de mesure et de traçage de base pour la construction de modèles de voiliers en bois. Elles servent principalement à prendre les dimensions de divers composants, à tracer des lignes droites, à vérifier les angles droits et à positionner des angles. Ce sont des instruments de mesure indispensables pour garantir une structure régulière et des dimensions symétriques du modèle réduit.
---
I. Règle en acier inoxydable
Pour la construction de modèles réduits de bateaux, privilégier une règle en acier inoxydable renforcée. Contrairement aux règles en plastique ordinaires, son corps rigide et droit se déforme peu, ses bords vifs épousent le bois et offrent une précision de traçage accrue ; c’est l’outil principal pour le débit et le positionnement.
Spécifications et points de sélection
- Deux règles suffisent pour couvrir la grande majorité des usages : le **modèle portable de 15 cm** est adapté à la mesure fine de petits composants tels que rambardes, supports de gréement, etc. ; le **modèle universel de 30 cm** est adapté aux pièces de bois de grandes dimensions comme la coque, le pont et la quille.
- Pour les grands modèles de grand format à l’échelle 1:30 ou plus grande, on peut ajouter une règle longue de 60 cm.
- Privilégier les modèles à graduations sur les deux faces, avec une plus petite graduation de 0,5 mm ; un corps à bords chanfreinés s’applique plus étroitement sur la pièce, pour un traçage plus précis et sans écart.
Utilisations principales en modélisme naval
1. Lors de la découpe des bordés de coque et des lattes de pont, tracer des lignes droites avec une pointe à tracer au lieu d’un crayon afin de réduire l’erreur due à l’épaisseur du trait
2. Mesurer l’espacement des couples et la longueur des sections de mât pour garantir la symétrie gauche-droite de la structure de la coque
3. En appui contre le bord de la coque, vérifier la rectitude et la régularité d’ensemble de la coque
4. Servir de règle de référence pour l’équerre afin de garantir des tracés verticaux et obliques droits et sans décalage
---
II. Équerre transparente
L’équerre est l’outil essentiel pour la vérification des angles droits et le traçage d’angles en modélisme naval. Privilégier un acrylique hautement transparent, qui permet de voir clairement les lignes du bois en dessous et d’assurer un positionnement précis.
Spécifications et points de sélection
En modélisme naval, deux types d’équerres sont couramment utilisés ; il est recommandé de disposer d’un ensemble complet (deux pièces) pour couvrir tous les cas :
1. Équerre isocèle rectangle (45°/45°/90°) : la plus utilisée, pour tracer des verticales à 90° et des coupes en biseau à 45°.
2. Équerre rectangle à 30°/60° : pour tracer des lignes à angles particuliers sur les contreventements, encadrements de sabords, éléments décoratifs, etc.
- Choisir un modèle de petite ou moyenne taille, de 10 à 15 cm de côté ; un corps trop grand est peu pratique sur les petits composants.
- L’exigence essentielle est une précision d’angle droit conforme, avec des bords droits et sans bavures, afin d’éviter tout écart lors de la vérification.
Utilisations principales en modélisme naval
1. Lors de l’installation des couples, s’appuyer simultanément contre la quille et le couple pour vérifier la perpendicularité à 90° et éviter que la coque entière soit de travers
2. Lors du cloisonnement du pont et du positionnement des sabords, tracer des lignes de division verticales avec une règle pour garantir une disposition régulière
3. Lors de la découpe de supports obliques et de taquets, tracer directement un biseau standard en s’appuyant sur l’équerre, sans rapporteur supplémentaire
---
Points d’utilisation et d’entretien
1. Pour le traçage fin, utiliser de préférence une pointe à tracer de modélisme ; le trait de crayon, plus large, peut facilement produire une erreur de 0,2 à 0,5 mm.
2. Éviter les chutes, les chocs et les fortes pressions afin de prévenir la déformation des bords et la perte de précision de l’angle droit ; en usage prolongé, vérifier régulièrement la précision à l’aide d’une référence d’angle droit standard.
3. Lors de la découpe du bois, la règle peut servir de guide d’appui ; l’utiliser avec un cutter pour garantir une coupe droite et lisse.
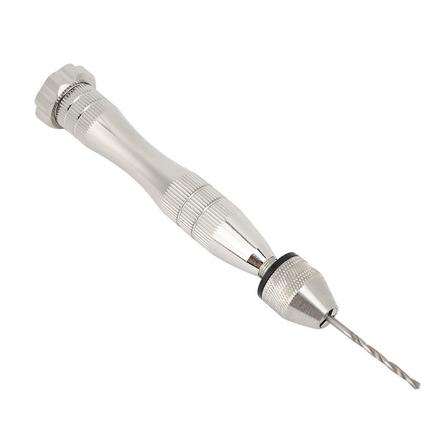
Perceuse à main
# Perceuse à main (perceuse de modélisme / drille manuelle)
La perceuse à main est aussi souvent appelée perceuse manuelle ou drille. C'est l'outil de perçage fin indispensable pour la construction de modèles réduits de voiliers en bois. Elle fonctionne par rotation manuelle entraînant le foret pour la coupe, permet de monter et démonter librement des micro-forets de différentes dimensions pour les remplacer, et est spécialement destinée aux perçages de précision de petite dimension : perçage du gréement, positionnement des montants de rambarde, trous de goupille dans les composants, etc.
---
## Aspect général et structure
La perceuse à main courante dédiée au modélisme a une forme stylo tout en métal. Compacte, elle peut être tenue et utilisée d'une seule main, et est adaptée aux exigences des travaux fins de modélisme naval.
- Mandrin de serrage : mandrin à trois mors en façade, le serrage et le desserrage se font par simple rotation ; plage de serrage courante : 0,3 à 3,2 mm, compatible avec tous les forets requis de 0,6 ; 0,7 ; 0,8 ; 1,0 et 2,0 mm
- Poignée antidérapante : corps moleté augmentant l'adhérence et facilitant l'application de la force des doigts pour une rotation régulière
- Butée arrière : sa surface plane permet de prendre appui dans la paume ; le perçage est plus stable, avec moins de balancement et de tremblements
---
Effet de serrage du foret
Le changement de foret se fait simplement en tournant la bague de serrage du mandrin. Pour les forets très fins de 0,6 à 0,8 mm, il est recommandé de laisser dépasser la partie tranchante de 3 à 5 mm seulement ; un dépassement trop important augmente fortement le risque de rupture.
---
Référence pour un kit de forets assortis
Les micro-forets hélicoïdaux couramment utilisés en modélisme naval peuvent être utilisés directement avec la perceuse à main ; ils couvrent tous les besoins, des trous fins pour le gréement aux trous de fixation du mât.
---
Avantages principaux dans le contexte du modélisme naval
1. Protection des forets fins : la vitesse manuelle est entièrement contrôlable ; contrairement à un mini-outil rotatif électrique tournant à haute vitesse, elle ne casse pas facilement les forets fins. C'est un choix sûr pour percer le gréement des modèles de bateaux
2. Précision de perçage élevée : permet de contrôler précisément la force d'avance et la profondeur de perçage ; lors du perçage de ponts fins ou de bordés fins, il est moins facile de dévier, de percer de travers ou de traverser au mauvais endroit
3. Adaptabilité très élevée : couvre tous les micro-forets à queue cylindrique de 0,4 à 3,0 mm ; un seul ensemble d'outils répond à tous les besoins de petits diamètres en modélisme naval
Points clés du perçage en modélisme naval
1. Avant de percer, marquer un petit creux à la surface du bois avec un pointeau afin d'éviter que le foret ne glisse ou ne dévie au démarrage
2. Maintenir le foret perpendiculaire à la surface du bois, exercer une légère pression et tourner régulièrement ; il suffit de sentir la coupe, ne jamais forcer brutalement
3. Lors du perçage de ponts ou de bordés fins de 1 à 2 mm, placer une chute de bois à l'arrière pour éviter que le fil du bois n'éclate ou ne s'effrite à la sortie
4. Pour le perçage des bois durs (padouk, hêtre), ralentir le rythme, retirer régulièrement le foret pour évacuer les copeaux et éviter le bourrage du foret
Conseils d'achat
Privilégier une perceuse à main entièrement métallique de précision, dont la concentricité est meilleure ; les forets fins de 0,6, 0,7 et 0,8 mm étant des pièces d'usure fréquentes, il est conseillé d'en prévoir 2 à 3 de rechange supplémentaires avec la perceuse à main.
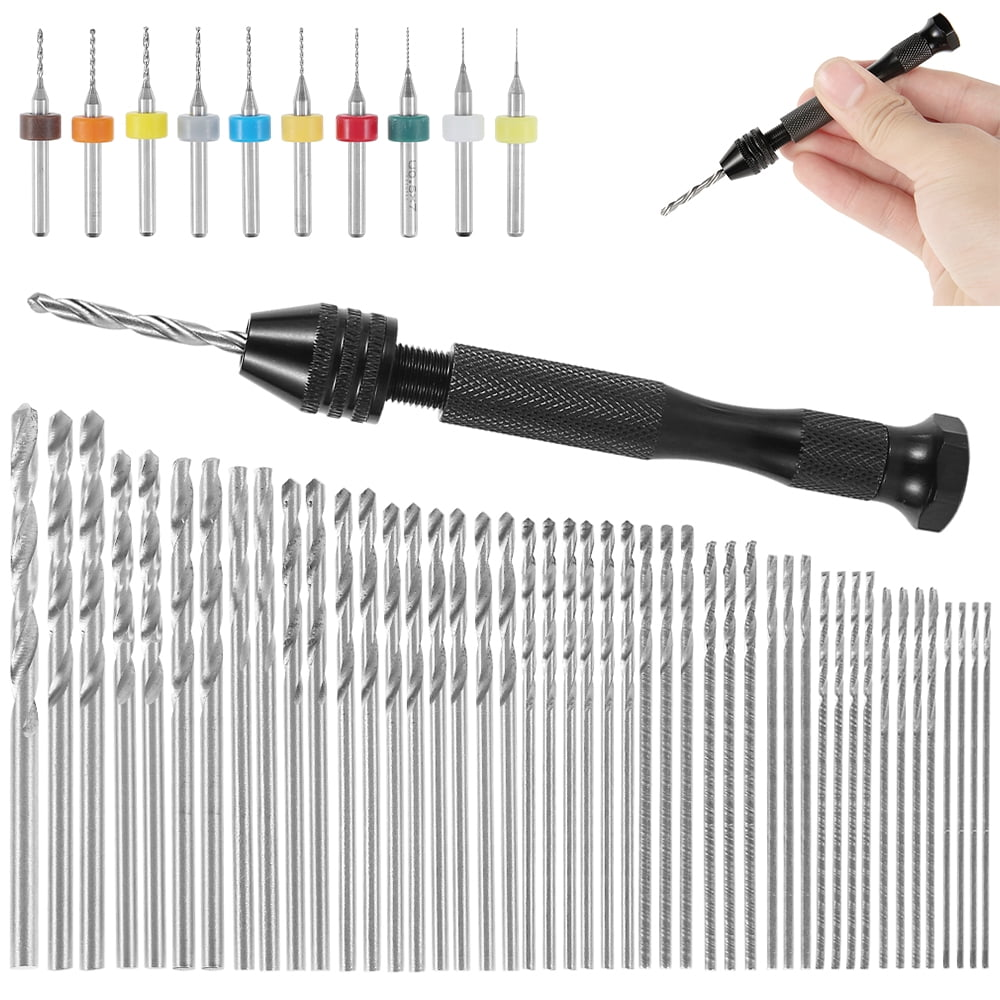
Foret
**Micros forets hélicoïdaux à queue droite en acier rapide HSS (modèle à lame courte dédié aux maquettes en priorité)** , à associer de préférence à un **mandrin à main de précision (pin vise)** ; l’utilisation directe d’une mini-perceuse électrique à haute vitesse n’est pas recommandée, les forets fins cassent très facilement
Matériau : l’acier rapide 6542 ordinaire suffit pour le modélisme naval ; l’acier au tungstène est plus résistant à l’usure, mais extrêmement cassant : il se brise au moindre décalage, à choisir avec prudence pour les débutants
✅ Spécifications principales + usages
1. 0,6 mm : trous de gréement très fins, passage de fil de coton / nylon fin, garde-corps miniatures, trous de passage de cordage pour petites poulies (fil fin ≤ 0,4 mm)
2. 0,7 mm : gréement fin, haubans, petits galhaubans, calibre le plus courant pour le gréement des modèles réduits de bateaux
3. 0,8 mm : trous de gréement les plus courants ! Configuration standard de la grande majorité des voiliers anciens à l’échelle 1:50–1:100, pour fil de coton de 0,5–0,6 mm, trous de positionnement de garde-corps en fil de bambou / fil de cuivre
4. 1,0 mm : cordages épais, écoutes, montants en fil de bambou, positionnement de l’emplanture de mât, goupilles de fixation de tubes de canon, petits supports de pont
5. 2,0 mm : tiges de bambou épaisses, trous de fixation à la base du mât, grosses chevilles, supports de canons suspendus, trous traversants dans les membrures en bois épais
✅ Ajout recommandé pour compléter une série (indispensable pour les modélistes navals expérimentés, comble les intervalles manquants, solution complète en une seule fois)
En ajoutant ces quelques forets aux 5 de base, vous couvrez presque tous les cas de figure :
0,4、0,5、0,9、1,2、1,5 mm
Série complète : 0,4,0,5,0,6,0,7,0,8,0,9,1,0,1,2,1,5,2,0
- 0,4/0,5 : gréement très fin pour échelles très petites (1:100 et au-delà)
- 0,9 : entre 0,8 et 1,0, diamètre souvent spécifié dans les notices de nombreux kits
- 1,2 : fils de bambou épais, montants épais en cuivre
- 1,5 : mâts, supports épais, positionnement de grands éléments
📌 Points clés pour l’achat et le choix (pièges à éviter)
1. Deux options de diamètre de queue
- Queue de même diamètre : plus le foret est fin, plus la queue est fine → moins cher, mais le maintien des 0,6 et 0,7 est instable et le foret se dévie facilement
- Queue uniforme de 1,0 mm (queue étagée) : vivement recommandé ! Pour un diamètre de coupe de 0,4–0,9, queue ronde unifiée de 1,0 mm : le mandrin à main serre fermement, bonne concentricité, c’est la configuration standard des forets pour maquettes
2. Choisir le modèle à lame courte, pas de micro-foret rallongé : plus un foret fin est long, plus il vibre et plus il casse facilement
3. Conditionnement : de préférence conditionnement individuel / avec boîte de rangement ; les forets fins sont difficiles à retrouver lorsqu’ils sont perdus
4. Recommandation de pièces de rechange : les 0,6, 0,7 et 0,8 cassent le plus facilement ; pour ces trois dimensions, prévoir 2–3 forets de rechange à l’achat
🛠 Bonnes pratiques d’utilisation pour le perçage (en complément de votre processus de ponçage précédent)
1. Utiliser d’abord une pointe à tracer / un pointeau de centrage pour marquer le point de perçage, afin d’éviter que le foret glisse et dévie ; c’est particulièrement important sur le bois tendre
2. Mandrin à main : **appuyer légèrement, tourner lentement, ne pas forcer** ; percer dès que l’on sent la coupe ; dès que la résistance augmente, dégager immédiatement les copeaux
3. Ponts en plaque mince (contreplaqué de 1–2 mm) : placer une chute de bois en dessous pour éviter l’éclatement des fibres et l’arrachement des bords à la sortie
4. Les bois durs (padouk, hêtre) usent davantage les forets que le balsa ; réduire la vitesse de rotation
5. Trous débouchants : réduire la pression lorsque le foret est sur le point de traverser, pour éviter de déchirer le fil du bois à la sortie
## 📋 Fiche de sélection rapide
- Gréement fin : 0,4~0,7
- Gréement standard, garde-corps : 0,8 (le plus utilisé)
- Petits montants en fil de bambou, cordages épais : 1,0 /1,2
- Emplanture de mât, grands supports : 1,5 /2,0
Papier de verre
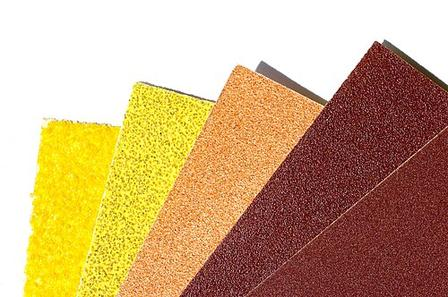
Pour le ponçage du bois massif de bateau, du contreplaqué, des membrures en bois, des bordés de coque et des composants : principalement à sec, avec possibilité de ponçage à l’eau aux étapes fines ; prévoir plusieurs grains, grossiers et fins.
Principe : monter les grains progressivement, ne jamais sauter plusieurs grains ; chaque numéro de papier abrasif doit éliminer complètement les rayures du numéro précédent avant de passer au numéro plus fin ; poncer dans le sens du fil du bois pour réduire les éclats et le soulèvement des fibres.
Note sur les matériaux : pour les bois durs tels que le hêtre, l’acajou, le padouk et le teck, avancer plus lentement ; le balsa et le pin, qui sont des bois tendres, ont tendance à soulever les fibres ; il est conseillé de pratiquer un léger ponçage à l’eau en finition.
Processus de ponçage de base (corps de coque, membrures, pont, bordés ; version standard la plus courante)
1. Grain 80 : pièces brutes, bavures après découpe, bords brûlés par découpe laser, traces de colle excédentaires, redressement des grands dénivelés.
⚠️ Ne pas poncer longtemps : on risque facilement d’arrondir les arêtes et de dépasser les lignes.
2. Grain 120 : éliminer les rayures profondes du grain 80, égaliser l’ensemble, corriger les dénivelés des joints d’assemblage ; la plupart des défauts grossiers sont traités à ce stade.
3. Grain 240 : grain de transition essentiel, étape la plus importante du ponçage de maquette ; éliminer les rayures du grain 120, la surface du bois devient plus fine ; les bois tendres ont tendance à soulever les fibres, il faut donc y aller légèrement à cette étape.
4. Grain 400 : égalisation fine, base standard avant application d’apprêt / d’huile-cire pour bois ; après ponçage, aucune rayure visible à l’œil nu.
5. Grain 600 : ponçage après séchage complet de l’apprêt (important ! la plupart des maquettes de bateau reçoivent 1 à 2 couches d’apprêt), éliminer les grains et coulures d’apprêt pour obtenir un support d’apprêt fin.
Gamme de polissage avancée (pour vernis brillant, aspect miroir, maquettes de bateau d’exposition haut de gamme)
Après le grain 600 ci-dessus, continuer :
6. Grain 800 : ponçage de la première couche de vernis
7. Grain 1200 : ponçage de la deuxième couche de vernis (ponçage à l’eau possible avec de l’eau claire, sur bloc de ponçage souple)
8. Grain 2000 : après plusieurs couches de vernis, ponçage à l’eau fin pour éliminer les traces circulaires
9. Grain 3000 : ponçage à l’eau ultra-fin, puis application possible de pâte à polir
Attention aux grains 5000, 7000 et 10000 : leur usage courant n’est pas recommandé pour les maquettes de bateau en général ; ils ne servent que pour des pièces de collection à aspect miroir extrême. Ils sont totalement inutiles pour les patines ordinaires et les voiliers anciens à finition mate.
📌 Schéma simplifié par zone (version allégée, adaptée à la production en série / aux maquettes d’entraînement)
- Membrures, structures internes non visibles : 80 → 120 → 240 → arrêter ; pas besoin de ponçage plus fin, l’intérieur n’est pas visible, gain de temps
- Pont, extérieur de coque, éléments décoratifs apparents (socles de rambarde, sabords, etc.) : 80 → 120 → 240 → 400 → 600 (suffisant pour un rendu bois mat et un effet huile-cire)
- Maquettes de bateau de collection à vernis brillant : suivre toute la gamme ci-dessus jusqu’à 2000–3000
⚠️ Points très importants à respecter pour le ponçage des maquettes de bateau
1. Blocs de ponçage indispensables : bloc dur pour les surfaces planes (bordés de coque, pont), bloc souple en mousse pour les surfaces courbes et les proues et poupes arrondies ; poncer en tenant directement le papier abrasif à la main produira à coup sûr une surface ondulée.
2. Piège à éviter avec les bois tendres (balsa) : après le grain 240, poncer autant que possible à sec ; un ponçage à l’eau abondant fait très facilement ressortir les fibres et crée des échardes ; si les fibres se soulèvent, appliquer une fine couche d’apprêt bouche-pores en spray avant de poncer.
3. Zones de colle : les amas de colle cyanoacrylate (502) et de colle à bois sont très durs ; les éliminer en priorité avec un grain grossier (80/120), le papier abrasif fin ne vient pas à bout des points de colle.
4. Ordre à ne pas transgresser : ne jamais passer directement du grain 120 au grain 400 ; les rayures de l’étape précédente resteraient enfouies et apparaîtraient toutes après application du vernis.
5. Voiliers anciens de style patiné/antiquisé : s’arrêter au grain 400, ne pas aller au-delà du grain 800 ; conserver un léger relief du fil du bois, un aspect trop lisse serait moins réaliste.
🧾 Carte récapitulative des séquences rapides (à conserver)
Entraînement / finition mate à l’huile-cire : 80# → 120# → 240# → 400# → 600#
Collection vernis brillant : 80# → 120# → 240# → 400# → 600# → 800# → 1200# → 2000# → 3000#
Éléments internes cachés : 80# → 120# → 240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆