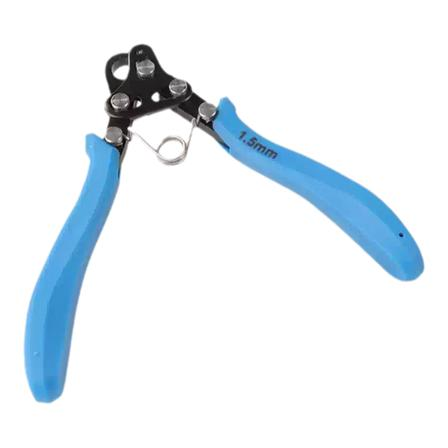
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
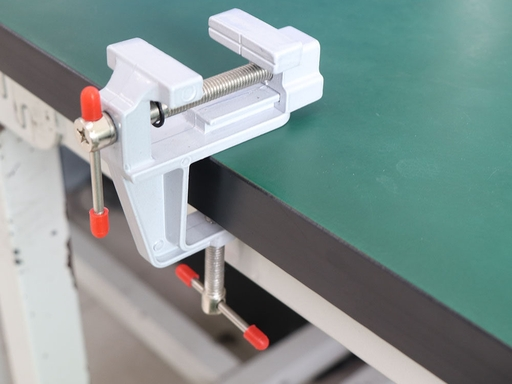
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
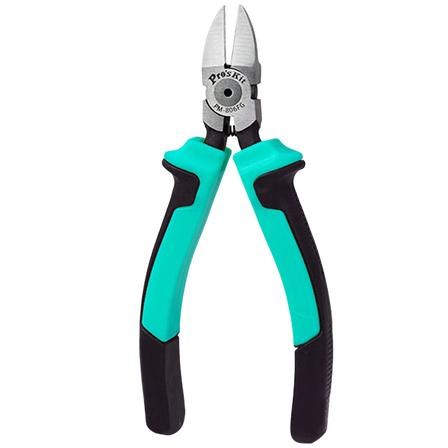
Precíziós barack alakú szájú fogó
A csípőfogó – más néven oldalcsípő fogó, öntési sorjázó fogó vagy ferde csípőfogó – speciális vágószerszám fából készült vitorlás hajómodellek fém szerkezeti elemeinek és kemény anyagainak megmunkálásához. Elsősorban vékony fémhuzalok, fém alkatrészek öntési sorjái, kemény műanyag kiegészítők és más viszonylag kemény anyagok levágására szolgál; erős vágóerővel, sima és tiszta vágásfelülettel rendelkezik, és képes kielégíteni a hegyes csípőfogó oldalsó vágóélével nem kezelhető, kissé vastagabb, kissé keményebb fémdarabok vágási igényeit is. A fém felszerelések készítési szakaszának nélkülözhetetlen eszköze.
A két specifikáció részletes ismertetése és hajómodellhez való felhasználásuk
1. Szabványos kétélű változat (általános célú, fő vágó)
A pofa szimmetrikus kétélű szerkezetű, nagy vágóerővel és jó tartóssággal rendelkezik, a mindennapi durva vágási munkák fő felszerelése.
- Alapvető felhasználás: 0,5–1,5 mm-es rézhuzalok, vashuzalok, rézrudak elvágása, „九字钉” és rézpeckek felesleges hosszának levágása, fémöntvények öntési sorjáinak eltávolítása, kemény műanyag felszerelési alkatrészek felesleges anyagszegélyeinek elvágása.
- Műveleti szempontok: vágáskor az él tövénél fejtsen ki erőt, így stabilabb az erőhatás és egyenletesebb a vágás; vastag, kemény huzalokat ne az él hegyével vágjon, hogy elkerülje az élcsúcs kicsorbulását.
2. Vékony élű precíziós változat (finom, sík vágás)
Egyoldalon élezett, rendkívül vékony éllel; vágáskor a préselődés miatti deformáció kicsi, a vágásfelület sima, szinte sorjamentes, így finom megjelenésű alkatrészek vágására alkalmas.
- Alapvető felhasználás: fényes rézhuzalok, vékony fém korláthuzalok finom vágása, a szabadon lévő fém alkatrészek felesleges hosszának levágása, biztosítva a sima vágásfelületet utólagos csiszolás nélkül; a lézervágott lapok apró összekötő csomópontjainak kezelésére is használható.
- Műveleti szempontok: csak finom, puha fémek és műanyagok vágására használja; tilos nagy keménységű acélhuzalt vágni vele, hogy elkerülje a vékony él kicsorbulását.
A hajómodell készítés fő alkalmazási esetei
1. Rézhuzalok, rézrudak méretre vágása: korlátok, „九字钉”, kikötőbábuk készítésekor a huzal méretre pontos elvágása.
2. Fém alkatrészek formázása: rézszegek, rézpeckek, fém csigatartók öntési sorjáinak, sorjáinak, felesleges hosszának levágása.
3. Kemény kiegészítők darabolása: kemény műanyag, bakelit és hasonló, viszonylag kemény anyagú felszerelési alkatrészek vágása.
4. Hulladékdarabok rendbetétele: felesleges fém összekötő elemek elvágása, elmozdult fém szerkezeti elemek korrigálása.
Használati és karbantartási tudnivalók
1. Anyagra vonatkozó korlátozás: a normál változat csak réz, alumínium és hasonló lágy fémek, valamint műanyagok vágására alkalmas; tilos nagy szilárdságú acélhuzalt, kemény acélrudat vágni vele, hogy elkerülje az él kicsorbulását és deformálódását.
2. Élhasználati előírás: vágáskor lehetőleg az él középső-hátsó szakaszát használja; ne az él hegyével vágjon nagy erővel vastag, kemény anyagot, hogy megelőzze a csúcs kicsorbulását.
3. Rendeltetésellenes használat tilalma: ne használja fogóként nehéz tárgyak megfogására, ne használja feszítővasnak, hogy elkerülje a fogófej elmozdulását és az élek pontatlan illeszkedését.
4. Mindennapi karbantartás: használat után törölje le az éleken maradt fémforgácsot és ragasztót; a forgópontnál kis mennyiségű olajjal védje a rozsdásodástól, biztosítva a könnyed nyitást-zárást.
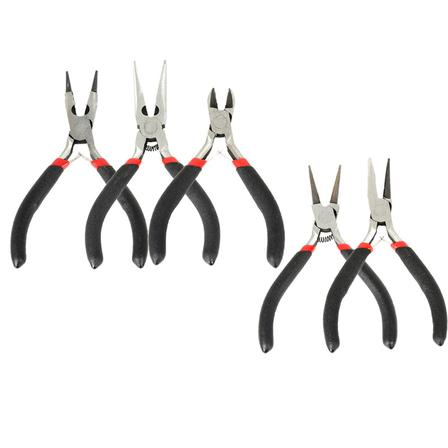
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
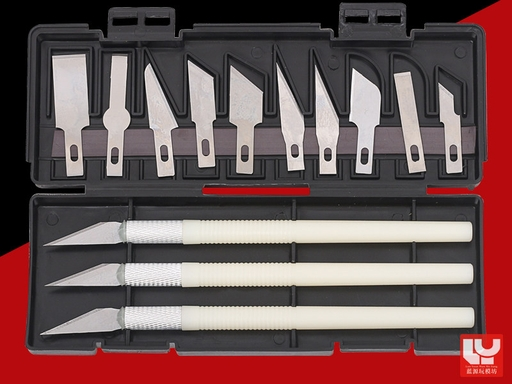
vágókés
A hajómodell-vágókés a fa vitorlás hajómodell összeszerelési és megmunkálási szakaszának alapvető vágóeszköze; a két típus együtt teljes mértékben lefedi a lapalkatrészek csatlakozási csomópontjainak átvágását, a falécek gyors elvágását, az illesztési felületek síkba hozását és a sarok- és élrészletek finom kidolgozását. Vágási pontossága jobb a kézi fűrészénél, anyageltávolítási hatékonysága pedig nagyobb a faragókésénél, így a vázszerkezet készítéséhez és a lapalkatrészek megmunkálásához gyakran nélkülözhetetlen eszköz.
A két vágókés részletes ismertetése és hajómodellhez használható feladatai
1. Ferde élű modell tollkés (általános vágás + finomítás fő eszköze)
Toll alakú fogási kialakítás, 30°-os ferde élű, éles pengével; a mindennapi munkában leggyakrabban használt általános vágóeszköz.
- Alapvető rendeltetés:
- Vékony falécek és vékony falapok pontos elvágása; a vágásfelület sima, és nem hajlamos a hasadásra, helyettesíti az ollót a kissé keményebb, vastagabb faanyagok kezelésében.
- Alkatrészek sarkainak és éleinek finom kidolgozása, sorják és szálkák eltávolítása, az illesztési hézagok szintkülönbségeinek javítása.
- Vékony falapok ferde vágása, letörés elkészítése, kis díszítőelemek finom vágása.
- Fontos tudnivalók a használathoz: faléc vágásakor a penge legyen merőleges a fa felületére, enyhe nyomással, egyenletes sebességgel vágja át; soha ne törje el erővel, elkerülve, hogy a fa erezete a rostok mentén hasadjon. Finom élezéskor a penge hegyével finoman kaparjon, rétegenként távolítsa el az anyagot, hogy elkerülje a túlvágást.
2. Lapos élű kaparókés (lapalkatrészek csomópontjainak átvágására + illesztési felületek síkba hozására)
Más néven lapos aljú tolókés, lapalkatrész-leválasztó kés; egyenes és széles éllel, erős, merev pengetesttel, amely elviseli az oldalirányú toló-kaparó erőt, és kifejezetten kaparási, vésési jellegű munkákhoz készült.
- Alapvető rendeltetés:
- A lézervágott lapalkatrészek közötti összekötő csomópontok átvágása, a bordák, gerinc, fedélzet stb. előre gyártott lapalkatrészeinek gyors leválasztása a lapalkatrész fő testének károsítása nélkül.
- Az illesztési felületek kiemelkedő ragasztónyomainak, elcsúszott lépcsőinek lesimítása, a fa felületén lévő lézerégésnyomok és hibák lekaparása.
- Az illesztési rések alján lévő felesleges faanyag eltávolítása, biztosítva, hogy az alkatrészek illesztésekor szorosan, hézagmentesen illeszkedjenek.
- Fontos tudnivalók a használathoz: csomópont kaparásakor a pengét a csomópont tövéhez kell igazítani, a lap felületével párhuzamosan, egyenletes sebességgel előretolni, egyenletes erővel, elkerülve, hogy a penge megcsússzon és megsértse a lapalkatrész hasznos területét; felület simításakor enyhén döntse meg a pengét, és rétegenként kaparja le a felesleget.
Használati és karbantartási tudnivalók
1. Biztonsági előírások: a penge éles, használatkor a pengét a teste felületétől elfelé irányítsa, megakadályozva a megcsúszást és a horzsolást; ajánlott biztonsági kesztyűt viselni; használaton kívül helyezze fel a védősapkát.
2. Rendeltetésszerű használat: csak fa, puha műanyag, kartonpapír és hasonló puha anyagok megmunkálására használja, tilos közvetlenül fémet vágni, elkerülve az él kicsorbulását és tompulását.
3. A penge időben történő cseréje: amikor a penge tompává válik, cserélje ki időben; a tompa kés vágása fáradságos és könnyen megcsúszik, éppen ellenkezőleg, könnyebben okoz faanyag-kiszakadást és kezelési hibát.
4. Tárolás és védelem: a pengét és a pengetestet erre kijelölt dobozban tárolja, elkerülve, hogy az él kemény tárgyakhoz ütődjön, egyben megakadályozva a kis pengék szétszóródását és elveszését.
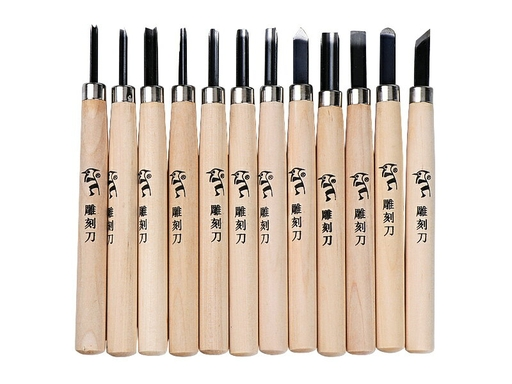
Mini faragókés
Ez a fa vitorlás hajómodell készítésénél a felesleges faanyag eltávolítására szolgáló vágószerszám; a kézi fűrésszel végzett durva darabolás és a csiszolópapírral végzett finom csiszolás között helyezkedik el. Vékony fa vágására, élek és sarkok alakítására, kivágások javítására, hornyok megmunkálására, részletek faragására stb. alkalmas. A fűrésznél pontosabb, a csiszolópapírnál gyorsabb anyageltávolítást tesz lehetővé, és nélkülözhetetlen szerszám a váz finommegmunkálásához, valamint a szerelvényalkatrészek alakításához.
Az egyes pengetípusok részletes ismertetése és hajómodell-készítésben való felhasználásuk
1. Lapos pengéjű kés (sík felületen, nagy felületen történő anyageltávolítás)
A penge egyenes és szabályos, a vágóél érintkezési felülete nagy, az anyageltávolítás a leghatékonyabb.
- Fő felhasználás: fahasábok fűrészelt durva vágási felületének gyors síkba hozása, a gerinc és a bordák illesztési kivágásai aljának síkba hozása, nagy mennyiségű felesleges faanyag eltávolítása; ez a durva alakítási szakasz fő szerszáma.
- Alkalmazási területek: fahasábok durva alakítása, nagy kivágások síkba hozása, vastag faanyag ráhagyásának eltávolítása.
2. Ferde pengéjű kés (általános élmegmunkálás fő szerszáma)
A penge ferde szögű, a késhegy éles és mozgékony; az anyageltávolítási hatékonyságot és a finomságot is ötvözi, ez a leggyakrabban használt univerzális típus.
- Fő felhasználás: szerkezeti elemek éleinek és sarkainak alakítása, ferde kivágások megmunkálása, az illesztési hézagokban megszilárdult ragasztónyomok eltávolítása, alkatrészek méretének finom beállítása.
- Alkalmazási területek: bordák oldaléleinek alakítása, szerelvényalkatrészek éleinek megmunkálása, ferde kivágású alkatrészek finommegmunkálása.
3. Íves pengéjű kés (íves felületek/hornyok megmunkálására)
A penge íves, kifejezetten görbe felületek és íves hornyok megmunkálására szolgál.
- Fő felhasználás: félkör alakú illesztőhornyok kivájása, a hajóorr és a hajótat íves kontúrjának alakítása, árbocrögzítő hornyok készítése, hengeres alkatrészek külső formájának alakítása.
- Alkalmazási területek: íves díszítőelemek, félkör alakú kivágások, hengeres szerkezeti elemek alakítása.
4. Háromszög pengéjű kés (finomvonal- és V-horonyfaragás)
A penge V alakú háromszög, kifejezetten vonalak bevésésére és keskeny hornyok megmunkálására használható.
- Fő felhasználás: a hajóhéj-deszkák illesztési hézagát utánzó vonalak bevésése, keskeny V-hornyok készítése, díszítő részletek faragása, a belső sarkok zugaiban lévő felesleges faanyag eltávolítása.
- Alkalmazási területek: faerezetet utánzó bevésések, ágyúablak-keretek finom hornyai, díszítőfaragás részleteinek megmunkálása.
5. Hegyes pengéjű kés (finom zugok/sarkok alakítása)
A késhegy éles és vékony, így keskeny hézagokba is behatolhat.
- Fő felhasználás: kis kivágások zugaiban lévő felesleges anyag eltávolítása, mikroalkatrészek kontúrjának alakítása, a hézagokban lévő felesleges ragasztónyomok és fűrészpor eltávolítása.
- Alkalmazási területek: mikro szerelvényalkatrészek alakítása, keskeny hézagok finom megmunkálása.
Gyors áttekintés: alkatrészenkénti szerszámválasztás
1. Gerinc, bordakivágások, hajóhéj alakítása; fő szerszámok: lapos pengéjű kés, ferde pengéjű kés; megmunkálási szakasz: fűrészelés utáni durva alakítás.
2. Hajóorr és hajótat íves kontúrja; fő szerszámok: ívelt pengéjű kés, ferde pengéjű kés; megmunkálási szakasz: kontúr finom alakítása.
3. Hajóhéj faerezetutánzata, díszítő bevésések; fő szerszám: háromszög pengéjű kés; megmunkálási szakasz: külső részletek megmunkálása.
4. Kis szerelvényalkatrészek éleinek és sarkainak alakítása; fő szerszámok: ferde pengéjű kés, hegyes pengéjű kés; megmunkálási szakasz: összeszerelés előtti finommegmunkálás.
5. Hornyok, félkör alakú illesztőhornyok megmunkálása; fő szerszám: ívelt pengéjű kés; megmunkálási szakasz: szerkezeti finommegmunkálás.
Használati és karbantartási tudnivalók
1. Anyageltávolítási elv: kövesse a kis mennyiségben, több lépésben történő eltávolítás elvét, rétegenként távolítsa el a ráhagyást; soha ne vágjon túl mélyen egy mozdulattal, hogy elkerülje a fa hasadását és a túlzott anyageltávolítást.
2. Késvezetési irány: lehetőleg a fa erezetének irányában vágjon; az erezet elleni vágás nagyon könnyen a farostok kiszálasodásához és az élek kicsorbulásához vezet.
3. Biztonsági előírások: a penge éles, ügyeljen arra, hogy a penge a saját testétől elfelé mutasson, megelőzve a megcsúszást és a horzsolást; javasolt védőkesztyű viselése; használaton kívül tegye fel a védőkupakot.
4. Rendeltetésszerű használat: csak fához, puha műanyaghoz és más puha anyagokhoz használja; tilos fémet, kemény kartonpapírt vágni vele, mert a penge gyorsan kophat és kicsorbulhat.
5. Penge karbantartása: a kés tompulása után finom olajkővel, a penge szögének megfelelően élezze újra; a tompa kés nehezen vág és könnyen megcsúszik, ami még inkább kezelési hibákhoz vezethet.
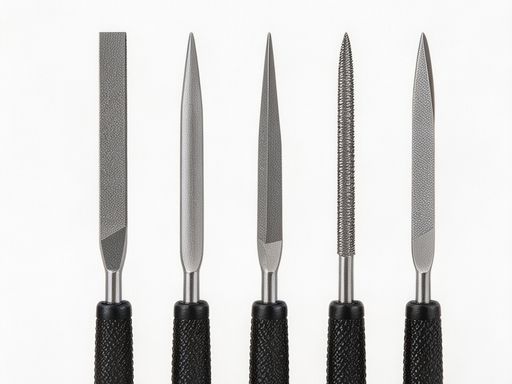
reszelő
A reszelő a durva fűrészelés és a finom csiszolópapíros csiszolás közötti alapvető formázóeszköz. Elsősorban azokat a problémákat oldja meg, amelyeket csiszolópapírral nehéz hatékonyan kezelni: a fűrészelés utáni durva, egyenetlen vágásfelületet, az illesztési hézagok elégtelen pontosságát, a szabálytalan kontúrok formázását, valamint a mikrofuratok belső falának sorjátlanítását. Különböző fogazataival sík, ívelt felületekhez, belső sarkokhoz, kerek furatokhoz és más kialakításokhoz alkalmazkodik; a váz finommegmunkálásának és az alkatrészek formázásának nélkülözhetetlen eszköze.
---
Az egyes reszelőtípusok részletes bemutatása és hajómodelles felhasználási céljai
1. Lapos reszelő (lapreszelő) · a síkfelület-formázás fő eszköze
A reszelőtest lapos, mindkét oldala forgácsoló fogazással ellátott; ez a leggyakrabban használt alapmodell.
- Fő felhasználás: négyszögletes faanyagok fűrészelt vágásfelületének lesimítása, a gerinc és a bordák illesztési hézagainak javítása, a fedélzeti lécek oldaléleinek síkba hozása, nagy felületű síkeltérések korrigálása; a fűrészelés utáni durva ráhagyást először lapos reszelővel célszerű gyorsan lesimítani, majd áttérni a csiszolópapíros csiszolásra.
- Választási javaslat: válasszunk egy közepes és egy finom fogazású reszelőt; a durva fogazás a ráhagyás eltávolítására, a finom fogazás a felület simítására szolgál.
2. Félkerek reszelő · ívelt felületek/körívek céljára
Az egyik oldala sík, a másik köríves felületű, így sík és ívelt felületek megmunkálására egyaránt alkalmas.
- Fő felhasználás: a hajóorr és a hajófar íves kontúrjának formázása, árbocok kúposságának és kör alakú alkatrészeknek a csiszolása, bordák íves élvonalának javítása, félkör alakú hornyok kialakítása; az ívelt felület illeszkedik az alkatrész görbéjéhez, így a formázás hatékonysága messze meghaladja a csiszolópapírét.
- Választási javaslat: elsősorban közepes szélességű félkerek reszelőt válasszunk, amely a legtöbb ívelt alkatrészhez illeszkedik.
3. Háromszög reszelő · belső sarkok/hornyok céljára
Keresztmetszete háromszög alakú, mindhárom éle forgácsoló fogazással rendelkezik; kifejezetten szögek és keskeny hornyok megmunkálására való.
- Fő felhasználás: bordák illesztőhornyának belső sarkainak javítása, V alakú kivágások készítése, keskeny rések belső falának egyenesítése, az illesztési zugokban maradt felesleges ragasztónyomok és fűrészpor eltávolítása; a derékszögű illesztések pontosságának korrigálása, valamint minden olyan terület kezelése, ahová a lapos reszelő nem tud behatolni.
4. Kerek reszelő · kerek furatok/íves hornyok céljára
A reszelőtest hengeres, teljes felületén forgácsoló fogazással ellátott; kör alakú furatokhoz és íves hornyokhoz illeszkedik.
- Fő felhasználás: kötélzeti furatok tágítása, fúrt lyukak belső falának sorjátlanítása, kerek csapfuratok készítése, íves hornyok finomreszelése; ha kézi fúróval fúrás után a furatátmérő túl kicsi vagy a belső fal nem sima, kerek reszelővel végezzük a finom furattágítást és élsimítást.
- Választási javaslat: tartsunk készenlétben 1,0 mm és 2,0 mm átmérőjű reszelőt, amelyek a hajómodelles fő furatátmérőkhöz illeszkednek.
5. Kés alakú reszelő (kiegészítő típus) · keskeny rések/finom élsimítás céljára
Az él keskeny és vékony, késszerű, rendkívül keskeny rések finommegmunkálására alkalmas.
- Fő felhasználás: ágyúablakok keskeny réseinek javítása, vékony falemezek hornyolása, korlátalapok finom hornyainak élsimítása; rendkívül keskeny területek finom formázása. Haladó szintű kiegészítő típus, kezdő modellezéshez nem feltétlenül szükséges.
---
A fogazat finomsága szerinti megmunkálási sorrend
A reszelők fogazatának finomsága különböző megmunkálási szakaszoknak felel meg, és illeszkedik a csiszolópapíros csiszolás logikájához, a „durvától a finom felé” elvet követve:
1. Durva fogazású reszelő: fűrészelés után gyorsan eltávolítja a nagy ráhagyást, korrigálja a jelentős eltéréseket, és 0,1–0,2 mm finom megmunkálási ráhagyást hagy.
2. Közepes fogazású reszelő: a fő formázási művelet, felületet síkba hoz, kontúrt korrigál, a kész mérethez közeli méretpontosságot ér el.
3. Finom fogazású reszelő: finom felületi megmunkálás, eltávolítja a durva reszelő karcolásait, átmenetet képez a későbbi csiszolópapíros csiszoláshoz.
> A fa alkatrészek formázása után 240#→400#→600# csiszolópapír-sorrendben végezzünk finom csiszolást, így sima és egyenletes felületet kapunk.
---
A részenkénti megfelelő reszelőválasztás áttekintése
1. Gerinc, bordák hézagai és homlokfelületei; fő reszelők: lapos reszelő, háromszög reszelő; fogazatválasztás: durva → közepes.
2. Hajóorr és hajófar íves kontúrja; fő reszelő: félkerek reszelő; fogazatválasztás: közepes → finom.
3. Árbocok, hengeres alkatrészek; fő reszelők: félkerek reszelő, kerek reszelő; fogazatválasztás: közepes → finom.
4. Kötélzeti furatok, csapfuratok élsimítása és tágítása; fő reszelő: kerek reszelő; fogazatválasztás: finom.
5. Ágyúablakok, keskeny hornyok, belső sarkok; fő reszelők: háromszög reszelő, kés alakú reszelő; fogazatválasztás: közepes → finom.
6. Apró felszerelési alkatrészek finomjavítása; fő reszelő: finom tűreszelő-készlet; fogazatválasztás: finom.
---
Használati és karbantartási tudnivalók
1. Reszelési irány: a fa erezetének irányában nyomjuk a reszelőt, visszahúzáskor emeljük fel, hogy ne érintkezzen a faanyaggal; kerüljük az erezet elleni reszelést, mert az a farostok szálasodását és élkitörését okozhatja.
2. Erőkifejtés elve: könnyed nyomással, egyenletes előtolással dolgozzunk, hagyjuk, hogy a reszelőfogak természetesen forgácsoljanak; a túlzott erőltetés könnyen a reszelőfogak kitöréséhez és a fa megrepedéséhez vezethet.
3. A forgács időben történő eltávolítása: ha a reszelőfogak közötti rések fűrészporral megtelnek, csökken a forgácsolási hatékonyság; drótkefével, a fogazat irányában tisztítsuk, a forgácsot tilos szájjal elfújni.
4. Egy szerszám egy célra: a faanyaghoz használt reszelőt csak fa és puha műanyag megmunkálására használjuk; tilos közvetlenül fémalkatrészeket reszelni vele, mert a fogak gyorsan elkophatnak és kicsorbulhatnak; ha rézszegecseket vagy fémalkatrészeket kell reszelni, tartsunk külön fémreszelőt.
5. Tárolás és védelem: a reszelőfogak meglehetősen törékenyek; ne tároljuk őket villáskulcsokkal, fogókkal vagy más kemény tárgyakkal együtt, hogy elkerüljük az ütődést és a fogcsúcsok kitörését.
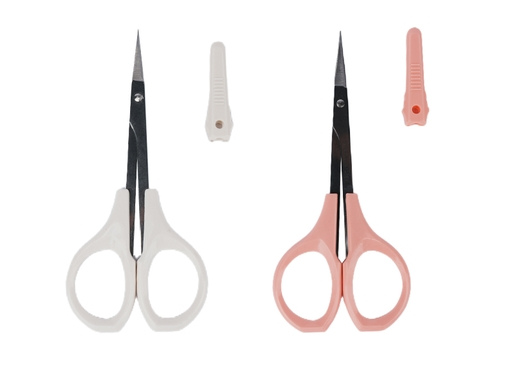
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
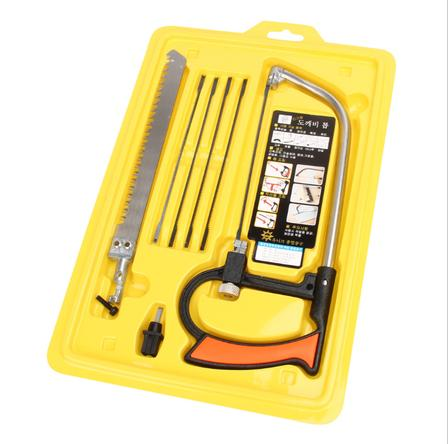
船模专用小手工锯
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
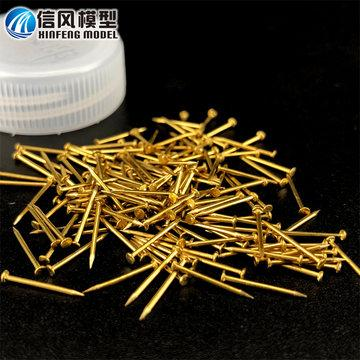
Miniatűr réz szegecsek kategóriája
A hajómodell réz szegféléi a fa vitorlás hajómodellek szerkezeti megerősítésének és makettfelszerelésének alapvető tartozékai; mini kalapáccsal, kézi fúróval és csipesszel együtt használhatók, és kettős szerepet töltenek be: szerkezeti rögzítést és megjelenési maketthűséget biztosítanak. A teljes rendszer három fő kategóriát ölel fel: szerkezeti rögzítés, látható díszítés és speciális hajófelszerelés; ezzel lefedi a fő vázszerkezettől a finom díszítésig minden gyártási igényt.
---
I. A teljes szegkészlet + tartozékeszköz-készlet összetétele
6 szegtípus + 4 tartozék szerelőeszköz, amelyek a teljes gyártási helyzetet lefedik; a teljes lista a következő:
> Tartozékeszközök: mini kétfejű kalapács (nylon + sárgaréz kétfejű), precíziós kézi fúró, egyenes hegyű rozsdamentes csipesz, volfrámacél pozicionáló jelölőtű.
> Szegfélék: réz hengeres pecek, kerek fejű sárgaréz szeg, süllyesztett fejű sárgaréz szeg, fa pecek, makett díszszegecs, „9” alakú sárgaréz szeg.
---
II. A fő szegfajták teljes elemzése
1. Réz hengeres pecek (a rejtett szerkezeti pozicionálás fő eszköze)
Fej nélküli, tiszta hengeres rézrúd, amely a fával kialakított szoros illesztés révén rögzít; beszerelés után teljesen rejtett, látható nyom nélkül, nagy pozicionálási pontossággal és jó szerkezeti szilárdsággal.
- Fő felhasználás: a gerinc és a bordák illesztésének pozicionálása, az árboc talpának belső rögzítése, ágyúállvány mozgó forgócsapja, rejtett elemek illesztésének megerősítése.
- Gyakori méretek: 0,6 mm / 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm / 2,0 mm.
- Ajánlott fúrószár: a vezetőfurat átmérője egyezzen a pecek átmérőjével, vagy legyen 0,05 mm-rel kisebb a szoros illesztéshez.
2. Kerek fejű sárgaréz szeg (általános rögzítés + látható maketthűség)
Félgömb alakú szegfej, sárgaréz anyagból, rozsdamentes és korrózióálló; közepes keménységű, nehezen hajlik meg; a szerkezeti rögzítést és a külső megjelenés maketthűségét egyaránt szolgálja, ez a leggyakrabban használt univerzális típus.
- Fő felhasználás: a hajóhéj külső borításának, korlátfalnak, ütközőlécnek és felszerelési elemeknek a látható rögzítése; a szegfej közvetlenül makett-díszítési részletként szolgál.
- Gyakori méretek: 0,5 mm / 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm / 1,2 mm.
- Ajánlott fúrószár: a vezetőfurat átmérője = szegátmérő − 0,1 mm; ez biztosítja a szegtartó erőt, és elkerüli a fa szétrepedését.
3. Süllyesztett fejű sárgaréz szeg (síkban egyenletes rögzítéshez)
Kúpos süllyesztett fejű kialakítás; beütés után a fa felületével egy szintben van, nem domborodik ki, és nem zavarja a későbbi csiszolási és festési műveleteket.
- Fő felhasználás: fedélzeti lécburkolat, hajóhéj látható szegezése, sík díszítőelemek rögzítése, amikor a látható felületnek tökéletesen síknak kell lennie.
- Gyakori méretek: 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm.
- Ajánlott fúrószár: a vezetőfurat átmérője = szegátmérő − 0,1 mm; nagyméretarányú modelleknél süllyesztőfúróval süllyesztett furat készíthető.
4. Fa pecek (teljesen rejtett, nyom nélküli megerősítés)
A modellel azonos anyagú tömörfa hengerrúd; ragasztás után összeolvad az alapfa anyagával, nincs színeltérés és fémidegen-érzet.
- Fő felhasználás: belső váz rejtett pozicionálása, fedélzeti lécek illesztésének megerősítése, olyan látható szerkezetek, ahol nem megengedett a fém kitettsége.
- Gyakori méretek: 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm.
- Ajánlott fúrószár: a vezetőfurat átmérője 0,1—0,2 mm-rel kisebb a pecek átmérőjénél; faragasztóval való kötés esetén nagyobb a szilárdság.
5. Makett díszszegecs (tisztán külső megjelenési részlet)
Nagyon vékony, lapos aljú rézszeg/rézszemcse; nincs tényleges szerkezeti terhelése, kizárólag a valódi hajók szegecseinek vizuális részleteit utánozza.
- Fő felhasználás: ágyúabroncs-szegecsek, hajónévtábla-díszítés, fémdíszítések makettjei; kisméretarányú modelleknél valódi szegek helyett használják, hogy elkerüljék a vékony lemezek kitöredezését.
- Gyakori méretek: 0,3 mm / 0,4 mm / 0,5 mm.
- Beszerelés: sekély furat + pillanatragasztóval ragasztás; nem kell mélyen beütni.
#6. „9” alakú szeg (kötélzeti felszereléshez használt speciális szeg)
Más néven kampósszeg, kötélrögzítő szeg; sárgaréz anyagból készül, alakja „9” betűhöz hasonlít; egyik vége egyenes szegszár, amely beütve rögzíthető, a másik vége íves kampó kötelek felakasztására és kikötésére szolgál; a történelmi vitorlás hajók felszerelésének jellegzetes tartozéka.
- Fő felhasználás: valódi hajók kötélrögzítő csapjainak és kötélterelő kampóinak utánzása; fedélzeti és korlátfali kötélfelfüggesztési pontokhoz, horgonylánc és oldalkötélzet végeinek rögzítéséhez; nagymértékben növeli a felszerelés valósághűségét.
- Gyakori méretek:
- Nagyméretarányú modellek (1:20~1:48): szegszár 0,8—1,2 mm, kampó belső átmérője 2—4 mm.
- Közepes méretarányú modellek (1:50~1:80): szegszár 0,6—0,8 mm, kampó belső átmérője 1,5—2,5 mm.
- Kisméretarányú modellek (1:96~1:150): szegszár 0,4—0,5 mm, kampó belső átmérője 1—1,5 mm.
- Szerelési szempontok: előzetesen fúrjon megfelelő vezetőfuratot; a szegszárra kevés pillanatragasztót téve üsse be; a kampók egységesen a hajóoldal külső oldala felé nézzenek; a korlátfal és a fedélzet széle mentén egyenletesen helyezze el őket.
---
III. Méretválasztási táblázat a modell méretaránya szerint
| 1:20—1:48 nagyméretarányú, nagy hajómodell | Szerkezeti pecek: 1,0—2,0 mm | Látható rögzítőszeg: 0,8—1,2 mm | Kilences szeg szára: 0,8—1,2 mm | Ajánlott fúrószár-méretek: 0,8 / 1,0 / 1,8 mm | Tipikus felhasználás: fő vázszerkezet, vastag hajóhéj-lemezek, árboc talp, nagy ágyúállvány |.
| 1:50—1:80 | Közepes méretarányú, gyakori hajómodell | Szerkezeti pecek: 0,7—1,2 mm | Látható rögzítőszeg: 0,7—0,8 mm | 0,6—0,8 mm | Ajánlott fúrószár-méretek: 0,6 / 0,7 / 1,0 mm | Tipikus felhasználás: hajóhéj külső borítása, fedélzeti szegek, korlátfal, bordák pozicionálása, általános felszerelés |.
| 1:96—1:150 | Kisméretarányú, finom hajómodell | Szerkezeti pecek: 0,4—0,8 mm | Látható rögzítőszeg: 0,4—0,6 mm | Kilences szeg szára: 0,4—0,5 mm | Ajánlott fúrószár-méretek: 0,3 / 0,5 / 0,7 mm | Tipikus felhasználás: díszszegecsek, finom korlátok, mikroszkopikus ágyúalkatrészek, kis kötélrögzítési pontok |.
---
## IV. Részterületenkénti részletes felhasználás és méretválasztás
1. Fő vázszerkezet (gerinc/bordák/keresztgerendák)
- Fő funkció: szerkezeti pozicionálás + deformációval szembeni megerősítés; pótolja a tisztán ragasztós kötés teherbírási hiányosságait.
- Alkalmazott szegtípus: réz hengeres pecek / fa pecek (teljesen rejtett, nem látható).
- Méretmegfelelés: nagy méretarány 1,5~2,0 mm; közepes méretarány 1,0~1,2 mm; kis méretarány 0,6~0,8 mm.
- Kezelési szempontok: a pecek hatoljon át a gerincen és a bordán; mindkét végét faragasztóval bekerve üsse be; a kötés megszilárdulása után csiszolja síkra, így teljesen rejtett és nyom nélküli lesz.
2. Hajóhéj külső borítása
- Fő funkció: elősegíti a hajópalánkok ragasztós rögzítését, megakadályozza a hőtágulás miatti ragasztási elválást; visszaadja a valódi hajók külső borításán látható szegek makett-hatását.
- Alkalmazott szegtípus: kerek fejű sárgaréz szeg / süllyesztett fejű sárgaréz szeg (sík felülethez süllyesztett fejet válasszon).
- Méretmegfelelés: nagy méretarány 1,0~1,2 mm; közepes méretarány 0,8 mm; kis méretarány 0,5~0,6 mm (vagy festékpontokkal szimulált szegek).
- Kezelési szempontok: a hajópalánkok illesztése mentén egyenletesen helyezze el; vékony lemeznél az ütés előtt a hátoldalon feltétlenül tegyen alá hulladékfát, hogy elkerülje a kitöredezést.
3. Fedélzeti rendszer
- Fő funkció: a fedélzeti lécek rögzítése (második fedélzeti réteg; a második hajóhéj-léc használható), a valódi fedélzetszegezés mintázatának utánzása.
- Alkalmazott szegtípus: süllyesztett fejű sárgaréz szeg (beszerelés után a fedélzettel egy szintben); kis méretaránynál díszszegecs.
- Méretmegfelelés: nagy méretarány 0,8~1,0 mm; közepes méretarány 0,6~0,8 mm; kis méretarány 0,4~0,5 mm.
- Kezelési szempontok: nagyméretarányú modelleknél előzetesen süllyesztett furat készíthető; a szegek helyezkedjenek el szimmetrikusan a fedélzeti léc két oldala mentén, így nagyobb a maketthűség.
4. Korlátfal és kötélzeti felszerelés
- Fő funkció: a korlátfal-lemezek és ütközőlécek rögzítése, a kötélrögzítési pontok részleteinek visszaadása.
- Alkalmazott szegtípus: kerek fejű sárgaréz szeg (szerkezeti rögzítés) + „9” alakú szeg (kötélrögzítési pont).
- Méretmegfelelés:
- Rögzítőszeg: nagy méretarány 1,0~1,2 mm; közepes méretarány 0,7~0,8 mm; kis méretarány 0,5~0,6 mm.
- „9” alakú szeg: nagy méretarány szegszár 0,8~1,2 mm; közepes méretarány 0,6~0,8 mm; kis méretarány 0,4~0,5 mm.
- Kezelési szempontok: a „9” alakú szegek kampói a hajóoldal külső oldala felé nézzenek, egyenletesen legyenek elhelyezve; a kötelek felakasztás után természetesen lógjanak, visszaadva a valódi kikötés hatását.
5. Árboc és kötélzeti alapzat
- Fő funkció: az árboc talpának, csigatartóinak, kötélzeti gyűrűinek és más terhelt elemeinek rögzítése.
- Alkalmazott szegtípus: réz pecek (belső pozicionálás) + kerek fejű rézszeg (látható rögzítés).
- Méretmegfelelés: nagy méretarány 1,2~1,5 mm pecek + 1,0 mm kerek fejű szeg; közepes méretarány 0,8~1,0 mm pecek + 0,8 mm kerek fejű szeg; kis méretarány 0,6~0,8 mm pecek + 0,6 mm kerek fejű szeg.
- Kezelési szempontok: az árboc talpa terhelt pont, ezért javasolt a pecek + ragasztó kettős rögzítése, hogy a későbbi kötélzet ne lazítsa meg.
6. Ágyúk és mozgó alkatrészek
- Fő funkció: ágyúállvány forgócsapja, horgonylánc rögzítése, mozgó kabinajtó-zsanér.
- Alkalmazott szegtípus: réz hengeres pecek (forgócsapként) + mini kerek fejű szeg (ágyútalp rögzítése) + díszszegecs (ágyúabroncs makettje).
- Méretmegfelelés: nagy méretarány 1,0~1,2 mm pecek; közepes méretarány 0,6~0,8 mm pecek; kis méretarány 0,4~0,5 mm pecek.
- Kezelési szempontok: a forgócsap-peceknek kb. 0,05 mm hézagot kell hagyni, hogy a forgás akadásmentes legyen.
7. Finom díszítőelemek (korlátok, hajónévtábla)
- Fő funkció: rendkívül élethű rögzítés; a ragasztó helyett alkalmazva elkerüli a ragasztó kifolyásából eredő szennyeződést.
- Alkalmazott szegtípus: ultravékony díszszegecs / 0,4~0,6 mm mini kerek fejű szeg.
- Alkalmazási kör: csak nagyméretarányú gyűjtői modelleknél használható; közönséges gyakorlómodelleknél elég pillanatragasztóval ragasztani.
---
V. Tartozékeszközök és szerelési műveleti előírások
1. Mini kétfejű kalapács: az egyik vég nylon puha fej (fa felületre ütve megakadályozza a horpadást és kitöredezést), a másik vég sárgaréz fej (szegek ütéséhez; a vékony szegek nehezebben hajlanak meg).
2. Precíziós kézi fúró: kézzel, lassan fúrja a megfelelő méretű vezetőfuratot; a finom lyuk pontos, nem töredezik ki, és védi a vékony fát.
3. Egyenes hegyű csipesz: a vékony szegek pozicionálás közbeni megtartására; elkerüli, hogy az ujjak eltakarják a látómezőt, és hogy a szegtest elferdüljön.
4. Pozicionáló jelölőtű: előzetesen pontot jelöl a fa felületén, hogy a fúró ne csússzon el.
Szabványos szerelési folyamat
1. Pozicionálás és pontjelölés: jelölőtűvel jelölje meg a furatok helyét a fa felületén, és készítsen sekély bemélyedést, hogy a fúró ne csússzon el.
2. Vezetőfurat méretezése: a szegátmérőnek megfelelő fúrót válasszon; kézi fúróval merőlegesen fúrjon; a furat mélysége 0,5~1 mm-rel legyen nagyobb a szeg hosszánál, hogy maradjon hely a fűrészpor számára.
3. Szeg megtartása és illesztése: csipesszel fogja meg a szegtestet, igazítsa a furathoz; 1~2 könnyű ütéssel rögzítse, majd engedje el.
4. Könnyű beütés a helyére: sárgaréz kalapácsfejjel egyenletes ütemben, finoman üssön; amikor már majdnem a helyén van, csökkentse az erőt, hogy ne sértse meg a fa felületét.
5. Befejező megerősítés: a látható szegeknél kevés pillanatragasztóval lehet megerősíteni; a rejtett peceknél a faragasztóval való kötés nagyobb szilárdságot ad.
Kulcsfontosságú hibaelkerülési szempontok
- Tilos vezetőfurat nélkül közvetlenül beütni a szeget; ez nagyon könnyen szétrepeszti a vékony falemezeket, és a farostok mentén hasadást okoz.
- Vékony fa és faélek ütésekor a hátoldalon és az oldalaknál feltétlenül hulladékfával kell alátámasztani, hogy elkerülje a kitöredezést.
- Kisméretarányú vékony lemezeknél részesítse előnyben a „hamis szeg” módszert: tűheggyel sötét festéket cseppentsen a szeghelyekre; ezzel teljesen elkerülhető a kitöredezés kockázata.
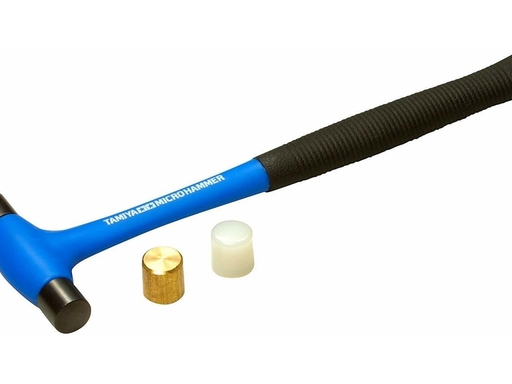
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
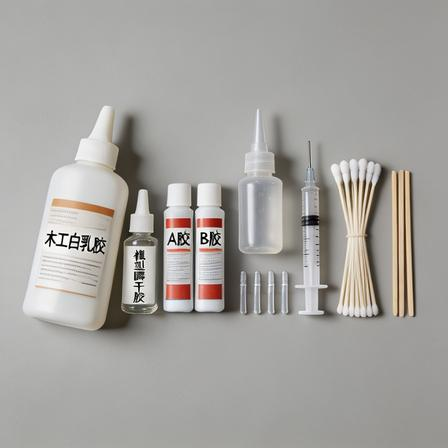
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
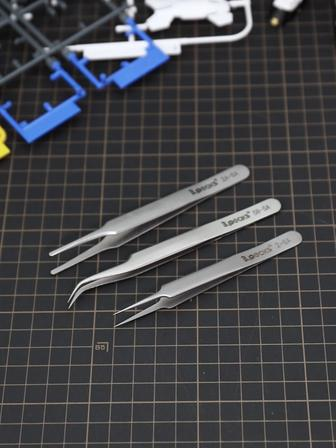
Precíziós csipesz
A csipesz a hajómodell-készítés gyakran használt finomműveleti eszköze; a különböző alkatrészméretekhez és munkaszituációkhoz különböző csipeszhegy-kialakítások tartoznak. Elsősorban apró alkatrészek megfogására és pozicionálására, ragasztásos rögzítésére, kötélzet átfűzésére, zugok tisztítására szolgál. Javasolt minden gyakran használt méretből egy-egy darabot beszerezni, hogy lefedje a teljes munkához szükséges igényeket.
Alapvető, gyakran használt készlet (egyenes hegyű / hajlított hegyű / lapos hegyű háromrészes szett)
Hajómodell-készítéshez kezdőként ezt a három típust érdemes elsőként beszerezni; a finom műveletek több mint 90%-át lefedik.
---
1. Egyenes, hegyes precíziós csipesz (fő, nélkülözhetetlen típus)
A csipesz hegye hegyes, vékony és egyenes, a csúcsok szorosan záródnak, a legnagyobb fogási pontosságot biztosítja; a mindennapi munka általános, fő eszköze.
- Fő felhasználási területek hajómodell-készítésnél
- Apró korlátoszlopok, kis csigák, kikötőbakok, ágyúablak-díszlécek és hasonló kisméretű alkatrészek megfogása, pontos pozicionálással történő felragasztása
- 0,5 mm-nél vékonyabb pamutcérna / nylon kötélzet átfűzésének segítése, a cérna végét 0,6~1,0 mm-es kötélzeti furatba vezetve
- A fúrt lyukak belső falán lévő fűrészpor, a toldási hézagokban maradt felesleges ragasztónyomok és egyéb apró szennyeződések eltávolítása
- Választási szempontok: lehetőleg 304-es rozsdamentes acél kivitel, hézagmentesen záródó csúcsokkal; 11~13 cm hosszúság esetén a legstabilabb az egy kézzel történő tartás.
2. Hajlított hegyű precíziós csipesz (mélyebb / ívelt felületeknél végzett munkához nélkülözhetetlen)
A csipesz hegye 30°~45°-ban felfelé hajlított, így a csipesz szára nem takarja ki a látómezőt; kifejezetten szűk, mélyen fekvő helyeken végzett munkához alkalmas.
- Fő felhasználási területek hajómodell-készítésnél
- Alkatrészek ragasztása és kötélzeti csomók rögzítése szűk területeken, például a hajótest belső oldalán, a bordaközökben.
- Rejtett alkatrészek beszerelése az alsó fedélzeten és a kabinbelsőben, a csipesz szára nem takarja ki a látómezőt.
- Ragasztóba mártott apró alkatrészek megfogása, elkerülve, hogy a ragasztó az ujjakra kerüljön és akadályozza a munkát.
- Választási szempontok: a 30°-os hajlítás a leguniverzálisabb; a csúcsok szorosan, elcsúszásmentesen záródjanak.
3. Lapos / lapított hegyű csipesz (falemezek megfogására)
A csipesz hegye lapos és széles, a fogási érintkezőfelület nagy, a nyomás kicsi, így nem sérti meg a vékony falemezek és a puha faanyagok felületi mintázatát.
- Fő felhasználási területek hajómodell-készítésnél
- Vékony hajótest-panelek, fedélzeti falécek illesztési hézaghoz igazítása, megakadályozva az elmozdulást a ragasztó megszilárdulása előtt.
- Hajónévtáblák, nagy felületű díszítőelemek felragasztásakor a pozicionálás rögzítése, egyenletes erőhatással, hogy ne törjenek el könnyen az alkatrészek.
- Kis darab csiszolópapír megfogása sarkok, ágyúablakok belső oldala és más, kézzel el nem érhető zugok csiszolásához.
- Választási szempontok: a csipeszhegy szélessége 3~5 mm legyen; sima, sorjamentes él, hogy ne karcolja fel a faanyagot és a festett felületet.
---
4. Önzáró, fordított működésű csipesz (hosszú idejű rögzítéshez, szabaddá teszi a kezet)
Fordított önzáró szerkezettel rendelkezik: a csipesz szárát összenyomva kinyílik, elengedve automatikusan összeszorul; nem kell végig folyamatos erővel szorítani.
- Fő felhasználási területek hajómodell-készítésnél
- A ragasztó kötése alatt hosszú ideig rögzíti az alkatrészt, szabaddá téve a kezet más műveletek elvégzéséhez.
- Réz korlátok forrasztásakor, rézhuzal-elemek melegítéses formázásakor hőszigetelő megfogást biztosít.
- Több alkatrész egyidejű ragasztásakor külön-külön rögzít, növelve a sorozatszerelés hatékonyságát.
- Választási szempontok: lehetőleg rozsdamentes acél önzáró kivitel, mérsékelt szorítóerővel, hogy ne törje össze az 1 mm-nél vékonyabb falemezeket.
---
Vásárlási és használati tudnivalók
1. A pontosság az első: a csipesz legfontosabb jellemzője a hegyek záródási pontossága. Egy megfelelő precíziós csipesz zárt állapotban hézagmentesen, elcsúszás nélkül illeszkedő hegyekkel rendelkezik, csak így tudja stabilan megfogni a vékony szálakat és a mikroalkatrészeket.
2. Anyag tekintetében első a 304-es rozsdamentes acél: rozsdamentes, jó rugalmasságú, hosszú távú használat során sem deformálódik és nem csúszik el könnyen; a közönséges bádog kivitel nem ajánlott, mert néhány használat után meglazul és pontatlanná válik.
3. Használati tilalmak: tilos a precíziós csipeszt kemény tárgyak megfogására vagy alkatrészek csavarására, hajlítására használni, mert ez a csipeszhegyek elcsúszásához, a csúcsok kicsorbulásához vezethet. Ragasztás után azonnal törölje le a csipesz hegyéről a maradék ragasztót, nehogy a következő használatkor odaragadjanak az apró alkatrészek.
4. Tárolás és védelem: használaton kívül húzzon védőkupakot a hegyre, elkerülve az ütődéstől való tompulást és a szúrásos sérülést.
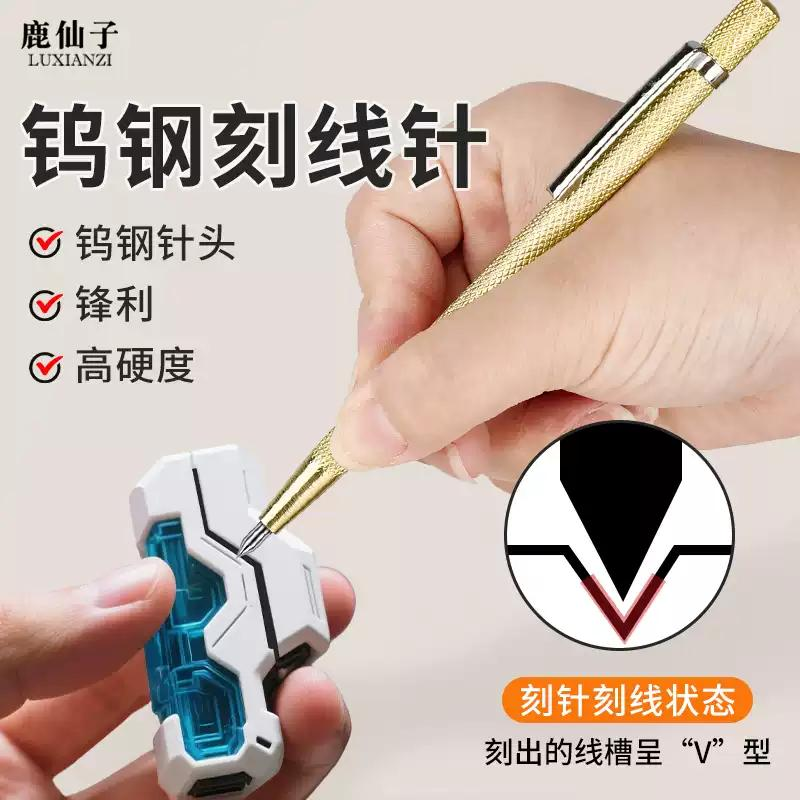
karcolótű (jelölőtű)
A modellező karcolótű a fa vitorlás hajómodellek készítésében a nagy pontosságú vonalazás és pontmegjelölés alapvető eszköze; a kemény, éles fém tűheggyel a ceruza helyett rendkívül finom nyomot húz a faanyag és a rétegelt lemez felületére. Vonalzóval, derékszögű vonalzóval használva a vonalazási hiba 0,1 mm nagyságrendben tartható, és nélkülözhetetlen kis eszköz a hajótest szabásának, a furatpozíciók megjelölésének és az alkatrészek összeszerelési pontosságának biztosításához.
---
I. Gyakori típusok és választás
1. Toll alakú volfrámkarbid karcolótű (elsődleges választás)
Ez a hajómodellezésben leggyakrabban használt típus; toll alakú fogantyúja stabil fogást biztosít, volfrámkarbid tűhegye nagy keménységű, kopásálló és nehezen tompul, keményfához, rétegelt lemezhez és balsafához egyaránt alkalmas, a mindennapi szabás és vonalazás fő eszköze.
- Alapvető előnyök: a tűhegy éles, a húzott vonal vékony és egyenletes; a hagyományos rozsdamentes acél karcolótűhöz képest 3~5-ször tartósabb.
- Méretbeli szempontok: a tűhegy átmérője 0,1~0,3 mm az ajánlott; előnyben részesítendő a védősapkás kivitel, mert biztonságosabb a tárolása.
2. Vonalazó + pozicionáló szúró kombináció (hajómodellezéshez fúráshoz erősen ajánlott)
Általában hegyes, vékony vonalazótűből és kis, kerek fejű pozicionáló szúróból álló készlet; a hajómodell-kötélzet fúrási helyzeteihez jó ár-érték arányú választás, kapható kétfejű, egybeépített kétfunkciós változatban is.
- Alapvető előny: vonalazás után a pozicionáló szúróval közvetlenül megjelölhető a pont, egy lépésben elvégezhető a fúrás előtti előkészítés, tökéletesen illeszkedik a kézi forgatófúróval végzett finomfurat-munkához.
- A pozicionáló szúróval készített sekély bemélyedés pontosan megvezeti a 0,6~1,0 mm-es finomfúrót, és teljesen megszünteti a fúró induláskori megcsúszását és eltérülését.
3. Hajlított fejű karcolótű (haladó kiegészítés)
A tűhegy enyhén hajlított szögű, alkalmas a hajóoldal belső része, a bordák közötti rések és más szűk területek vonaljelölésére; az egyszerű kezdő kivitelezéshez nem nélkülözhetetlen, haladó részletátalakításokhoz igény szerint beszerezhető.
II. A hajómodellezésben használt fő alkalmazások
1. Finom szabászati vonalazás: vonalzóval és derékszögű vonalzóval a hajótest-paneleken, bordákon és fedélzeti léceken vágási referenciavonalakat húzunk; a vonal jóval vékonyabb a ceruzánál, így a vágás utáni mérethiba kisebb.
2. Fúrási pontok megjelölése: a kötélzetfuratok, korlátoszlop-furatok és árbocrögzítő furatok helyén sekély jelölőpontokat készítünk, hogy a kézi forgatófúró ne csússzon meg és ne térjen el induláskor.
3. Összeszerelési illesztőjelek: megjelöljük a bordák és a gerinc illesztési vonalait, az ágyúablakok osztóvonalait és a rekeszek határvonalait, biztosítva a hajótest bal és jobb oldali szerkezetének szimmetriáját és szabályosságát.
4. Finom részletkarcolás: a hajótest felületén deszkaillesztési hézagokat és díszítővonalakat karcolunk, utánozva a tömörfa illesztésének hatását, növelve a modell valósághűségét.
III. Helyes használati tippek
1. Egyenes vonalazás: a tűhegyet szorosan a vonalzó éléhez tartjuk, a fogantyút 30°~45°-ban megdöntjük, majd egyenletes sebességgel, könnyed nyomással egyszer húzzuk végig; kerüljük az ismételt, többszöri újrakarcolást, mert különben a vonal kiszélesedik és elveszíti pontosságát.
2. Jelölőpont készítése: a szúrót merőlegesen a megjelölt pontra helyezzük, finoman elforgatva lenyomjuk, csak sekély bemélyedést készítünk; vékony fedélzet és vékony hajótest-panel esetén ne alkalmazzunk túl nagy erőt, nehogy a faanyag kirepedezzen.
3. Anyaghoz igazítás: puha fa (balsa, fenyő) esetén könnyed karcolás is nyomot hagy; kemény fa (vörös paduk, bükk) esetén kicsit nagyobb erővel vagy két könnyed húzással dolgozhatunk, elkerülve a tűhegy letörését.
4. Íves vonalazás: íves vonalzóval vagy előre elkészített sablonnal, a tűhegyet a sablon széléhez szorítva, egyenletes sebességgel mozgatjuk, biztosítva az ív simaságát és folytonosságát.
IV. Karbantartás és figyelmeztetések
1. Használaton kívül mindenképpen tegyük fel a védősapkát; ez egyrészt megakadályozza, hogy a tűhegy leesés vagy ütődés következtében tompuljon, másrészt elkerüli a szúrt sérüléseket.
2. Csak faanyag, műanyag, karton és hasonló puha anyagok megmunkálására használjuk; tilos közvetlenül fém, üveg és más kemény felület karcolására használni, mert ez gyorsan tönkreteszi a tűhegyet.
3. Ha a tűhegy tompává vált, 600#-os vagy annál finomabb olajkővel a tűhegy szögét követve egyenletesen újraélezhető; ne csiszoljuk laposra.
4. Tároláskor külön helyezzük el, hogy elkerüljük a csavarhúzókkal, fogókkal és más szerszámokkal való együtt tárolásból eredő ütődéseket a tűhegyen.
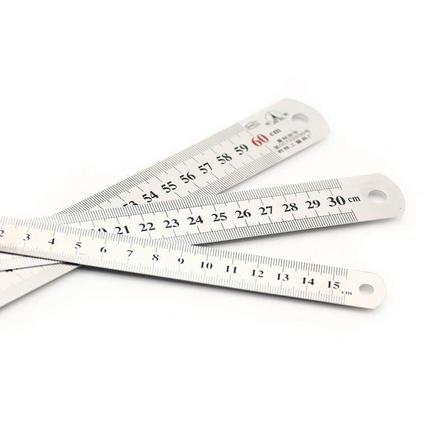
Egyenes vonalzó és háromszögvonalzó
A vonalzó és a háromszögvonalzó a fa vitorlás hajómodellek készítésének alapvető mérési és jelölési eszközei; elsősorban különféle alkatrészek méretének mérésére, egyenes vonalak jelölésére, derékszögek kalibrálására és szögek pozicionálására szolgálnak, és nélkülözhetetlen mérőeszközök a hajómodell szerkezetének szabályosságához és méreteinek szimmetriájához.
---
I. Rozsdamentes acél vonalzó
A hajómodell-készítéshez elsősorban vastagított rozsdamentes acél vonalzót érdemes választani; a közönséges műanyag vonalzóhoz képest a teste egyenes és nehezen deformálódik, éles széle szorosan illeszkedik a faanyaghoz, a jelölési pontossága nagyobb, így a darabolás és a pozicionálás fő eszköze.
Méretek és vásárlási szempontok
- Általában két darab elegendő a legtöbb helyzethez: a **15 cm-es hordozható változat** a korlátok, kötélzeti tartók stb. kis alkatrészeinek finom mérésére alkalmas; a **30 cm-es univerzális változat** a hajótest, a fedélzet, a gerinc stb. nagy méretű faanyagainak mérésére.
- 1:30 vagy nagyobb léptékű, nagyméretű hajómodellekhez kiegészíthető egy 60 cm-es hosszú változattal.
- Elsősorban kétoldalas beosztású, 0,5 mm legkisebb osztású típust válasszunk; az élletöréssel ellátott vonalzótest szorosabban illeszkedik az anyaghoz, a jelölés pontosabb, eltérés nélküli.
A hajómodell-készítésben betöltött fő felhasználási területek
1. A hajótest külső burkolatának, a fedélzeti faléceknek a vágásakor jelölőtűvel együtt egyenes vonalat húzunk, a ceruza helyett csökkentve a vonalvastagságból eredő hibát.
2. Megmérjük a bordák közötti távolságot és az árboc szakaszainak hosszát, biztosítva a hajótest bal és jobb oldali szerkezetének szimmetriáját.
3. A hajótest pereméhez illesztve ellenőrizzük a hajótest teljes egyenességét és simaságát.
4. A háromszögvonalzó alap-ütközővonalzójaként használva biztosítjuk, hogy a merőleges és ferde vonalak egyenesek legyenek, és ne csússzanak el.
---
II. Átlátszó háromszögvonalzó
A háromszögvonalzó a hajómodell derékszög-kalibrálásának és szögjelölésének alapvető eszköze; elsősorban nagy átlátszóságú akril anyagból készült típust válasszunk, amelyen keresztül tisztán láthatók az alatta lévő faanyag vonalai, biztosítva a pontos pozicionálást.
Méretek és vásárlási szempontok
A hajómodell-készítéshez kétféle háromszögvonalzó használatos; javasolt egy készletet (két darabot) beszerezni, amely a legtöbb helyzetet lefedi:
1. Egyenlőszárú derékszögű háromszögvonalzó (45°/45°/90°): a leggyakrabban használt, 90°-os merőleges vonalak és 45°-os ferde vágások rajzolására.
2. 30°/60°-os derékszögű háromszögvonalzó: ferde támaszok, ágyúablak-keretek, díszítőelemek stb. speciális szögű vonalainak rajzolására.
- A méretnél 10–15 cm oldalhosszúságú kis- és közepes méretű változat elegendő; a túl nagy vonalzótest kényelmetlen a kis alkatrészeken való munkához.
- Alapvető követelmény, hogy a derékszög pontossága megfelelő legyen, a vonalzó éle egyenes és sorjamentes legyen, elkerülve az ellenőrzéskori eltérést.
A hajómodell-készítésben betöltött fő felhasználási területek
1. A bordák felszerelésekor egyszerre illesztjük a gerinchez és a bordához, ellenőrizve a 90°-os merőlegességet, elkerülve a hajótest teljes elferdülését.
2. A fedélzet rekeszekre osztásakor és az ágyúablakok pozicionálásakor a vonalzóval együtt merőleges osztóvonalakat rajzolunk, biztosítva a szabályos elrendezést.
3. Ferde támaszok, kötélcölöpök vágásakor közvetlenül a vonalzóhoz illesztve rajzoljuk meg a szabványos ferde vágást, külön szögmérő nélkül.
---
Használati és karbantartási szempontok
1. Finom jelöléshez elsősorban modellező jelölőtűt használjunk; a ceruzavonal szélessége nagyobb, könnyen 0,2–0,5 mm-es hibát okoz.
2. Kerüljük a leejtést, az ütést és a nagy nyomást, hogy megakadályozzuk a vonalzó él deformálódását és a derékszög pontatlanná válását; hosszú távú használat esetén rendszeresen ellenőrizzük a pontosságot szabványos derékszögű idommal.
3. Faanyag vágásakor a vonalzó vezető ütközővonalzóként használható; szikével együtt biztosítja az egyenes és sima vágást.
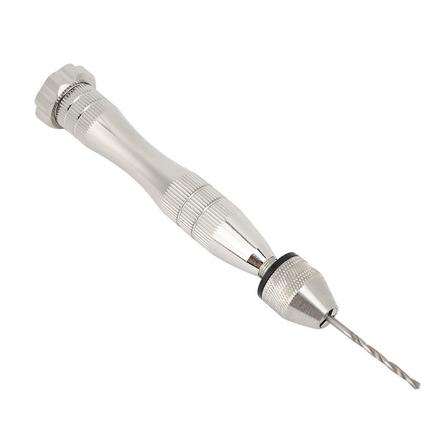
Kézi fúró
# Kézi fúró (modell kézi fúró / befogó)
A kézi fúrót gyakran kézi fúrónak vagy befogónak is nevezik; a fa vitorlás hajómodellek készítésének alapvető finom fúrószerszáma. Kézi csavarással hajtja a fúrót forgácsolásra, a különböző méretű mikrofúrók szabadon cserélhetők, és kifejezetten kis méretű precíziós fúrási munkákra szolgál, például kötélzetfuratok, korlátoszlopok pozicionálása és alkatrészek csapszeglyukainak fúrása során.
---
## Általános megjelenés és szerkezet
A gyakori, kifejezetten modellezéshez használt kézi fúró teljesen fém, toll formájú kialakítású, kis méretű, egy kézzel tartható és működtethető, megfelelve a hajómodellezés finom munkáinak igényeinek.
- Szorító tokmány: elülső hárompofás tokmány, elforgatással lazítható és szorítható, fő befogási tartománya 0,3–3,2 mm, kompatibilis a szükséges 0,6; 0,7; 0,8; 1,0; 2,0 mm-es fúrók mindegyikével
- Csúszásmentes nyél: a szár recézett felületű, növeli a súrlódást, és könnyíti az ujjakkal kifejtett egyenletes csavarást
- Hátsó támasz: lapos kialakítású, a tenyérbe támaszkodik, fúrás közben stabilabb, kevésbé hajlamos az ingásra és kézremegésre
---
A fúró befogása
A fúró cseréje csak a tokmány szorítógyűrűjének elforgatásával végezhető el; a 0,6–0,8 mm-es rendkívül vékony fúrók esetében javasolt az élből 3–5 mm-t kilátszani hagyni, a túl hosszú kilátszás jelentősen növeli a törés kockázatát.
---
Ajánlott fúrókészlet
A hajómodellezésben gyakran használt mikro spirálfúrók közvetlenül használhatók a kézi fúróval, és lefedik az összes felhasználási igényt a vékony kötélzetlyukaktól az árboc rögzítőlyukaiig.
---
A hajómodellezésben nyújtott fő előnyök
1. Védi a vékony fúrókat: a kézi fordulatszám teljesen szabályozható, nem töri el olyan könnyen a vékony fúrókat, mint a nagy sebességű elektromos csiszoló, így biztonságos választás a hajómodellek kötélzetének fúrásához
2. Nagy fúrási pontosság: pontosan szabályozható az előtolás ereje és a fúrás mélysége, vékony fedélzet vagy vékony hajótest fúrásakor nem könnyű eltérni, átfúrni vagy elcsúszni
3. Kiváló alkalmazkodóképesség: lefedi a 0,4–3,0 mm tartomány összes mikros, egyenes szárú fúróját, egy készlet kielégíti a hajómodellezés összes kis furatátmérő-igényét
A hajómodell-fúrás fő szempontjai
1. Fúrás előtt egy jelölőtűvel kis bemélyedést kell készíteni a fa felületén, hogy a fúró induláskor ne csússzon meg és ne térjen el
2. A fúrót merőlegesen kell tartani a fa felületére, enyhe nyomással, egyenletesen forgatni; elég, ha a forgácsolás érződik, tilos erővel nyomni
3. 1–2 mm-es vékony fedélzet / hajótest lemez fúrásakor a hátoldalra tegyen egy darab hulladékfát, elkerülve a kilépő oldalon a fa szálainak hasadását és kiszakadását
4. Keményfák (vörös paduk, bükk) fúrásakor lassabb ütemben dolgozzon, rendszeresen húzza ki a fúrót a forgács eltávolításához, megakadályozva a fúró eltömődését
Vásárlási javaslat
Részesítse előnyben a teljesen fém, precíziós kézi fúrót, amelynek jobb a forgási központossága; a 0,6; 0,7; 0,8 mm-es vékony fúrók nagy gyakorisággal használt, könnyen kopó alkatrészek, ezért javasolt a kézi fúró mellé 2–3 tartalék fúrót is beszerezni.
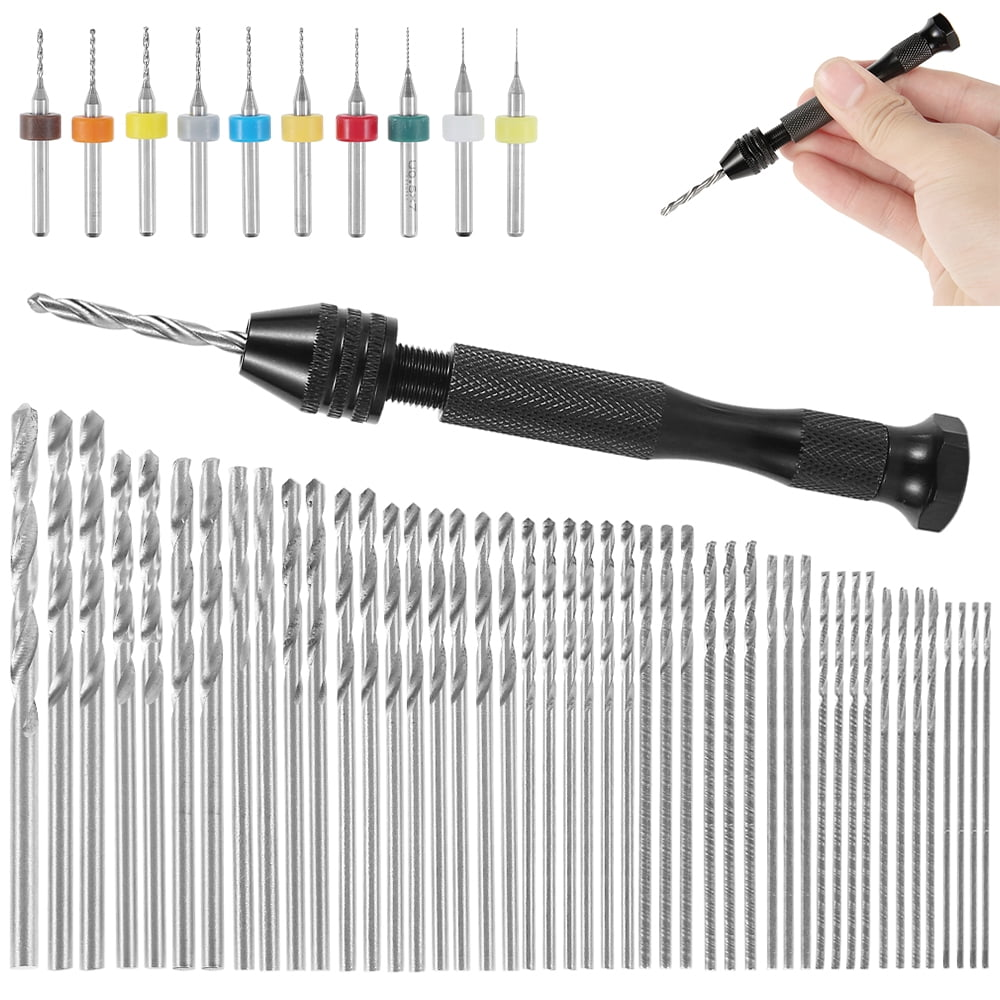
Fúrófej
**Mini HSS gyorsacél egyenes szárú csigafúró (modellezéshez rövid élű változat előnyben)**, elsősorban **precíziós kézi fúróval (pin vise)** használd; közvetlenül nagy fordulatszámú elektromos rotációs szerszámra fogni nem ajánlott, a vékony fúrók nagyon könnyen törnek.
Anyag: a közönséges 6542-es HSS elegendő hajómodellhez; a volfrámkarbid kopásállóbb, de nagyon rideg, egy kis eltérésnél is törik, kezdőknek nem ajánlott.
✅ Fő méretek + felhasználás
1. 0,6 mm: rendkívül finom kötélzetfuratok, vékony pamut-/nejlonszál átfűzése, mikrokorlátok, kis csigák kötélfuratai (vékony szál ≤0,4 mm)
2. 0,7 mm: finom kötélzet, árbocmerevítő kötelek, kis vantnik; hajómodell-kötélzetnél a leggyakoribb méret
3. 0,8 mm: fő kötélzetfurat! A legtöbb 1:50–1:100 méretarányú antik vitorlás alapfelszereltsége, 0,5–0,6 mm pamutkötélhez, korlát bambuszszál/rézdrót pozicionálófuratához
4. 1,0 mm: vastag kötelek, vitorlakötelek, bambuszszál oszlopok, árbocalj pozicionálása, ágyúcső rögzítőszeg, fedélzeti kis támaszok
5. 2,0 mm: vastag bambuszrudak, árboc tövénél rögzítőfurat, nagy rögzítőszeg, ágyúfelfüggesztő tartó, vastag faborda átmenő furata
✅ Javasolt kiegészíteni egy teljes készletre (rutinos hajómodellezőknél gyakori, a hiányzó méretek pótlására, egy lépésben)
Az 5 darabhoz ezeket hozzáadva szinte minden helyzetet lefed:
0,4, 0,5, 0,9, 1,2, 1,5 mm
Teljes készlet: 0,4, 0,5, 0,6, 0,7, 0,8, 0,9, 1,0, 1,2, 1,5, 2,0
- 0,4/0,5: ultrakicsi méretarány (1:100 felett) rendkívül finom kötélzethez
- 0,9: 0,8 és 1,0 között van; sok építőkészlet útmutatója előír ilyen furatátmérőt
- 1,2: vastag bambuszszál, vastag rézoszlop
- 1,5: árboc, vastag támasz, nagy elemek pozicionálása
📌 Vásárlási szempontok (csapdák elkerülése)
1. Kétféle szárátmérő-megoldás
- Azonos átmérőjű szár: amilyen vékony a fúró, olyan vékony a szár → olcsó, de 0,6-nál és 0,7-nél a befogás bizonytalan, könnyen elferdül
- Egységes 1,0 mm-es szár (lépcsős szár): erősen ajánlott! 0,4–0,9 élátmérő, a végén egységes 1,0 mm-es kerek szár; a kézi fúró stabilan befogja, jó a koncentrikussága, ez a modellezőfúrók alapja
2. Válassz rövid élű változatot, ne hosszabbított mini fúrót: minél hosszabb a vékony fúró, annál jobban remeg és annál könnyebben törik
3. Csomagolás: lehetőleg egyenként csomagolva / tárolódobozzal; a vékony fúrók elvesztése esetén nehéz megtalálni
4. Tartalék javaslat: a 0,6; 0,7; 0,8 törnek legkönnyebben; ezekből érdemes egyszerre 2–3 darabot venni tartalékba
🛠 Fúráshoz kapcsolódó műveleti előírások (az előző csiszolási folyamathoz illesztve)
1. Először jelölőtűvel / központozóval jelöld meg, hogy a fúró ne csússzon el, puhafánál ez különösen fontos
2. Kézi fúró: **enyhe nyomás, lassú forgatás, ne erőltesd**; csak érezd a forgácsolást, ha az ellenállás nő, azonnal húzd ki a forgácsot
3. Vékony fedélzeti lemez (1–2 mm-es rétegelt lemez): alá hulladékfát, hogy a kilépőoldalon ne pattogjon ki a forgács és ne hasadjon a szél
4. A keményfa (padouk, bükk) jobban koptatja a fúrót, mint a balsa; lassabb fordulatszámot használj
5. Átmenő furat: amikor majdnem átfúrtál, csökkentsd a nyomást, hogy a kilépőoldalon ne szakadjon fel a fa erezete
## 📋 Gyors méretválasztó kártya
- Finom kötélzet: 0,4–0,7
- Standard kötélzet, korlát: 0,8 (a leggyakrabban használt)
- Bambuszszál oszlopok, vastag kötelek: 1,0 / 1,2
- Árbocalj, nagy támaszok: 1,5 / 2,0
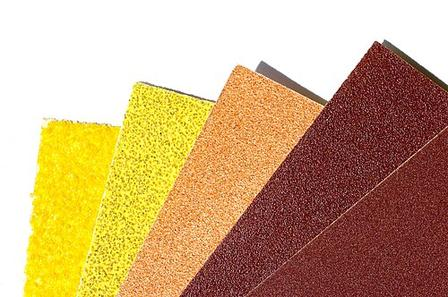
csiszolópapír
Tömörfa hajóanyagok, rétegelt lemezek, fa bordák, hajótest-külsőburkolat és alkatrészek csiszolásához; főként száraz csiszolással, a finomítási szakaszban nedves csiszolás is alkalmazható; többféle durva és finom szemcseméretből érdemes néhányat készleten tartani.
Alapelvek: fokozatosan haladjunk a finomabb szemcseméret felé, szigorúan tilos nagyot ugrani a szemcseméretben; minden csiszolópapírnál teljesen el kell távolítani az előző szám karcolásait, mielőtt a következő, finomabb számra váltunk; a csiszolást a fa erezetének irányában végezzük, hogy csökkentsük a kiszakadást és a fa erezetének szálkásodását.
Anyagokra vonatkozó megjegyzés: a bükk, mahagóni, vörös padouk, teak és hasonló keményfák esetében haladjunk lassabban; a balsa és fenyő típusú puhafák hajlamosak a szálkásodásra, ezért a későbbi szakaszban könnyed nedves csiszolás javasolt.
Alapvető csiszolási folyamat (hajótest fő része, bordák, fedélzet, hajópalánkok – a leggyakrabban használt standard változat)
1. 80-as szemcseméret: nyersdarabok, vágás utáni sorják, lézervágott égett szélek, felesleges ragasztónyomok, nagy szintkülönbségek kiegyenlítése.
⚠️ Ne csiszoljuk sokáig, mert könnyen lecsapja az éleket, és túlcsiszolhatjuk a vonalakat.
2. 120-as szemcseméret: a 80-as mély karcolásainak eltávolítása, általános kiegyenlítés, az illesztési hézagok szintkülönbségeinek korrigálása; a durva hibák nagy része eddigre megszűnik.
3. 240-es szemcseméret: kulcsfontosságú átmeneti szemcseméret, a modellek csiszolásának legfontosabb fokozata; megszünteti a 120-as karcolásait, a fa felülete finomabbá válik; a puhafa könnyen szálkásodik, ezért ebben a lépésben könnyed nyomással dolgozzunk.
4. 400-as szemcseméret: finom kiegyenlítés, az alapozó / faolaj-viasz felvitele előtti standard alapfelület; csiszolás után szabad szemmel nem láthatók jelentős karcolások.
5. 600-as szemcseméret: az alapozó megszáradása utáni csiszolás (fontos! a hajómodelleknél többnyire 1–2 réteg alapozót használunk); eltávolítja az alapozó szemcséit és megfolyásait, finom alapozott felületet eredményezve.
Haladó polírozási útvonal (fényes fedőlakkhoz, tükörfényű felülethez, kiállítási kategóriájú prémium hajómodellekhez)
A fenti 600-as szemcseméret után folytatva:
6. 800-as szemcseméret: az első lakkréteg csiszolása
7. 1200-as szemcseméret: a második lakkréteg csiszolása (tiszta vízzel nedves csiszolható, puha csiszolótömböt alátéve)
8. 2000-es szemcseméret: több lakkréteg után finom nedves csiszolás, a körkarcok megszüntetése
9. 3000-es szemcseméret: ultrafinom nedves csiszolás, utána polírozópasztát lehet felvinni
Megjegyzés az 5000-es, 7000-es és 10000-es szemcsemérethez: általános hajómodelleknél nem javasolt a rendszeres használatuk; csak rendkívül tükörfényű gyűjtői darabokhoz használjuk őket, hétköznapi öregített, matt antik hajókhoz egyáltalán nem szükségesek.
📌 Részenkénti egyszerűsített megoldás (kényelmesebb változat, sorozatgyártáshoz / gyakorló hajómodellekhez)
- Bordák, belülről nem látható szerkezetek: 80-as szemcseméret → 120-as szemcseméret → 240-es szemcseméret → állj; nem kell tovább finomcsiszolni, belül úgysem látszik, időt takarítunk meg
- Fedélzet, hajótest külső oldala, látható díszítőelemek (korlátalap, ágyúablakok stb.): 80-as szemcseméret → 120-as szemcseméret → 240-es szemcseméret → 400-as szemcseméret → 600-as szemcseméret (a matt faanyag-hatáshoz, faolaj-viasz effektushoz eddig elég)
- Gyűjtői szintű, fényes lakkos bemutatóhajó: a fenti teljes sort végig kell csinálni 2000–3000-es szemcseméretig
⚠️ A hajómodellek csiszolásának nagyon fontos tudnivalói
1. Csiszolótömb nélkülözhetetlen: kemény csiszolótömbbel csiszoljuk a sík felületeket (hajótest külső burkolata, fedélzet), szivacsos puha csiszolótömbbel a görbült felületeket, lekerekített hajóorrt és hajófart; ha kézzel fogjuk a csiszolópapírt, biztosan hullámos felületet kapunk.
2. Puhafa (balsa) esetében kerülendő a nedves csiszolás: 240-es szemcseméret után lehetőleg szárazon csiszoljunk; a nagy mennyiségű vizes csiszolás nagyon könnyen kiemeli és szálkásítja a fa rostjait; ha szálkásodás jelentkezik, vékonyan fújjunk fel egy réteg záró alapozót, majd csiszoljunk újra.
3. Ragasztóhelyek: az 502 és a fa ragasztó megkötött csomói nagyon kemények; ezeket alacsony szemcsemérettel (80-as/120-as) kell először lecsiszolni, a finom csiszolópapír nem tudja lecsiszolni a ragasztócseppeket.
4. Sorrendi tilalom: tilos a 120-as szemcseméretről közvetlenül a 400-asra ugrani; az előző fokozat karcolásai a felület alatt maradnak, és a lakk felvitele után mind előtűnnek.
5. Öregített, antik stílusú vitorlás hajó: a csiszolást 400-as szemcseméretnél abba lehet hagyni, ne csiszoljunk 800-as fölé; hagyjunk meg egy kis faerezet-textúrát, mert a túl sima felület természetellenes hatást kelt.
🧾 Gyors sorrend-összefoglaló kártya (mentéshez)
Gyakorló / matt faolaj-viaszos változat: 80# → 120# → 240# → 400# → 600#
Fényes lakkos gyűjtői változat: 80# → 120# → 240# → 400# → 600# → 800# → 1200# → 2000# → 3000#
Belső, rejtett szerkezetek: 80# → 120# → 240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆