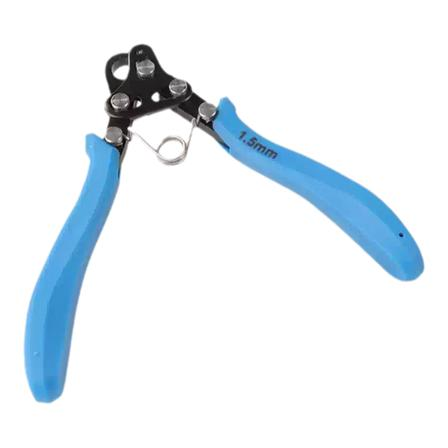
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。
---
结构与工作原理
钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。
船模场景核心用途
1. 9字钉标准化加工
批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。
2. 金属丝圆圈制作
加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。
3. 金属件细节修饰
修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。
选型建议(对应船模比例)
1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。
1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。
1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。
> 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。
标准操作与注意事项
1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。
2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。
3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。
4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
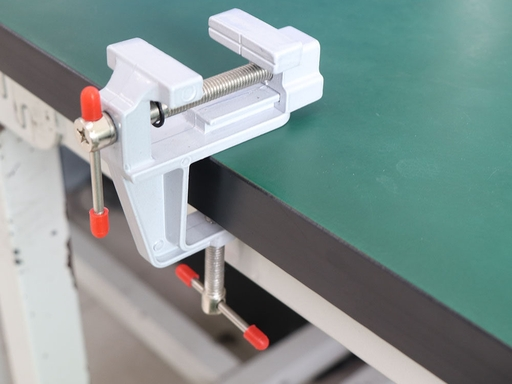
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。
---
结构与核心特点
船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面:
- 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。
- 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。
- 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。
- 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。
---
船模场景核心用途
1. 锉削修型固定
将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。
2. 钻孔作业固定
夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。
3. 粘接组装固化
拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。
4. 金属件加工辅助
固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。
5. 精细打磨辅助
夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。
---
选型与使用注意事项
选型要点:
1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。
2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。
3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。
使用规范
1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。
2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。
3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。
4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
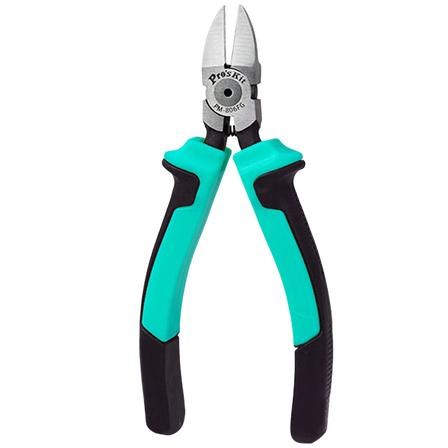
Hassas şeftali ağızlı pense
Yan keski, sıklıkla eğik ağızlı keski, yolluk keski veya yan ağızlı keski olarak da adlandırılır; ahşap yelkenli gemi maketlerinde metal bileşenlerin ve sert malzemelerin işlenmesi için kullanılan özel bir kesme aracıdır. Temel olarak ince metal telleri, metal parçaların yolluk çapaklarını, sert plastik aksesuarları vb. daha sert malzemeleri kesmek için kullanılır. Kesme gücü yüksektir, kesim yüzeyi düzgün ve temizdir; sivri uçlu pense yan ağzının üstesinden gelemeyeceği biraz daha kalın ve sert metal parçaların kesilmesi ihtiyacını karşılayabilir. Metal montaj imalatı aşamasında vazgeçilmez bir araçtır.
İki spesifikasyonun ayrıntıları ve gemi maketlerindeki kullanımı
1. Standart çift ağızlı model (genel amaçlı ana kesim)
Çeneler simetrik çift ağızlı yapıdadır; kesme gücü yüksek ve dayanıklıdır; günlük kaba kesim işlerinde ana konfigürasyondur.
- Temel kullanım: 0,5~1,5 mm bakır tel, demir tel, bakır çubuğu kesmek; dokuz şekilli pimlerin ve pirinç pimlerin fazla uzunluklarını kesmek; metal döküm parçaların yolluk çapaklarını temizlemek; sert plastik donanım parçalarının fazla kenarlarını kesmek.
- Kullanım noktaları: Kesim sırasında ağız kökünden kuvvet uygulayın; kuvvet daha dengeli olur ve kesim yüzeyi daha düzgün çıkar; kalın ve sert telleri ağız ucuyla kesmeyin, ağız ucunun kırılmasını önleyin.
2. İnce ağızlı hassas model (ince ve düz kesim)
Tek yüzü bilenmiş, ağız çok incedir; kesim sırasında sıkışma deformasyonu azdır, kesim yüzeyi düzgün ve neredeyse çapaksızdır; hassas görünür parçaların kesimine uygundur.
- Temel kullanım: Parlak bakır tellerin, ince metal korkuluk tellerinin hassas kesimi; dışarıda kalan metal parçaların fazla uzunluklarının kesilmesi; kesim yüzeyinin düzgün olması ve ikinci kez zımparalanmasına gerek kalmaması sağlanır; ayrıca lazer kesim plaka parçalarındaki küçük bağlantı noktaları da işlenebilir.
- Kullanım noktaları: Yalnızca hassas yumuşak metal ve plastik kesimi için kullanın; yüksek sertlikte çelik tel kesmeyin, ince ağzın kırılmasını önleyin.
Gemi maketlerinde temel uygun kullanım senaryoları
1. Bakır tel ve bakır çubuğun boy kesimleri: Korkuluk, dokuz şekilli pim ve bağlama babaları yaparken telleri ölçüsüne göre hassas biçimde kesin.
2. Metal parçaların şekillendirilmesi: Pirinç çivilerin, pirinç pimlerin, metal makara yataklarının yolluklarını, çapaklarını ve fazla uzunluklarını kesin.
3. Sert aksesuarların kesilmesi: Sert plastik, bakelit vb. daha sert malzemelerden donanım parçalarını kesin.
4. Hurda parçaların düzeltilmesi: Fazla metal bağlantı parçalarını kesin, kaymış metal bileşenleri düzeltin.
Kullanım ve bakım önlemleri
1. Malzeme sınırlaması: Standart model yalnızca bakır, alüminyum gibi yumuşak metaller ve plastikler için uygundur; yüksek mukavemetli çelik tel, sert çelik çubuk kesmeyin; ağız kırılması ve deformasyonunu önleyin.
2. Ağız kuralları: Kesimde mümkünse ağzın orta-arka kısmını kullanın; kalın ve sert malzemeleri ağız ucuyla büyük kuvvetle kesmeyin, ucun kırılmasını önleyin.
3. Başka amaçla kullanmayın: Ağır nesneleri tutmak için pense olarak kullanmayın, levye olarak kullanmayın; pense başının kaymasını ve ağızların uyumsuz kapanmasını önleyin.
4. Günlük bakım: Kullanımdan sonra ağızda kalan metal talaşlarını ve yapıştırıcıyı silin; eksen bölgesine az miktarda yağ sürerek pası önleyebilir ve sorunsuz açılıp kapanmasını sağlayabilirsiniz.
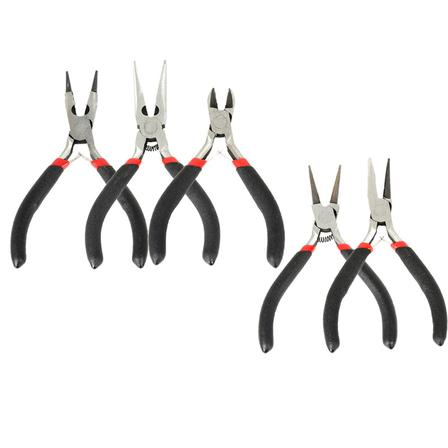
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。
---
各规格详解与船模用途
1. 带侧剪口有齿尖嘴钳
钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。
- 核心用途:
- 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。
- 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。
- 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。
- 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。
- 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。
2. 无齿精密尖嘴钳)
钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。
- 核心用途
- 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。
- 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。
- 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。
- 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。
---
使用与保养注意事项
1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。
2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。
3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。
4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
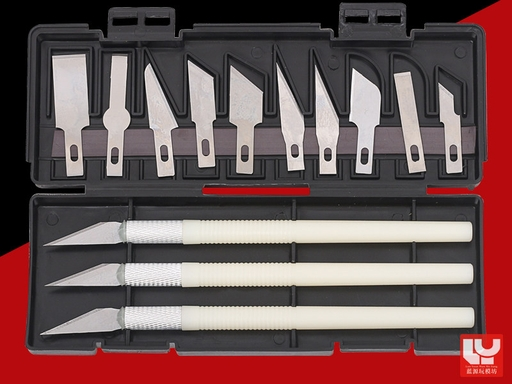
Kesme bıçağı
Gemi modeli kesim bıçağı, ahşap yelkenli gemi modeli montajı ve işleme aşamasında temel kesme aracıdır; iki modelin birlikte kullanımı, plaka parçalarının bağlantı noktalarını kesip ayırma, ahşap çıtaları hızlı kesme, birleştirme yüzeylerini düzleme ve köşe detaylarını düzeltme olmak üzere dört temel ihtiyacı tamamen karşılar. Kesme hassasiyeti el testeresinden üstün, malzeme kaldırma verimliliği oyma bıçağından yüksektir; iskelet yapımı ve plaka parça işlemede sık kullanılan vazgeçilmez araçlardır.
İki Kesici Bıçak Modelinin Detayları ve Gemi Modeli Kullanım Alanları
1. Eğik uçlu model kalem bıçağı (genel kesme + detay düzeltmede ana araç)
Kalem tipi tutuş yapısına ve 30° eğik ağızlı keskin bıçağa sahiptir; günlük üretimde en sık kullanılan genel kesme aracıdır.
- Temel kullanımlar:
- İnce ahşap çıtaların ve ince ahşap levhaların hassas kesimi; kesim yüzü düzgün olur ve kolayca yarılma yapmaz; biraz daha sert ve kalın ahşap malzemelerde makas yerine kullanılır.
- Parça köşe detaylarının düzeltilmesi, çapak ve pürüzlerin alınması, birleştirme dikişlerindeki yükseklik farklarının giderilmesi.
- İnce ahşap levhalarda eğik kesim ağzı ve pah açma işlemleri, küçük dekoratif parçaların hassas kesimi.
- Kullanım noktaları: Ahşap çıtaları keserken bıçak ağzı ahşap yüzeyine dik tutulmalı, hafif baskıyla sabit hızda boydan boya geçirilmelidir; zorla kırmaktan kaçınılmalı ve ahşap damarının lif boyunca yarılması önlenmelidir. Detay kenar düzeltmede bıçak ucuyla hafifçe kazınmalı, aşırı kesmeyi önlemek için malzeme katman katman alınmalıdır.
2. Düz ağızlı sıyırıcı bıçak (plaka parçası bağlantı noktalarını kesip ayırma + birleştirme yüzeylerini düzleme için özel)
Ayrıca düz tabanlı itme bıçağı, plaka parçası ayırma bıçağı olarak da adlandırılır; ağız kısmı düz ve geniştir, gövdesi yüksek rijitliğe sahiptir, yatay itme/kazıma kuvvetine dayanabilir ve özellikle kazıma, sıyırma türü işler için tasarlanmıştır.
- Temel kullanımlar:
- Lazerle kesilmiş plaka parçaları arasındaki bağlantı noktalarını kesip ayırma; kaburga, omurga, güverte gibi ön üretimli plaka parçalarını ana gövdeye zarar vermeden hızlıca ayırma.
- Birleştirme yüzeylerindeki taşkın yapıştırıcı izlerini ve kaymış basamakları düzleme; ahşap yüzeyindeki lazer yanık izlerini ve kusurlarını kazıyarak temizleme.
- Birleştirme oyuklarının taban yüzeyindeki fazla ahşabı temizleme; parçalar birleştirilirken sıkı temas ve boşluksuz oturma sağlama.
- Kullanım noktaları: Bağlantı noktalarını keserken bıçak ağzı noktanın köküne hizalanmalı, plaka yüzeyi boyunca yatay ve sabit hızda ilerletilmeli, kuvvet eşit uygulanmalıdır; bıçak ağzının kayarak plaka parçasının kullanılabilir bölgesini çizmesinden kaçınılmalıdır. Düz yüzey düzeltirken gövde hafif açıyla tutulmalı ve fazlalık katman katman kazınmalıdır.
Kullanım ve Bakım Uyarıları
1. Güvenlik kuralları: Bıçak ağzı keskindir; kullanım sırasında bıçak ağzı kişiden uzağa doğru tutulmalı, kayıp yaralanmayı önlemek için koruyucu eldiven giyilmesi önerilir; kullanılmadığında koruyucu başlık takılmalıdır.
2. Amaca özel kullanım: Yalnızca ahşap, yumuşak plastik, karton gibi yumuşak malzemeler için kullanılmalıdır; doğrudan metal kesmek yasaktır, ağız kısmının çentiklenmesi ve körelmesi önlenmelidir.
3. Bıçağı zamanında değiştirme: Bıçak köreldikten sonra zamanında değiştirilmelidir; körelmiş bıçak kesimde zorlanır ve kolayca kayar, bu da ahşapta kenar kırılmasına ve kullanım hatalarına daha kolay yol açar.
4. Saklama ve koruma: Bıçak ve gövde özel kutusunda saklanmalı, bıçak ağzının sert cisimlerle çarpışması önlenmeli, aynı zamanda küçük bıçakların dağılıp kaybolması engellenmelidir.
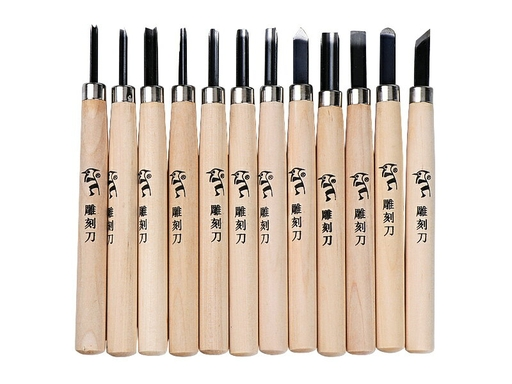
Mini oyma bıçağı
Ahşap yelkenli gemi modeli yapımında fazla ahşabı kaldırmak için özel olarak kullanılan bu kesici alet, elle testere ile kaba kesim ile zımpara ile ince zımparalama arasında yer alır; ince ahşap kesme, kenar ve köşe şekillendirme, çentik düzeltme, oluk açma, detay oyma gibi işleri yapabilir. Testereye göre hassasiyeti daha yüksek, zımparaya göre malzeme kaldırma verimliliği daha hızlıdır; iskelet ince işleme ve donanım parçalarının şekillendirilmesi için vazgeçilmez bir alettir.
Bıçak türlerinin ayrıntılı açıklaması ve gemi modelinde karşılık gelen kullanımları
1. Düz ağızlı bıçak (düz yüzeyde geniş alanda malzeme kaldırma)
Ağız düz ve düzenli, kesme temas alanı büyük, malzeme kaldırma verimliliği en yüksektir.
- Temel kullanım: Kereste çubuklarının testere kesiminden kalan pürüzlü yüzeylerini hızla düzeltmek, omurga ile kaburgaların birleşim çentiklerinin tabanını düzlemek, geniş alanlarda fazla ahşabı kaldırmak; kaba şekillendirme aşamasının ana aletidir.
- Uygun kullanım alanları: Kereste çubuklarında kaba şekillendirme, büyük çentikleri düzleme, kalın ahşapta pay kaldırma.
2. Eğik ağızlı bıçak (genel kenar düzeltmede ana alet)
Ağız eğik açılı, bıçak ucu keskin ve esnek; malzeme kaldırma verimliliği ile incelik arasında denge kurar, en yüksek kullanım oranına sahip genel modeldir.
- Temel kullanım: Parça kenarlarını düzeltmek, eğik çentikler açmak, birleşim dikişlerinde sertleşmiş tutkal izlerini kazımak, parça ölçülerini hassas şekilde ayarlamak.
- Uygun kullanım alanları: Kaburga yanlarının şekillendirilmesi, donanım parçalarının kenar düzeltmesi, eğik ağızlı parçaların hassas işlenmesi.
3. Yuvarlak ağızlı bıçak (kavisli/oluk işleme özel)
Ağız yay şeklinde olup özellikle eğri yüzeyler ve kavisli olukların işlenmesi için kullanılır.
- Temel kullanım: Yarım daire biçimli yuvalar açmak, baş ve kıç bodoslamanın kavisli dış hatlarını düzeltmek, direk montaj oluklarını işlemek, silindirik parçaların dış biçimini düzeltip taşlamak.
- Uygun kullanım alanları: Kavisli dekoratif parçalar, yarım daire çentikler, silindirik elemanların şekillendirilmesi.
4. Üçgen ağızlı bıçak (ince çizgi/V oluk oyma)
Ağız V şeklinde üçgen olup özellikle çizgi çizme ve dar oluk işleme için kullanılır.
- Temel kullanım: Gemi kaplama tahtalarının birleşim dikişlerinde benzetim çizgileri çizmek, V biçimli dar oluklar açmak, dekoratif detayları oymak, iç köşe ölü bölgelerindeki fazla ahşabı düzeltmek.
- Uygun kullanım alanları: Ahşap damarı benzetim çizgileri, top kapanı çerçevesinin ince olukları, dekoratif oyma detay işleme.
5. Sivri ağızlı bıçak (ince ölü bölge şekillendirme)
Bıçak ucu keskin ve ince olup dar aralıklara girerek çalışabilir.
- Temel kullanım: Küçük çentiklerin ölü bölgelerini temizlemek, minyatür parçaların dış hatlarını düzeltmek, aralıklardaki fazla tutkal izlerini ve ahşap talaşını temizlemek.
- Uygun kullanım alanları: Minyatür donanım parçalarının şekillendirilmesi, dar aralıkların hassas düzeltilmesi.
Bölgelere göre karşılık gelen seçimlere hızlı bakış
1. Omurga, kaburga çentikleri, gemi kaplaması düzeltme; temel bıçaklar: düz ağızlı bıçak, eğik ağızlı bıçak; işleme aşaması: testere kesiminden sonra kaba şekillendirme.
2. Baş ve kıçın kavisli dış hatları; temel bıçaklar: yuvarlak ağızlı bıçak, eğik ağızlı bıçak; işleme aşaması: dış hatların hassas şekillendirilmesi.
3. Gemi kaplamasında benzetim ahşap damarı, dekoratif oyma çizgileri; temel bıçak: üçgen ağızlı bıçak; işleme aşaması: görünüm detay işleme.
4. Küçük donanım parçalarının kenar ve köşe şekillendirmesi; temel bıçaklar: eğik ağızlı bıçak, sivri ağızlı bıçak; işleme aşaması: montaj öncesi ince düzeltme.
5. Oluk, yarım daire biçimli yuva işleme; temel bıçak: yuvarlak ağızlı bıçak; işleme aşaması: yapısal hassas işleme.
Kullanım ve bakım uyarıları
1. Malzeme kaldırma ilkesi: Az miktarda ve çok defa ilkesine uyun, payı katman katman alın; asla tek seferde çok derin kesmeyin, ahşabın yarılmasını ve aşırı kesmeyi önleyin.
2. Bıçak yönü: Mümkün olduğunca ahşap damarı yönünde kesin; damara ters çalışma, ahşap liflerinin kabarmasına ve kenarların kırılmasına çok kolay yol açar.
3. Güvenlik kuralları: Bıçak ağzı keskindir; çalışırken bıçak ağzını kendinizden uzağa doğru tutun, kayarak yaralanmayı önleyin, güvenlik eldiveni takmanız önerilir; kullanılmadığında koruyucu başlığı takın.
4. Her bıçak kendi işi için: Yalnızca ahşap, yumuşak plastik gibi yumuşak malzemelerde kullanın; metal, sert karton kesmek yasaktır, bıçak ağzının hızla aşınmasını ve kırılmasını önleyin.
5. Bıçak ağzı bakımı: Bıçak körleştikten sonra ince yağ taşı ile ağız açısına uygun şekilde bileyleyerek keskinleştirin; kör bıçakla kesmek zor ve kaymaya eğilimlidir, aksine çalışma hatalarına daha kolay yol açar.
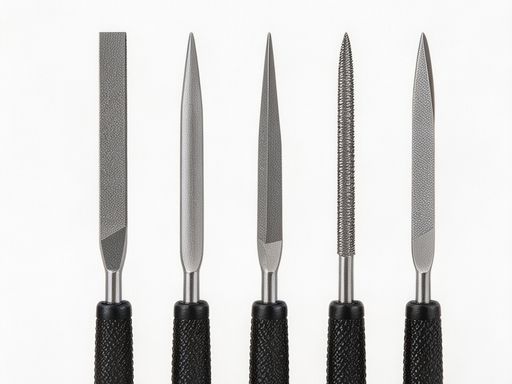
Eğe
Eğe, kaba testere kesimi ile ince zımpara arasında bağlantı kuran temel şekillendirme aletidir; esas olarak testere kesimi sonrası pürüzlü ve düzensiz kesim ağzı, birleştirme boşluklarında yetersiz hassasiyet, özel profilli dış hatların şekillendirilmesi, mikro delik iç duvarlarının kenar temizliği gibi zımparayla verimli şekilde ele alınması zor sorunları çözer. Farklı diş profilleriyle düzlem, kavisli yüzey, iç köşe, yuvarlak delik ve benzeri birçok konfigürasyona uyum sağlar; iskelet ince işleme ve parça şekillendirme aşamalarının vazgeçilmez aletidir.
---
Eğe Türleri Detayları ve Model Gemi Uygulama Alanları
1. Düz eğe (yassı eğe) · Düzlem şekillendirmenin ana gücü
Eğe gövdesi yassıdır, her iki yüzü de kesici dişlidir; en yüksek kullanım oranına sahip temel modeldir.
- Temel kullanım: Ahşap kare çıtaların testere kesim yüzeyini düzeltmek, omurga ve kaburga birleştirme boşluklarını düzeltmek, güverte çıtalarının yan kenarlarını düzlemek, geniş düzlem sapmalarını düzeltmek; testere kesimi sonrası kaba payı öncelikle düz eğeyle hızlıca düzlemek, ardından zımparaya geçmek.
- Seçim önerisi: Birer adet orta diş + ince diş seçin; kaba diş pay alır, ince diş yüzeyi düzeltir.
2. Yarım yuvarlak eğe · Kavisli yüzey/yay özel
Bir yüzü düz, bir yüzü yuvarlak kemerlidir; hem düzlem hem kavisli yüzey işlerini dikkate alır.
- Temel kullanım: Pruva ve pupa kavisli dış hattını şekillendirmek, direk konikliğini ve yuvarlak elemanları zımparalamak, kaburga kavisli kenar çizgilerini düzeltmek, yarım daire biçimli oyukları işlemek; kavisli yüzey elemanın eğrisine yaslanır, şekillendirme verimliliği zımparadan çok daha yüksektir.
- Seçim önerisi: Çoğu kavisli elemana uyum sağlayan orta genişlikte yarım yuvarlak eğeyi tercih edin.
3. Üçgen eğe · İç köşe/kanal ağzı özel
Kesiti üçgendir, üç kenarında da kesici dişler bulunur; özellikle açılı birleşimler ve dar kanallarla ilgilenir.
- Temel kullanım: Kaburga yuva kanallarının iç köşelerini düzeltmek, V biçimli boşlukları işlemek, dar yarık iç duvarlarını düzleştirmek, birleştirme kör noktalarındaki fazla yapıştırıcı izlerini ve talaşları temizlemek; dik açılı birleşim yerlerinin hassasiyet düzeltmesinde, düz eğenin giremediği alanların tamamı ele alınabilir.
4. Yuvarlak eğe · Yuvarlak delik/kavisli kanal özel
Eğe gövdesi silindiriktir, her tarafı kesici dişlidir; yuvarlak delik konumları ve kavisli kanallara uygundur.
- Temel kullanım: Arma deliklerini genişletmek, delme iç duvarındaki çapakları düzeltmek, yuvarlak pim deliklerini işlemek, kavisli oyukları taşlayarak düzeltmek; el matkabıyla delme sonrası delik çapı küçük olduğunda veya iç duvar pürüzsüz olmadığında, yuvarlak eğe ile hassas delik genişletme ve kenar düzeltme yapılır.
- Seçim önerisi: Model gemi ana delik çaplarına uygun olarak her zaman 1.0mm ve 2.0mm olmak üzere iki çap bulundurun.
5. Bıçak eğe (tamamlayıcı model) · Dar yarık/hassas kenar düzeltme özel
Kesme ağzı bıçak gibi dar ve incedir; çok dar aralıkların hassas işlenmesine uygundur.
- Temel kullanım: Top kaportası dar yarıklarını düzeltmek, ince ahşap parçalarda kanal açmak, korkuluk tabanı ince kanallarının kenarını düzeltmek; aşırı dar alanlarda hassas şekillendirme için ileri seviye tamamlayıcı modeldir, giriş seviyesi üretimde zorunlu değildir.
---
Diş İnceliğine Göre İşlem Sırası
Eğe diş inceliği farklı işleme aşamalarına karşılık gelir, zımparalama mantığıyla bağlantılıdır ve “kabadan inceye” ilkesine uyulur:
1. Kaba diş eğe: Testere kesimi sonrası büyük payı hızla kaldırır, büyük sapmaları düzeltir, 0.1~0.2mm ince işleme payı bırakır.
2. Orta diş eğe: Ana şekillendirme işlemi; yüzeyi düzler, dış hattı düzeltir, nihai ürüne yakın boyutsal hassasiyete ulaşır.
3. İnce diş eğe: İnce işleme ve yüzey düzeltme, kaba eğe çiziklerini giderir, sonraki zımpara için geçiş sağlar.
> Ahşap elemanların şekillendirilmesi tamamlandıktan sonra, 240#→400#→600# zımpara sırasına göre ince zımpara yapılırsa düz ve pürüzsüz bir yüzey elde edilir.
---
Bölgelere Göre Seçim Hızlı Bakış
1. Omurga, kaburga boşlukları ve alın yüzeyleri; ana eğe: düz eğe, üçgen eğe; diş seçimi: kaba diş→orta diş.
2. Pruva ve pupa kavisli dış hatları; ana eğe: yarım yuvarlak eğe; diş seçimi: orta diş→ince diş.
3. Direkler ve silindirik parçalar; ana eğe: yarım yuvarlak eğe, yuvarlak eğe; diş seçimi: orta diş→ince diş.
4. Arma delikleri, pim deliklerinin kenar düzeltmesi ve genişletilmesi; ana eğe: yuvarlak eğe; diş seçimi: ince diş.
5. Top kaportaları, dar kanallar, iç köşeler; ana eğe: üçgen eğe, bıçak eğe; diş seçimi: orta diş→ince diş.
6. Küçük donatım parçalarının ince işlenmesi; ana eğe: tam takım ince iğne eğesi; diş seçimi: ince diş.
---
Kullanım ve Bakım Uyarıları
1. Eğeleme yönü: Ahşap damarı yönünde eğeyi iterek baskı uygulayın; geri çekerken eğeyi kaldırıp ahşaba temas ettirmeyin; damara ters eğeleme ahşap liflerinin havlanmasına ve kenar kırılmasına yol açmasın.
2. Kuvvet uygulama ilkesi: Hafif baskıyla düzgün hızda ilerletin, eğe dişlerinin doğal kesmesine güvenin; zorla baskı uygulamak eğe dişlerinin kırılmasına ve ahşabın çatlamasına kolayca yol açar.
3. Talaşı zamanında temizleyin: Eğe dişleri arası talaşla dolduğunda kesme verimliliği düşer; tel fırçayla diş yönü boyunca temizleyebilirsiniz, talaşı ağızla üflemek yasaktır.
4. Alete özel kullanım: Ahşap eğeleri yalnızca ahşap ve yumuşak plastik için kullanılır; metal parçaları doğrudan eğelemek yasaktır, aksi halde eğe dişleri hızla aşınır ve kırılır; pirinç çivi ve metal parçaları eğelerken ayrı bir metal için özel eğe bulundurun.
5. Saklama ve koruma: Eğe dişleri görece kırılgandır; somun anahtarı, pense gibi sert nesnelerle birlikte karışık koyup çarpmaktan kaçının, diş uçlarının kırılmasını önleyin.
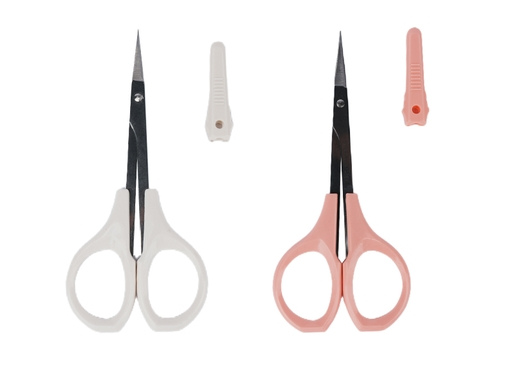
剪刀
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。
各规格用途详解
1. 尖头精密直剪
刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。
- 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。
- 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。
2. 弯头精密剪(曲线/死角专用款)
刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。
- 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。
- 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。
使用与保养注意事项
1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。
2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。
3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。
4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
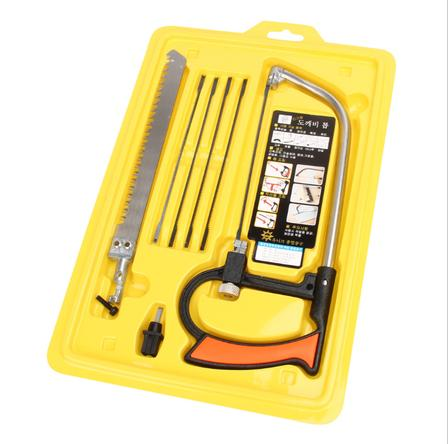
船模专用小手工锯
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。
各部件对应用途详解
1. 宽齿钢锯条(木方截断主力)
搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。
- 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。
- 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。
2. 细齿锯条(豁口/精细裁切专用)
齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。
- 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。
- 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。
3. 钢丝线锯条(曲线/异形切割补充)
细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。
- 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。
- 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。
---
通用使用注意事项
1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。
2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。
3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。
4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
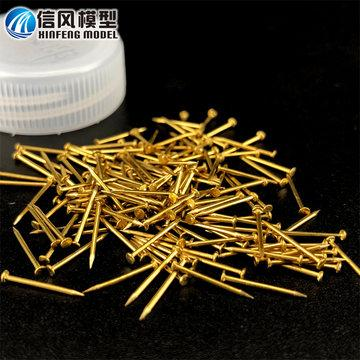
Mikro bakır çivi türleri
Gemi modeli pirinç çivi türleri, ahşap yelkenli gemi modeli yapısının takviyesi ve simülasyon donatımının temel aksesuarlarıdır; mini çekiç, hassas el matkabı ve cımbızla birlikte kullanılır, hem yapısal sabitleme hem de görünüm simülasyonu işlevini bir arada sunar. Tüm sistem yapısal sabitleme, görünür süsleme ve özel donatım olmak üzere üç büyük kategoriyi kapsar; ana iskeletten ayrıntılı süslemeye kadar tüm üretim ihtiyaçlarını eksiksiz kapsar.
---
I. Tam çivi seti + eşlik eden alet koleksiyonunun bileşimi
6 çivi türü + 4 parça eşlik eden montaj aleti, tüm üretim senaryolarına karşılık gelir; tam liste aşağıdadır:
> Eşlik eden aletler: mini çift başlı çekiç (naylon + pirinç çift baş), hassas el matkabı, düz uçlu paslanmaz çelik cımbız, tungsten karbür konumlandırma markalama iğnesi.
> Çivi türleri: pirinç silindirik pim, yuvarlak başlı pirinç çivi, havşa başlı pirinç çivi, ahşap pim, dekoratif simülasyon perçin, pirinç 9 biçimli çivi.
---
II. Temel çivi türlerinin tam analizi
1. Pirinç silindirik pim (gizli yapı konumlandırmasının ana elemanı)
Çivi başı olmayan saf silindirik pirinç çubuk; ahşapla sıkı geçme yoluyla sabitlenir. Montajdan sonra tamamen gizlenir ve dışarıda iz kalmaz; konumlandırma hassasiyeti yüksek, yapısal mukavemeti iyidir.
- Temel kullanım: omurga ile kaburga birleşiminde konumlandırma, direk kaidesi iç sabitleme, top kundağının hareketli mili, gizli bileşen birleşimlerinde takviye.
- Yaygın spesifikasyonlar: 0.6 mm / 0.8 mm / 1.0 mm / 1.2 mm / 1.5 mm / 2.0 mm.
- Uygun matkap ucu: kılavuz delik çapı pim çapıyla aynı veya 0.05 mm daha küçük olup sıkı geçme sağlar.
2. Yuvarlak başlı pirinç çivi (genel sabitleme + görünür simülasyon)
Yarım daire biçimli çivi başı; pirinç malzeme paslanmaya ve korozyona dayanıklıdır, sertliği orta düzeydedir ve kolay bükülmez. Hem yapısal sabitleme hem de görünüm simülasyonunu birlikte sağlar; en yüksek kullanım oranına sahip genel amaçlı modeldir.
- Temel kullanım: gövde dış kaplaması, borda duvarı, borda koruma çıtaları ve donatım parçalarının görünür sabitlemesi; çivi başı doğrudan simülasyon detayı olarak kullanılır.
- Yaygın spesifikasyonlar: 0.5 mm / 0.6 mm / 0.7 mm / 0.8 mm / 1.0 mm / 1.2 mm.
- Uygun matkap ucu: kılavuz delik çapı = çivi çapı - 0.1 mm; tutunma gücünü garanti ederken ahşabın çatlamasını da önler.
3. Havşa başlı pirinç çivi (düz yüzeyle aynı hizada sabitlemeye özel)
Konik havşa baş tasarımı sayesinde çakıldıktan sonra ahşap yüzeyiyle aynı hizada olur, çıkıntı yapmaz ve sonraki zımparalama ve boyama işlemlerini etkilemez.
- Temel kullanım: güverte tahtalarının döşenmesi, gövde kaplamasında görünür çivi, düz dekoratif parçaların sabitlenmesi; son derece düz görünür yüzeyler hedeflenir.
- Yaygın spesifikasyonlar: 0.6 mm / 0.7 mm / 0.8 mm / 1.0 mm.
- Uygun matkap ucu: kılavuz delik çapı = çivi çapı - 0.1 mm; büyük ölçekli modellerde havşa matkabıyla havşa deliği açılabilir.
4. Ahşap pim (tamamen gizli, iz bırakmayan takviye)
Modelle aynı malzemeden masif ahşap yuvarlak çubuk; yapıştırıldıktan sonra ana ahşapla bütünleşir, tamamen renk farkı ve metal yabancı cisim hissi olmaz.
- Temel kullanım: iç iskelette gizli konumlandırma, güverte çıtalarının birleşiminde takviye, metal görünümünün istenmediği görünür yapılar.
- Yaygın spesifikasyonlar: 0.8 mm / 1.0 mm / 1.2 mm / 1.5 mm.
- Uygun matkap ucu: kılavuz delik çapı pim çapından 0.1~0.2 mm daha küçüktür; ahşap tutkalıyla birlikte yapışma mukavemeti daha yüksektir.
5. Dekoratif simülasyon perçin (tamamen görünüm detayı modeli)
Çok ince boyutlu düz tabanlı pirinç çivi/pirinç tane; gerçek yapısal yük taşımaz, yalnızca gerçek gemideki perçinlerin görsel detaylarını yeniden oluşturmak için kullanılır.
- Temel kullanım: top çemberi perçinleri, gemi plaketi süslemesi, metal süs parçalarının simülasyonu; küçük ölçekli modellerde ince levhaların çatlamasını önlemek için gerçek çivi yerine kullanılır.
- Yaygın spesifikasyonlar: 0.3 mm / 0.4 mm / 0.5 mm.
- Montaj yöntemi: sığ delik + hızlı yapıştırıcı ile yapıştırma; derine çakmaya gerek yoktur.
#6. 9 biçimli çivi (halat bağlama donatımına özel çivi)
Ayrıca kanca çivi, halat bağlama çivisi olarak da adlandırılır. Pirinç malzemeden yapılmış olup genel biçimi “9” şeklindedir; bir ucu düz çivi gövdesi olup çakılarak sabitlenir, diğer ucu halat asmak ve bağlamak için kavisli kancadır. Antik yelkenli gemi donatımının simgesel aksesuarıdır.
- Temel kullanım: gerçek gemideki halat bağlama babalarını ve halat yönlendirme kancalarını simüle eder; güverte ve borda duvarındaki halat bağlantı noktalarında kullanılır, demir zinciri ve yan istralya uçlarını sabitler ve donatım gerçekçiliğini büyük ölçüde artırır.
- Yaygın spesifikasyonlar:
- Büyük ölçekli modeller (1:20~1:48): çivi gövdesi 0.8—1.2 mm, kavisli kanca iç çapı 2—4 mm.
- Orta ölçekli modeller (1:50~1:80): çivi gövdesi 0.6—0.8 mm, kavisli kanca iç çapı 1.5—2.5 mm.
- Küçük ölçekli modeller (1:96~1:150): çivi gövdesi 0.4—0.5 mm, kavisli kanca iç çapı 1—1.5 mm.
- Montaj ipuçları: Önceden uygun kılavuz deliği açın; çivi gövdesine az miktarda hızlı yapıştırıcı sürüp çakın; kavisli kancalar tek yönde tekne bordasının dışına bakacak şekilde borda duvarı ve güverte kenarı boyunca eşit aralıklarla yerleştirilsin.
---
III. Model ölçeğine göre spesifikasyon seçim tablosu
| 1:20—1:48 büyük ölçekli büyük gemi modeli | Yapısal pim: 1.0—2.0 mm | Görünür sabitleme çivisi: 0.8—1.2 mm | 9 biçimli çivi gövdesi: 0.8—1.2 mm | Uygun matkap ucu spesifikasyonu: 0.8 / 1.0 / 1.8 mm | Tipik uygulama alanları: ana iskelet, kalın gövde plakaları, direk kaidesi, büyük top kundağı |。
| 1:50—1:80 | Orta ölçekli yaygın gemi modeli | Yapısal pim: 0.7—1.2 mm | Görünür sabitleme çivisi: 0.7—0.8 mm | 0.6—0.8 mm | Uygun matkap ucu spesifikasyonu: 0.6 / 0.7 / 1.0 mm | Tipik uygulama alanları: gövde dış kaplaması, güverte çivileri, borda duvarı, kaburga konumlandırma, normal donatım |。
| 1:96—1:150 | Küçük ölçekli ince gemi modeli | Yapısal pim: 0.4—0.8 mm | Görünür sabitleme çivisi: 0.4—0.6 mm | 9 biçimli çivi gövdesi: 0.4—0.5 mm | Uygun matkap ucu spesifikasyonu: 0.3 / 0.5 / 0.7 mm | Tipik uygulama alanları: dekoratif perçinler, ince korkuluklar, minyatür top parçaları, küçük halat bağlama noktaları |。
---
## IV. Bölümlere göre ayrıntılı kullanım ve spesifikasyon seçimi
1. Ana iskelet (omurga/kaburga/enine kiriş)
- Temel işlev: yapısal konumlandırma + deformasyona karşı takviye; yalnızca tutkalla yapıştırmanın yük taşıma zayıflığını giderir.
- Kullanılan çivi türü: pirinç silindirik pim / ahşap pim (tamamen gizli, dışarıdan görünmez).
- Spesifikasyon karşılığı: büyük ölçek 1.5~2.0 mm; orta ölçek 1.0~1.2 mm; küçük ölçek 0.6~0.8 mm.
- Uygulama noktaları: pim omurga ve kaburgayı boydan boya geçer; iki ucuna ahşap tutkalı sürülerek çakılır; sertleştikten sonra yüzeyle aynı hizaya gelecek şekilde zımparalanır ve tamamen iz bırakmadan gizlenir.
2. Gövde dış kaplaması
- Temel işlev: gövde plakalarını tutkalla sabitlemeye yardımcı olur, ısı genleşmesi ve büzülmesi nedeniyle yapışmanın açılmasını önler; gerçek gemi dış kaplamasındaki görünür çivilerin simülasyon etkisini yeniden oluşturur.
- Kullanılan çivi türü: yuvarlak başlı pirinç çivi / havşa başlı pirinç çivi (düzlük isteniyorsa havşa başlı seçilir).
- Spesifikasyon karşılığı: büyük ölçek 1.0~1.2 mm; orta ölçek 0.8 mm; küçük ölçek 0.5~0.6 mm (veya sahte çivi simülasyonu için boya ile nokta vurulur).
- Uygulama noktaları: gövde plakalarının birleşim dikişleri boyunca eşit olarak dağıtılır; ince plakaların arka yüzüne mutlaka hurda ahşap destek konup öyle çakılır, böylece çatlama önlenir.
3. Güverte sistemi
- Temel işlev: güverte tahtalarını sabitler (ikinci kat güverte; ikinci kat gövde kaplama çıtaları kullanılabilir), gerçek güverte çivi döşeme dokusunu simüle eder.
- Kullanılan çivi türü: havşa başlı pirinç çivi (montajdan sonra güverteyle aynı hizada); küçük ölçeklerde dekoratif perçin kullanılır.
- Spesifikasyon karşılığı: büyük ölçek 0.8~1.0 mm; orta ölçek 0.6~0.8 mm; küçük ölçek 0.4~0.5 mm.
- Uygulama noktaları: büyük ölçeklerde önceden havşa deliği açılabilir; çivi konumları güverte çıtalarının iki yanı boyunca simetrik olarak dağıtılırsa simülasyon gerçekçiliği daha yüksek olur.
4. Borda duvarı ve halat bağlama donatımı
- Temel işlev: borda duvarı plakalarını ve borda koruma çıtalarını sabitler; halat bağlama noktası detaylarını yeniden oluşturur.
- Kullanılan çivi türü: yuvarlak başlı pirinç çivi (yapıyı sabitlemek için) + 9 biçimli çivi (halat bağlama noktası için).
- Spesifikasyon karşılığı:
- Sabitleme çivisi: büyük ölçek 1.0~1.2 mm; orta ölçek 0.7~0.8 mm; küçük ölçek 0.5~0.6 mm.
- 9 biçimli çivi: büyük ölçek çivi gövdesi 0.8~1.2 mm; orta ölçek 0.6~0.8 mm; küçük ölçek 0.4~0.5 mm.
- Uygulama noktaları: 9 biçimli çivinin kavisli kancası tekne bordasının dışına bakacak şekilde eşit aralıklarla yerleştirilir; halat takıldığında doğal biçimde sarkar ve gerçek halat bağlama etkisi yeniden oluşturulur.
5. Direk ve arma kaidesi
- Temel işlev: direk kaidesi, makara yatağı, istralya halkası gibi yük taşıyan bileşenleri sabitler.
- Kullanılan çivi türü: pirinç pim (iç konumlandırma) + yuvarlak başlı pirinç çivi (görünür sabitleme).
- Spesifikasyon karşılığı: büyük ölçek 1.2~1.5 mm pim + 1.0 mm yuvarlak başlı çivi; orta ölçek 0.8~1.0 mm pim + 0.8 mm yuvarlak başlı çivi; küçük ölçek 0.6~0.8 mm pim + 0.6 mm yuvarlak başlı çivi.
- Uygulama noktaları: direk kaidesi yük taşıyan bir konumdur; sonraki aşamada arma çekilmesiyle gevşemeyi önlemek için pim + tutkal ile çift sabitleme önerilir.
6. Top ve hareketli parçalar
- Temel işlev: top kundağı mili, demir zinciri sabitleme, hareketli ambar kapağı menteşesi.
- Kullanılan çivi türü: pirinç silindirik pim (mil olarak) + mikro yuvarlak başlı çivi (top kundağını sabitlemek için) + dekoratif perçin (top çemberi simülasyonu).
- Spesifikasyon karşılığı: büyük ölçek 1.0~1.2 mm pim; orta ölçek 0.6~0.8 mm pim; küçük ölçek 0.4~0.5 mm pim.
- Uygulama noktaları: mil piminde yaklaşık 0.05 mm boşluk bırakılmalıdır; böylece dönüş akıcı olur ve takılma olmaz.
7. İnce dekoratif parçalar (korkuluklar, gemi plaketi)
- Temel işlev: son derece gerçekçi simülasyon sabitlemesi; tutkal taşması kirliliğini önlemek için tutkal yerine kullanılır.
- Kullanılan çivi türü: ultra ince dekoratif perçin / 0.4~0.6 mm mikro yuvarlak başlı çivi.
- Uygulama kapsamı: yalnızca büyük ölçekli koleksiyonluk modellerde kullanılır; normal alıştırma modellerinde hızlı yapıştırıcı ile yapıştırmak yeterlidir.
---
V. Eşlik eden aletler ve montaj işlem standartları
1. Mini çift başlı çekiç: bir ucu naylon yumuşak baş (ahşap yüzeye vururken çukur ve kenar kırılmasını önler), diğer ucu pirinç baş (çivilere vururken ince çivileri kolayca bükmez).
2. Hassas el matkabı: uygun spesifikasyonda kılavuz deliklerini elle yavaş hızda açar; ince delikler kenar kırmadan hassas biçimde açılır ve ince ahşap malzemeyi korur.
3. Düz uçlu cımbız: ince çivileri tutup konumlandırmaya yardımcı olur; parmakların görüşü kapatmasını ve çivi gövdesinin eğrilmesini önler.
4. Konumlandırma markalama iğnesi: ahşap yüzeyinde önceden nokta markalama yaparak matkap ucunun kaymasını ve sapmasını önler.
Standart montaj akışı
1. Konumlandırma ve nokta markalama: Markalama iğnesiyle ahşap yüzeyinde delik konumlarını işaretleyin; matkap ucunun kaymasını önlemek için sığ çukur noktaları açın.
2. Kılavuz deliği eşleştirme: Çivi çapına göre uygun matkap ucunu seçin; el matkabıyla dikey delik açın. Delik derinliği, talaş payı için çivi boyundan 0.5~1 mm daha fazla olsun.
3. Çiviyi tutup hizalama: Cımbızla çivi gövdesini tutarak delik konumuna hizalayın; hafifçe 1~2 kez vurup sabitledikten sonra bırakın.
4. Hafifçe çakarak yerine oturtma: Pirinç çekiç başıyla eşit hızda hafifçe vurun; dibe yaklaşırken kuvveti azaltın, ahşap yüzeyine zarar vermekten kaçının.
5. Son sabitleme: Görünür çivilerde az miktarda hızlı yapıştırıcı damlatılarak takviye yapılabilir; gizli pimlerde ahşap tutkalıyla birlikte yapışma mukavemeti daha yüksektir.
Kritik hata önleme noktaları
- Kılavuz deliği açmadan doğrudan çivi çakmak yasaktır; ince ahşap plakaları çok kolay çatlatır ve ahşap damarları boyunca yarılmalara yol açar.
- İnce ahşap malzemeye ve ahşap kenarlarına vururken, kenar kırılmasını önlemek için arka ve yan taraflara mutlaka hurda ahşap destek konulmalıdır.
- Küçük ölçekli ince plakalarda öncelikle “sahte çivi yöntemi” kullanılmalıdır: iğne ucu koyu renkli boyaya batırılıp çivi noktaları vurulur; böylece çatlama riski tamamen önlenir.
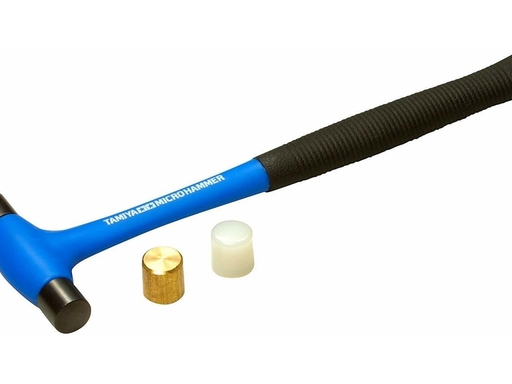
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。
核心锤头类型与船模对应用途
1. 尼龙/橡胶软锤头
锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。
- 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构
2. 黄铜锤头
黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。
- 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。
3. 钢制锤头
硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。
船模使用关键注意事项
1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。
2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。
3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。
4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
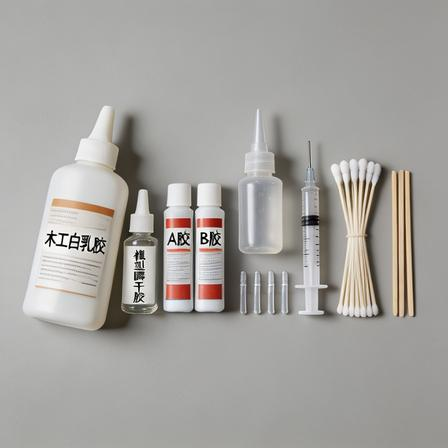
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。
---
一、核心胶水选型 & 对应解决的场景问题
1. 木工白乳胶(PVA木胶)
解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。
- 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。
- 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。
- 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。
2. 模型瞬干胶(CA氰基丙烯酸酯胶)
解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。
- 细分规格与对应场景:
- 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。
- 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。
- 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。
- 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。
3. 环氧树脂AB胶
解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。
- 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。
- 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。
- **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。
4. 酒精胶
解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。
- 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。
- 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。
---
二、点胶辅助工具 & 对应解决的问题
1. 塑料点胶针头
解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。
- 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。
- 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。
2. 1ml/2ml一次性塑料注射器
解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。
- 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。
- 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。
3. 尖嘴点胶瓶
解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。
- 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。
4. 溢胶清理工具
- 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。
- 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。
5. 固定辅助工具
- 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。
- 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。
---
三、船模粘胶通用操作原则
1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。
2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。
3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。
4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
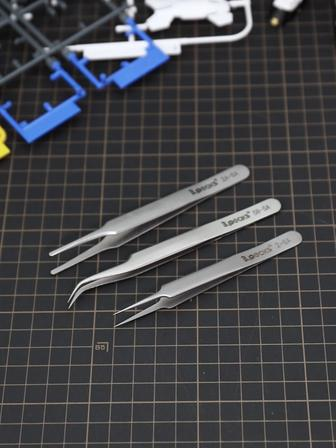
Hassas cımbız
Cımbız, gemi modeli yapımında sık kullanılan hassas bir el aletidir; farklı parça boyutları ve farklı çalışma senaryoları için farklı cımbız ucu biçimleri kullanılır. Temel olarak küçük parçaların tutulup hizalanması, tutkalla sabitlenmesi, arma halatlarının geçirilmesi, ulaşılması zor köşelerin temizlenmesi gibi işlerde kullanılır. Yaygın kullanılan boyutların her birinden birer adet bulundurmanız, tüm yapım ihtiyaçlarını kapsamanız için önerilir.
Temel ve yaygın kullanılan modeller koleksiyonu (düz sivri/eğik uçlu/yassı uçlu üçlü set)
Gemi modeline yeni başlayanlar öncelikle bu üç modeli tamamlamalıdır; bunlar hassas işlem senaryolarının %90'ından fazlasını kapsar.
---
1. Düz sivri uçlu hassas cımbız (ana vazgeçilmez model)
Cımbız ucu ince, sivri ve düzdür; uçlar kapandığında sıkıca birleşir; tutma hassasiyeti en yüksektir ve günlük yapım için genel amaçlı ana araçtır.
- Gemi modeli yapımındaki temel kullanımlar
- Mikro korkuluk dikmeleri, küçük makaralar, babalar, top kapısı süs çıtaları gibi küçük parçaları tutup hassas biçimde hizalayarak yapıştırma
- 0,5 mm içindeki ince pamuk ipliği/naylon arma halatlarının geçirilmesine yardımcı olma ve ip ucunu 0,6~1,0 mm'lik arma deliğine sokma
- Delik iç duvarındaki ahşap talaşlarını, ek yerlerindeki fazla tutkal izlerini ve benzeri ince kalıntıları temizleme
- Seçim ipuçları: Öncelikle 304 paslanmaz çelik modeli seçin; uçlar kapandığında boşluk kalmamalı; 11~13 cm uzunluk tek elle tutuşta en dengeli hissi verir.
2. Eğik uçlu hassas cımbız (derinlik/eğrisel yüzey işlemleri için zorunlu)
Cımbız ucu 30°~45° yukarı kıvrıktır; cımbız gövdesinin görüşü engellemesini önler ve özellikle dar, derin konumlardaki işler için uygundur.
- Gemi modeli yapımındaki temel kullanımlar
- Gövde iç yüzeyi, postalar arası boşluklar gibi dar alanlarda parça yapıştırma ve arma düğümlerini sabitleme.
- Güvertenin alt katı ve kamara içindeki kuytu parçaların montajı; görüş cımbız gövdesi tarafından engellenmez.
- Tutkal sürülmüş küçük parçaları tutma; tutkalın parmaklara bulaşarak işi etkilemesini önleme.
- Seçim ipuçları: 30° eğik uç en geniş kullanım alanına sahiptir; uçların sıkıca kapanması ve kaçıklık/konum sapması olmaması gerekir.
3. Yassı uçlu/düz uçlu cımbız (ahşap parça tutma için özel)
Cımbız ucu yassı ve geniştir; tutma temas alanı büyük, basınç düşüktür; ince ahşap levhaların ve yumuşak ahşabın yüzey dokusuna zarar vermez.
- Gemi modeli yapımındaki temel kullanımlar
- İnce gövde kaplama levhalarını, güverte ahşap çıtalarını tutup ek yerlerine hizalama; tutkal sertleşmeden önce kaymalarını önleme.
- Tekne isim plakası ve geniş alanlı dekoratif plakalar yapıştırılırken hizalayıp sabitleme; kuvvet eşit dağıldığından parçaların ezilmesi kolay olmaz.
- Küçük zımpara parçalarını tutarak kenar/köşeleri, top kapısı iç tarafı gibi parmakların ulaşamadığı kuytu yerleri zımparalama.
- Seçim ipuçları: Cımbız ucu genişliği 3~5 mm olmalı; kenarlar pürüzsüz ve çapaksız olmalı; ahşabı ve boyalı yüzeyi çizmemelidir.
---
4. Kendinden kilitli ters cımbız (uzun süre sabitleme, elleri serbest bırakma)
Ters kendinden kilitleme yapısına sahiptir; cımbız gövdesi sıkıldığında uçlar açılır, bırakıldığında otomatik olarak sıkıştırır; işlem boyunca sürekli kuvvet uygulamak gerekmez.
- Gemi modeli yapımındaki temel kullanımlar
- Tutkal sertleşme aşamasında parçayı uzun süre tutup sabitleme; elleri serbest bırakarak aynı anda diğer işlemleri yapma.
- Pirinç korkulukların lehimlenmesi ve pirinç tel parçaların ısıtılarak şekillendirilmesi sırasında ısı yalıtımlı tutma işlevi görür.
- Birden fazla parça aynı anda yapıştırılırken ayrı ayrı sabitleme; seri montaj verimliliğini artırma.
- Seçim ipuçları: Öncelikle paslanmaz çelik kendinden kilitli modeli seçin; tutma kuvveti orta düzeyde olmalı; 1 mm içindeki ince ahşap levhaları ezmemelidir.
---
Satın alma ve kullanım notları
1. Hassasiyet önceliklidir: Cımbızın temel performansı uçların kapanma kalitesidir. Kaliteli bir hassas cımbız kapandığında uçlar arasında boşluk ve kaçıklık olmamalı; ancak bu şekilde ince iplikleri ve mikro parçaları kararlı biçimde tutabilir.
2. Malzeme olarak öncelikle 304 paslanmaz çelik: paslanmaya dayanıklı, esnekliği iyi; uzun süre kullanımda kolayca deforme olmaz ve kaçmaz. Sıradan sac model önerilmez; birkaç kullanımdan sonra gevşer ve hassasiyetini kaybeder.
3. Kullanım yasakları: Hassas cımbızla sert cisimleri tutmak ve parçaları bükmek/çevirmek yasaktır; bunlar cımbız ucunun kaçmasına ve sivri ucun kırılmasına kolayca yol açar. Tutkal işleminden sonra cımbız ucundaki tutkal kalıntısını hemen silin; böylece bir sonraki kullanımda küçük parçalara yapışmasını önleyin.
4. Saklama ve koruma: Kullanılmadığında uç koruyucu kılıfı takın; çarpıp körleşmesini önleyin ve batma yaralanmalarına karşı koruyun.
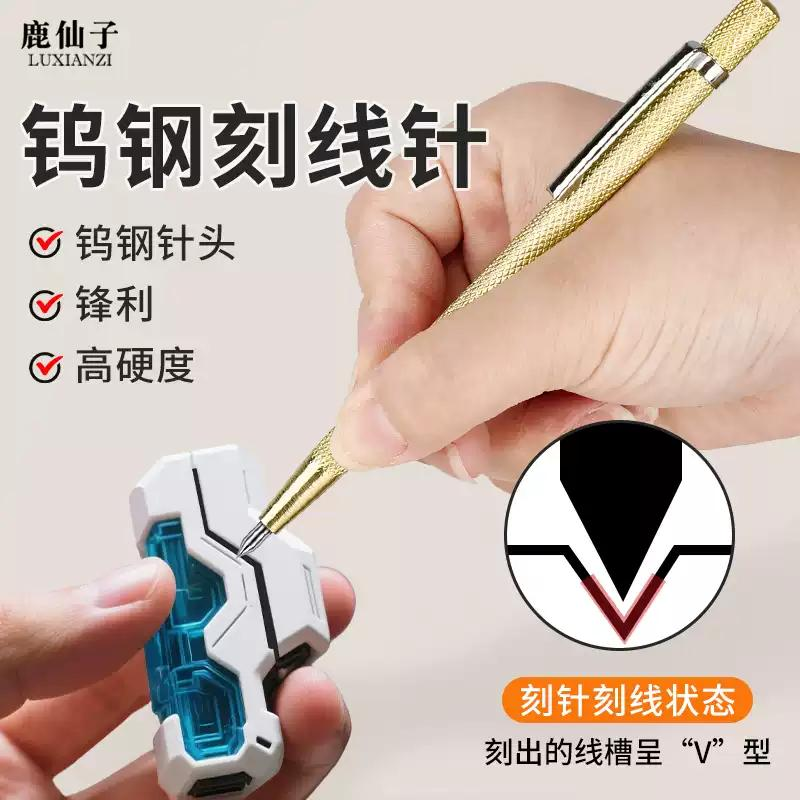
Kazıma iğnesi (çizim iğnesi)
Model kazıma iğnesi, ahşap yelkenli gemi modeli yapımında yüksek hassasiyetli çizim ve nokta konumlandırma için kullanılan temel araçtır. Sert ve keskin metal iğne ucu kalemin yerini alarak ahşap ve kontrplak yüzeylerde çok ince izler çizer; cetvel ve gönye ile birlikte kullanıldığında çizim hatası 0,1 mm seviyesinde tutulabilir. Tekne kabuğu kesimi, delik konumlandırma ve parça montaj hassasiyetini garantileyen vazgeçilmez küçük bir parçadır.
---
I. Yaygın türler ve seçim
1. Kalem tipi tungsten çelik kazıma iğnesi (ana tercih)
Bu, gemi modeli yapımında en sık kullanılan tiptir; kalem biçimli sap tutuşu stabildir, tungsten çelik iğne ucu yüksek sertliğe sahiptir, aşınmaya dayanıklıdır ve kolay körelmez; sert ahşap, kontrplak ve balsa için uygundur. Günlük kesim ve çizimde ana araçtır.
- Temel avantajlar: İğne ucu keskindir, çizilen çizgiler ince ve düzgündür; sıradan paslanmaz çelik kazıma iğnesine göre 3~5 kat daha dayanıklıdır
- Spesifikasyon notları: İğne ucu çapı 0,1~0,3 mm olmalıdır; koruma kapaklı modeller tercih edilmelidir, saklama daha güvenlidir
2. Çizim + noktalama zımbası seti (gemi modeli delme için şiddetle önerilir)
Genellikle ince uçlu çizim iğnesi + küçük yuvarlak uçlu noktalama zımbası kombinasyonu şeklindedir; gemi modeli arma donanımı delme işlerinde yüksek maliyet-performans seçeneğidir, çift uçlu tek gövde iki amaçlı modelleri de vardır.
- Temel avantajlar: Çizimden sonra doğrudan noktalama zımbasıyla nokta vurup konumlandırma yapılır; delme öncesi hazırlık tek adımda tamamlanır ve el matkabıyla ince delik açma işine kusursuz uyum sağlar.
- Noktalama zımbasıyla açılan sığ çukur, 0,6~1,0 mm ince matkap ucunu tam olarak kavrar; matkap ucunun başlangıçta kayması ve yoldan sapması sorununu tamamen çözer.
3. Kıvrık uçlu kazıma iğnesi (ileri seviye tamamlayıcı)
İğne ucu hafif bir açıyla kıvrılmıştır; tekne bordası iç tarafı, kaburga aralıkları gibi dar bölgelerde çizgi işaretlemesi için uygundur. Sıradan başlangıç seviyesi yapım için zorunlu değildir; ileri seviye detay modifikasyonlarında ihtiyaca göre eklenebilir.
II. Gemi modeli uygulamalarında temel kullanımlar
1. İnce kesim çizimi: Cetvel ve gönye ile tekne kabuğu panelleri, kaburgalar ve güverte çıtaları üzerinde kesim referans çizgileri çizilir; çizgiler kurşun kalemden çok daha incedir, kesim sonrası ölçü hatası daha küçüktür.
2. Delik noktalarının konumlandırılması: Arma donanımı delikleri, korkuluk direği delikleri ve direk sabitleme deliklerinin konumlarında konumlandırma çukurları açılır; el matkabı ucunun başlangıçta kayması ve sapması önlenir.
3. Montaj hizalama işaretleri: Kaburga ile omurga arasındaki hizalama çizgileri, top penceresi ayırma çizgileri ve bölme çizgileri işaretlenir; gövdenin sol ve sağ yapısının simetrik ve düzenli olması sağlanır.
4. Detay simülasyonu için kazıma çizgileri: Tekne kabuğu yüzeyinde ahşap panel birleşim derzleri ve dekoratif çizgiler kazınarak gerçek ahşap birleşim etkisi simüle edilir ve modelin gerçekçiliği artırılır.
III. Doğru kullanım teknikleri
1. Düz çizgi çizimi: İğne ucu cetvel kenarına sıkıca yaslanır, sap 30°~45° eğilir ve sabit hızda hafif kuvvetle tek seferde geçilir; tekrar tekrar çizimden kaçınılmalıdır, aksi halde çizgi genişler ve hassasiyetini kaybeder.
2. Konumlandırma noktası vurma: Zımba ucu işaret noktasına dik olarak hizalanır, hafifçe döndürülerek aşağı bastırılır ve sığ bir çukur açılır; ince güvertelerde ve ince tekne kabuğu panellerinde aşırı kuvvet uygulanmamalıdır, ahşabın çatlaması önlenmelidir.
3. Malzemeye uygunluk: Yumuşak ahşapta (balsa, çam) hafifçe çizerek iz çıkar; sert ahşapta (paduk, kayın) biraz daha kuvvet uygulanabilir veya iki seferde hafifçe çizilebilir; iğne ucunun kırılmasından kaçınılmalıdır.
4. Eğri çizgi çizimi: Eğri cetveli veya hazır şablonla birlikte kullanılır; iğne ucu şablon kenarına sıkıca yaslanarak sabit hızda hareket ettirilir ve yayın pürüzsüz ve sürekli olması sağlanır.
IV. Bakım ve dikkat edilmesi gerekenler
1. Kullanılmadığında mutlaka koruma kapağı takılmalıdır; hem iğne ucunun düşme ve çarpma sonucu körelmesi önlenir hem de yaralanma riski azaltılır.
2. Yalnızca ahşap, plastik, karton gibi yumuşak malzemelerde kullanılmalıdır; metal, cam gibi sert yüzeylerde doğrudan kazıma yapılması yasaktır, iğne ucunu hızla bozar.
3. İğne ucu köreldikten sonra 600# veya daha ince yağ taşı ile iğne ucu açısına uygun şekilde eşit olarak bilenebilir; düz uçlu hale getirilmemelidir.
4. Saklarken ayrı yerde tutulmalı; tornavida, pense gibi el aletleriyle birlikte karışık konularak iğne ucunun çarpma almasından kaçınılmalıdır.
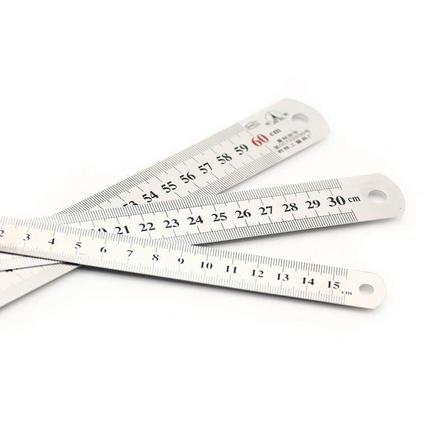
Cetvel ve gönye
Cetvel ve gönye, ahşap yelkenli gemi modeli yapımında temel ölçme ve çizim araçlarıdır; çeşitli parçaların boyut ölçümü, düz çizgi çizimi, dik açı kalibrasyonu ve açı konumlandırmasında kullanılır. Gemi modeli yapısının düzenli ve boyutların simetrik olmasını sağlayan zorunlu ölçüm aletleridir.
---
I. Paslanmaz çelik cetvel
Gemi modeli yapımında öncelikle kalınlaştırılmış paslanmaz çelik cetvel tercih edilir; sıradan plastik cetvellere kıyasla gövdesi düzdür ve kolay deforme olmaz, kenarları keskindir ve ahşaba tam oturur, çizim hassasiyeti daha yüksektir; malzeme kesme ve konumlandırmada ana araçtır.
Özellikler ve satın alma noktaları
- Çoğu senaryoyu kapsamak için iki adet bulundurmak yeterlidir: **15 cm taşınabilir model**, korkuluk, arma bağlantı yuvası gibi küçük parçaların hassas ölçümüne uygundur; **30 cm genel amaçlı model**, gövde, güverte, omurga gibi büyük boyutlu ahşaplara uygundur.
- 1:30 ve üzeri büyük ölçekli büyük gemi modellerinde 60 cm uzun bir model eklenebilir.
- Çift taraflı ölçeğe ve 0,5 mm en küçük bölüntüye sahip modeller tercih edilmelidir; kenarları pahlı cetvel gövdesi malzemeye daha sıkı oturur, çizim daha hassas ve sapmasız olur.
Gemi modeli senaryolarındaki temel kullanımlar
1. Gövde dış kaplama plakaları ve güverte ahşap çıtaları kesilirken, çizim iğnesiyle birlikte düz çizgi çizmek; kurşun kalem yerine kullanarak çizgi genişliğinden kaynaklanan hatayı azaltmak
2. Kaburga aralıklarını ve direk bölüm uzunluklarını ölçmek, teknenin sol ve sağ yapısının simetrik olmasını sağlamak
3. Tekne bordası kenarına yaslanarak gövdenin genel doğrusallığını ve düzgünlüğünü doğrulamak
4. Gönye için referans dayama cetveli olarak kullanmak, dikey ve eğik çizgilerin düz ve kaymadan çizilmesini sağlamak
---
II. Şeffaf gönye
Gönye, gemi modelinde dik açı kalibrasyonu ve açı çiziminin temel aracıdır; altındaki ahşap çizgileri net biçimde gözlemleyebilmek ve konumlandırmanın doğru olmasını sağlamak için yüksek şeffaflıkta akrilik malzeme tercih edilmelidir.
Özellikler ve satın alma noktaları
Gemi modellerinde yaygın olarak iki tür gönye kullanılır; tüm senaryoları kapsamak için bir set (iki adet) tamamlamanız önerilir:
1. İkizkenar dik üçgen gönye (45°/45°/90°): En yüksek kullanım oranına sahiptir; 90° dikey çizgiler ve 45° eğik kesimler çizmek için kullanılır.
2. 30°/60° dik üçgen gönye: Eğik destekler, top kapısı çerçeveleri, dekoratif parçalar gibi özel açılı çizgileri çizmek için kullanılır.
- Kenar uzunluğu 10~15 cm olan orta-küçük modeller yeterlidir; cetvel gövdesi çok büyük olursa küçük parçalar üzerinde kullanım zahmetli olur.
- Temel gereklilik dik açı hassasiyetinin standardı karşılaması, cetvel kenarlarının düz ve çapaksız olmasıdır; doğrulama sırasında sapma oluşmasını önlemek gerekir.
Gemi modeli senaryolarındaki temel kullanımlar
1. Kaburgalar monte edilirken aynı anda omurgaya ve kaburgaya yaslanarak 90° dikliği doğrulamak, tekne gövdesinin bir bütün olarak eğrilmesini önlemek
2. Güverte bölmeleri ayrılırken ve top kapıları konumlandırılırken cetvel ile birlikte dikey ayırma çizgileri çizmek, düzenin muntazam olmasını sağlamak
3. Eğik destek parçaları ve halat babaları kesilirken doğrudan cetvele yaslanarak standart eğik kesim çizgisi çizmek, ek bir açıölçere gerek kalmaması
---
Kullanım ve bakım noktaları
1. Hassas çizimlerde öncelikle model çizim iğnesiyle birlikte kullanın; kurşun kalem çizgi genişliği daha büyük olduğundan 0,2~0,5 mm hataya kolayca yol açabilir.
2. Düşürmekten ve ağır baskıdan kaçının; cetvel kenarlarının deforme olmasını ve dik açının hassasiyetini yitirmesini önleyin. Uzun süreli kullanımda hassasiyet düzenli olarak standart dik açı parçasıyla doğrulanabilir.
3. Ahşap keserken cetvel kılavuz dayama cetveli olarak kullanılabilir; maket bıçağıyla birlikte kesimin düz ve pürüzsüz olmasını sağlayın.
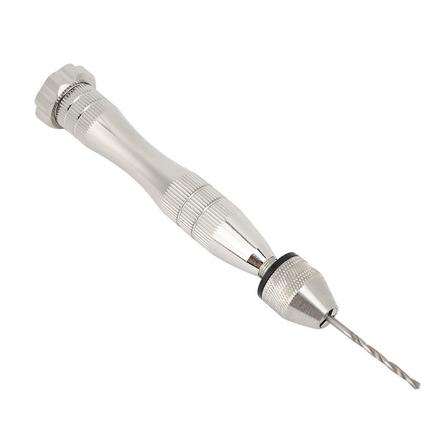
el matkabı
#El matkabı (model el matkabı / pens matkap)
El matkabı ayrıca el burgusu ve pens matkap olarak da adlandırılır; ahşap yelkenli gemi modeli yapımında standart ince delme aletidir. Elle döndürme kuvvetiyle matkap ucunu tahrik ederek kesme yapar, farklı boyutlardaki minyatür matkap uçları serbestçe takılıp değiştirilebilir. Özellikle arma delikleri açma, korkuluk dikmelerini konumlandırma, parça pim delikleri gibi küçük boyutlu hassas delme işlerinde kullanılır.
---
##Genel görünüm ve yapı
Yaygın model özel el matkapları tamamen metal, kalem tipi formdadır; küçük hacimlidir, tek elle tutulup çalıştırılabilir ve gemi modeli yapımının hassas iş gereksinimlerine uygundur.
- Sıkma aynası: Ön uçtaki üç ayaklı ayna, döndürülerek gevşetilip sıkılabilir; yaygın tutma aralığı 0,3~3,2 mm'dir ve gerekli 0,6, 0,7, 0,8, 1,0 ve 2,0 mm tüm matkap ucu boyutlarıyla uyumludur
- Kaymaz sap: Gövde tırtıklı dokudadır; sürtünmeyi artırır ve parmaklarla kuvvet uygulayıp sabit hızda döndürmeyi kolaylaştırır
- Arka dayak: Düz tasarımı avuç içine dayanabilir; delme sırasında daha stabildir, sallanma ve el titremesi kolay kolay olmaz
---
Matkap ucu tutma performansı
Matkap ucunu değiştirmek için yalnızca ayna kilitleme halkasını döndürmek yeterlidir; 0,6~0,8 mm gibi çok ince uçlarda kesici kısmın 3~5 mm dışarıda kalması önerilir; fazla dışarıda kalması kırılma riskini büyük ölçüde artırır.
---
Uyumlu matkap ucu seti referansı
Gemi modelinde yaygın kullanılan minyatür burgu matkaplar doğrudan el matkabıyla birlikte kullanılabilir; ince arma deliklerinden direk sabitleme deliklerine kadar tüm kullanım senaryolarının ihtiyacını karşılar.
---
Gemi modeli uygulamalarındaki temel avantajlar
1. İnce matkap uçlarını korur: Manuel devir hızı tamamen kontrol edilebilir; yüksek hızda çalışan elektrikli taşlama gibi ince uçları kolayca kırmaz. Gemi modeli arma delikleri açmak için güvenilir bir seçimdir
2. Yüksek delme hassasiyeti: İlerleme kuvveti ve delme derinliği hassas şekilde kontrol edilebilir; ince güverte ve ince gövde kaplamalarını delerken kayma ve yanlış yere delip geçme kolay kolay yaşanmaz
3. Çok yüksek uyumluluk: 0,4~3,0 mm aralığındaki tüm minyatür düz saplı matkap uçlarını kapsayabilir; tek bir alet seti gemi modelindeki tüm küçük delik çapları ihtiyacını karşılayabilir
Gemi modelinde delme işleminin önemli noktaları
1. Delmeden önce bir markalama iğnesiyle ahşap yüzeyinde küçük bir çukur işareti açın; matkap ucunun başlangıçta kaymasını ve yönünden sapmasını önleyin
2. Matkap ucunu ahşap yüzeyine dik tutun, hafif baskıyla sabit hızda döndürün; kesme hissini almanız yeterlidir, kaba kuvvetle zorlamayın
3. 1~2 mm kalınlığındaki ince güverte/gövde kaplamalarını delerken arka tarafa bir hurda ahşap parçası koyun; çıkış tarafında ahşap liflerinin yarılmasını ve kıymık kopmasını önleyin
4. Sert ağaçlarda (paduk, kayın) delme yaparken tempoyu yavaşlatın; talaşın boşalması için matkap ucunu düzenli olarak geri çekin ve ucun tıkanmasını önleyin
Satın alma önerileri
Tamamen metal, hassas yapıdaki el matkabını tercih edin; eş merkezliliği daha iyidir. 0,6, 0,7 ve 0,8 mm ince matkap uçları sık kullanılan ve kolay aşınan parçalardır; el matkabıyla birlikte 2~3 adet yedek bulundurmanız önerilir.
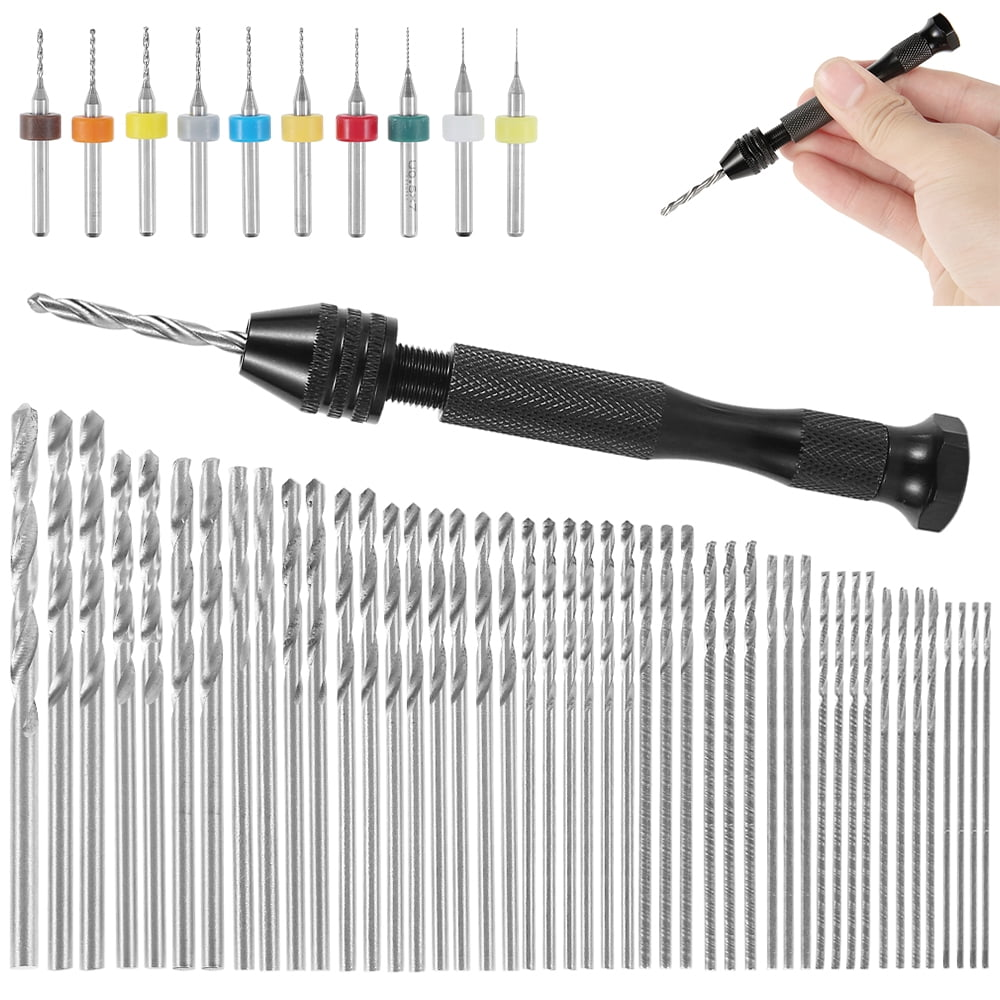
Matkap ucu
**Mini HSS (yüksek hız çeliği) düz saplı helis matkap ucu (model işlerine özel kısa ağız versiyonu tercih edilir)**,tercihen **hassas el matkabı (pin vise)**,doğrudan yüksek hızlı elektrikli taşlamaya takılması önerilmez; ince matkap uçları çok kolay kırılır
Malzeme: Sıradan 6542 HSS gemi modeli için yeterlidir; tungsten karbür daha aşınmaya dayanıklıdır ancak son derece kırılgandır, biraz saparsa kırılır, yeni başlayanlar dikkatli seçmelidir
✅ Ana spesifikasyonlar + kullanım alanları
1. 0,6 mm: Çok ince arma delikleri, ince pamuk / naylon iplik geçirme delikleri, minyatür korkuluklar, küçük makaralarda halat geçirme delikleri (ince ip ≤0,4 mm)
2. 0,7 mm: İnce arma, istralya, küçük çarmıhlar; gemi modeli armasında en sık kullanılan ölçü
3. 0,8 mm: Ana arma deliği! 1:50~1:100 ölçekli eski yelkenli gemilerin büyük çoğunluğunda standarttır; 0,5–0,6 mm pamuk ip geçirilir, korkuluk bambu tel / bakır tel konumlandırma deliği
4. 1,0 mm: Kalın halatlar, yelken halatları, bambu çubuk direkler, direk yuvası konumlandırma, top namlusu sabitleme pimi, güvertede küçük destekler
5. 2,0 mm: Kalın bambu çubuklar, direk kökü sabitleme delikleri, büyük pimler, top askı destekleri, kalın ahşap kaburgalarda geçiş delikleri
✅ Bir seti tamamlamak için ek öneriler (deneyimli gemi modelcilerinin sık bulundurduğu, eksik ölçüleri dolduran, tek seferde tamamlayan)
5 uçlu temel sete şu uçları ekleyin; neredeyse tüm kullanım durumlarını kapsar:
0,4、0,5、0,9、1,2、1,5 mm
Tam takım: 0,4,0,5,0,6,0,7,0,8,0,9,1,0,1,2,1,5,2,0
- 0,4/0,5: Çok küçük ölçeklerde (1:100 ve üzeri) çok ince arma
- 0,9: 0,8 ile 1,0 arasında; birçok maket kiti kılavuzunda belirtilen delik çapı
- 1,2: Kalın bambu çubuklar, kalın bakır direkler
- 1,5: Direkler, kalın destekler, büyük parçaların konumlandırılması
📌 Satın alma ve seçim ipuçları (tuzaklardan kaçınma)
1. Sap çapı için iki seçenek
- Aynı çaplı sap: Matkap ucu ne kadar inceyse sap da o kadar incedir → ucuzdur, ancak 0,6 ve 0,7'de tutuş kararsızdır, kolayca eğilir
- Üniform 1,0 mm saplı (kademeli sap): Şiddetle önerilir! 0,4–0,9 mm kesme çapı, arka kısımda üniform 1,0 mm yuvarlak sap; el matkabında sağlam tutunur, eş merkezliliği iyidir, model matkaplarında standarttır
2. Kısa ağız versiyonunu seçin, uzatılmış mini matkap ucu almayın: İnce matkap ucu uzadıkça daha çok sallanır ve daha kolay kırılır
3. Ambalaj: Mümkünse tek tek paketlenmiş / saklama kutusuyla; ince matkap uçları kaybolursa bulmak zordur
4. Yedek önerisi: 0,6, 0,7 ve 0,8 en kolay kırılanlardır; bu üç ölçüden yedek olarak bir seferde 2–3 adet almanız önerilir
🛠 Delik açma için beraberindeki uygulama kuralları (önceki zımparalama akışınızla uyumlu)
1. Önce çizici iğne / merkez zımbası ile nokta oluşturun; matkap ucunun kaymasını ve sapmasını önler, özellikle yumuşak ahşapta çok önemlidir
2. El matkabı: **Hafif bastırın, yavaş döndürün, zorlamayın**; kesme hissi almanız yeterlidir, direnç artarsa derhal talaşı geri çıkarın
3. İnce güverte (1–2 mm kontrplak): Altına hurda ahşap koyun; çıkışta ahşap parçalanmasını ve kenar yarılmasını önleyin
4. Sert ahşap (kırmızı padauk, kayın) balsa ağacına göre matkap ucunu daha çok yorar; dönüş hızı daha yavaş olmalıdır
5. Geçiş deliği: Delik neredeyse tamamen delinecekken basıncı azaltın; çıkışta ahşap damarlarının yırtılmasını önleyin
## 📋 Hızlı seçim kartı
- İnce halat arma: 0,4~0,7
- Standart arma, korkuluklar: 0,8 (en yüksek kullanım oranı)
- Bambu çubuk küçük direkler, kalın halatlar: 1,0 /1,2
- Direk tabanı, büyük destekler: 1,5 /2,0
Zımpara kağıdı
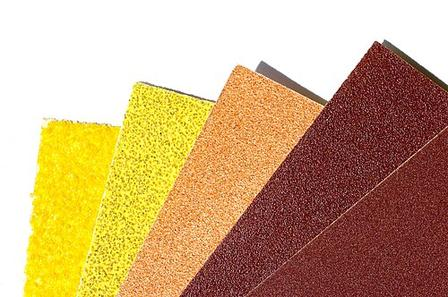
Masif ahşap gemi malzemeleri, kontrplak levhalar, ahşap kaburgalar, tekne dış kaplama levhaları ve parçaların zımparalanması için kullanılır; ağırlıklı olarak kuru zımparalama, ince aşamada ıslak zımparalama yapılabilir; çeşitli kaba ve ince kum numaralarından birer miktar bulundurun.
İlke: Kum numarasını kademeli olarak artırın, büyük kum numaralarına atlamak kesinlikle yasaktır; her zımpara numarasında, bir önceki numaranın çiziklerini tamamen giderdikten sonra bir sonraki ince numaraya geçin; zımparalamayı ahşap damarı yönünde yaparak kopmaları ve ahşap damarının tüylenmesini azaltın.
Malzeme açıklaması: Kayın, maun, kırmızı paduk, teak gibi sert ahşaplarda ilerlemeyi biraz yavaşlatın; balsa, çam gibi yumuşak ahşaplar kolayca tüylenir, son aşamada hafif ıslak zımparalama önerilir.
Temel zımparalama süreci (tekne gövdesi, kaburgalar, güverte, tekne kaplaması, en yaygın standart sürüm)
1. 80 kum: Ham malzeme, kesim sonrası çapaklar, lazer kesim yanık kenarları, fazla tutkal izleri, büyük yükseklik farklarını düzeltme.
⚠️Uzun süre zımparalamayın; köşelerin aşırı yuvarlanmasına ve çizgilerin aşılmasına çok kolay yol açar.
2. 120 kum: 80 kum derin çiziklerini giderin, genel olarak düzleştirin, ek yerlerindeki yükseklik farklarını düzeltin; kaba kusurların çoğu bu aşamada giderilir.
3. 240 kum: Temel geçiş kum numarası, model zımparalamasında en önemli kademe; 120 kum çiziklerini giderin, ahşap yüzeyi daha pürüzsüz hale gelir, yumuşak ahşap kolayca tüylenir, bu adımda hafif baskı uygulayın.
4. 400 kum: İnce düzleştirme, astar / ahşap mum yağı öncesi standart zemin; zımparalama sonrası çıplak gözle belirgin çizik görülmez.
5. 600 kum: Astar tamamen kuruduktan sonra zımparalayın (önemli! gemi modellerinde çoğunlukla 1–2 kat astar uygulanır); astar taneciklerini ve akmalarını gidererek pürüzsüz bir astar yüzeyi elde edin.
İleri cila rotası (parlak vernik, ayna efekti, vitrin kalitesinde seçkin gemi modelleri için)
Yukarıdaki 600 kumdan sonra devam edin:
6. 800 kum: Birinci vernik katının zımparalanması
7. 1200 kum: İkinci vernik katının zımparalanması (temiz suyla ıslak zımparalama yapılabilir, yumuşak zımpara bloğu kullanın)
8. 2000 kum: Çok kat vernikten sonra ince ıslak zımparalama yaparak halka izlerini giderin
9. 3000 kum: Ultra ince ıslak zımparalama, ardından cila macunu uygulanabilir
Not: 5000, 7000, 10000 kum: normal gemi modellerinde rutin kullanım önerilmez; yalnızca aşırı ayna yüzeyli koleksiyonluk modeller için kullanılır, normal eskitme ve mat antik gemiler için kesinlikle gerekmez.
📌 Parçalara göre basitleştirilmiş plan (pratik sürüm, seri üretim / pratik gemi modelleri için uygundur)
- Kaburgalar, içten görünmeyen yapılar: 80 kum→120 kum→240 kum→dur, daha ince zımparalamaya gerek yok; iç kısım görünmediği için zamandan tasarruf sağlar
- Güverte, tekne dış kaplaması, dışa açık süs parçaları (korkuluk tabanı, top pencereleri vb.): 80 kum→120 kum→240 kum→400 kum→600 kum (mat ahşap dokusu, ahşap mum yağı etkisi için buraya kadar yeterlidir)
- Koleksiyonluk parlak vernikli vitrin gemisi: yukarıdaki tam seti 2000–3000 kuma kadar uygulayın
⚠️ Gemi modeli zımparalamasında çok önemli noktalar
1. Zımpara bloğu şarttır: sert zımpara bloğu düz yüzeyleri (tekne dış kaplaması, güverte), sünger yumuşak zımpara bloğu eğrisel yüzeyleri ve yuvarlak baş/kıç kısımlarını zımparalamak için kullanılır; zımpara kağıdını doğrudan elle tutmak kesinlikle dalgalı yüzey oluşturur.
2. Yumuşak ahşap (balsa) uyarısı: 240 kumdan sonra mümkünse kuru zımparalama yapın; yoğun ıslak zımparalama ahşap liflerinin kabarıp dikenlenmesine çok kolay yol açar; tüylenme olursa ince bir kat kapatıcı astar püskürtüp tekrar zımparalayın.
3. Tutkal yerleri: 502 ve ahşap tutkalı topakları çok serttir; önce düşük kumla (80/120 kum) giderilmelidir, ince zımpara tutkal noktalarını gideremez.
4. Sıra yasağı: 120 kumdan doğrudan 400 kuma atlamak yasaktır; önceki kademenin çizikleri altta kalır ve vernik uygulandıktan sonra tüm çizikler ortaya çıkar.
5. Eskitme antik tarzı eski yelkenli gemiler: 400 kuma kadar zımparalayıp durun, 800 kumun üzerine çıkmayın; hafif bir ahşap damarı dokusu bırakın, aşırı pürüzsüz olması gerçekliği bozar.
🧾 Hızlı sıra özet kartı (saklaması kolay)
Pratik / mat ahşap mum yağı versiyonu: 80# →120# →240# →400# →600#
Parlak vernik koleksiyon versiyonu: 80# →120# →240# →400# →600# →800# →1200# →2000# →3000#
İçte gizli parçalar: 80# →120# →240#
Eclipse 模型胶水
快速蒸发型胶水,用于塑料模型部件粘合
郡士喷笔 PS290
0.2mm 精密喷笔,适合精细喷漆