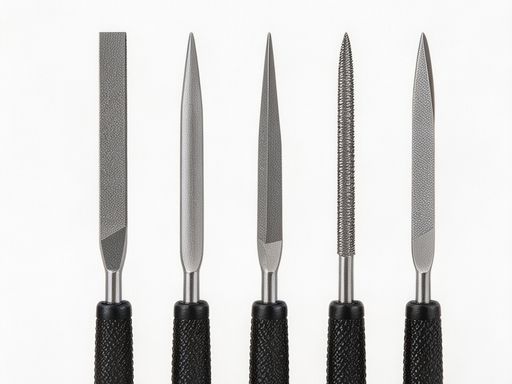
锉刀
锉刀是衔接粗锯切与细砂纸打磨的核心修型工具,主要解决锯切后切口粗糙不齐、拼接豁口精度不足、异形轮廓修型、微孔内壁修边等砂纸难以高效处理的问题,通过不同齿形适配平面、曲面、内角、圆孔等多种构型,是骨架精加工、零件修型阶段的必备工具。
---
各锉型详解与船模对应用途
1. 扁锉(平锉)· 平面修型主力
锉身扁平,两面均为切削齿,是使用率最高的基础款。
- 核心用途:修平木方锯切断面、修整龙骨与肋骨的拼接豁口、找平甲板条侧边、修正大面积平面偏差;锯切后的粗余量优先用扁锉快速找平,再过渡到砂纸打磨。
- 选型建议:选中齿+细齿各一支,粗齿去余量、细齿修光面。
2. 半圆锉 · 曲面/圆弧专用
一面为平面、一面为圆弧面,兼顾平面与曲面作业。
- 核心用途:修型船艏船艉的弧形轮廓、打磨桅杆锥度与圆形构件、修整肋骨弧形边线、加工半圆形凹槽;弧面贴合构件曲线,修型效率远高于砂纸。
- 选型建议:优先选中幅宽半圆锉,适配大多数曲面构件。
3. 三角锉 · 内角/槽口专用
截面为三角形,三条棱边均带切削齿,专门处理夹角与窄槽。
- 核心用途:修整肋骨卡槽的内角、加工V型豁口、修直窄缝内壁、清理拼接死角的多余胶痕与木屑;直角拼接位的精度修正,扁锉无法伸入的区域均可处理。
4. 圆锉 · 圆孔/弧形槽专用
锉身呈圆柱形,周身带切削齿,适配圆形孔位与弧形槽。
- 核心用途:扩大索具孔径、修整钻孔内壁毛刺、加工圆形销钉孔、修磨弧形凹槽;手捻钻打孔后孔径偏小或内壁不光滑时,用圆锉精细扩孔修边。
- 选型建议:常备1.0mm、2.0mm两种直径,匹配船模主流孔径。
5. 刀形锉(补充款)· 窄缝/精细修边专用
刃口窄薄如刀,适合极窄缝隙的精加工。
- 核心用途:修整炮窗窄缝、细木片开槽、栏杆底座细槽修边;超窄区域的精细修型,属于进阶补充款,入门制作非必需。
---
按齿目粗细的加工顺序
锉刀齿目粗细对应不同加工阶段,与砂纸打磨逻辑衔接,遵循“由粗到细”原则:
1. 粗齿锉:锯切后快速去除大余量、修正大幅偏差,预留0.1~0.2mm精修余量。
2. 中齿锉:主力修型工序,找平表面、修正轮廓,达到接近成品的尺寸精度。
3. 细齿锉:精修光面,去除粗锉划痕,为后续砂纸打磨做过渡。
> 木质构件修型完成后,再按240#→400#→600#的砂纸顺序精细打磨,可得到平整光滑的表面。
---
分部位对应选型速览
1.龙骨、肋骨豁口与端面;核心用锉:扁锉、三角锉;齿目选择:粗齿→中齿。
2.船艏船艉弧形轮廓;核心用锉:半圆锉;齿目选择:中齿→细齿。
3.桅杆、圆柱类零件;核心用锉:半圆锉、圆锉;齿目选择:中齿→细齿。
4.索具孔、销钉孔修边扩孔;核心用锉:圆锉;齿目选择:细齿。
5.炮窗、窄槽、内角;核心用锉:三角锉、刀形锉;齿目选择:中齿→细齿。
6.细小舾装零件精修;核心用锉:什锦细锉全套;齿目选择:细齿。
---
使用与保养注意事项
1. 锉削方向:顺着木纹方向推锉施压,回锉时抬起锉刀不接触木料,避免逆纹锉削导致木纤维起毛、崩边。
2. 发力原则:轻压匀速推进,依靠锉齿自然切削,蛮力施压易导致锉齿崩落、木料开裂。
3. 及时清屑:锉齿缝隙塞满木屑会降低切削效率,可用钢丝刷沿齿纹方向清理,禁止用嘴吹屑。
4. 专物专用:木质锉刀仅用于木料、软塑料,禁止直接锉削金属件,避免锉齿快速磨损崩口;需锉铜钉、金属件时单独备一支金属专用锉刀。
5. 收纳保护:锉齿较脆,避免与扳手、钳子等硬物混放磕碰,防止齿尖崩缺。
---
各锉型详解与船模对应用途
1. 扁锉(平锉)· 平面修型主力
锉身扁平,两面均为切削齿,是使用率最高的基础款。
- 核心用途:修平木方锯切断面、修整龙骨与肋骨的拼接豁口、找平甲板条侧边、修正大面积平面偏差;锯切后的粗余量优先用扁锉快速找平,再过渡到砂纸打磨。
- 选型建议:选中齿+细齿各一支,粗齿去余量、细齿修光面。
2. 半圆锉 · 曲面/圆弧专用
一面为平面、一面为圆弧面,兼顾平面与曲面作业。
- 核心用途:修型船艏船艉的弧形轮廓、打磨桅杆锥度与圆形构件、修整肋骨弧形边线、加工半圆形凹槽;弧面贴合构件曲线,修型效率远高于砂纸。
- 选型建议:优先选中幅宽半圆锉,适配大多数曲面构件。
3. 三角锉 · 内角/槽口专用
截面为三角形,三条棱边均带切削齿,专门处理夹角与窄槽。
- 核心用途:修整肋骨卡槽的内角、加工V型豁口、修直窄缝内壁、清理拼接死角的多余胶痕与木屑;直角拼接位的精度修正,扁锉无法伸入的区域均可处理。
4. 圆锉 · 圆孔/弧形槽专用
锉身呈圆柱形,周身带切削齿,适配圆形孔位与弧形槽。
- 核心用途:扩大索具孔径、修整钻孔内壁毛刺、加工圆形销钉孔、修磨弧形凹槽;手捻钻打孔后孔径偏小或内壁不光滑时,用圆锉精细扩孔修边。
- 选型建议:常备1.0mm、2.0mm两种直径,匹配船模主流孔径。
5. 刀形锉(补充款)· 窄缝/精细修边专用
刃口窄薄如刀,适合极窄缝隙的精加工。
- 核心用途:修整炮窗窄缝、细木片开槽、栏杆底座细槽修边;超窄区域的精细修型,属于进阶补充款,入门制作非必需。
---
按齿目粗细的加工顺序
锉刀齿目粗细对应不同加工阶段,与砂纸打磨逻辑衔接,遵循“由粗到细”原则:
1. 粗齿锉:锯切后快速去除大余量、修正大幅偏差,预留0.1~0.2mm精修余量。
2. 中齿锉:主力修型工序,找平表面、修正轮廓,达到接近成品的尺寸精度。
3. 细齿锉:精修光面,去除粗锉划痕,为后续砂纸打磨做过渡。
> 木质构件修型完成后,再按240#→400#→600#的砂纸顺序精细打磨,可得到平整光滑的表面。
---
分部位对应选型速览
1.龙骨、肋骨豁口与端面;核心用锉:扁锉、三角锉;齿目选择:粗齿→中齿。
2.船艏船艉弧形轮廓;核心用锉:半圆锉;齿目选择:中齿→细齿。
3.桅杆、圆柱类零件;核心用锉:半圆锉、圆锉;齿目选择:中齿→细齿。
4.索具孔、销钉孔修边扩孔;核心用锉:圆锉;齿目选择:细齿。
5.炮窗、窄槽、内角;核心用锉:三角锉、刀形锉;齿目选择:中齿→细齿。
6.细小舾装零件精修;核心用锉:什锦细锉全套;齿目选择:细齿。
---
使用与保养注意事项
1. 锉削方向:顺着木纹方向推锉施压,回锉时抬起锉刀不接触木料,避免逆纹锉削导致木纤维起毛、崩边。
2. 发力原则:轻压匀速推进,依靠锉齿自然切削,蛮力施压易导致锉齿崩落、木料开裂。
3. 及时清屑:锉齿缝隙塞满木屑会降低切削效率,可用钢丝刷沿齿纹方向清理,禁止用嘴吹屑。
4. 专物专用:木质锉刀仅用于木料、软塑料,禁止直接锉削金属件,避免锉齿快速磨损崩口;需锉铜钉、金属件时单独备一支金属专用锉刀。
5. 收纳保护:锉齿较脆,避免与扳手、钳子等硬物混放磕碰,防止齿尖崩缺。