Área de exposição

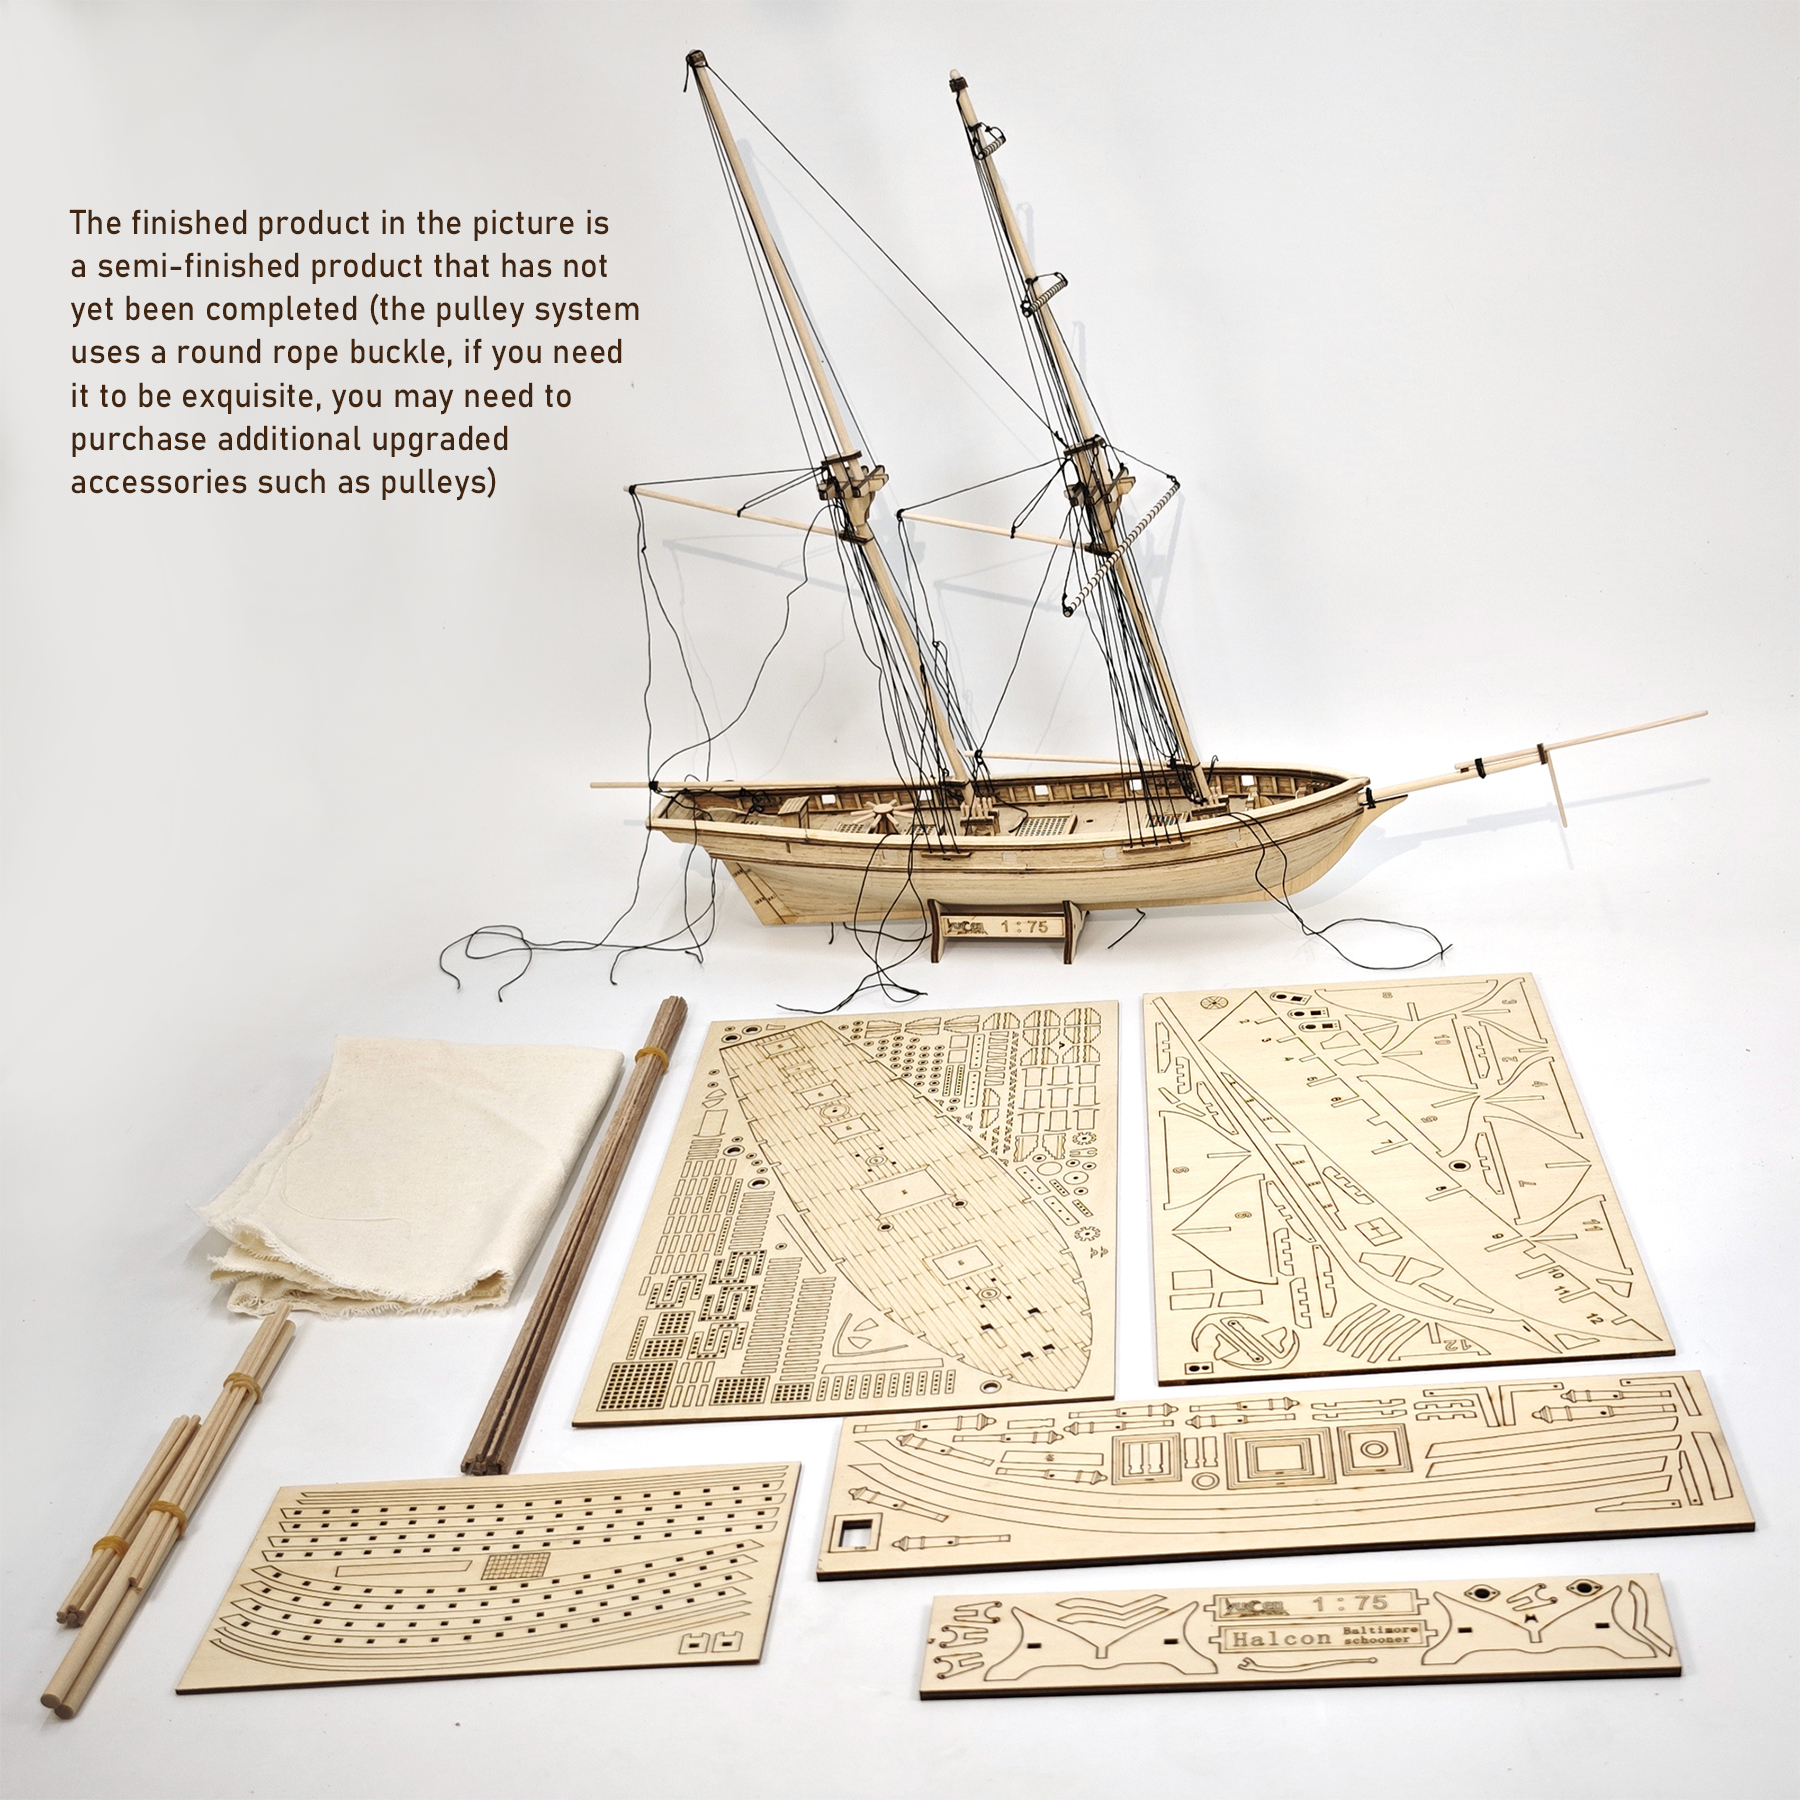
Kit de Modelo de Barco Harko - Barco Ocidental de Madeira para Montar

Kit de Modelo de Barco Harko - Barco Ocidental de Madeira para Montar (1:100) 2023112603

Série:Halcon

Ver detalhes
Peças de Upgrade para Modelos de Barcos de Madeira – Segunda Camada (Decoração de Superfície) Tábua de Casco (Lâminas Finas de Madeira Maciça)

Peças de Upgrade para Modelos de Barcos de Madeira – Segunda Camada (Decoração de Superfície) Tábua de Casco (Lâminas Finas de Madeira Maciça) (sapele+black walnut+Red Pear) 2025070324

Série:Universel

Ver detalhes
Polia de um rolo, Polia de dois rolos, Polia de três olhos – Peças de Upgrade para Modelos de Barcos de Madeira

Polia de um rolo, Polia de dois rolos, Polia de três olhos – Peças de Upgrade para Modelos de Barcos de Madeira (Black Walnut、Red cherry、Ordinary three eye pulley) 2025042125

Série:Universel

Ver detalhes
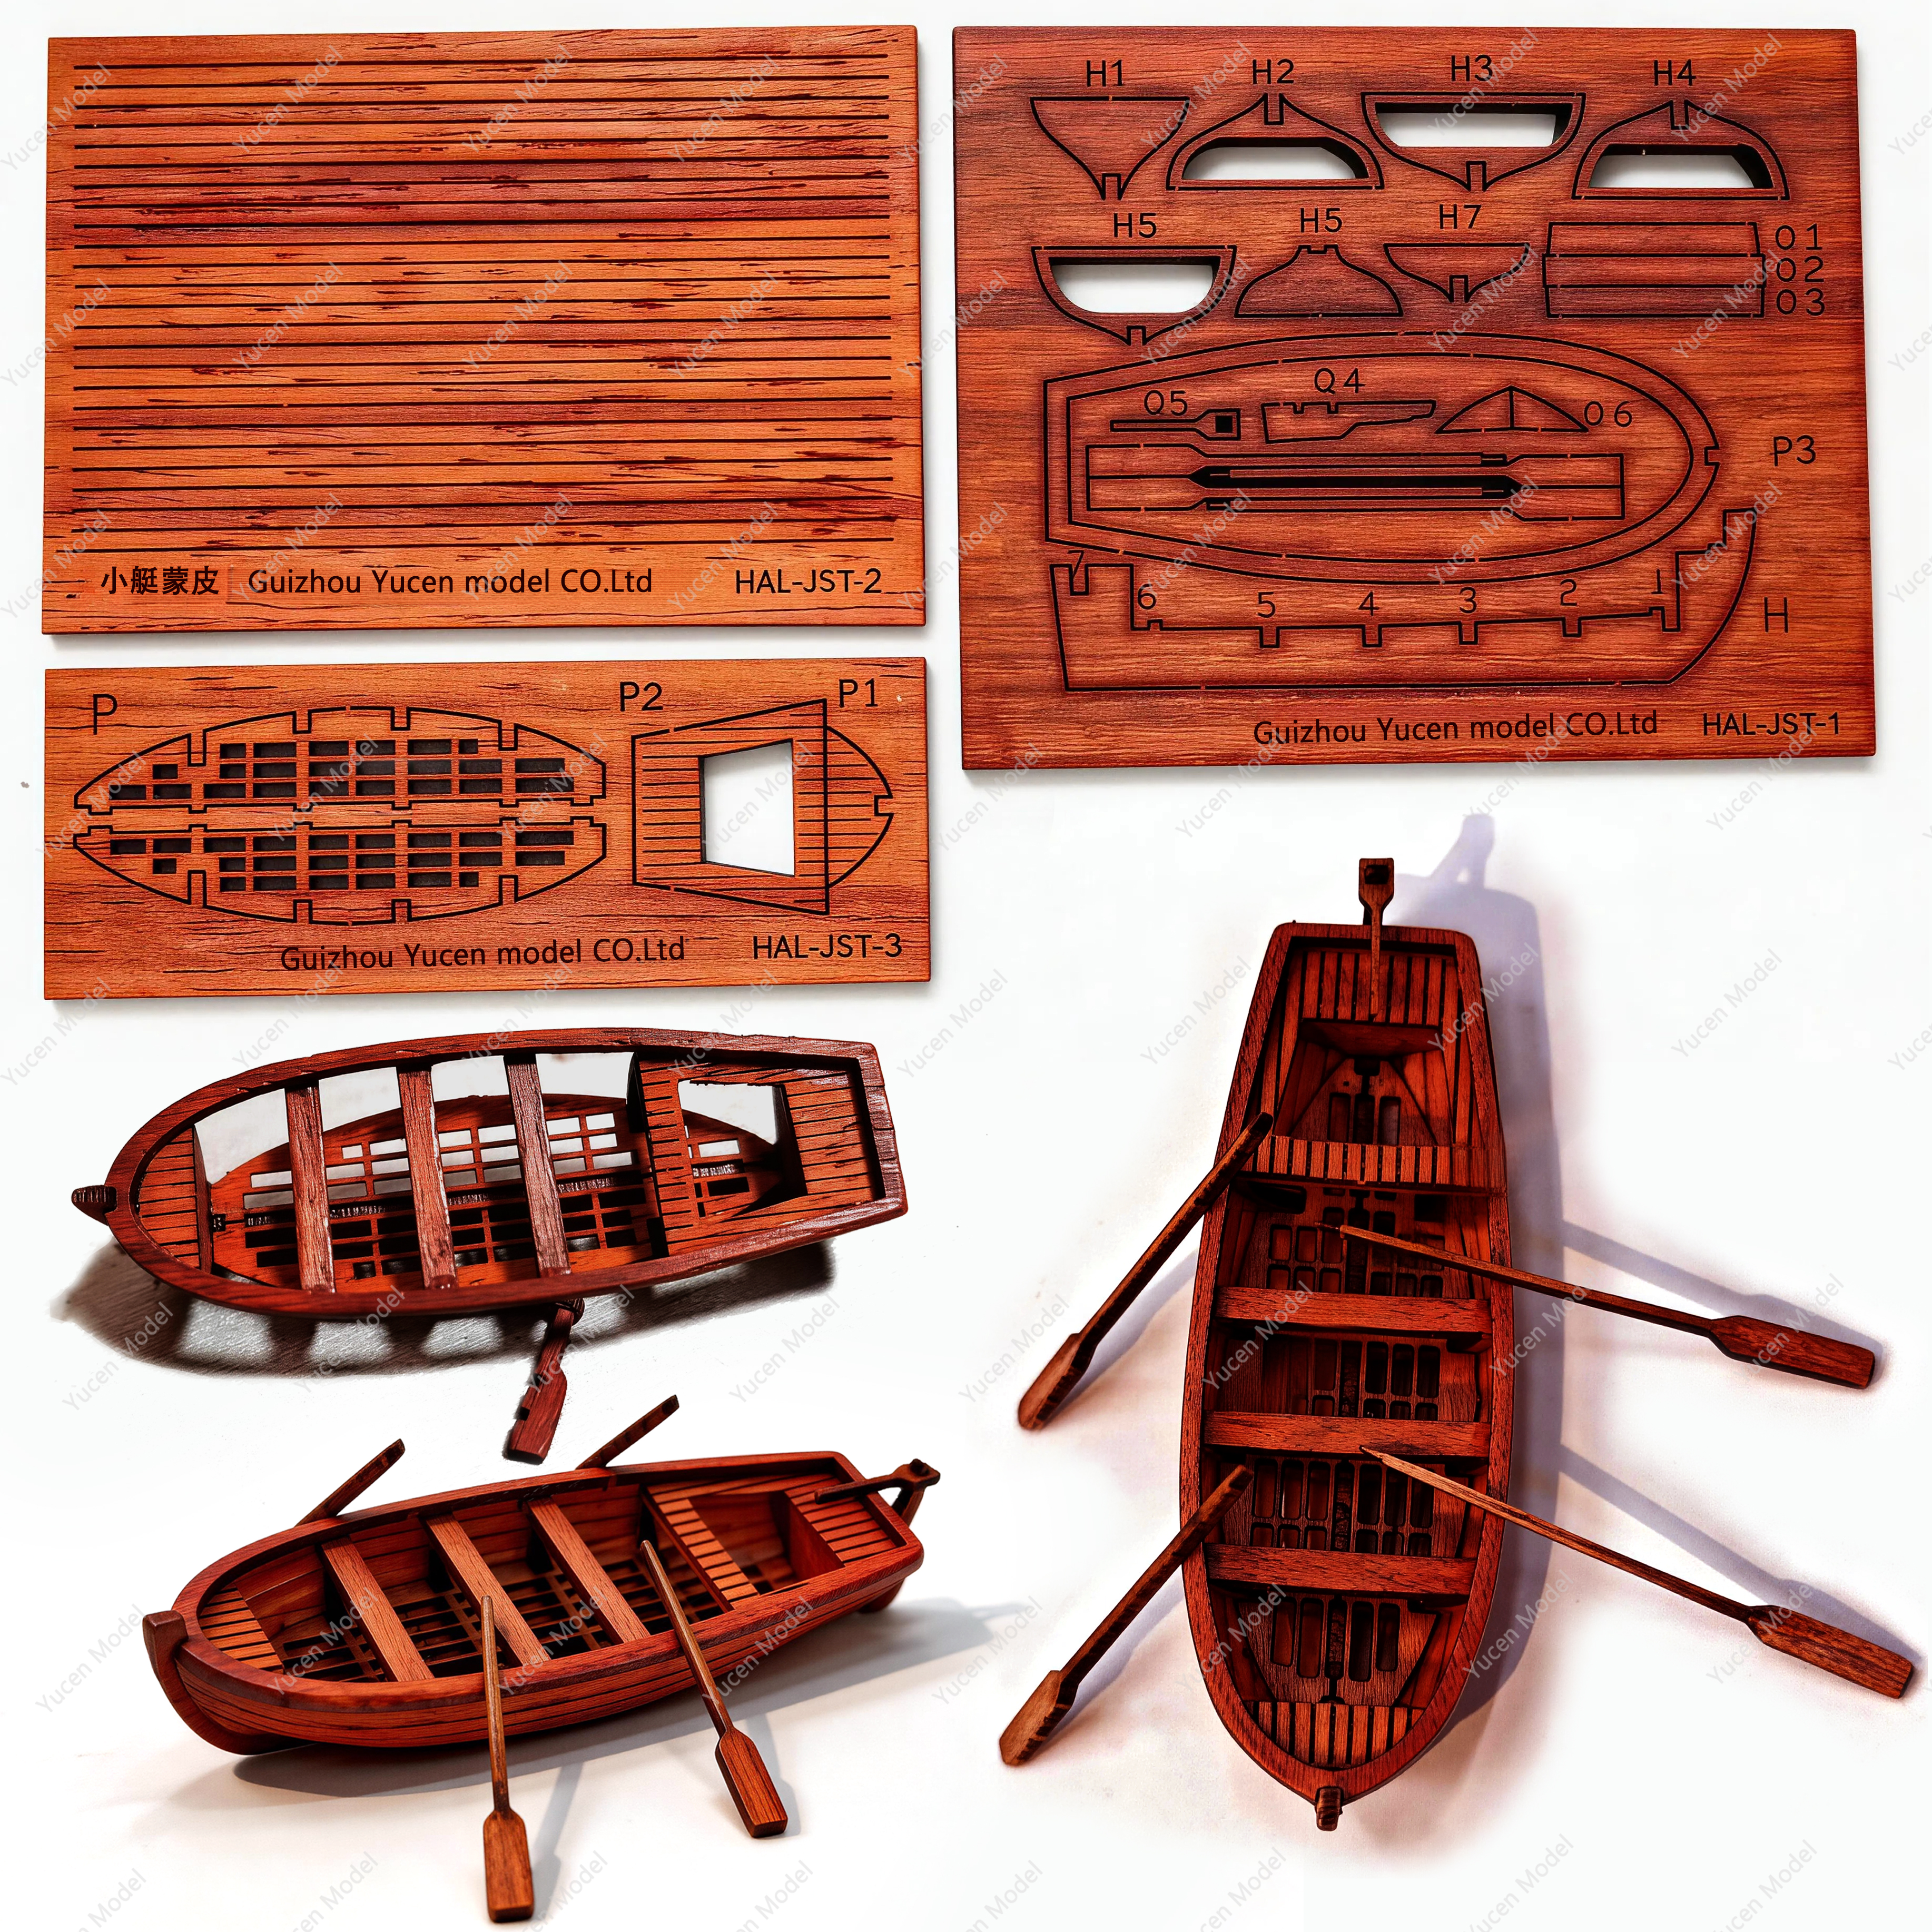
Bote Salva-Vidas – Peças de Upgrade para Modelos de Barcos, Universal e Usável Separadamente (1:100)

Bote Salva-Vidas – Peças de Upgrade para Modelos de Barcos, Universal e Usável Separadamente (1:100) (Limewood version、Shabili version) 2025062325

Série:Universel

Ver detalhes
Bote Salva-Vidas (Versão Revisada) – Peças de Upgrade para Modelos de Barcos, Universal

Bote Salva-Vidas (Versão Revisada) – Peças de Upgrade para Modelos de Barcos, Universal (White Maple Version、Sapele version、Redwood version、Black Walnut Version、Linden wood version) 2026020211

Série:Universel

Ver detalhes
Kit de Modelo de Barco Harko - Barco Ocidental de Madeira para Montar

Kit de Modelo de Barco Harko - Barco Ocidental de Madeira para Montar (1:96) 2026012305

Série:Halcon

Ver detalhes
Modelo de barco salva-vidas, modelo de barco salva-vidas em madeira com 105 mm de comprimento, adequado para embarcações de aproximadamente 1,15 m.

Modelo de barco salva-vidas, modelo de barco salva-vidas em madeira com 105 mm de comprimento, adequado para embarcações de aproximadamente 1,15 m. (105MM small boat) 2026041582

Série:Universel

Ver detalhes
Kit de montagem de modelo de veleiro clássico em madeira Halcón 1:75, maior e melhor, ainda não disponível, fique atento!

Kit de montagem de modelo de veleiro clássico em madeira Halcón 1:75, maior e melhor, ainda não disponível, fique atento! (1:75) 2026102675

Série:Halcon

Ver detalhes

Estudos de Casos Técnicos

Experiência técnica e processo de resolução de problemas provenientes de projetos reais.

Tudo Ripa do casco Esqueleto Pintura de cores polia Painel frágil Outros
📋
0
Perfuração anti-lascamento em lâminas de madeira fina (0,5–3 mm: convés, forro do casco, lâminas decorativas)
Problem solved: Ao perfurar conveses finos e tábuas do casco, o lado oposto deve ser firmemente apoiado com uma placa plana de madeira de refugo; durante todo o processo, aplique leve pressão e gire lentamente, remova as aparas periodicamente e, quando estiver prestes a atravessar, reduza bastante a força de avanço, o que pode evitar eficazmente o rompimento das fibras da madeira e o lascamento na saída.
📋
骨架
龙骨骨架激光切割 vs 手工切割
Problem solved: 龙骨骨架需要高精度切割
📋
颜色粉刷
复杂曲面的阴影渐变色粉刷
Problem solved: 船体曲面阴影渐变难以自然过渡
📋
船壳条
模型船壳条快速安装与对齐技巧
Problem solved: 船壳条安装容易错位,影响外观和受力
Ver mais →

Ferramentas de Criação Recomendadas

Recomendações de ferramentas e materiais comumente usados em nosso processo de criação de modelos

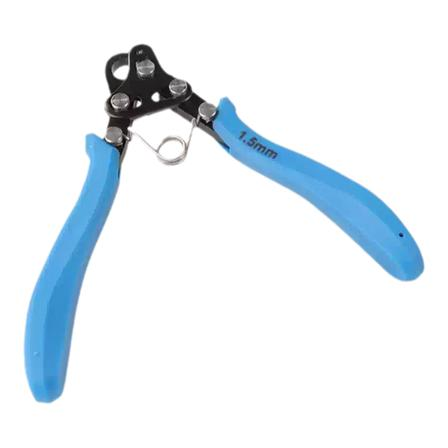
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。 --- 结构与工作原理 钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。 船模场景核心用途 1. 9字钉标准化加工 批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。 2. 金属丝圆圈制作 加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。 3. 金属件细节修饰 修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。 选型建议(对应船模比例) 1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。 1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。 1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。 > 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。 标准操作与注意事项 1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。 2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。 3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。 4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
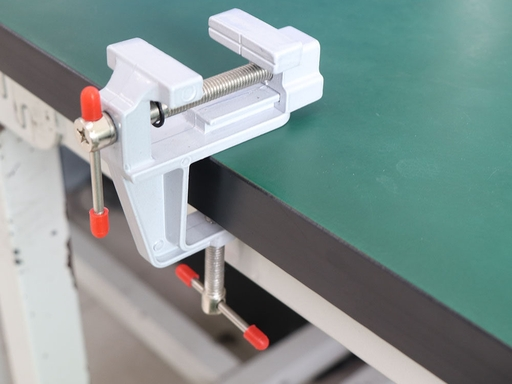
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。 --- 结构与核心特点 船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面: - 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。 - 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。 - 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。 - 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。 --- 船模场景核心用途 1. 锉削修型固定 将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。 2. 钻孔作业固定 夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。 3. 粘接组装固化 拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。 4. 金属件加工辅助 固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。 5. 精细打磨辅助 夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。 --- 选型与使用注意事项 选型要点: 1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。 2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。 3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。 使用规范 1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。 2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。 3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。 4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
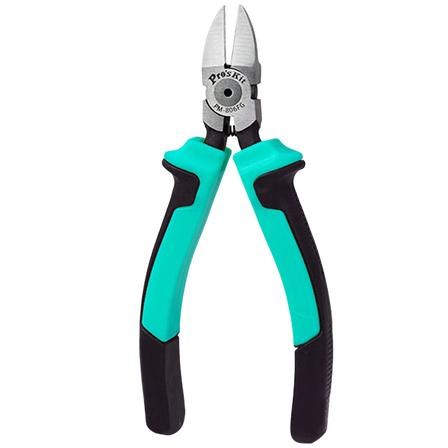
Alicate de precisão com boca em forma de pêssego
Alicate de corte diagonal, também frequentemente chamado de alicate de corte lateral, alicate de corte de rebarbas e alicate de corte oblíquo, é uma ferramenta de corte especializada para o processamento de componentes metálicos e materiais duros em modelos de veleiros de madeira. Sua função principal é cortar fios metálicos finos, rebarbas de canais de peças metálicas, acessórios de plástico duro e outros materiais relativamente duros. A força de corte é potente e o corte é plano e limpo, podendo atender à necessidade de corte de peças metálicas ligeiramente mais grossas e mais duras que o corte lateral do alicate de bico não consegue realizar. É uma ferramenta indispensável na fase de montagem dos componentes metálicos. Detalhes das duas especificações e aplicações em modelismo naval 1. Modelo padrão de lâmina dupla (corte principal de uso geral) A mandíbula tem estrutura simétrica de lâmina dupla, com grande força de corte e alta durabilidade, sendo a configuração principal para operações diárias de corte grosseiro. - Uso principal: cortar fios de cobre de 0,5–1,5 mm, fios de ferro e barras de cobre; cortar o comprimento excedente de pregos em forma de 9 e pinos de cobre; aparar rebarbas de canais de injeção de peças fundidas metálicas; cortar bordas excedentes de material de acessórios de plástico duro. - Pontos de operação: ao cortar, aplique força na base do gume, o que torna a aplicação mais estável e o corte mais uniforme; não use a ponta da lâmina para cortar fios grossos e duros, evitando lascar a ponta do gume. 2. Modelo de lâmina fina de precisão (corte fino e rente) Gume afiado em apenas um lado e lâmina ultrafina; a deformação por compressão durante o corte é pequena, e o corte é plano e quase sem rebarbas, adequado para cortar peças de acabamento fino. - Uso principal: cortar com precisão fios de cobre brilhante e fios finos de corrimão metálico; aparar o comprimento excedente de peças metálicas expostas, garantindo corte plano sem necessidade de lixamento secundário; também pode processar pequenos pontos de conexão de peças de placa cortadas a laser. - Pontos de operação: use apenas para corte fino de metais macios e plásticos; não corte fios de aço de alta dureza, para evitar lascar a lâmina fina. Principais cenários de aplicação em modelismo naval 1. Corte em comprimento fixo de fios e barras de cobre: ao fazer corrimãos, pregos em forma de 9 e cunhos de amarração, corte os fios com precisão conforme a dimensão. 2. Acabamento de formato de peças metálicas: aparar canais de injeção, rebarbas e comprimento excedente de pregos de cobre, pinos de cobre e bases de roldanas metálicas. 3. Corte de acessórios duros: cortar peças de equipamento feitas de plástico duro, baquelite e outros materiais relativamente duros. 4. Ajuste de peças refugadas: cortar conectores metálicos excedentes e corrigir componentes metálicos desalinhados. Precauções de uso e manutenção 1. Limitação de material: o modelo comum é adequado apenas para metais macios como cobre e alumínio e para plásticos; é proibido cortar fios de aço de alta resistência e barras de aço duro, para evitar que o gume lasque ou deforme. 2. Uso correto do gume: ao cortar, use preferencialmente a parte média e traseira do gume; não use a ponta da lâmina para cortar com força materiais grossos e duros, evitando que a ponta lasque. 3. Uso indevido proibido: não use como alicate para segurar objetos pesados nem como pé de cabra, para evitar desalinhamento da cabeça do alicate e perda de precisão no encaixe do gume. 4. Manutenção diária: após o uso, limpe os resíduos de limalha metálica e cola no gume; aplique uma pequena quantidade de óleo no eixo para evitar ferrugem e garantir abertura e fechamento suaves.
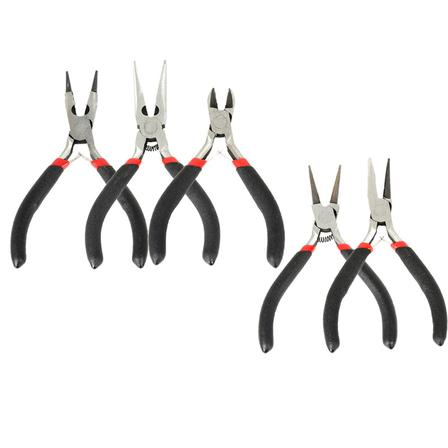
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。 --- 各规格详解与船模用途 1. 带侧剪口有齿尖嘴钳 钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。 - 核心用途: - 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。 - 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。 - 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。 - 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。 - 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。 2. 无齿精密尖嘴钳) 钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。 - 核心用途 - 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。 - 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。 - 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。 - 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。 --- 使用与保养注意事项 1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。 2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。 3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。 4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
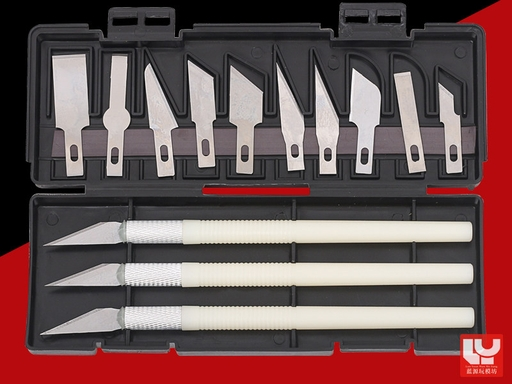
Cortador
As lâminas de corte para modelos de navios são ferramentas de corte essenciais nas etapas de montagem e processamento de modelos de veleiros de madeira. A combinação dos dois modelos cobre integralmente quatro necessidades centrais: corte dos pontos de conexão das peças planas, corte rápido de tiras de madeira, nivelamento das superfícies de emenda e retoque de detalhes em cantos e bordas. Sua precisão de corte é superior à da serra manual, e sua eficiência de remoção de material é maior que a da faca de entalhe, sendo ferramentas indispensáveis de uso frequente na construção da estrutura e no processamento de peças planas. Detalhes das duas lâminas de corte e aplicações em modelos de navios 1. Faca de modelismo tipo caneta com fio oblíquo (corte geral + retoque de detalhes — ferramenta principal) Estrutura de empunhadura tipo caneta, com lâmina afiada de fio oblíquo de 30°, é a ferramenta de corte geral mais utilizada na produção diária. - Usos principais: - Corte preciso de tiras finas e lâminas finas de madeira, com corte plano e sem tendência a rachar, substituindo a tesoura no processamento de madeira um pouco mais dura e espessa. - Retoque de detalhes em cantos e bordas de componentes, remoção de rebarbas e farpas, e correção de desníveis nas juntas de emenda. - Execução de cortes oblíquos e chanfros em lâminas finas de madeira, e corte fino de pequenas peças decorativas. - Pontos de operação: ao cortar tiras de madeira, mantenha o fio da lâmina perpendicular à superfície da madeira, pressione levemente e passe a lâmina com velocidade constante até atravessar; nunca quebre a peça à força, para evitar que o veio da madeira rache ao longo das fibras; no retoque de detalhes, use a ponta da lâmina para raspar levemente, removendo material em camadas para evitar corte excessivo. 2. Espátula de corte de fio plano (específica para cortar/separar nós de peças planas + nivelar superfícies de emenda) Também chamada de faca de empurrar de fundo plano e faca de separação de peças planas; possui fio reto e largo, corpo da lâmina com alta rigidez, capaz de suportar força lateral de empurrar/raspar, sendo destinada especificamente a operações de corte por empurramento e raspagem. - Usos principais: - Cortar/separar os pontos de conexão entre peças planas cortadas a laser, separando rapidamente peças pré-fabricadas como cavernas, quilha e convés, sem danificar o corpo principal das peças. - Nivelar marcas de cola salientes e degraus desalinhados nas superfícies de emenda, e raspar marcas de queimadura a laser e defeitos na superfície da madeira. - Limpar o excesso de madeira no fundo das reentrâncias de emenda, garantindo que os componentes se encaixem firmemente e sem frestas durante a montagem. - Pontos de operação: ao cortar nós, alinhe o fio da lâmina à base do nó e avance horizontalmente ao longo da superfície da placa com velocidade constante e força uniforme, evitando que a lâmina escorregue e danifique a área útil da peça; ao nivelar superfícies, mantenha o corpo da lâmina levemente inclinado e raspe o excesso em camadas. Cuidados de uso e manutenção 1. Normas de segurança: a lâmina é afiada; durante a operação, direcione o fio para longe de você para evitar escorregões e cortes; recomenda-se usar luvas de proteção; quando não estiver em uso, coloque a tampa protetora. 2. Uso específico da lâmina: use apenas em materiais macios como madeira, plástico macio e papel-cartão, etc.; é proibido cortar metal diretamente, para evitar que o fio lasque ou fique cego. 3. Troca oportuna da lâmina: substitua a lâmina assim que ficar cega; uma lâmina cega exige mais esforço para cortar e escorrega com facilidade, aumentando o risco de lascar a madeira e de erros de operação. 4. Armazenamento e proteção: guarde a lâmina e o corpo da faca em uma caixa específica, evitando impactos do fio contra objetos duros e evitando que lâminas pequenas se espalhem e se percam.
Mini faca de gravura
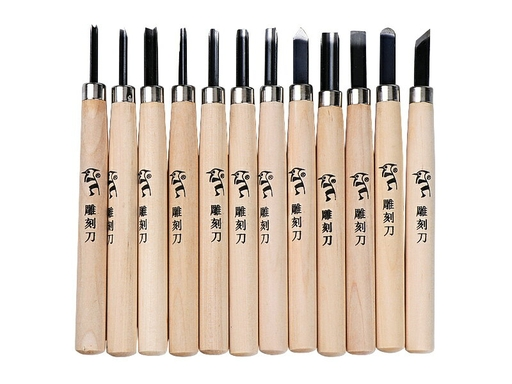
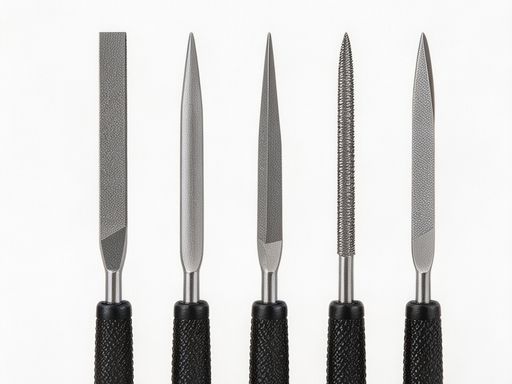
Esta é uma ferramenta de corte usada especificamente na construção de modelos de veleiros de madeira para remover excesso de madeira, situando-se entre o corte grosseiro com serra manual e o lixamento fino com lixa; pode realizar corte de madeira fina, modelagem de cantos e bordas, correção de entalhes, usinagem de ranhuras, escultura de detalhes e outras operações. Comparada à serra, oferece maior precisão; comparada à lixa, remove material mais rapidamente, sendo uma ferramenta indispensável para o acabamento fino da estrutura e para a modelagem de peças de equipamento. Detalhamento de cada tipo de lâmina e aplicações correspondentes no modelismo naval 1. Formão de lâmina plana (remoção de material em grandes áreas planas) O gume é reto e regular, com grande área de contato de corte e máxima eficiência de remoção de material. - Usos principais: nivelar rapidamente as seções rudes de madeira serrada, aplainar o fundo dos entalhes de junção entre quilha e cavernas, remover grandes áreas de madeira excedente; é a ferramenta principal na fase de modelagem grosseira. - Cenários indicados: modelagem grosseira de madeira esquadriada, aplainamento de grandes entalhes e remoção de sobremetal em madeira espessa. 2. Formão oblíquo (principal ferramenta versátil para acabamento de bordas) O gume é inclinado e a ponta é afiada e versátil, conciliando eficiência de remoção e precisão; é o modelo versátil mais utilizado. - Usos principais: acabar cantos e bordas de componentes, usinar entalhes oblíquos, remover resíduos de cola curada nas juntas e ajustar finamente as dimensões das peças. - Cenários indicados: modelagem das laterais das cavernas, acabamento de bordas de peças de equipamento e usinagem fina de componentes com encaixes oblíquos. 3. Goiva de lâmina curva (específica para usinagem de superfícies curvas/ranhuras) O gume tem formato de arco de círculo e é destinado ao processamento de superfícies curvas e ranhuras arqueadas. - Usos principais: escavar encaixes semicirculares, acabar o contorno curvo da proa e da popa, usinar ranhuras de montagem do mastro e retificar o perfil de peças cilíndricas. - Cenários indicados: peças decorativas curvas, entalhes semicirculares e modelagem de componentes cilíndricos. 4. Goiva em V (para escultura de linhas finas/ranhuras em V) O gume tem formato triangular em V e é específico para gravação de linhas e usinagem de ranhuras estreitas. - Usos principais: gravar linhas simuladas nas juntas do casco, usinar ranhuras estreitas em V, esculpir detalhes decorativos e remover excesso de madeira em cantos internos de difícil acesso. - Cenários indicados: gravação de veios de madeira simulados, ranhuras finas nas molduras das portinholas de canhão e usinagem de detalhes de entalhe decorativo. 5. Formão de ponta fina (modelagem fina de cantos de difícil acesso) A ponta é afiada e delgada, permitindo trabalhar em fendas estreitas. - Usos principais: limpar pequenos entalhes e cantos mortos, acabar o contorno de peças minúsculas e remover resíduos de cola e serragem dentro de fendas. - Cenários indicados: modelagem de micropeças de equipamento e acabamento fino em fendas estreitas. Visão rápida da seleção de ferramentas por componente 1. Quilha, entalhes das cavernas e acabamento do casco; ferramentas principais: formão de lâmina plana, formão oblíquo; etapa de processamento: modelagem grosseira após o corte com serra. 2. Contorno curvo da proa e da popa; ferramentas principais: goiva, formão oblíquo; etapa de processamento: modelagem fina do contorno. 3. Veios de madeira simulados no casco e linhas gravadas decorativas; ferramenta principal: goiva em V; etapa de processamento: usinagem de detalhes externos. 4. Modelagem de cantos e bordas de pequenas peças de equipamento; ferramentas principais: formão oblíquo, formão de ponta fina; etapa de processamento: acabamento fino antes da montagem. 5. Usinagem de ranhuras e encaixes semicirculares; ferramenta principal: goiva; etapa de processamento: usinagem fina da estrutura. Precauções de uso e manutenção 1. Princípio de remoção de material: siga o princípio de pequenas quantidades e várias passagens, removendo o sobremetal camada por camada; nunca faça um corte profundo de uma só vez, para evitar rachaduras na madeira e corte excessivo. 2. Direção do corte: corte sempre que possível no sentido do veio da madeira; operar contra o veio pode facilmente fazer as fibras da madeira levantar e causar lascamento nas bordas. 3. Normas de segurança: as lâminas são afiadas; durante a operação, direcione o gume para longe de si para evitar escorregões e cortes; recomenda-se usar luvas de segurança; quando não estiver em uso, coloque a tampa protetora. 4. Uso específico da ferramenta: use apenas em madeira, plástico macio e outros materiais moles; não corte metal nem papelão duro, para evitar desgaste rápido e lascamento do gume. 5. Manutenção do gume: quando a lâmina ficar cega, afie-a com uma pedra de óleo fina, mantendo o ângulo do gume; uma ferramenta cega exige mais esforço e escorrega facilmente, aumentando o risco de erros de operação.
Lima
A lima é a ferramenta central de ajuste de forma que faz a ponte entre o corte grosseiro com serra e o lixamento fino com lixa, resolvendo principalmente problemas difíceis de tratar com eficiência usando lixa, como cortes ásperos e irregulares após a serragem, falta de precisão em entalhes de junção, ajuste de contornos especiais e rebarbação da parede interna de micro furos; por meio de diferentes perfis de dentes, adapta-se a diversas configurações, como superfícies planas, curvas, cantos internos e furos redondos, sendo uma ferramenta indispensável nas etapas de acabamento fino da estrutura e de ajuste de peças. --- Detalhamento de cada tipo de lima e aplicações correspondentes em modelismo naval 1. Lima chata (lima plana) · Principal para ajuste de superfícies planas Corpo plano, com dentes de corte nos dois lados; é o modelo básico mais utilizado. - Uso principal: aplainar a seção serrada de blocos de madeira, ajustar os entalhes de junção entre a quilha e as cavernas, nivelar as bordas laterais das tábuas do convés e corrigir desvios em grandes superfícies planas; após a serragem, a margem grossa deve ser primeiro nivelada rapidamente com lima plana e depois passada para o lixamento. - Sugestão de seleção: escolha uma de dentes médios + uma de dentes finos; os dentes grossos removem margem, os finos acabam a superfície. 2. Lima meia-cana · Específica para superfícies curvas/arcos Um lado plano e um lado curvo, atendendo tanto a operações em superfícies planas quanto curvas. - Uso principal: ajustar o contorno curvo da proa e da popa, desbastar o afunilamento do mastro e componentes cilíndricos, ajustar as bordas curvas das cavernas e usinar ranhuras semicirculares; a superfície curva acompanha a curva da peça, com eficiência de ajuste muito superior à da lixa. - Sugestão de seleção: priorizar lima meia-cana de largura média, adequada à maioria dos componentes curvos. 3. Lima triangular · Específica para cantos internos/entalhes Seção triangular, com dentes de corte nas três arestas, destinada a ângulos e ranhuras estreitas. - Uso principal: ajustar o canto interno das ranhuras de encaixe das cavernas, usinar entalhes em V, retificar as paredes internas de fendas estreitas e limpar excesso de cola e serragem em cantos mortos de junção; correções de precisão em junções em esquadro e áreas onde a lima plana não consegue entrar podem ser tratadas. 4. Lima redonda · Específica para furos redondos/ranhuras curvas Corpo cilíndrico, com dentes de corte em toda a volta, adequado a furos redondos e ranhuras curvas. - Uso principal: alargar furos para cordame, rebarbar as paredes internas de furos perfurados, usinar furos para pinos redondos e retificar ranhuras curvas; quando, após a furação com furadeira manual, o diâmetro estiver pequeno demais ou a parede interna não estiver lisa, usar a lima redonda para alargar e rebarbar com precisão. - Sugestão de seleção: ter sempre dois diâmetros, 1,0 mm e 2,0 mm, compatíveis com os diâmetros de furo mais comuns em modelismo naval. 5. Lima em forma de faca (modelo complementar) · Específica para fendas estreitas/acabamento fino de bordas Gume estreito e fino como uma faca, adequado ao acabamento fino de fendas extremamente estreitas. - Uso principal: ajustar fendas estreitas das portinholas de canhão, abrir ranhuras em tiras finas de madeira e rebarbar canais finos na base da balaustrada; para ajuste fino em áreas ultrafinas, é um modelo complementar avançado, não indispensável na construção inicial. --- Sequência de trabalho conforme a grossura dos dentes A grossura dos dentes da lima corresponde a diferentes etapas de usinagem, conectando-se à lógica do lixamento com lixa e seguindo o princípio “do grosso ao fino”: 1. Lima de dentes grossos: após a serragem, remover rapidamente grande margem de material e corrigir desvios grandes, deixando uma margem de acabamento de 0,1~0,2 mm. 2. Lima de dentes médios: etapa principal de ajuste de forma, nivela a superfície e corrige o contorno, atingindo precisão dimensional próxima do produto final. 3. Lima de dentes finos: acabamento fino e alisamento, remove riscos da lima grossa e faz a transição para o lixamento posterior com lixa. > Após concluir o ajuste de forma dos componentes de madeira, faça o lixamento fino na sequência de lixas 240#→400#→600# para obter uma superfície plana e lisa. --- Resumo rápido de seleção por componente 1. Entalhes e faces de topo da quilha e das cavernas; limas principais: lima plana, lima triangular; escolha de dentes: grossos→médios. 2. Contorno curvo da proa e da popa; lima principal: lima meia-cana; escolha de dentes: médios→finos. 3. Mastros e peças cilíndricas; limas principais: lima meia-cana, lima redonda; escolha de dentes: médios→finos. 4. Rebarbação e alargamento de furos de cordame e furos para pinos; lima principal: lima redonda; escolha de dentes: finos. 5. Portinholas de canhão, ranhuras estreitas e cantos internos; limas principais: lima triangular, lima em forma de faca; escolha de dentes: médios→finos. 6. Acabamento fino de pequenas peças de equipamento; limas principais: jogo completo de limas agulha finas; escolha de dentes: finos. --- Precauções de uso e manutenção 1. Direção do limar: empurre a lima aplicando pressão no sentido do veio da madeira; no movimento de retorno, levante a lima sem tocar na madeira, evitando limar contra o veio, o que faz as fibras da madeira levantarem e as bordas lascarem. 2. Princípio de aplicação de força: pressão leve e avanço uniforme, deixando os dentes da lima cortarem naturalmente; aplicar força excessiva pode quebrar os dentes da lima e rachar a madeira. 3. Limpeza oportuna das aparas: serragem acumulada entre os dentes reduz a eficiência de corte; use uma escova de aço ao longo da direção dos dentes para limpar. Não sopre as aparas com a boca. 4. Uso dedicado: limas para madeira devem ser usadas apenas em madeira e plásticos macios; não limar diretamente peças metálicas, para evitar desgaste rápido e quebra dos dentes; ao limar pregos de cobre ou peças metálicas, reserve uma lima separada para metal. 5. Proteção no armazenamento: os dentes da lima são relativamente frágeis; evite guardá-la junto com objetos duros, como chaves e alicates, ou sujeitá-la a impactos, para evitar a quebra das pontas dos dentes.
剪刀
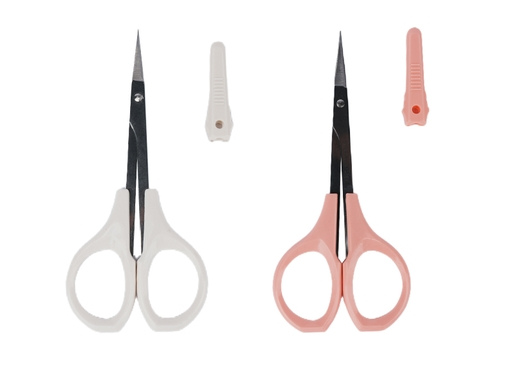
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。 各规格用途详解 1. 尖头精密直剪 刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。 - 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。 - 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。 2. 弯头精密剪(曲线/死角专用款) 刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。 - 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。 - 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。 使用与保养注意事项 1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。 2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。 3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。 4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
船模专用小手工锯
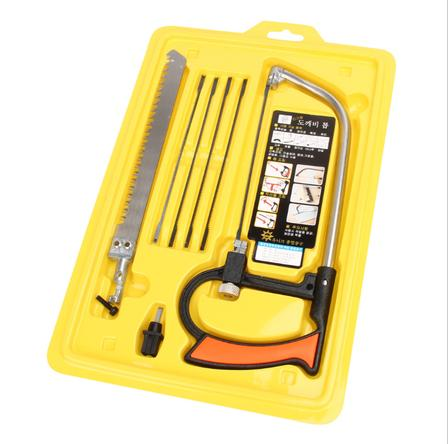
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。 各部件对应用途详解 1. 宽齿钢锯条(木方截断主力) 搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。 - 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。 - 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。 2. 细齿锯条(豁口/精细裁切专用) 齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。 - 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。 - 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。 3. 钢丝线锯条(曲线/异形切割补充) 细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。 - 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。 - 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。 --- 通用使用注意事项 1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。 2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。 3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。 4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
Categoria de micro pregos de cobre
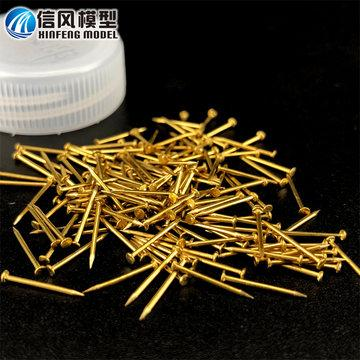
A classe de pregos de cobre para modelos de navios é um componente central para o reforço estrutural e o aparelhamento simulado de modelos de veleiros de madeira; é usada em conjunto com mini martelo, furadeira manual e pinça, desempenhando a dupla função de fixação estrutural e simulação de aparência. O conjunto completo abrange três grandes categorias — fixação estrutural, decoração exposta e aparelhamento específico — cobrindo integralmente as necessidades de fabricação em todos os cenários, desde a estrutura principal até os detalhes decorativos. --- I. Composição do conjunto completo de tipos de pregos + ferramentas complementares 6 tipos de pregos + 4 ferramentas de instalação complementares, correspondendo a todos os cenários de fabricação; a lista completa é a seguinte: > Ferramentas complementares: mini martelo de cabeça dupla (cabeças de nylon + latão), furadeira manual de precisão, pinça de aço inoxidável de ponta reta e agulha de marcação de carboneto de tungstênio. > Tipos de pregos: pino cilíndrico de cobre, prego de latão de cabeça redonda, prego de latão de cabeça escareada, pino de madeira, rebite decorativo simulado e prego de latão em forma de “9”. --- II. Análise completa dos principais tipos de pregos 1. Pino cilíndrico de cobre (principal elemento de posicionamento estrutural oculto) Haste de cobre puramente cilíndrica, sem cabeça de prego, fixada por ajuste justo com a madeira; após a instalação, fica completamente oculto, sem vestígios expostos, com alta precisão de posicionamento e boa resistência estrutural. - Usos principais: posicionamento na junção da quilha com as cavernas, fixação interna da base do mastro, eixo móvel do carrinho de canhão e reforço da junção de componentes ocultos. - Especificações comuns: 0,6 mm / 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm / 2,0 mm. - Broca compatível: diâmetro do pré-furo igual ao diâmetro do pino ou 0,05 mm menor, para obter ajuste justo. 2. Prego de latão de cabeça redonda (fixação universal + simulação exposta) Cabeça de prego semicircular, material de latão resistente à ferrugem e à corrosão, dureza moderada e difícil de entortar; combina fixação estrutural e simulação de aparência, sendo o modelo universal de maior utilização. - Usos principais: fixação exposta de tábuas do forro exterior do casco, amuradas, defensas e peças de aparelhamento; a cabeça do prego serve diretamente como detalhe simulado. - Especificações comuns: 0,5 mm / 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm / 1,2 mm. - Broca compatível: diâmetro do pré-furo = diâmetro do prego - 0,1 mm, garantindo a retenção do prego e evitando rachar a madeira. 3. Prego de latão de cabeça escareada (específico para fixação nivelada com a superfície) Design de cabeça escareada cônica; após ser cravado, fica nivelado com a superfície da madeira, sem saliência, não interferindo nos processos posteriores de lixamento e pintura. - Usos principais: assentamento de ripas do convés, pregos aparentes do casco e fixação de peças decorativas planas, em superfícies expostas que exigem máxima planicidade. - Especificações comuns: 0,6 mm / 0,7 mm / 0,8 mm / 1,0 mm. - Broca compatível: diâmetro do pré-furo = diâmetro do prego - 0,1 mm; em modelos de escala grande, pode-se usar broca de chanfro para fazer escareado. 4. Pino de madeira (reforço totalmente oculto e sem marcas) Haste redonda de madeira maciça do mesmo material do modelo; após a colagem, integra-se à madeira do corpo, sem qualquer diferença de cor ou sensação de metal estranho. - Usos principais: posicionamento oculto da estrutura interna, reforço da junção de ripas do convés e estruturas aparentes que não permitem metal exposto. - Especificações comuns: 0,8 mm / 1,0 mm / 1,2 mm / 1,5 mm. - Broca compatível: diâmetro do pré-furo 0,1–0,2 mm menor que o diâmetro do pino; com cola para madeira, a resistência da colagem é maior. 5. Rebite decorativo simulado (modelo puramente para detalhes de aparência) Prego/grão de cobre de fundo plano e dimensões muito finas, sem função estrutural real, usado apenas para reproduzir o detalhe visual dos rebites de navios reais. - Usos principais: rebites de faixas de canhão, decoração da placa de identificação do navio e simulação de peças metálicas; em modelos de escala pequena, substituem pregos reais para evitar o rompimento de placas finas. - Especificações comuns: 0,3 mm / 0,4 mm / 0,5 mm. - Modo de instalação: furo raso + colagem com cola instantânea, sem necessidade de cravar profundamente. #6. Prego em forma de “9” (prego específico para aparelhamento de amarração) Também chamado de prego-gancho ou prego de amarração; é feito de latão e tem formato geral de “9”, com uma extremidade de haste reta que pode ser cravada para fixação e outra de gancho curvo usada para pendurar cabos e amarrar; é um acessório marcante do aparelhamento de veleiros antigos. - Usos principais: simular cunhos de amarração e guias de cabo de navios reais, servir como pontos de fixação de cabos no convés e nas amuradas, fixar a corrente da âncora e as extremidades dos brandais, aumentando muito o realismo do aparelhamento. - Especificações comuns: - Modelos de escala grande (1:20–1:48): haste do prego 0,8–1,2 mm, diâmetro interno do gancho 2–4 mm. - Modelos de escala média (1:50–1:80): haste do prego 0,6–0,8 mm, diâmetro interno do gancho 1,5–2,5 mm. - Modelos de escala pequena (1:96–1:150): haste do prego 0,4–0,5 mm, diâmetro interno do gancho 1–1,5 mm. - Pontos de instalação: fazer previamente o pré-furo correspondente, aplicar uma pequena quantidade de cola instantânea na haste do prego e cravar, com o gancho voltado uniformemente para o lado externo da amurada; distribuir uniformemente ao longo da amurada e da borda do convés. --- III. Tabela de seleção de especificações conforme a escala do modelo | 1:20—1:48 Modelos de navio grandes em escala grande | Pino estrutural: 1,0—2,0 mm | Prego de fixação exposta: 0,8—1,2 mm | Haste do prego em forma de 9: 0,8—1,2 mm | Especificação de broca compatível: 0,8 / 1,0 / 1,8 mm | Cenários típicos de aplicação: estrutura principal, placas espessas do casco, base do mastro, carrinhos de canhão grandes |。 | 1:50—1:80 | Modelos de navio predominantes em escala média | Pino estrutural: 0,7—1,2 mm | Prego de fixação exposta: 0,7—0,8 mm | 0,6—0,8 mm | Especificação de broca compatível: 0,6 / 0,7 / 1,0 mm | Cenários típicos de aplicação: forro exterior do casco, pregos do convés, amurada, posicionamento das cavernas, aparelhamento convencional |。 | 1:96—1:150 | Modelos de navio finos em escala pequena | Pino estrutural: 0,4—0,8 mm | Prego de fixação exposta: 0,4—0,6 mm | Haste do prego em forma de 9: 0,4—0,5 mm | Especificação de broca compatível: 0,3 / 0,5 / 0,7 mm | Cenários típicos de aplicação: rebites decorativos, grades finas, peças de canhão em miniatura, pequenos pontos de amarração |。 --- ## IV. Usos detalhados por parte e seleção de especificações 1. Estrutura principal (quilha/cavernas/travessas) - Função principal: posicionamento estrutural + reforço contra deformação, compensando a limitação de resistência da colagem apenas com cola. - Tipos de prego utilizados: pino cilíndrico de cobre / pino de madeira (totalmente oculto, sem exposição). - Especificações correspondentes: escala grande 1,5–2,0 mm; escala média 1,0–1,2 mm; escala pequena 0,6–0,8 mm. - Pontos de operação: o pino atravessa a quilha e as cavernas, é cravado com cola para madeira nas duas extremidades; após a cura, lixar até ficar nivelado, totalmente oculto e sem marcas. 2. Forro exterior do casco - Função principal: auxiliar a cola na fixação das tábuas do casco, evitando o descolamento por dilatação e contração térmica; reproduzir o efeito simulado dos pregos aparentes do forro de navios reais. - Tipos de prego utilizados: prego de latão de cabeça redonda / prego de latão de cabeça escareada (para maior planicidade, escolher cabeça escareada). - Especificações correspondentes: escala grande 1,0–1,2 mm; escala média 0,8 mm; escala pequena 0,5–0,6 mm (ou pontos de tinta para simular pregos falsos). - Pontos de operação: distribuir uniformemente ao longo das juntas das tábuas do casco; no verso de placas finas, é obrigatório apoiar madeira de refugo antes de martelar, para evitar rachaduras. 3. Sistema de convés - Função principal: fixar as ripas de madeira do convés (segundo convés, pode-se usar ripas de segundo forro do casco), simulando a textura real de fixação com pregos do convés. - Tipos de prego utilizados: prego de latão de cabeça escareada (após a instalação, nivelado com o convés); em escala pequena, usar rebites decorativos. - Especificações correspondentes: escala grande 0,8–1,0 mm; escala média 0,6–0,8 mm; escala pequena 0,4–0,5 mm. - Pontos de operação: em escala grande, pode-se fazer previamente escareado com chanfro; as posições dos pregos devem ser distribuídas simetricamente ao longo dos dois lados das ripas do convés, para maior realismo. 4. Amurada e aparelhamento de amarração - Função principal: fixar as tábuas da amurada e as defensas, reproduzindo os detalhes dos pontos de amarração de cabos. - Tipos de prego utilizados: prego de latão de cabeça redonda (fixação estrutural) + prego em forma de “9” (pontos de amarração de cabos). - Especificações correspondentes: - Pregos de fixação: escala grande 1,0–1,2 mm; escala média 0,7–0,8 mm; escala pequena 0,5–0,6 mm. - Prego em forma de “9”: escala grande haste 0,8–1,2 mm; escala média 0,6–0,8 mm; escala pequena 0,4–0,5 mm. - Pontos de operação: o gancho do prego em forma de “9” deve ficar voltado para o lado externo da amurada, com distribuição uniforme; após pendurar o cabo, este deve cair naturalmente, reproduzindo o efeito real de amarração. 5. Mastro e base do cordame - Função principal: fixar componentes sujeitos a esforço, como a base do mastro, o assento de polias e os anéis de estai. - Tipos de prego utilizados: pino de cobre (posicionamento interno) + prego de cobre de cabeça redonda (fixação exposta). - Especificações correspondentes: escala grande pino 1,2–1,5 mm + prego de cabeça redonda 1,0 mm; escala média pino 0,8–1,0 mm + prego de cabeça redonda 0,8 mm; escala pequena pino 0,6–0,8 mm + prego de cabeça redonda 0,6 mm. - Pontos de operação: a base do mastro é um ponto sujeito a esforço; recomenda-se fixação dupla com pino + cola, para evitar que o cordame a afrouxe posteriormente por tração. 6. Canhões e acessórios móveis - Função principal: eixo de rotação do carrinho de canhão, fixação da corrente da âncora e dobradiças de portas de escotilha móveis. - Tipos de prego utilizados: pino cilíndrico de cobre (como eixo de rotação) + prego de cabeça redonda em miniatura (fixação do carrinho de canhão) + rebite decorativo (simulação das faixas do canhão). - Especificações correspondentes: escala grande pino 1,0–1,2 mm; escala média pino 0,6–0,8 mm; escala pequena pino 0,4–0,5 mm. - Pontos de operação: o pino do eixo de rotação deve ter uma folga de cerca de 0,05 mm, garantindo rotação suave e sem travamento. 7. Peças decorativas finas (grades, placa de identificação do navio) - Função principal: fixação com máximo realismo, substituindo a cola para evitar contaminação por excesso de adesivo. - Tipos de prego utilizados: rebite decorativo ultrafino / prego de cabeça redonda em miniatura de 0,4–0,6 mm. - Âmbito de aplicação: usado apenas em modelos de coleção em escala grande; modelos comuns de treino podem ser colados com cola instantânea. --- V. Ferramentas complementares e normas de instalação e operação 1. Mini martelo de cabeça dupla: uma extremidade com cabeça macia de nylon (para martelar superfícies de madeira, evitando deixar amassados e quebrar bordas) e uma extremidade com cabeça de latão (para martelar pregos, sem entortar facilmente pregos finos). 2. Furadeira manual de precisão: perfurar manualmente em baixa velocidade o pré-furo de especificação correspondente; furos finos precisos e sem quebrar bordas, protegendo madeira fina. 3. Pinça de ponta reta: segurar pregos finos para alinhamento, evitando que os dedos bloqueiem a visão e que a haste do prego fique inclinada. 4. Agulha de marcação: marcar previamente pontos na superfície da madeira para posicionamento, evitando que a broca escorregue e desvie. Fluxo padrão de instalação 1. Marcação de posição: usar a agulha de marcação para marcar os locais dos furos na superfície da madeira, fazendo uma leve depressão para evitar que a broca escorregue. 2. Pré-furo correspondente: selecionar a broca correspondente conforme o diâmetro do prego, perfurar verticalmente com a furadeira manual; a profundidade do furo deve ser 0,5–1 mm maior que o comprimento do prego, reservando espaço para a serragem. 3. Posicionamento do prego: segurar a haste do prego com a pinça, alinhar com o furo e bater levemente 1–2 vezes para fixar antes de soltar. 4. Cravação com batidas leves: martelar levemente com a cabeça de latão em ritmo constante; ao se aproximar do fim, reduzir a força para não danificar a superfície da madeira. 5. Finalização e reforço: pregos expostos podem receber uma pequena quantidade de cola instantânea para reforço; pinos ocultos têm maior resistência quando colados com cola para madeira. Pontos críticos a evitar - É proibido cravar pregos diretamente sem fazer o pré-furo, pois isso tende a rachar placas finas de madeira e a abrir fissuras ao longo dos veios. - Ao martelar madeira fina ou bordas de madeira, é obrigatório apoiar madeira de refugo no verso e nas laterais, para evitar quebra de bordas. - Em placas finas de escala pequena, priorizar o “método do prego falso”: usar a ponta de uma agulha mergulhada em tinta escura para marcar os pontos dos pregos, evitando completamente o risco de rachaduras.
小锤
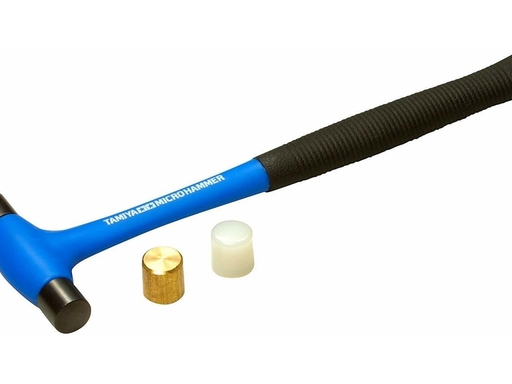
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。 核心锤头类型与船模对应用途 1. 尼龙/橡胶软锤头 锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。 - 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构 2. 黄铜锤头 黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。 - 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。 3. 钢制锤头 硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。 船模使用关键注意事项 1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。 2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。 3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。 4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
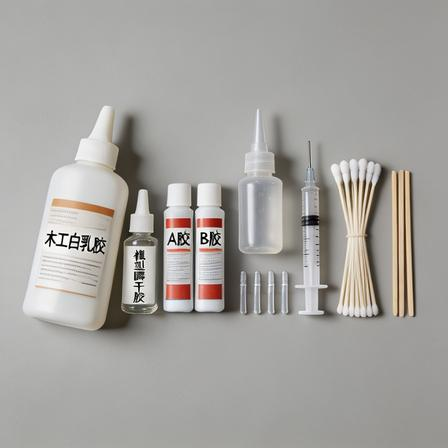
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。 --- 一、核心胶水选型 & 对应解决的场景问题 1. 木工白乳胶(PVA木胶) 解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。 - 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。 - 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。 - 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。 2. 模型瞬干胶(CA氰基丙烯酸酯胶) 解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。 - 细分规格与对应场景: - 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。 - 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。 - 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。 - 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。 3. 环氧树脂AB胶 解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。 - 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。 - 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。 - **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。 4. 酒精胶 解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。 - 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。 - 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。 --- 二、点胶辅助工具 & 对应解决的问题 1. 塑料点胶针头 解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。 - 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。 - 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。 2. 1ml/2ml一次性塑料注射器 解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。 - 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。 - 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。 3. 尖嘴点胶瓶 解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。 - 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。 4. 溢胶清理工具 - 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。 - 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。 5. 固定辅助工具 - 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。 - 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。 --- 三、船模粘胶通用操作原则 1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。 2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。 3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。 4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
Ferramentas de produção comuns recomendadas →