Выставочная зона

Набор Модели Корабля Харко - Западный Корабль из Дерева для Сборки

Набор Модели Корабля Харко - Западный Корабль из Дерева для Сборки (1:100) 2023112603

Серия:Харко

Показать детали
Детали Улучшения для Деревянных Моделей Кораблей – Вторая Слой (Декор Поверхности) Доски Корпуса (Тонкие Листы из Массива Дерева)

Детали Улучшения для Деревянных Моделей Кораблей – Вторая Слой (Декор Поверхности) Доски Корпуса (Тонкие Листы из Массива Дерева) (sapele+black walnut+Red Pear) 2025070324

Серия:Универсальный

Показать детали
Блок с одним катком, Блок с двумя катками, Блок с тремя отверстиями — Детали Улучшения для Деревянных Моделей Кораблей

Блок с одним катком, Блок с двумя катками, Блок с тремя отверстиями — Детали Улучшения для Деревянных Моделей Кораблей (Black Walnut、Red cherry、Ordinary three eye pulley) 2025042125

Серия:Универсальный

Показать детали
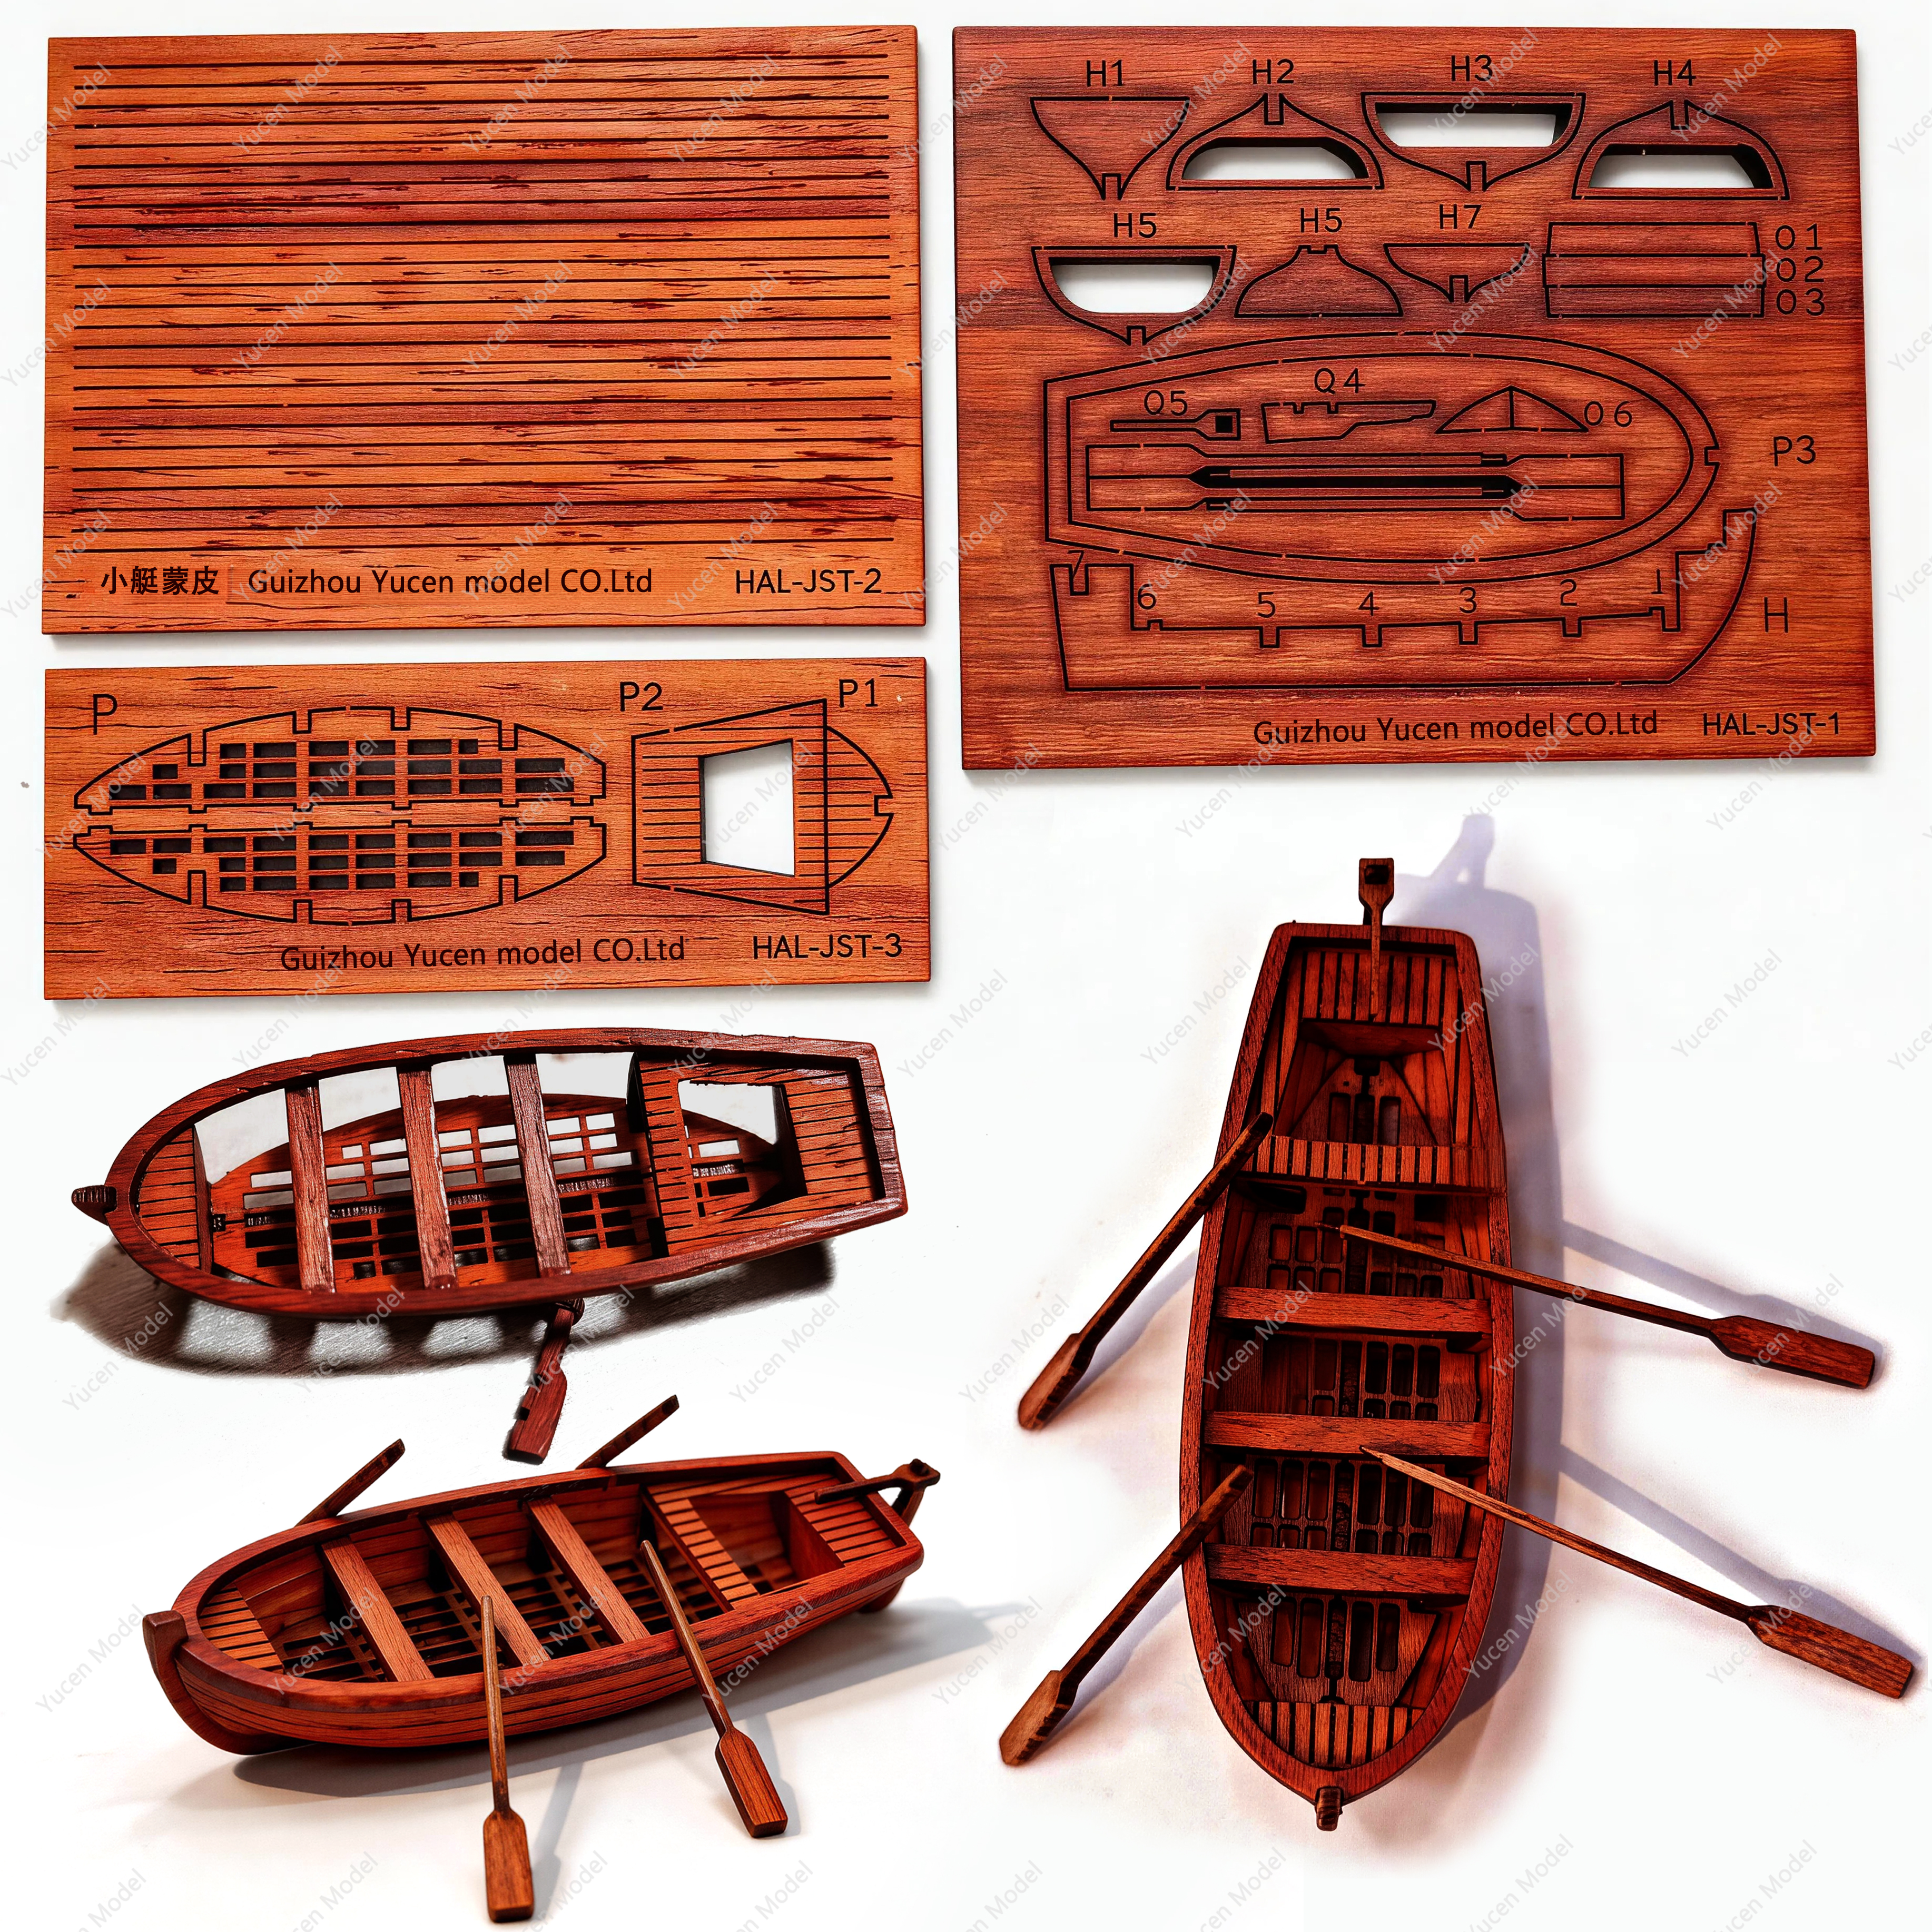
Шлюпка — Улучшающие Детали для Моделей Кораблей, Универсальные и Можно Использовать Отдельно (1:100)

Шлюпка — Улучшающие Детали для Моделей Кораблей, Универсальные и Можно Использовать Отдельно (1:100) (Limewood version、Shabili version) 2025062325

Серия:Универсальный

Показать детали
Шлюпка (Редактированная Версия) – Детали Улучшения для Моделей Кораблей, Универсальные

Шлюпка (Редактированная Версия) – Детали Улучшения для Моделей Кораблей, Универсальные (White Maple Version、Sapele version、Redwood version、Black Walnut Version、Linden wood version) 2026020211

Серия:Универсальный

Показать детали
Набор Модели Корабля Харко - Западный Корабль из Дерева для Сборки

Набор Модели Корабля Харко - Западный Корабль из Дерева для Сборки (1:96) 2026012305

Серия:Харко

Показать детали
Модель спасательной шлюпки, деревянная модель спасательной шлюпки длиной 105 мм, подходит для судов длиной около 1.15 м.

Модель спасательной шлюпки, деревянная модель спасательной шлюпки длиной 105 мм, подходит для судов длиной около 1.15 м. (105MM small boat) 2026041582

Серия:Универсальный

Показать детали
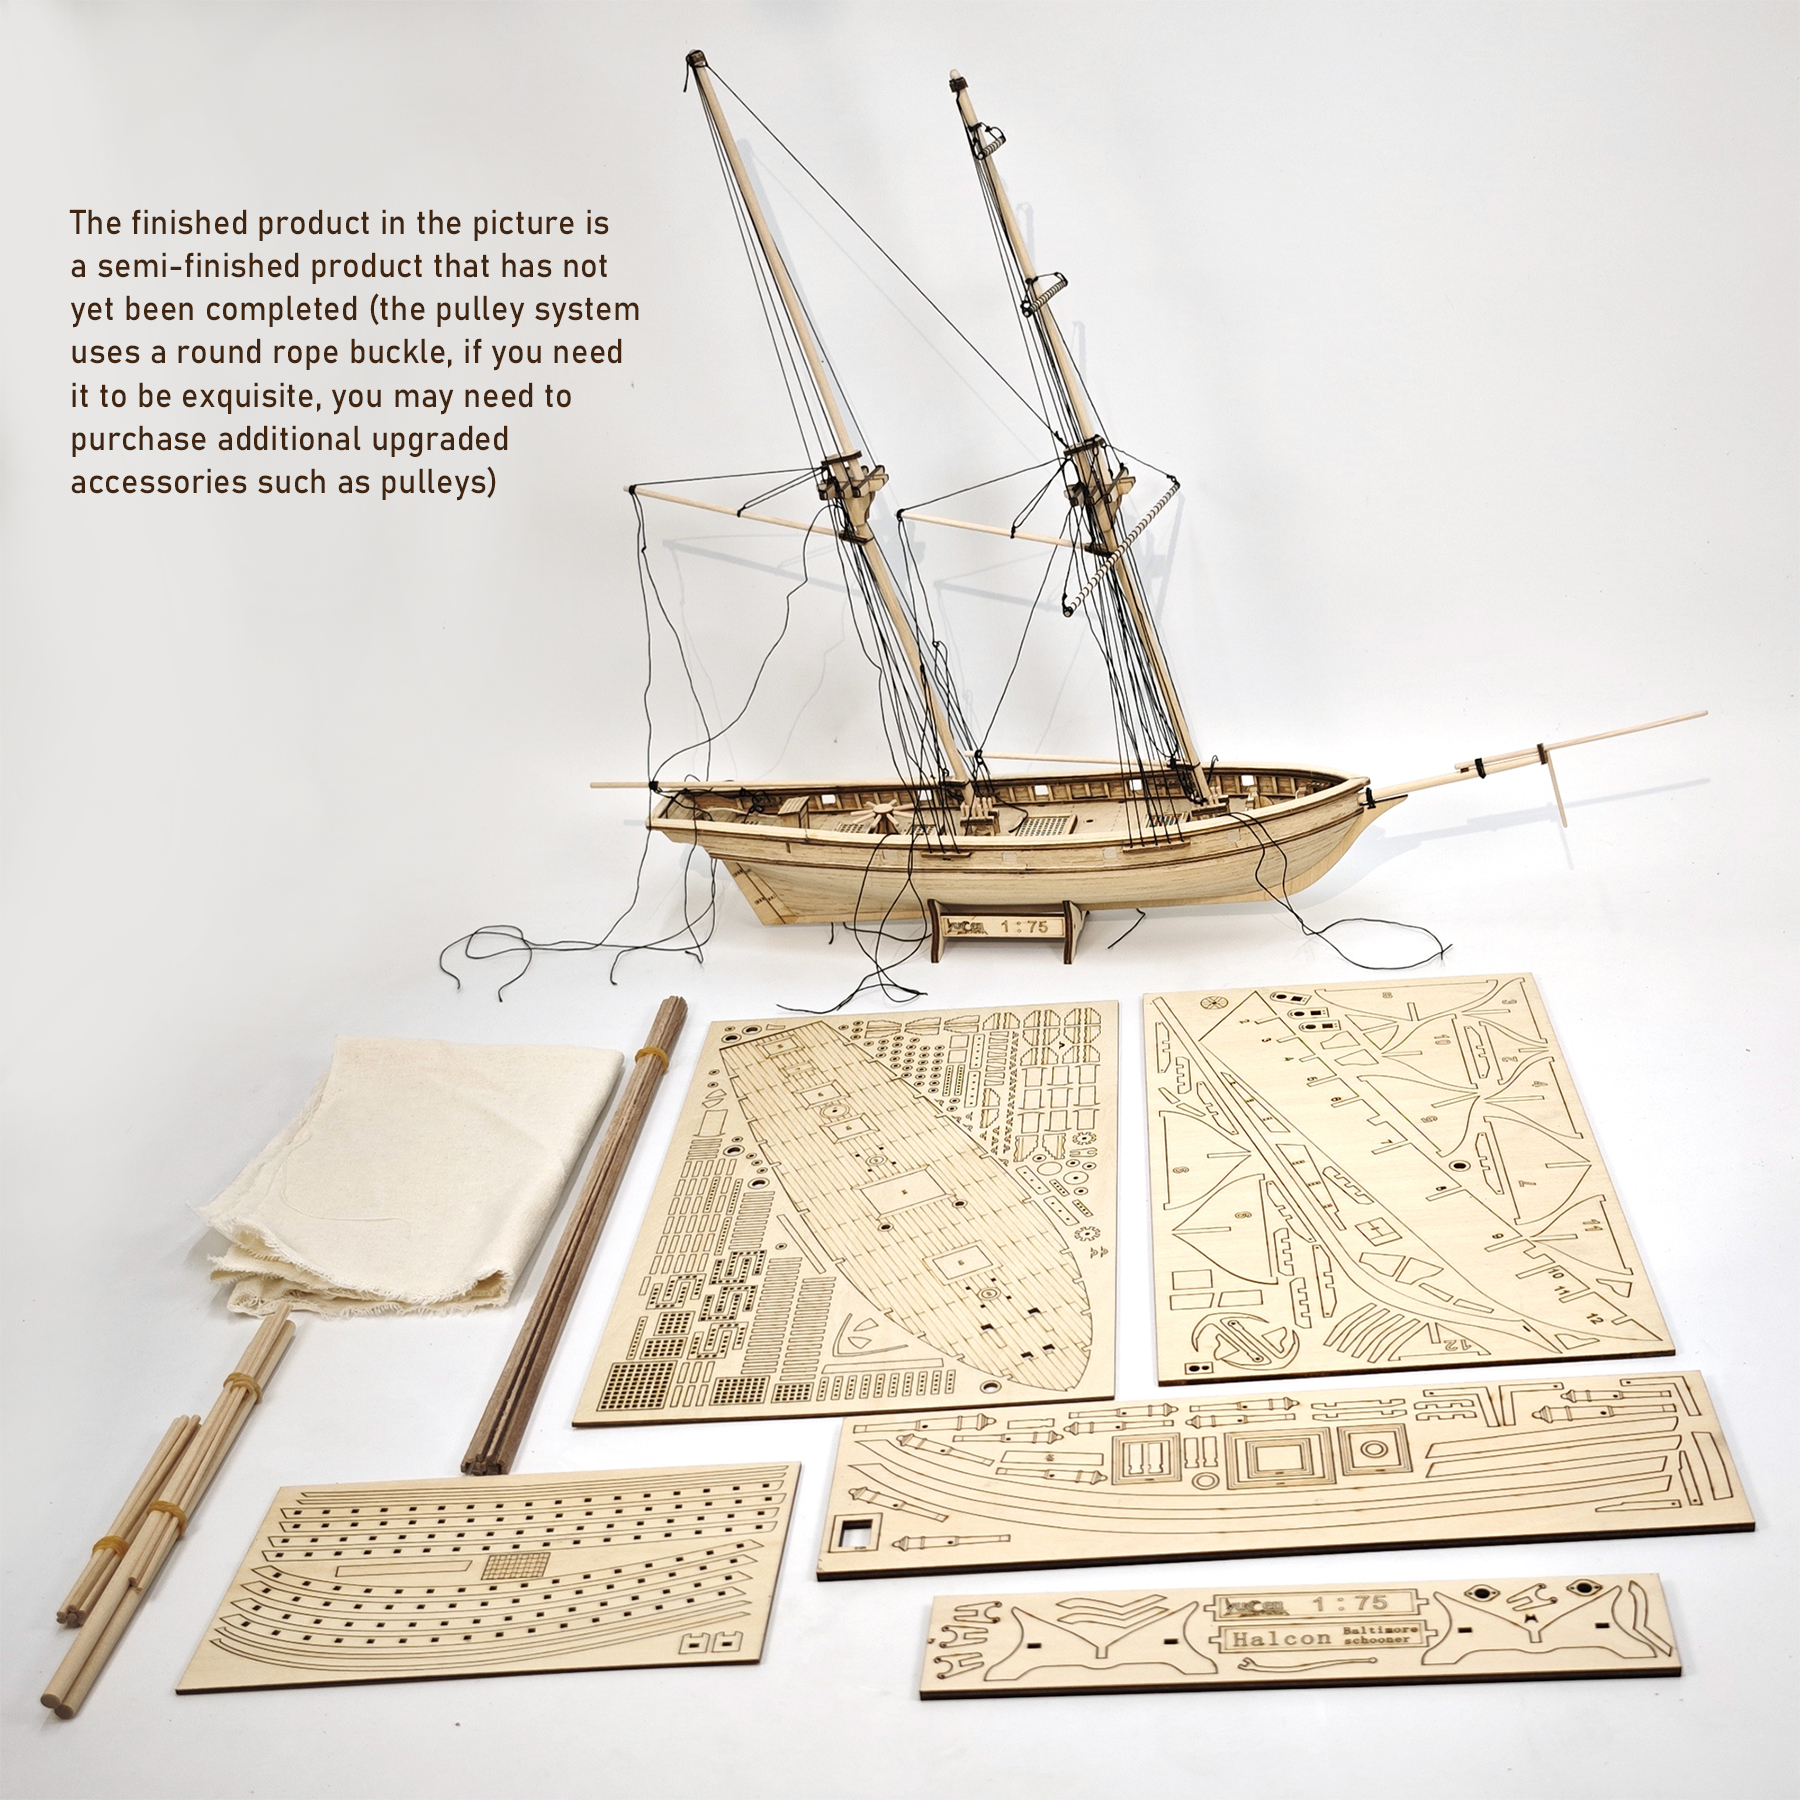
1:75 Halcón — классический деревянный набор для сборки модели парусного корабля: крупнее и качественнее, пока не поступил в продажу — следите за обновлениями!

1:75 Halcón — классический деревянный набор для сборки модели парусного корабля: крупнее и качественнее, пока не поступил в продажу — следите за обновлениями! (1:75) 2026102675

Серия:Харко

Показать детали

Технические кейсы

Технический опыт и процесс решения проблем из реальных проектов

Все Планка обшивки корпуса Каркас Цвет покраска Блок Хрупкие панельные детали Другое
📋
0
Сверление тонких деревянных пластин (палубный настил, обшивка корпуса, декоративные деревянные элементы толщиной 0,5–3 мм) без сколов
Problem solved: При сверлении тонкой палубы и обшивки корпуса с обратной стороны необходимо плотно подложить ровную подкладную доску из отходов древесины; на протяжении всего процесса следует легко нажимать и медленно вращать, регулярно удалять стружку, а непосредственно перед выходом сверла значительно уменьшать усилие подачи. Это позволяет эффективно предотвратить вырыв и расщепление древесных волокон на выходном отверстии.
📋
骨架
龙骨骨架激光切割 vs 手工切割
Problem solved: 龙骨骨架需要高精度切割
📋
颜色粉刷
复杂曲面的阴影渐变色粉刷
Problem solved: 船体曲面阴影渐变难以自然过渡
📋
船壳条
模型船壳条快速安装与对齐技巧
Problem solved: 船壳条安装容易错位,影响外观和受力
Посмотреть больше →

Рекомендуемые инструменты для создания

Рекомендации по инструментам и материалам, которые мы часто используем в процессе изготовления моделей

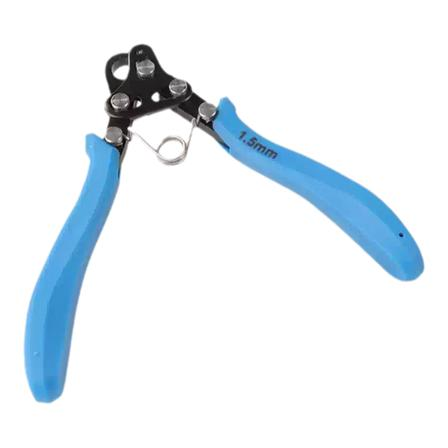
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。 --- 结构与工作原理 钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。 船模场景核心用途 1. 9字钉标准化加工 批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。 2. 金属丝圆圈制作 加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。 3. 金属件细节修饰 修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。 选型建议(对应船模比例) 1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。 1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。 1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。 > 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。 标准操作与注意事项 1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。 2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。 3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。 4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
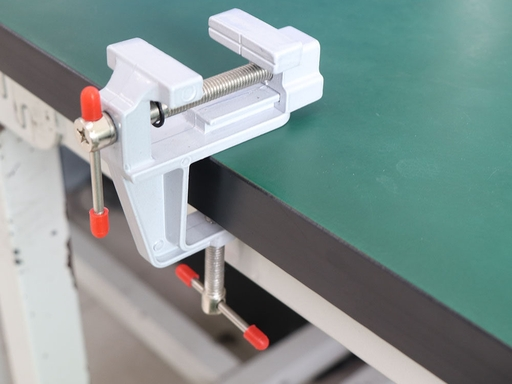
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。 --- 结构与核心特点 船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面: - 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。 - 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。 - 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。 - 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。 --- 船模场景核心用途 1. 锉削修型固定 将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。 2. 钻孔作业固定 夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。 3. 粘接组装固化 拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。 4. 金属件加工辅助 固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。 5. 精细打磨辅助 夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。 --- 选型与使用注意事项 选型要点: 1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。 2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。 3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。 使用规范 1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。 2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。 3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。 4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
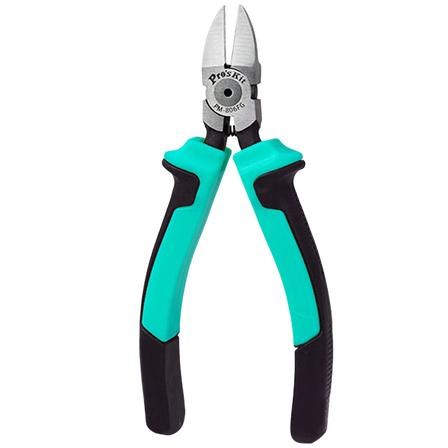
Прецизионные плоскогубцы с ложкообразными губками
Кусачки, также часто называемые бокорезами, кусачками для литников или диагональными кусачками, — это специализированный режущий инструмент для обработки металлических элементов и твёрдых материалов моделей деревянных парусных судов. Они в основном предназначены для перерезания тонкой металлической проволоки, литников и заусенцев металлических деталей, твёрдых пластиковых комплектующих и других относительно твёрдых материалов. Инструмент обеспечивает мощное усилие резания и ровный чистый срез, покрывая потребность в резке несколько более толстых и твёрдых металлических деталей, с которой не справляются боковые режущие кромки острогубцев, и является обязательным инструментом на этапе изготовления металлических деталей. Подробное описание двух вариантов и их применение в судомоделизме 1. Стандартный вариант с двусторонней заточкой (основной универсальный для резки) Губки имеют симметричную двустороннюю режущую структуру, обеспечивают большое усилие резания и высокую износостойкость; это основная конфигурация для повседневной черновой резки. - Основное назначение: перерезание медной проволоки, железной проволоки и медных прутков диаметром 0,5–1,5 мм, обрезание излишней длины гвоздей-«девяток» и медных штифтов, удаление литников и заусенцев металлических отливок, обрезание лишних кромок материала у элементов оснастки из твёрдого пластика. - Ключевые моменты работы: при резке прикладывайте усилие у основания режущих кромок — так нагрузка устойчивее, а срез ровнее; не режьте толстую и твёрдую проволоку кончиком кромки, чтобы избежать выкрашивания кончика режущей кромки. 2. Тонколезвийный прецизионный вариант (точный ровный рез) Односторонняя заточка, сверхтонкие режущие кромки; при резке деформация сжатия минимальна, срез ровный и почти без заусенцев, подходит для резки точных видимых деталей. - Основное назначение: точная резка медной проволоки без покрытия, тонкой проволоки для металлических лееров, обрезание излишней длины выступающих металлических деталей с обеспечением ровного среза без необходимости повторной шлифовки; также можно обрабатывать мелкие соединительные перемычки на лазерно вырезанных пластинах. - Ключевые моменты работы: используйте только для точной резки мягких металлов и пластика, запрещается резать высокотвёрдую стальную проволоку во избежание выкрашивания тонких кромок. Основные сценарии применения в судомоделизме 1. Резка медной проволоки и медных прутков по длине: при изготовлении лееров, гвоздей-«девяток» и кнехтов точно отрезайте проволоку по размеру. 2. Доработка металлических деталей: обрезайте литники, заусенцы и излишнюю длину у медных гвоздей, медных штифтов и металлических оснований блоков. 3. Заготовка твёрдых комплектующих: резка элементов оснастки из твёрдого пластика, бакелита и других относительно твёрдых материалов. 4. Правка бракованных деталей: перерезание лишних металлических соединителей, исправление смещённых металлических элементов. Указания по использованию и уходу 1. Ограничения по материалам: обычный вариант подходит только для мягких металлов, таких как медь и алюминий, и пластика; запрещается резать высокопрочную стальную проволоку и твёрдые стальные прутки во избежание выкрашивания и деформации режущих кромок. 2. Правила работы с кромками: при резке по возможности используйте среднюю и заднюю части режущих кромок, не прикладывайте большое усилие кончиком кромки при резке толстых и твёрдых материалов, чтобы предотвратить выкрашивание кончика. 3. Запрет на другое применение: нельзя использовать как плоскогубцы для зажима тяжёлых предметов и как рычаг, чтобы избежать смещения губок и нарушения точности смыкания режущих кромок. 4. Ежедневный уход: после использования протирайте режущие кромки от остатков металлической стружки и клея, в области оси можно наносить небольшое количество масла для защиты от ржавчины, чтобы обеспечить плавность открывания и закрывания.
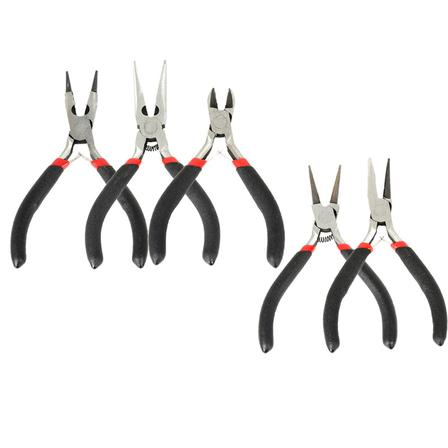
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。 --- 各规格详解与船模用途 1. 带侧剪口有齿尖嘴钳 钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。 - 核心用途: - 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。 - 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。 - 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。 - 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。 - 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。 2. 无齿精密尖嘴钳) 钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。 - 核心用途 - 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。 - 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。 - 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。 - 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。 --- 使用与保养注意事项 1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。 2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。 3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。 4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
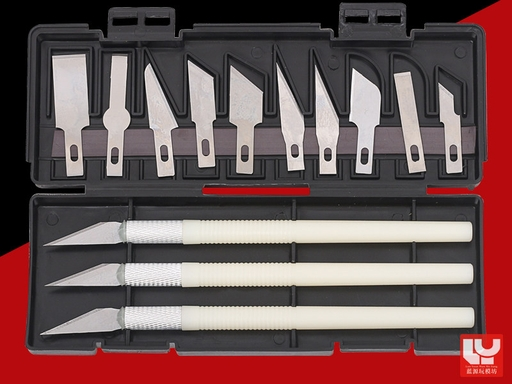
Резак
Резак для судомоделей — ключевой режущий инструмент на этапах сборки и обработки деревянной модели парусного судна. Два типа в комплекте полностью закрывают четыре ключевые потребности: отсечение соединительных перемычек листовых деталей, быстрая резка деревянных реек, выравнивание стыковочных поверхностей и отделка кромок и мелких деталей. Точность резания выше, чем у ручной пилы, а эффективность съёма материала выше, чем у гравировального ножа; это часто используемый обязательный инструмент для изготовления каркаса и обработки листовых деталей. Подробное описание двух резаков и их применение в судомоделировании 1. Модельный нож-резак со скошенным лезвием (основной инструмент для универсального резания + отделки деталей) Конструкция с рукояткой в форме ручки и острым лезвием со скосом 30° — самый часто используемый универсальный режущий инструмент в повседневной работе. - Основное назначение: - Точная резка тонких деревянных реек и тонких деревянных пластин; кромка получается ровной и не склонна к расщеплению; заменяет ножницы при обработке более твёрдой и более толстой древесины. - Отделка кромок и мелких элементов конструкций, удаление заусенцев и бахромы, выравнивание перепада высот в стыковочных швах. - Выполнение скошенных резов и фасок на тонких деревянных пластинах, точная обрезка небольших декоративных деталей. - Важные приёмы работы: при резке деревянной рейки лезвие ставят перпендикулярно поверхности древесины, слегка нажимают и равномерно прорезают насквозь; ни в коем случае не отламывают с усилием, чтобы избежать расщепления древесины вдоль волокон; при отделке кромок слегка соскабливают кончиком лезвия, снимая материал послойно, чтобы не срезать лишнее. 2. Плоский нож-стамеска (специально для отсечения соединительных перемычек листовых деталей + выравнивания стыковочных поверхностей) Также называется плоским толкающим ножом или ножом для разделения листовых деталей; лезвие прямое и широкое, корпус обладает высокой жёсткостью и выдерживает поперечное усилие толкания, специально предназначен для операций подрезания и скобления. - Основное назначение: - Отсечение соединительных перемычек между деталями, вырезанными лазером; быстрое отделение шпангоутов, киля, палубы и других предварительно изготовленных листовых деталей без повреждения основного тела деталей. - Выравнивание выступающих следов клея и ступенчатых смещений на стыковочных поверхностях, соскабливание лазерных подпалин и дефектов с поверхности древесины. - Удаление излишков древесины со дна стыковочных вырезов, чтобы обеспечить плотное прилегание деталей при соединении без зазоров. - Важные приёмы работы: при отсечении перемычки лезвие направляют к её основанию и равномерно продвигают горизонтально вдоль поверхности листовой детали с одинаковым усилием, не допуская соскальзывания лезвия и повреждения рабочей зоны детали; при выравнивании поверхности корпус ножа держат с небольшим наклоном и послойно соскабливают припуск. Указания по использованию и уходу 1. Меры безопасности: лезвие острое; при работе направляйте лезвие от себя, чтобы предотвратить порезы при соскальзывании; рекомендуется носить защитные перчатки; при бездействии надевайте защитный колпачок. 2. Использование по назначению: только для древесины, мягкого пластика, картона и других мягких материалов; запрещается резать металл напрямую, чтобы не допустить выкрашивания и затупления режущей кромки. 3. Своевременная замена лезвия: заменяйте затупившееся лезвие вовремя; тупой нож требует больше усилий и легче соскальзывает, что повышает риск сколов древесины и ошибок при работе. 4. Хранение и защита: храните лезвия и корпус в специальном футляре, чтобы избежать ударов режущей кромки о твёрдые предметы и предотвратить рассыпание и потерю мелких лезвий.
Мини-гравировальный резец
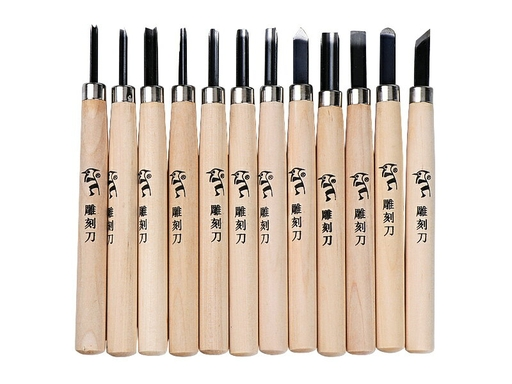
Это режущий инструмент, специально предназначенный для удаления излишков древесины при изготовлении моделей деревянных парусных судов. Он занимает промежуточное положение между грубым отпиливанием ручной пилой и тонкой шлифовкой наждачной бумагой и позволяет выполнять резку тонкой древесины, профилирование кромок и углов, зачистку выемок, изготовление пазов, мелкую резьбу и другие операции. По сравнению с пилой он обеспечивает более высокую точность, а по сравнению с наждачной бумагой — более высокую производительность съёма материала. Это незаменимый инструмент для точной обработки каркаса и профилирования деталей оснастки. Подробное описание типов лезвий и их применение в судомоделизме 1. Плоский резец (съём материала с больших плоских участков) Режущая кромка прямая и ровная, площадь контакта при резании большая, производительность съёма материала наибольшая. - Основное назначение: быстрое выравнивание грубых торцов деревянных брусков после пиления, выравнивание дна соединительных пазов киля и шпангоутов, удаление больших объёмов излишней древесины — основной инструмент на этапе чернового профилирования. - Подходящие операции: черновое профилирование деревянных брусков, выравнивание крупных выемок, удаление припуска с толстой древесины. 2. Скошенный резец (основной универсальный инструмент для обработки кромок) Режущая кромка скошена под углом, острие острое и маневренное; сочетает производительность съёма материала и точность — наиболее часто используемый универсальный тип. - Основное назначение: обработка кромок и углов деталей, изготовление наклонных выемок, удаление застывших следов клея в соединительных швах, точная подгонка размеров деталей. - Подходящие операции: профилирование боковых кромок шпангоутов, обработка кромок деталей оснастки, точная обработка скошенных элементов. 3. Полукруглый резец (специально для обработки дуг/пазов) Режущая кромка имеет дугообразную форму и предназначена специально для обработки криволинейных поверхностей и дуговых канавок. - Основное назначение: выборка полукруглых посадочных пазов, обработка дугового контура носа и кормы, изготовление паза для установки мачты, обработка профиля цилиндрических деталей. - Подходящие операции: дуговые декоративные элементы, полукруглые выемки, профилирование цилиндрических элементов. 4. Треугольный резец (гравировка тонких линий/V-образных канавок) Режущая кромка имеет V-образную треугольную форму и предназначена специально для нанесения линий и изготовления узких канавок. - Основное назначение: нанесение имитационных линий стыков обшивки корпуса, изготовление узких V-образных канавок, гравировка декоративных деталей, удаление излишков древесины во внутренних углах и труднодоступных местах. - Подходящие операции: гравировка имитации текстуры дерева, тонкие канавки рамок пушечных портов, обработка декоративной резьбы. 5. Остроконечный резец (точная обработка труднодоступных мест) Острие тонкое и острое, позволяет проникать в узкие щели. - Основное назначение: очистка мелких выемок и труднодоступных мест, обработка контура миниатюрных деталей, удаление излишков клея и стружки из щелей. - Подходящие операции: профилирование миниатюрных деталей оснастки, точная обработка узких щелей. Краткий обзор выбора инструмента по участкам 1. Киль, пазы шпангоутов, обработка обшивки; основной инструмент: плоский и скошенный резцы; этап обработки: черновое профилирование после пиления. 2. Дуговой контур носа и кормы; основной инструмент: полукруглый и скошенный резцы; этап обработки: точная обработка контура. 3. Имитация текстуры дерева обшивки, декоративные линии; основной инструмент: треугольный резец; этап обработки: обработка внешних деталей. 4. Профилирование кромок и углов мелких деталей оснастки; основной инструмент: скошенный и остроконечный резцы; этап обработки: точная доводка перед сборкой. 5. Изготовление пазов и полукруглых посадочных канавок; основной инструмент: полукруглый резец; этап обработки: точная обработка конструкции. Указания по использованию и уходу 1. Принцип съёма материала: соблюдать принцип «малыми порциями за несколько проходов», послойно удалять припуск; ни в коем случае не заглублять резец слишком сильно за один проход, чтобы избежать раскалывания древесины и излишнего снятия материала. 2. Направление резания: по возможности резать по направлению волокон; резание против волокон легко приводит к ворсистости древесных волокон и сколам кромок. 3. Правила безопасности: лезвие острое; при работе направляйте лезвие от себя, чтобы предотвратить соскальзывание и порезы; рекомендуется использовать защитные перчатки; в нерабочее время надевайте защитный колпачок. 4. Использование инструмента по назначению: применять только для древесины, мягкого пластика и других мягких материалов; запрещается резать металл и твёрдый картон, чтобы избежать быстрого износа и выкрашивания режущей кромки. 5. Уход за режущей кромкой: после затупления лезвие можно заточить мелким оселком, соблюдая угол режущей кромки; тупой инструмент требует усилия при резании и легко соскальзывает, что, наоборот, повышает риск ошибок при работе.
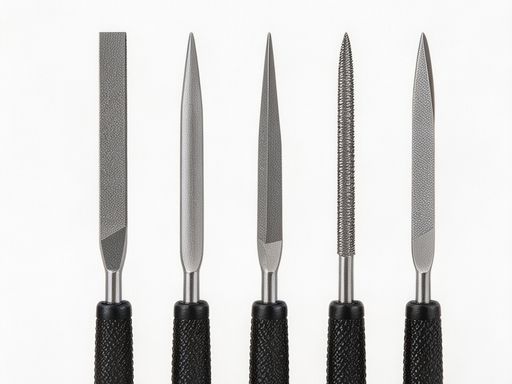
Напильник
Напильник — ключевой инструмент формообразования, связывающий черновой распил и тонкую шлифовку наждачной бумагой. Он в основном решает задачи, которые наждачной бумагой трудно эффективно выполнить: грубые и неровные пропилы после распила, недостаточная точность стыковочных зазоров, формообразование сложных контуров, обработка кромок внутренних стенок микроотверстий и т. п. Благодаря различной форме насечки он подходит для плоских, изогнутых поверхностей, внутренних углов, круглых отверстий и других конфигураций; это обязательный инструмент на этапах точной обработки каркаса и формообразования деталей. --- Подробное описание типов напильников и их применение в судомоделизме 1. Плоский напильник (плоский профиль) · основной инструмент для формообразования плоскостей Корпус напильника плоский, обе стороны имеют насечку; это базовый вариант с наибольшей частотой использования. - Основное назначение: выравнивание торцов деревянных брусков после распила, доводка стыковочных пазов киля и шпангоутов, выравнивание боковых кромок палубных реек, исправление отклонений больших плоскостей; после распила грубой обработкой сначала быстро выравнивают припуск плоским напильником, затем переходят к шлифовке наждачной бумагой. - Рекомендации по выбору: выбрать по одному напильнику со средней и мелкой насечкой; крупная насечка снимает припуск, мелкая — доводит поверхность. 2. Полукруглый напильник · для изогнутых поверхностей/дуг Одна сторона плоская, другая — дугообразная; подходит как для плоских, так и для изогнутых поверхностей. - Основное назначение: формообразование дугообразных контуров носа и кормы, шлифовка конусности мачт и круглых деталей, доводка дугообразных кромок шпангоутов, обработка полукруглых канавок; дугообразная поверхность повторяет кривизну детали, эффективность формообразования значительно выше, чем у наждачной бумаги. - Рекомендации по выбору: предпочтителен полукруглый напильник средней ширины, подходящий для большинства изогнутых деталей. 3. Трехгранный напильник · для внутренних углов/пазов Поперечное сечение треугольное, все три ребра имеют насечку; специально предназначен для обработки углов и узких пазов. - Основное назначение: доводка внутренних углов пазов шпангоутов, обработка V-образных вырезов, выпрямление внутренних стенок узких щелей, очистка излишков клея и древесной стружки в труднодоступных местах соединений; корректировка точности прямых стыков и обработка зон, куда не может проникнуть плоский напильник. 4. Круглый напильник · для круглых отверстий/дугообразных пазов Корпус цилиндрический, насечка по всей окружности; подходит для круглых отверстий и дугообразных пазов. - Основное назначение: увеличение отверстий для такелажа, удаление заусенцев с внутренних стенок просверленных отверстий, обработка круглых отверстий под штифты, шлифовка дугообразных канавок; если после сверления ручной дрелью отверстие получилось меньше нужного или внутренние стенки неровные, круглым напильником аккуратно расширяют отверстие и обрабатывают кромки. - Рекомендации по выбору: постоянно иметь два диаметра — 1,0 мм и 2,0 мм, соответствующие основным диаметрам отверстий в судомоделизме. 5. Ножевой напильник (дополнительный вариант) · для узких щелей/тонкой обработки кромок Режущая кромка узкая и тонкая, как лезвие; подходит для чистовой обработки очень узких щелей. - Основное назначение: доводка узких щелей пушечных портов, прорезание пазов в тонких деревянных пластинах, обработка кромок мелких канавок основания ограждения; тонкое формообразование в сверхузких зонах — это дополнительный вариант для продвинутого уровня, для начального изготовления не обязателен. --- Порядок обработки по крупности насечки Крупность насечки напильника соответствует разным этапам обработки и логически связана со шлифовкой наждачной бумагой; соблюдается принцип «от крупного к мелкому»: 1. Напильник с крупной насечкой: после распила быстро снимает большой припуск и исправляет значительные отклонения, оставляя припуск 0,1–0,2 мм на чистовую обработку. 2. Напильник со средней насечкой: основной этап формообразования — выравнивание поверхности и корректировка контура для достижения размерной точности, близкой к готовому изделию. 3. Напильник с мелкой насечкой: чистовая доводка поверхности, удаление царапин от крупного напильника и подготовка к последующей шлифовке наждачной бумагой. > После завершения формообразования деревянных деталей выполняется тонкая шлифовка наждачной бумагой в последовательности 240# → 400# → 600#, что позволяет получить ровную и гладкую поверхность. --- Краткий обзор выбора напильников по участкам 1. Киль, пазы и торцы шпангоутов; основные напильники: плоский, трехгранный; выбор насечки: крупная → средняя. 2. Дугообразные контуры носа и кормы; основной напильник: полукруглый; выбор насечки: средняя → мелкая. 3. Мачты и цилиндрические детали; основные напильники: полукруглый, круглый; выбор насечки: средняя → мелкая. 4. Отверстия для такелажа и отверстия под штифты — обработка кромок и расширение; основной напильник: круглый; выбор насечки: мелкая. 5. Пушечные порты, узкие пазы, внутренние углы; основные напильники: трехгранный, ножевой; выбор насечки: средняя → мелкая. 6. Чистовая доводка мелких деталей оснастки; основные напильники: полный набор мелких надфилей; выбор насечки: мелкая. --- Указания по использованию и уходу 1. Направление опиливания: нажимать при движении напильника вдоль волокон древесины; при обратном ходе приподнимать напильник, не касаясь древесины, чтобы избежать опиливания против волокон, которое приводит к ворсистости древесных волокон и скалыванию кромок. 2. Принцип усилия: легко нажимать и продвигать равномерно, полагаясь на естественное резание зубьев насечки; чрезмерное усилие легко приводит к выкрашиванию зубьев напильника и растрескиванию древесины. 3. Своевременная очистка от стружки: забивание промежутков между зубьями древесной стружкой снижает эффективность резания; очищать стальной щеткой вдоль направления насечки, запрещается сдувать стружку ртом. 4. Специализированное использование: напильник для дерева применять только для древесины и мягкого пластика; запрещается опиливать им металлические детали, чтобы избежать быстрого износа и выкрашивания насечки; для опиливания медных гвоздей и металлических деталей следует отдельно держать напильник для металла. 5. Защита при хранении: насечка довольно хрупкая; избегайте совместного хранения с гаечными ключами, плоскогубцами и другими твердыми предметами и ударов, чтобы предотвратить выкрашивание вершин зубьев.
剪刀
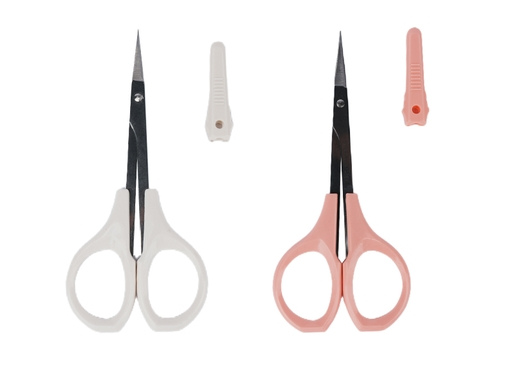
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。 各规格用途详解 1. 尖头精密直剪 刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。 - 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。 - 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。 2. 弯头精密剪(曲线/死角专用款) 刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。 - 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。 - 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。 使用与保养注意事项 1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。 2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。 3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。 4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
船模专用小手工锯
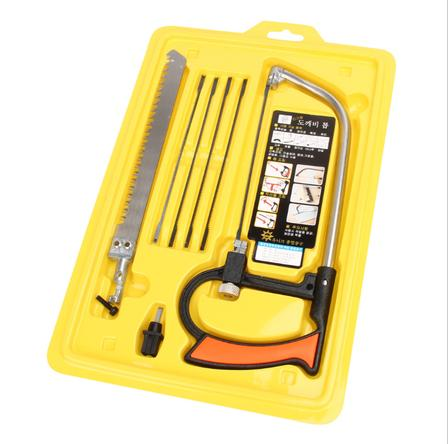
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。 各部件对应用途详解 1. 宽齿钢锯条(木方截断主力) 搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。 - 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。 - 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。 2. 细齿锯条(豁口/精细裁切专用) 齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。 - 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。 - 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。 3. 钢丝线锯条(曲线/异形切割补充) 细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。 - 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。 - 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。 --- 通用使用注意事项 1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。 2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。 3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。 4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
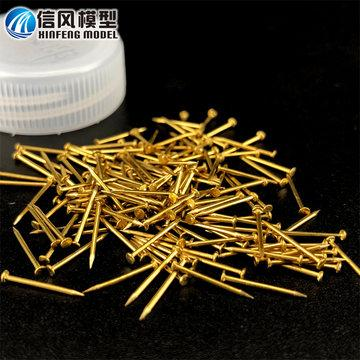
Миниатюрные медные гвозди
Медные гвозди для судомоделей — это ключевые комплектующие для конструктивного усиления моделей деревянных парусников и имитационной оснастки; они применяются вместе с мини-молотком, ручной мини-дрелью и пинцетом и выполняют двойную функцию: конструкционную фиксацию и имитацию внешнего вида. Вся система охватывает три большие категории — конструкционную фиксацию, открытую декоративную отделку и специализированную оснастку, — полностью покрывая потребности изготовления на всех этапах: от основного каркаса до деталей отделки. --- I. Состав полного комплекта гвоздей и сопутствующих инструментов 6 типов гвоздей + 4 сопутствующих монтажных инструмента для всех этапов изготовления. Полный перечень приведён ниже: > Сопутствующие инструменты: мини-молоток с двумя головками (нейлоновая + латунная), прецизионная ручная мини-дрель, прямой остроносый пинцет из нержавеющей стали, разметочный кернер из вольфрамовой стали. > Гвозди: медные цилиндрические штифты, латунные гвозди с полукруглой головкой, латунные гвозди с потайной головкой, деревянные штифты, имитационные декоративные заклёпки, латунные гвозди-крючки «9». --- II. Подробный разбор основных типов гвоздей 1. Медные цилиндрические штифты (основное средство скрытого позиционирования конструкции) Чисто цилиндрический медный стержень без головки; фиксируется за счёт плотной посадки в древесине. После установки полностью скрыт, без видимых следов; обеспечивает высокую точность позиционирования и хорошую прочность конструкции. - Основное применение: позиционирование при стыковке киля и шпангоутов, внутренняя фиксация основания мачты, подвижная ось вращения орудийного станка, усиление стыков скрытых элементов. - Стандартные типоразмеры: 0,6 мм / 0,8 мм / 1,0 мм / 1,2 мм / 1,5 мм / 2,0 мм. - Подходящее сверло: диаметр пилотного отверстия равен диаметру штифта или меньше на 0,05 мм для обеспечения плотной посадки. 2. Латунные гвозди с полукруглой головкой (универсальное крепление + открытая имитация) Полукруглая головка; латунный материал устойчив к коррозии, умеренная твёрдость, не легко гнётся; сочетает конструкционную фиксацию и имитацию внешнего вида — наиболее часто используемый универсальный тип. - Основное применение: открытая фиксация наружной обшивки корпуса, фальшборта, привального бруса и элементов оснастки; головка гвоздя непосредственно служит имитационной деталью. - Стандартные типоразмеры: 0,5 мм / 0,6 мм / 0,7 мм / 0,8 мм / 1,0 мм / 1,2 мм. - Подходящее сверло: диаметр пилотного отверстия = диаметр гвоздя − 0,1 мм, чтобы обеспечить удерживающую способность и не расколоть древесину. 3. Латунные гвозди с потайной головкой (специально для фиксации заподлицо с плоскостью) Коническая потайная головка; после забивания гвоздь находится заподлицо с поверхностью древесины, без выступания и не мешает последующей шлифовке и окраске. - Основное применение: укладка палубных планок, открытые гвозди обшивки корпуса, крепление плоских декоративных деталей; для максимально ровной открытой поверхности. - Стандартные типоразмеры: 0,6 мм / 0,7 мм / 0,8 мм / 1,0 мм. - Подходящее сверло: диаметр пилотного отверстия = диаметр гвоздя − 0,1 мм; для крупномасштабных моделей можно использовать зенковку для выполнения потайного отверстия. 4. Деревянные штифты (полностью скрытое усиление без следов) Круглый стержень из массива древесины того же материала, что и модель; после склеивания сливается с основной древесиной, без цветового различия и ощущения металлического инородного включения. - Основное применение: скрытое позиционирование внутреннего каркаса, усиление стыков палубных планок, внешние конструкции, где недопустим открытый металл. - Стандартные типоразмеры: 0,8 мм / 1,0 мм / 1,2 мм / 1,5 мм. - Подходящее сверло: диаметр пилотного отверстия на 0,1—0,2 мм меньше диаметра штифта; в сочетании со столярным клеем даёт более высокую прочность соединения. 5. Имитационные декоративные заклёпки (чисто внешний декоративный элемент) Очень мелкие медные гвозди с плоским дном / медные капли; не несут реальной конструкционной нагрузки и используются только для воспроизведения визуальных деталей заклёпок настоящего судна. - Основное применение: заклёпки орудийных бугелей, декоративные судовые таблички, имитация металлических декоративных элементов; в мелкомасштабных моделях заменяют настоящие гвозди, чтобы избежать растрескивания тонких пластин. - Стандартные типоразмеры: 0,3 мм / 0,4 мм / 0,5 мм. - Способ установки: неглубокое отверстие + приклеивание цианоакрилатным клеем, без глубокого забивания. #6. Гвозди «9» (специальные гвозди для швартовной оснастки) Также называются крючковыми гвоздями, швартовными гвоздями. Изготовлены из латуни, по форме напоминают цифру «9»: один конец — прямой стержень, который забивается для фиксации; другой — дугообразный крюк для подвешивания тросов и швартовки. Это характерный элемент оснастки старинных парусников. - Основное применение: имитация швартовных уток/кнехтов и направляющих крюков настоящего судна; для точек подвески тросов на палубе и фальшборте, крепления якорной цепи и концов вант; значительно повышают реалистичность оснастки. - Стандартные типоразмеры: - Крупномасштабные модели (1:20—1:48): стержень 0,8—1,2 мм, внутренний диаметр крюка 2—4 мм. - Среднемасштабные модели (1:50—1:80): стержень 0,6—0,8 мм, внутренний диаметр крюка 1,5—2,5 мм. - Мелкомасштабные модели (1:96—1:150): стержень 0,4—0,5 мм, внутренний диаметр крюка 1—1,5 мм. - Ключевые моменты установки: предварительно просверлить соответствующее пилотное отверстие, нанести на стержень немного цианоакрилатного клея и забить; крюки должны быть единообразно направлены наружу борта и равномерно распределены вдоль фальшборта и края палубы. --- III. Таблица подбора типоразмеров по масштабу модели | 1:20—1:48 Крупномасштабные большие судомодели | Конструкционные штифты: 1,0—2,0 мм | Открытые крепёжные гвозди: 0,8—1,2 мм | Стержень гвоздя «9»: 0,8—1,2 мм | Подходящие свёрла: 0,8 / 1,0 / 1,8 мм | Типичное применение: основной каркас, толстые пластины обшивки корпуса, основание мачты, крупный орудийный станок |. | 1:50—1:80 | Среднемасштабные распространённые судомодели | Конструкционные штифты: 0,7—1,2 мм | Открытые крепёжные гвозди: 0,7—0,8 мм | 0,6—0,8 мм | Подходящие свёрла: 0,6 / 0,7 / 1,0 мм | Типичное применение: наружная обшивка корпуса, палубные гвозди, фальшборт, позиционирование шпангоутов, стандартная оснастка |. | 1:96—1:150 | Мелкомасштабные детализированные судомодели | Конструкционные штифты: 0,4—0,8 мм | Открытые крепёжные гвозди: 0,4—0,6 мм | Стержень гвоздя «9»: 0,4—0,5 мм | Подходящие свёрла: 0,3 / 0,5 / 0,7 мм | Типичное применение: декоративные заклёпки, тонкие леера, миниатюрные орудийные детали, небольшие швартовные точки |. --- ## IV. Подробное назначение по узлам и подбор типоразмеров 1. Основной каркас (киль/шпангоуты/балки) - Основная функция: конструкционное позиционирование + усиление против деформации, компенсирует недостаточную несущую способность чисто клеевого соединения. - Тип крепежа: медные цилиндрические штифты / деревянные штифты (полностью скрытые, не выступают наружу). - Соответствие типоразмеров: крупный масштаб 1,5—2,0 мм; средний масштаб 1,0—1,2 мм; мелкий масштаб 0,6—0,8 мм. - Ключевые моменты: штифт проходит насквозь через киль и шпангоут, оба конца смазываются столярным клеем и забиваются; после отверждения отшлифовать заподлицо, полностью скрыть без следов. 2. Наружная обшивка корпуса - Основная функция: помогает клею фиксировать обшивку, предотвращает отклеивание из-за температурного расширения и сжатия; воспроизводит имитационный эффект открытых гвоздей наружной обшивки настоящего судна. - Тип крепежа: латунные гвозди с полукруглой головкой / латунные гвозди с потайной головкой (для ровной поверхности выбирайте потайную). - Соответствие типоразмеров: крупный масштаб 1,0—1,2 мм; средний масштаб 0,8 мм; мелкий масштаб 0,5—0,6 мм (или имитация «фальшивых гвоздей» точечным нанесением краски). - Ключевые моменты: равномерно распределять вдоль стыков обшивки; при работе с тонкими пластинами обязательно подкладывать с обратной стороны обрезок древесины перед забиванием, чтобы предотвратить растрескивание. 3. Палубная система - Основная функция: фиксация палубных планок (второй слой палубы, можно использовать планки второго слоя обшивки), имитация реальной текстуры палубного крепления гвоздями. - Тип крепежа: латунные гвозди с потайной головкой (после установки заподлицо с палубой); в мелком масштабе — декоративные заклёпки. - Соответствие типоразмеров: крупный масштаб 0,8—1,0 мм; средний масштаб 0,6—0,8 мм; мелкий масштаб 0,4—0,5 мм. - Ключевые моменты: в крупном масштабе можно предварительно выполнить зенковку/потайное отверстие; места установки гвоздей располагать симметрично по обеим сторонам палубных планок — так реалистичнее. 4. Фальшборт и швартовная оснастка - Основная функция: фиксация досок фальшборта и привального бруса, воспроизведение деталей швартовных точек подвески. - Тип крепежа: латунные гвозди с полукруглой головкой (фиксация конструкции) + гвозди «9» (швартовные точки подвески). - Соответствие типоразмеров: - Крепёжные гвозди: крупный масштаб 1,0—1,2 мм; средний масштаб 0,7—0,8 мм; мелкий масштаб 0,5—0,6 мм. - Гвозди «9»: крупный масштаб — стержень 0,8—1,2 мм; средний масштаб — 0,6—0,8 мм; мелкий масштаб — 0,4—0,5 мм. - Ключевые моменты: крюки гвоздей «9» направлены наружу борта и равномерно распределены; после заведения троса он естественно провисает, воспроизводя реальный эффект швартовки. 5. Мачта и основание такелажа - Основная функция: фиксация основания мачты, блоков, рымов для вант и других несущих элементов. - Тип крепежа: медные штифты (внутреннее позиционирование) + медные гвозди с полукруглой головкой (открытая фиксация). - Соответствие типоразмеров: крупный масштаб — штифты 1,2—1,5 мм + гвозди с полукруглой головкой 1,0 мм; средний масштаб — штифты 0,8—1,0 мм + гвозди с полукруглой головкой 0,8 мм; мелкий масштаб — штифты 0,6—0,8 мм + гвозди с полукруглой головкой 0,6 мм. - Ключевые моменты: основание мачты является несущим узлом; рекомендуется двойная фиксация штифтом + клеем, чтобы избежать ослабления при последующем натяжении такелажа. 6. Артиллерия и подвижные детали - Основная функция: ось вращения орудийного станка, крепление якорной цепи, петли подвижных люков/дверей. - Тип крепежа: медные цилиндрические штифты (в качестве оси вращения) + миниатюрные гвозди с полукруглой головкой (крепление орудийного станка) + декоративные заклёпки (имитация орудийных бугелей). - Соответствие типоразмеров: крупный масштаб — штифты 1,0—1,2 мм; средний масштаб — штифты 0,6—0,8 мм; мелкий масштаб — штифты 0,4—0,5 мм. - Ключевые моменты: для штифта-оси необходимо предусмотреть зазор около 0,05 мм, чтобы обеспечить плавное вращение без заеданий. 7. Тонкие декоративные элементы (леера, судовые таблички) - Основная функция: максимально реалистичная фиксация, замена клея во избежание загрязнения излишками клея. - Тип крепежа: сверхтонкие декоративные заклёпки / миниатюрные гвозди с полукруглой головкой 0,4—0,6 мм. - Область применения: только для крупномасштабных коллекционных моделей; в обычных тренировочных моделях достаточно приклеивания цианоакрилатным клеем. --- V. Сопутствующие инструменты и правила монтажа 1. Мини-молоток с двумя головками: одна — мягкая нейлоновая (для ударов по деревянной поверхности, чтобы не оставлять вмятин и сколов), другая — латунная (для забивания гвоздей, меньше гнёт тонкие гвозди). 2. Прецизионная ручная мини-дрель: ручное медленное сверление пилотных отверстий соответствующего размера; точные тонкие отверстия без сколов, бережное отношение к тонкой древесине. 3. Прямой остроносый пинцет: придерживание тонких гвоздей при выравнивании, чтобы пальцы не закрывали обзор и стержень гвоздя не перекашивался. 4. Разметочный кернер: предварительное накернивание поверхности древесины для позиционирования, чтобы сверло не скользило и не уходило в сторону. Стандартный порядок установки 1. Разметка и кернение: разметочным кернером отметить на поверхности древесины места отверстий и сделать неглубокие углубления, чтобы сверло не скользило. 2. Подбор пилотного отверстия: выбрать сверло по диаметру гвоздя, ручной мини-дрелью просверлить вертикально; глубина отверстия должна быть на 0,5—1 мм больше длины гвоздя для запаса под стружку. 3. Придерживание гвоздя: пинцетом захватить стержень гвоздя, совместить с отверстием, легко ударить 1—2 раза для фиксации и затем отпустить. 4. Лёгкое забивание: равномерно постукивать латунной головкой; ближе к посадке до конца уменьшить силу, чтобы не повредить поверхность древесины. 5. Финишное усиление: на открытые гвозди можно нанести немного цианоакрилатного клея для усиления; скрытые штифты в сочетании со столярным клеем дают более высокую прочность. Ключевые моменты во избежание ошибок - Запрещается забивать гвозди без предварительного пилотного отверстия — это легко раскалывает тонкие деревянные пластины и вызывает расщепление вдоль волокон. - При забивании в тонкую древесину или по её краю необходимо подкладывать обрезки древесины с обратной и боковой стороны для предотвращения сколов. - Для мелкомасштабных тонких пластин предпочтителен «метод фальшивых гвоздей»: кончиком иглы, смоченным в тёмной краске, нанести точки-гвозди, полностью избегая риска растрескивания.
小锤
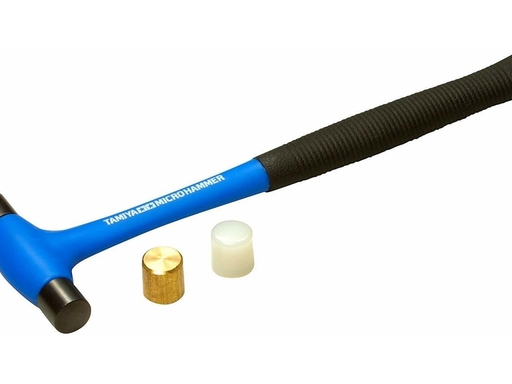
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。 核心锤头类型与船模对应用途 1. 尼龙/橡胶软锤头 锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。 - 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构 2. 黄铜锤头 黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。 - 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。 3. 钢制锤头 硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。 船模使用关键注意事项 1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。 2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。 3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。 4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
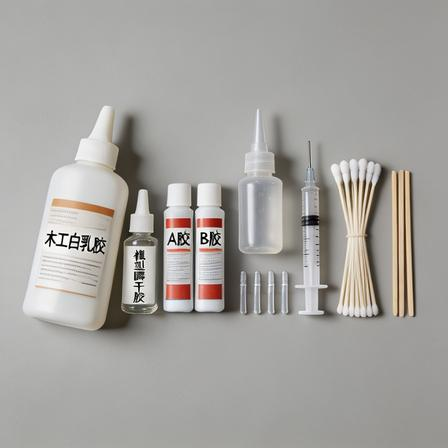
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。 --- 一、核心胶水选型 & 对应解决的场景问题 1. 木工白乳胶(PVA木胶) 解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。 - 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。 - 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。 - 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。 2. 模型瞬干胶(CA氰基丙烯酸酯胶) 解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。 - 细分规格与对应场景: - 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。 - 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。 - 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。 - 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。 3. 环氧树脂AB胶 解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。 - 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。 - 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。 - **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。 4. 酒精胶 解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。 - 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。 - 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。 --- 二、点胶辅助工具 & 对应解决的问题 1. 塑料点胶针头 解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。 - 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。 - 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。 2. 1ml/2ml一次性塑料注射器 解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。 - 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。 - 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。 3. 尖嘴点胶瓶 解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。 - 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。 4. 溢胶清理工具 - 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。 - 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。 5. 固定辅助工具 - 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。 - 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。 --- 三、船模粘胶通用操作原则 1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。 2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。 3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。 4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
Рекомендации по часто используемым инструментам для изготовления →