Esitlusala

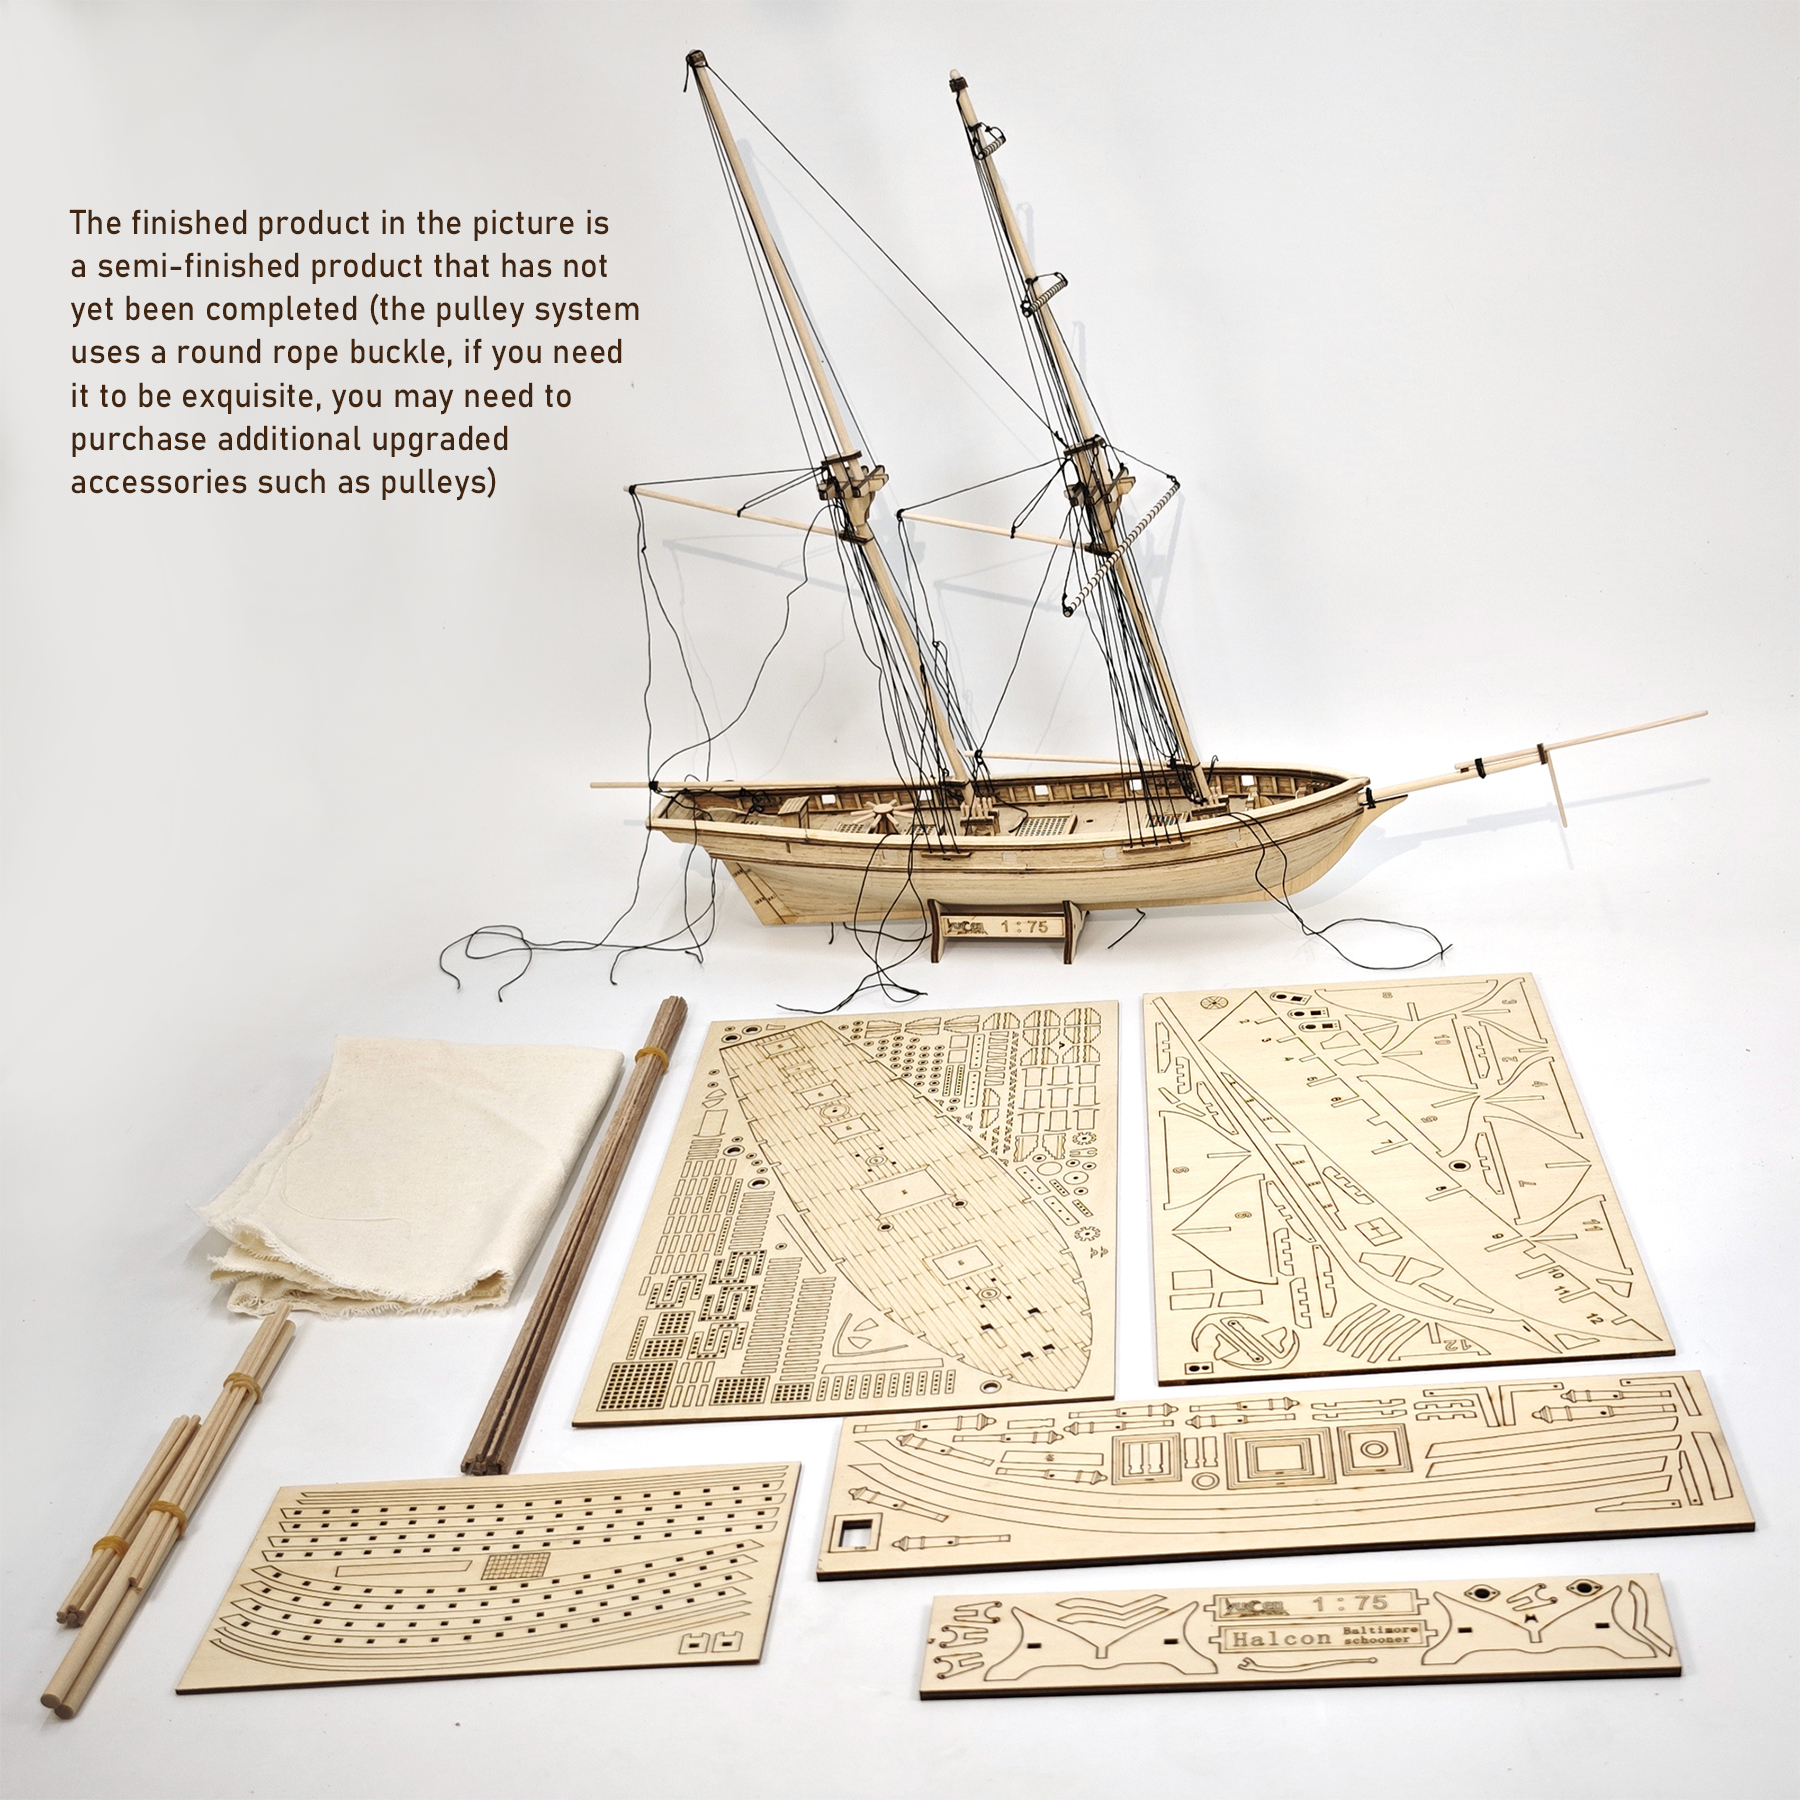
哈尔科号船模型套材 - 木质拼装西洋船

哈尔科号船模型套材 - 木质拼装西洋船 (1:100) 2023112603

Seeria:哈尔科号

Vaata üksikasju
木质船模型的升级配件—第二层(面饰)船壳条(实木薄板)

木质船模型的升级配件—第二层(面饰)船壳条(实木薄板) (sapele+black walnut+Red Pear) 2025070324

Seeria:通用

Vaata üksikasju
单饼滑轮、双饼滑轮、三眼滑轮—木质船模型的升级配件

单饼滑轮、双饼滑轮、三眼滑轮—木质船模型的升级配件 (Black Walnut、Red cherry、Ordinary three eye pulley) 2025042125

Seeria:通用

Vaata üksikasju
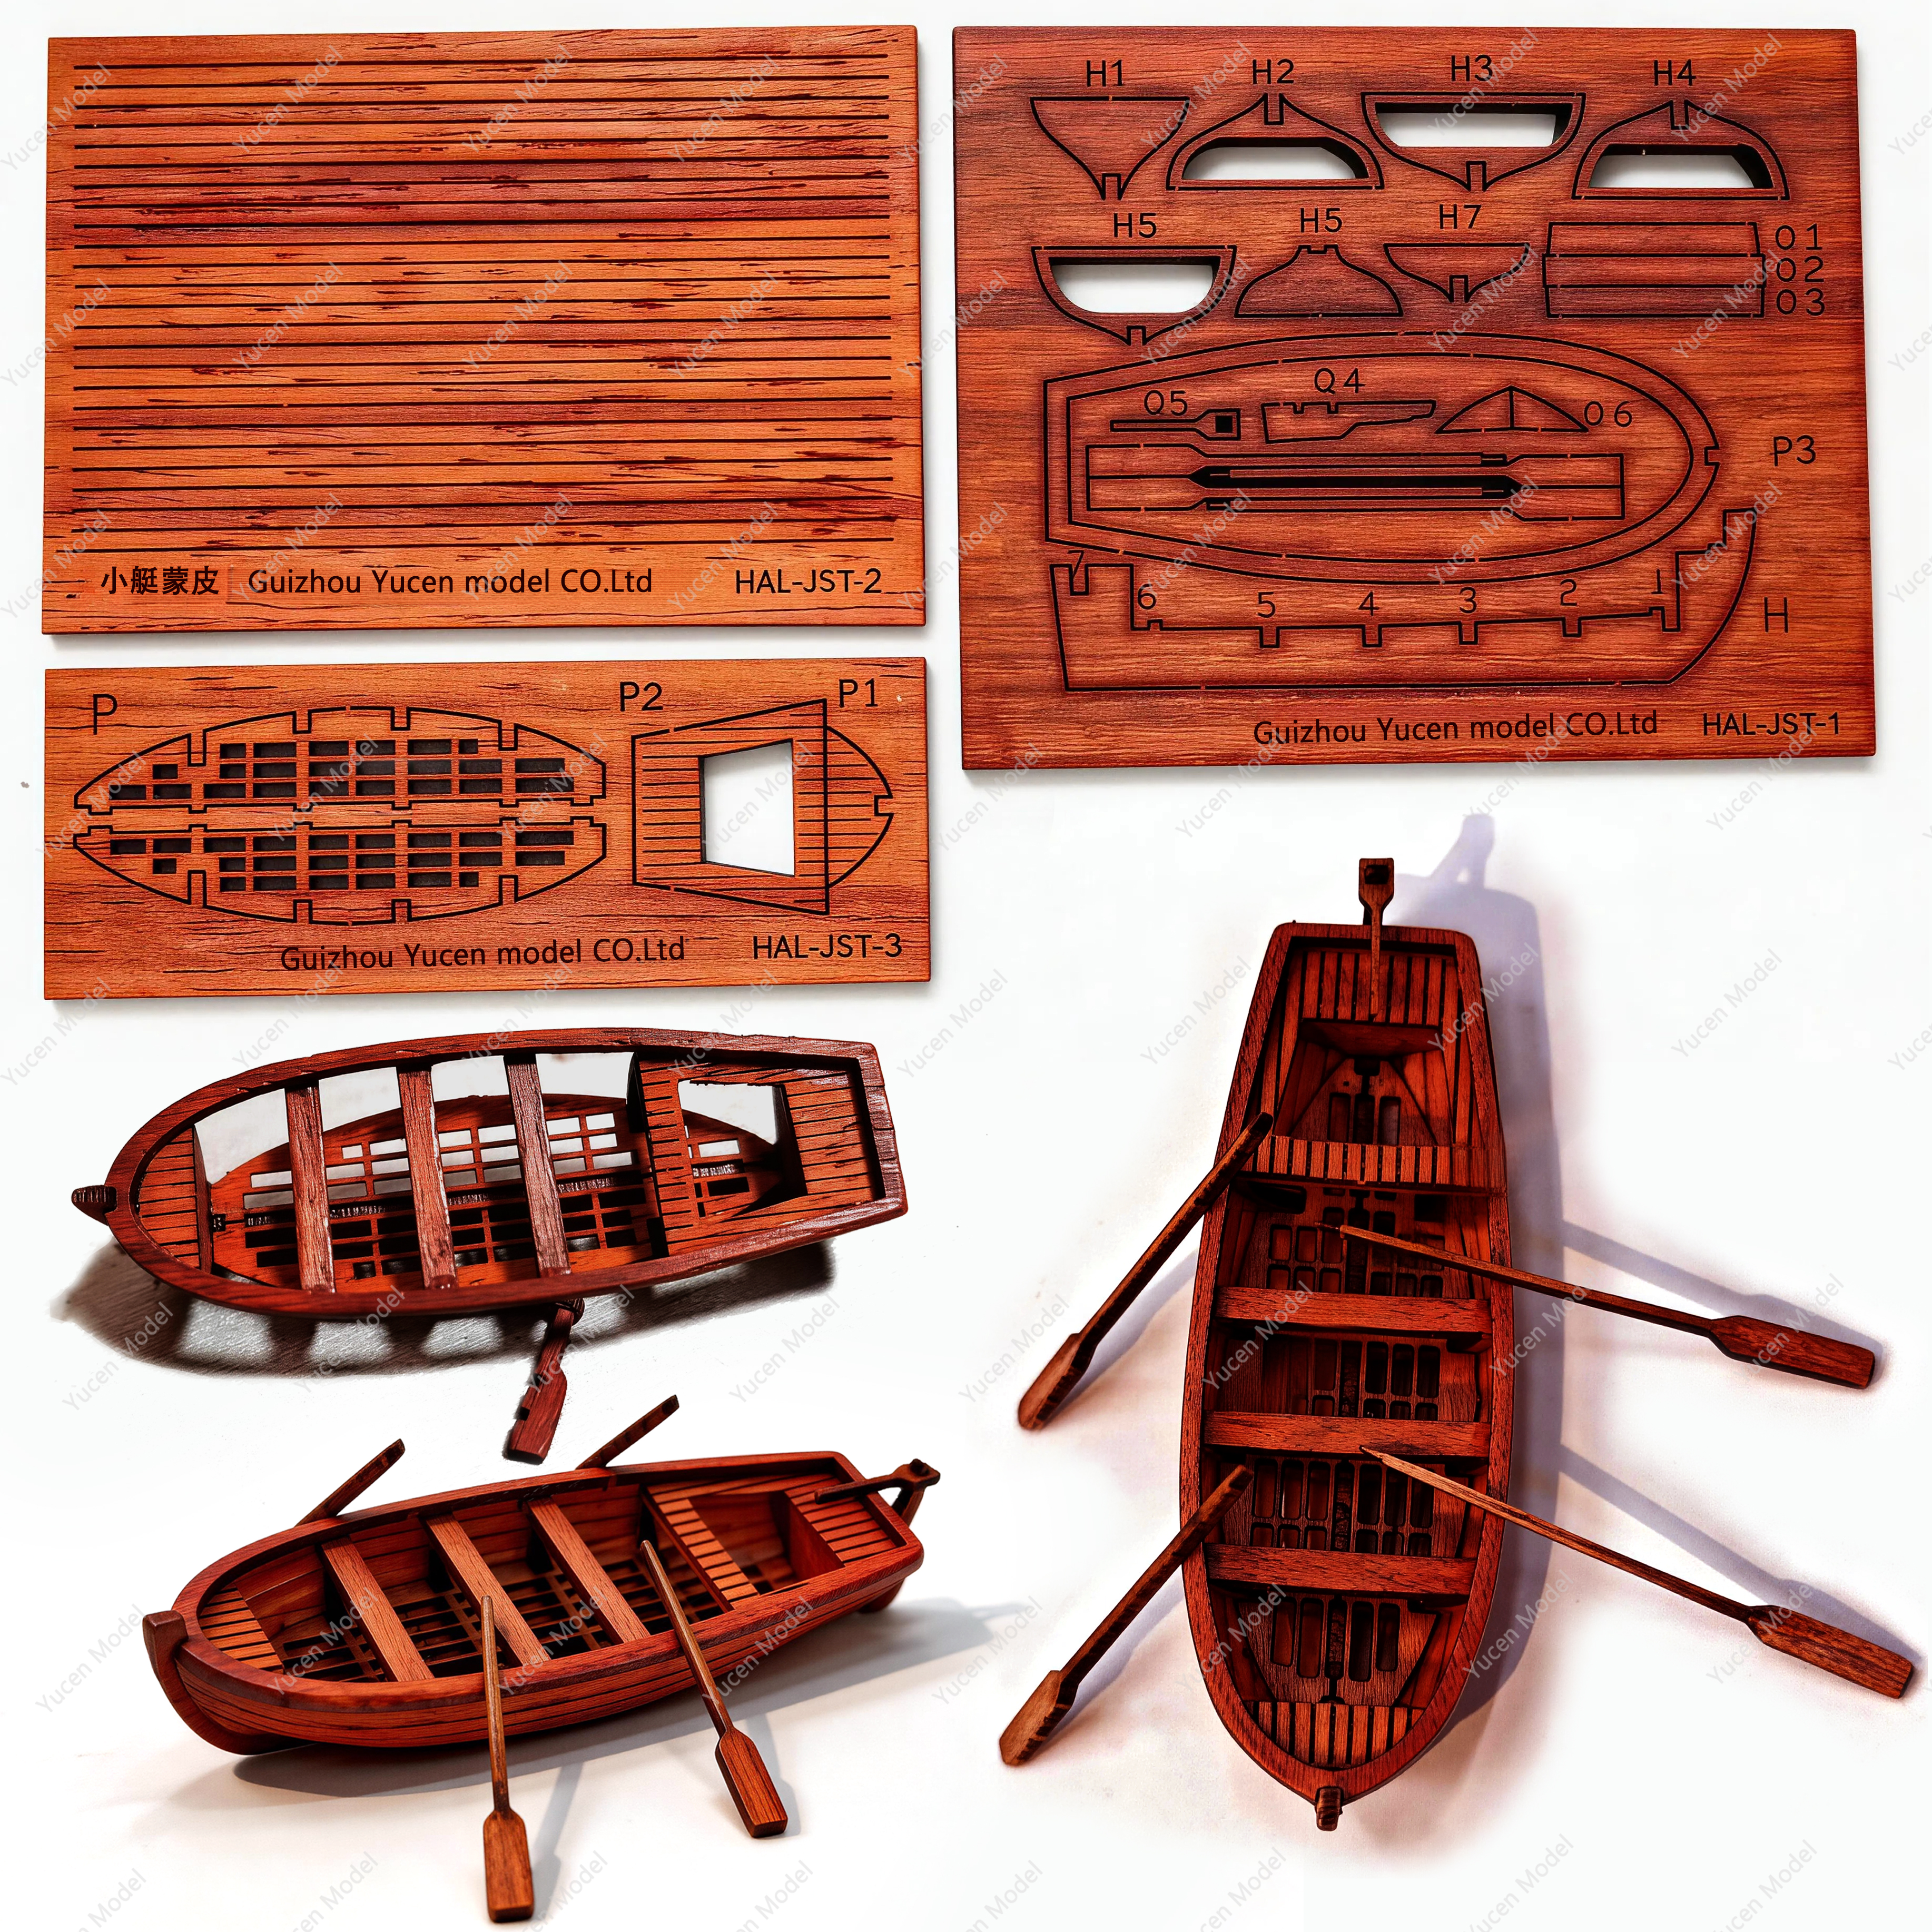
救生艇—船模升级配件,可通用可单独(1:100)

救生艇—船模升级配件,可通用可单独(1:100) (Limewood version、Shabili version) 2025062325

Seeria:通用

Vaata üksikasju
救生艇(修订版)-船舶模型升级配件,通用型

救生艇(修订版)-船舶模型升级配件,通用型 (White Maple Version、Sapele version、Redwood version、Black Walnut Version、Linden wood version) 2026020211

Seeria:通用

Vaata üksikasju
哈尔科号船模型套材 - 木质拼装西洋船

哈尔科号船模型套材 - 木质拼装西洋船 (1:96) 2026012305

Seeria:哈尔科号

Vaata üksikasju
救生艇模型,105毫米长木制救生艇模型,适用于约1.15米的船型。

救生艇模型,105毫米长木制救生艇模型,适用于约1.15米的船型。 (105MM small boat) 2026041582

Seeria:通用

Vaata üksikasju
1:75哈尔科经典木制帆船模型套材,更大更好,暂未上架,敬请关注!

1:75哈尔科经典木制帆船模型套材,更大更好,暂未上架,敬请关注! (1:75) 2026102675

Seeria:哈尔科号

Vaata üksikasju

Juhtumite ja tehnikate jagamine

Tõeliste projektide tehnilised kogemused ja probleemide lahendamise protsess

Kõik Kereplangud Karkass Värvimine Rihmarattad Õrnad detailid Muu
Juhtumite jagamise sisu pole

Soovitatavad valmistamistööriistad

Meie mudelite valmistamisel sageli kasutatavate tööriistade ja materjalide soovitused

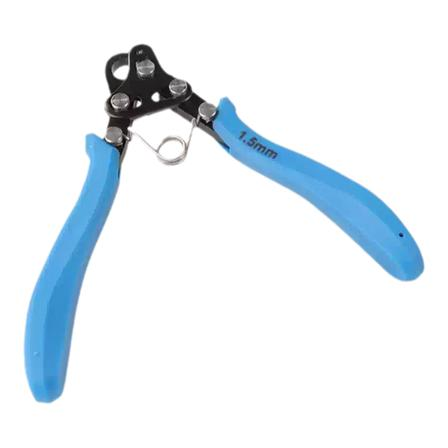
9 字钳(九字卷针钳)
9字钳是木质帆船模型金属舾装制作的专用塑形工具,核心用于标准化加工9字钉、金属丝圆环与挂环,解决手工用尖嘴钳弯折时圈径不一、圆度差、效率低的问题,可批量制作尺寸统一的系缆配件与索具连接件,是提升舾装细节规整度的必备工具。 --- 结构与工作原理 钳头内置固定直径的圆柱绕线柱与卡位槽,夹紧金属丝后通过转动钳身即可一次性绕出标准正圆,无需手工反复校准圆度;主流分为单规格固定圈径款和六段阶梯多槽款,前者精度更高,后者可一把覆盖多种圈径需求。 船模场景核心用途 1. 9字钉标准化加工 批量制作黄铜9字钉,弯钩大小、圆度完全一致,安装在甲板、舷墙作为系缆挂点时,整体外观规整统一,远优于手工弯折的参差效果。 2. 金属丝圆圈制作 加工索具挂环、滑轮吊环、锚链链环、铜栏杆收尾圈等环形零件,尺寸精度高,装配后索具、栏杆的受力与形态更稳定。 3. 金属件细节修饰 修整歪斜的金属圈、调整9字钉弯钩角度、收口开口环,快速修正手工弯折的瑕疵,提升金属舾装件的完成度。 选型建议(对应船模比例) 1:96 ~ 1:150 小比例模型;推荐圈径规格:1.5mm;适配铜丝线径:0.4 ~ 0.6mm。 1:50 ~ 1:80 主流中比例模型;推荐圈径规格:2.0 ~ 2.5mm;适配铜丝线径:0.6 ~ 0.8mm(最常用)。 1:20 ~ 1:48 大比例模型;推荐圈径规格:3.0mm;适配铜丝线径:0.8 ~ 1.2mm。 > 进阶制作可选择六段阶梯圆嘴款,一把钳覆盖多档圈径,适配全比例船模的各类金属丝加工需求。 标准操作与注意事项 1. 操作流程:先将黄铜丝剪至定长,一端弯折小幅直角;将铜丝卡入钳头卡槽,绕线柱顶住弯折处并夹紧;匀速转动钳身绕满一整圈;最后修整直杆角度,保证9字钉直杆与圆环垂直。 2. 材质限制:仅适配铜、铝等软质金属丝,禁止弯折高强度钢丝,避免损伤绕线柱、导致圆度失准。 3. 精度保护:绕线柱为精度核心部件,避免磕碰、摔砸,否则绕出的圆圈会出现椭圆、尺寸偏差。 4. 线径匹配:铜丝线径需与圈径规格匹配,过粗线材强行弯折会导致钳头变形、寿命缩短。
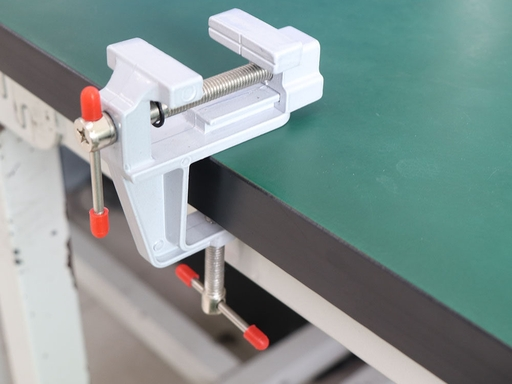
桌口钳(迷你桌虎钳)
桌口钳是木质帆船模型制作中用于工件固定的核心辅助夹具,通过C型夹持结构固定在桌面边缘,可稳定夹紧各类零件,完全解放双手,解决手持作业时工件晃动、发力不稳、对位偏差的问题,是锉削修型、钻孔、粘接固化、金属弯折等工序的标配工具。 --- 结构与核心特点 船模常用款为迷你免打孔型,整体体积小巧,不占用过多操作空间,适配绝大多数模型制作桌面: - 固定结构:底部C型夹座,通过旋钮拧紧即可固定在桌沿,无需打孔破坏桌面,适配厚度2~5cm的常规工作台。 - 可调钳口:通过丝杆调节开合宽度,常规迷你款夹持行程0~5cm,可覆盖船模绝大多数木料、金属件尺寸。 - 旋转底座:中高端款带360°旋转功能,可任意调整工件角度,适配不同方向的锉削、钻孔操作。 - 防护配件:标配软胶/软木钳口套,垫在钳口与工件之间,避免夹伤木质表面、漆面零件与光亮金属件。 --- 船模场景核心用途 1. 锉削修型固定 将龙骨、肋骨、桅杆木方、金属舾装件等夹紧固定,配合锉刀进行端面找平、豁口修整、轮廓修型,全程无需手持,发力均匀稳定,修型精度远高于手持操作,也避免锉刀打滑伤手。 2. 钻孔作业固定 夹紧薄甲板、船壳板、细小舾装零件,配合手捻钻进行索具孔、定位孔加工,工件完全不位移,彻底解决薄件钻孔时打滑、跑偏、崩边的问题,尤其适合批量打孔作业。 3. 粘接组装固化 拼接龙骨与肋骨、桅杆分段、厚木方等受力构件时,涂胶后用桌口钳夹紧对齐,保持压力直至胶水完全固化,无需手工持续扶握,拼接面贴合更紧密,粘接强度更均匀。 4. 金属件加工辅助 固定铜棒、铜丝、金属栏杆底座等工件,配合尖嘴钳弯折塑形、桃口钳定长裁切,发力更稳,弯折角度、裁切长度的精度更高,适合批量制作九字钉、栏杆立柱、系缆桩等金属小零件。 5. 精细打磨辅助 夹紧微型装饰件、炮窗、小滑轮等不便手持的零件,进行边角精细打磨与抛光,避免手指直接接触打磨面,保证打磨角度一致,也防止磨伤手指。 --- 选型与使用注意事项 选型要点: 1. 优先选C型夹免打孔款,安装拆卸灵活,无需破坏桌面,完全满足船模制作需求。 2. 钳口宽度选5~8cm的迷你款即可,过大过重反而占用操作空间,船模零件尺寸均适配。 3. 建议选配带软胶钳口套的款式,或自行裁剪薄木片、美纹纸做防护,避免夹伤木料表面。 使用规范 1. 夹持力度可控:木质零件、薄木片、漆面件以“夹稳不晃”为准,禁止过度拧紧,极易夹出凹痕甚至撑裂木料;金属硬构件可适当加大夹持力。 2. 表面必须防护:所有外露外观面、已上漆构件夹持时,必须垫软木片或软胶套,防止钳口齿纹压出不可逆痕迹。 3. 安装务必稳固:夹座需完全贴紧桌沿并拧紧锁死,避免锉削、发力时钳体移位,导致零件加工报废。 4. 受力方向合理:锉削、钻孔的发力方向尽量朝向钳身主体,避免横向猛力掰撬,防止钳体脱落、零件崩飞。
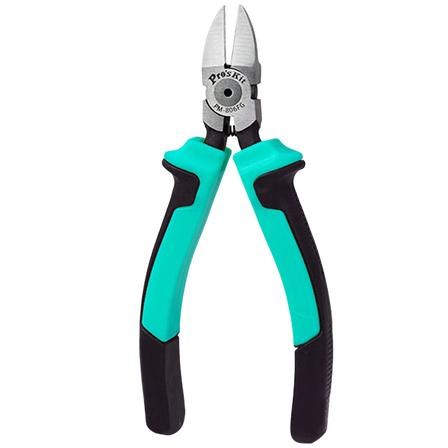
精密桃口钳
桃口钳也常称斜口钳、水口钳、偏口钳,是木质帆船模型金属构件与硬质材料加工的专用剪切工具,核心用于剪断细金属线材、金属零件浇口毛边、硬质塑料配件等较硬材质,剪切力度强劲、切口平整利落,可覆盖尖嘴钳侧剪口无法应对的稍粗、稍硬金属件裁切需求,是金属装制作阶段的必备工具。 两款规格详解与船模用途 1. 标准双刃款(通用主力剪断) 钳口为对称双刃结构,剪切力度大、耐用性强,是日常粗剪作业的主力配置。 - 核心用途:剪断0.5~1.5mm铜丝、铁丝、铜棒,裁切九字钉、铜销钉的多余长度,修剪金属铸件的浇口毛边,剪断硬质塑料舾装件的多余料边。 - 操作要点:剪切时用刃口根部发力,受力更稳、切口更齐;粗硬线材勿用刃尖剪切,避免崩坏刃口尖端。 2. 薄刃精密款(精细平齐裁切) 单面开刃、刃口超薄,剪切时挤压形变小,切口平整近乎无毛刺,适合精细外观件裁切。 - 核心用途:精细裁切光亮铜丝、细金属栏杆线材,修剪外露金属零件的多余长度,保证切口平整无需二次打磨;也可处理激光切割板件的细小连接节点。 - 操作要点:仅用于精细软质金属、塑料裁切,禁止剪切高硬度钢丝,避免薄刃崩口。 船模核心适用场景 1. 铜丝、铜棒定长裁切:制作栏杆、九字钉、系缆桩时,按尺寸精准剪断线材。 2. 金属零件修型:修剪铜钉、铜销、金属滑轮座的浇口、毛边、多余长度。 3. 硬质配件下料:裁切硬质塑料、电木等较硬材质的舾装零件。 4. 废件修整:剪断多余金属连接件、修正错位金属构件。 使用与保养注意事项 1. 材质限制:普通款仅适用于铜、铝等软质金属与塑料,禁止剪切高强度钢丝、硬钢条,避免刃口崩裂变形。 2. 刃口规范:剪切尽量用刃口中后段,勿用刃尖大力剪切粗硬物料,防止尖端崩缺。 3. 禁止他用:不可当作钳子夹持重物,不可当撬棍使用,避免钳头错位、刃口咬合失准。 4. 日常保养:使用后擦净刃口残留的金属屑、胶水,转轴处可少量上油防锈,保证开合顺畅。
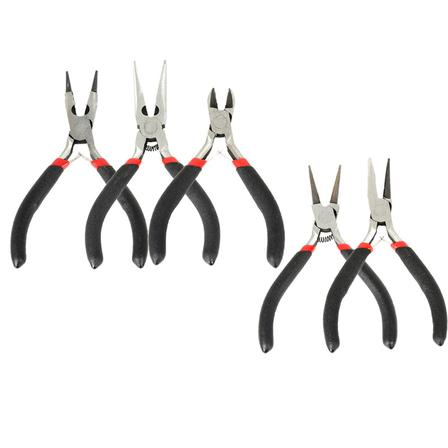
精密尖嘴钳
尖嘴钳是木质帆船模型金属舾装作业的核心夹持与塑形工具,主要解决细小金属零件夹持定位、铜线材弯折塑形、金属配件修调整形、细金属件裁切等需求,相比普通镊子夹持力更强、可承受弯折受力,是金属栏杆、索具配件、铜钉铜销加工安装阶段的必备工具。 --- 各规格详解与船模用途 1. 带侧剪口有齿尖嘴钳 钳头内侧带防滑齿纹,钳身集成侧剪口,夹持稳固、功能集成度高,是日常金属作业的主力工具。 - 核心用途: - 弯折黄铜丝、细铜棒,手工制作栏杆立柱、系缆桩、简易九字钉等金属小零件。 - 夹持九字钉、铜销钉、金属滑轮座等受力构件,辅助敲入、粘接定位,应对镊子无法承受的受力安装场景。 - 侧剪口可裁切0.8mm以内细铜丝、金属线,修整金属零件的浇口毛边。 - 调整金属舾装件角度,比如校正歪斜的栏杆、调整支索环朝向、校正锚链形态。 - 操作要点:弯折铜丝时尽量用钳头根部夹持,受力更稳;夹持粗糙结构件用齿纹面,防滑不打滑。 2. 无齿精密尖嘴钳) 钳口内侧光滑无齿,夹持时不会在工件表面留下压痕,专门负责光亮外观件的精细操作。 - 核心用途 - 夹持抛光、电镀类光亮金属装饰件,比如船铭牌金属饰边、精制炮件、黄铜装饰钉,避免夹痕破坏外观质感。 - 精细调整微型金属配件的位置与形状,比如细栏杆饰条、微型索具环的微整形。 - 穿引粗索具时辅助拉线、收紧绳结,夹持力稳定且不损伤线材表面。 - 操作要点:仅用于精细修饰作业,不要大力夹持粗硬工件,避免光滑钳面压出凹坑、失去无痕夹持能力。 --- 使用与保养注意事项 1. 专钳专用:夹持木质零件、漆面构件时,必须垫一层软纸或使用无齿款,防止夹出不可逆压痕损伤表面。 2. 受力限制:迷你精密款仅适配细小金属件,禁止大力拧掰粗硬钢丝、厚金属件,避免钳头变形、咬合错位。 3. 剪口规范:侧剪口仅适合裁切铜、铝等软质细金属线,禁止剪切钢丝、硬铁丝,防止崩坏刃口。 4. 日常保养:使用后擦净钳身残留的胶水、金属屑,转轴处可滴少量润滑油保证开合顺畅。
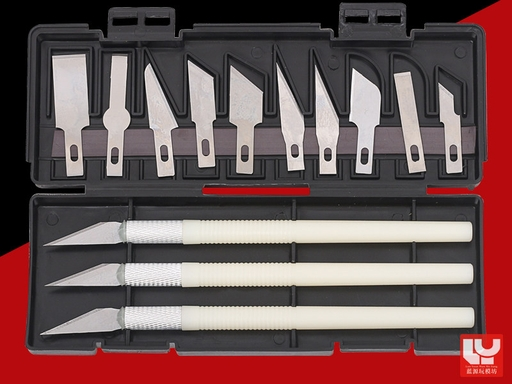
割刀
船模割刀是木质帆船模型拼装与加工阶段的核心切削工具,两款搭配可完整覆盖板件连接节点铲断、木条快速切断、拼接面修平、边角细节修饰四大核心需求,切削精度优于手工锯、去料效率高于雕刻刀,是骨架制作、板件加工的高频必备工具。 两款割刀详解与船模用途 1. 斜口模型笔刀(通用切断+细节修饰主力) 笔式握持结构,搭配30°斜口锋利刀片,是日常制作使用率最高的通用切削工具。 - 核心用途: - 细木条、薄木片的精准切断,切口平整不易劈裂,替代剪刀处理稍硬、稍厚的木料。 - 构件边角细节修饰、削除毛边毛刺、修整拼接缝高低差。 - 薄木片斜切口、倒角加工,小型装饰件精细裁切。 - 操作要点:切断木条时刀刃垂直木料表面,轻压匀速划透,切勿蛮力掰断,避免木纹沿纤维劈裂;细节修边用刀尖轻刮,逐层去料防止切削过量。 2. 平口铲刀(板件节点铲断+拼接面修平专用) 也叫平底推刀、板件分离刀,刃口平直宽阔,刀身刚性强,可承受横向推铲力,专门应对铲、刮类作业。 - 核心用途: - 铲断激光切割板件之间的连接节点,快速分离肋骨、龙骨、甲板等预制板件,不损伤板件主体。 - 修平拼接面的凸起胶痕、错位台阶,刮除木料表面的激光焦痕、瑕疵。 - 清理拼接豁口底面的多余木料,保证构件拼接时贴合紧密无缝隙。 - 操作要点:铲节点时刀刃对准节点根部,顺着板面水平匀速推进,力度均匀,避免刀刃打滑刮坏板件有效区域;修平面时保持刀身小幅倾斜,逐层刮除余量。 使用与保养注意事项 1. 安全规范:刀刃锋利,操作时刀刃朝向远离自身的方向,防止打滑划伤,建议佩戴安全手套;闲置时套好保护帽。 2. 专刀专用:仅用于木料、软塑料、卡纸等软质材料,禁止直接切削金属,避免刃口崩口变钝。 3. 及时换刃:刀片变钝后及时更换,钝刀切削费力且易打滑,反而更容易引发木料崩边和操作失误。 4. 收纳防护:刀片与刀身收纳在专用盒中,避免刃口与硬物磕碰,同时防止细小刀片散落丢失。
迷你雕刻刀
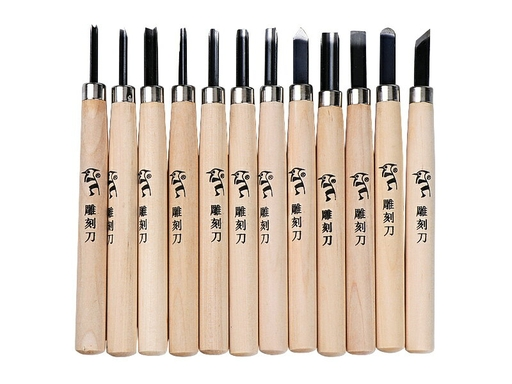
这是木质帆船模型制作中专门用于去除多余木料的切削工具,介于手工锯粗截断与砂纸细打磨之间,可完成薄木裁切、边角修型、豁口修整、凹槽加工、细节雕刻等作业,相比锯子精度更高,相比砂纸去料效率更快,是骨架精加工、舾装零件修型的必备工具。 各刃型详解与船模对应用途 1. 平口刀(平面大面积去料) 刃口平直规整,切削接触面积大,去料效率最高。 - 核心用途:快速修平木方锯切的粗糙断面、找平龙骨与肋骨的拼接豁口底面、去除大面积多余木料,是粗修型阶段的主力。 - 适配场景:木方粗修型、大豁口找平、厚木料余量去除。 2. 斜口刀(通用修边主力) 刃口呈斜角,刀尖锋利灵活,兼顾去料效率与精细度,是使用率最高的通用款。 - 核心用途:修整构件边角、加工斜向豁口、削除拼接缝固化胶痕、精细调整零件尺寸。 - 适配场景:肋骨侧边修型、舾装零件修边、斜口构件精细加工。 3. 圆口刀(弧形/凹槽加工专用) 刃口呈圆弧状,专门应对曲面与弧形槽加工。 - 核心用途:挖制半圆形卡槽、修整船艏船艉弧形轮廓、加工桅杆安装凹槽、修磨圆柱类零件外形。 - 适配场景:弧形装饰件、半圆形豁口、圆柱构件修型。 4. 三角刀(细线/V槽雕刻) 刃口呈V形三角,专门用于刻线与窄槽加工。 - 核心用途:刻制船壳板拼接缝仿真线条、加工V型窄槽、雕刻装饰细节、修整内角死角的多余木料。 - 适配场景:木纹仿真刻线、炮窗边框细槽、装饰雕花细节加工。 5. 尖口刀(精细死角修型) 刀尖尖锐纤细,可深入狭窄缝隙作业。 - 核心用途:清理细小豁口死角、修整微型零件轮廓、剔除缝隙内的多余胶痕与木屑。 - 适配场景:微型舾装件修型、狭窄缝隙精细修整。 分部位对应选型速览 1.龙骨、肋骨豁口、船壳修整;核心用刀:平口刀、斜口刀;加工阶段:锯切后粗修型。 2.船艏船艉弧形轮廓;核心用刀:圆口刀、斜口刀;加工阶段:轮廓精细修型。 3.船壳仿真木纹、装饰刻线;核心用刀:三角刀;加工阶段:外观细节加工。 4.舾装小零件边角修型;核心用刀:斜口刀、尖口刀;加工阶段:装配前精修。 5.凹槽、半圆形卡槽加工;核心用刀:圆口刀;加工阶段:结构精细加工。 使用与保养注意事项 1. 去料原则:遵循少量多次原则,逐层削除余量,切勿一次下刀过深,避免木料劈裂、切削超量。 2. 施刀方向:尽量顺着木纹方向切削,逆纹操作极易导致木纤维起毛、边缘崩缺。 3. 安全规范:刀刃锋利,操作时刀刃朝向远离自身的方向,防止打滑划伤,建议佩戴安全手套;闲置时套好保护帽。 4. 专刀专用:仅用于木料、软塑料等软质材料,禁止切削金属、硬卡纸,避免刃口快速磨损崩口。 5. 刃口维护:刀刃变钝后可用细油石顺刃口角度打磨修锐;钝刀切削费力且易打滑,反而更容易引发操作失误。
锉刀
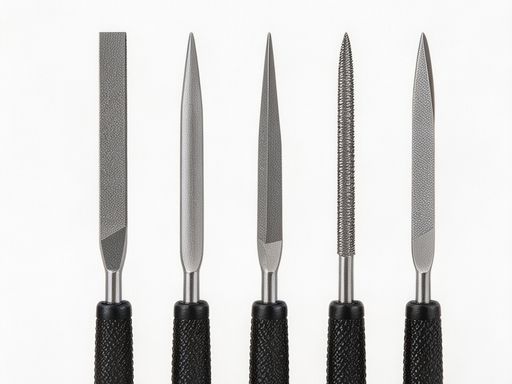
锉刀是衔接粗锯切与细砂纸打磨的核心修型工具,主要解决锯切后切口粗糙不齐、拼接豁口精度不足、异形轮廓修型、微孔内壁修边等砂纸难以高效处理的问题,通过不同齿形适配平面、曲面、内角、圆孔等多种构型,是骨架精加工、零件修型阶段的必备工具。 --- 各锉型详解与船模对应用途 1. 扁锉(平锉)· 平面修型主力 锉身扁平,两面均为切削齿,是使用率最高的基础款。 - 核心用途:修平木方锯切断面、修整龙骨与肋骨的拼接豁口、找平甲板条侧边、修正大面积平面偏差;锯切后的粗余量优先用扁锉快速找平,再过渡到砂纸打磨。 - 选型建议:选中齿+细齿各一支,粗齿去余量、细齿修光面。 2. 半圆锉 · 曲面/圆弧专用 一面为平面、一面为圆弧面,兼顾平面与曲面作业。 - 核心用途:修型船艏船艉的弧形轮廓、打磨桅杆锥度与圆形构件、修整肋骨弧形边线、加工半圆形凹槽;弧面贴合构件曲线,修型效率远高于砂纸。 - 选型建议:优先选中幅宽半圆锉,适配大多数曲面构件。 3. 三角锉 · 内角/槽口专用 截面为三角形,三条棱边均带切削齿,专门处理夹角与窄槽。 - 核心用途:修整肋骨卡槽的内角、加工V型豁口、修直窄缝内壁、清理拼接死角的多余胶痕与木屑;直角拼接位的精度修正,扁锉无法伸入的区域均可处理。 4. 圆锉 · 圆孔/弧形槽专用 锉身呈圆柱形,周身带切削齿,适配圆形孔位与弧形槽。 - 核心用途:扩大索具孔径、修整钻孔内壁毛刺、加工圆形销钉孔、修磨弧形凹槽;手捻钻打孔后孔径偏小或内壁不光滑时,用圆锉精细扩孔修边。 - 选型建议:常备1.0mm、2.0mm两种直径,匹配船模主流孔径。 5. 刀形锉(补充款)· 窄缝/精细修边专用 刃口窄薄如刀,适合极窄缝隙的精加工。 - 核心用途:修整炮窗窄缝、细木片开槽、栏杆底座细槽修边;超窄区域的精细修型,属于进阶补充款,入门制作非必需。 --- 按齿目粗细的加工顺序 锉刀齿目粗细对应不同加工阶段,与砂纸打磨逻辑衔接,遵循“由粗到细”原则: 1. 粗齿锉:锯切后快速去除大余量、修正大幅偏差,预留0.1~0.2mm精修余量。 2. 中齿锉:主力修型工序,找平表面、修正轮廓,达到接近成品的尺寸精度。 3. 细齿锉:精修光面,去除粗锉划痕,为后续砂纸打磨做过渡。 > 木质构件修型完成后,再按240#→400#→600#的砂纸顺序精细打磨,可得到平整光滑的表面。 --- 分部位对应选型速览 1.龙骨、肋骨豁口与端面;核心用锉:扁锉、三角锉;齿目选择:粗齿→中齿。 2.船艏船艉弧形轮廓;核心用锉:半圆锉;齿目选择:中齿→细齿。 3.桅杆、圆柱类零件;核心用锉:半圆锉、圆锉;齿目选择:中齿→细齿。 4.索具孔、销钉孔修边扩孔;核心用锉:圆锉;齿目选择:细齿。 5.炮窗、窄槽、内角;核心用锉:三角锉、刀形锉;齿目选择:中齿→细齿。 6.细小舾装零件精修;核心用锉:什锦细锉全套;齿目选择:细齿。 --- 使用与保养注意事项 1. 锉削方向:顺着木纹方向推锉施压,回锉时抬起锉刀不接触木料,避免逆纹锉削导致木纤维起毛、崩边。 2. 发力原则:轻压匀速推进,依靠锉齿自然切削,蛮力施压易导致锉齿崩落、木料开裂。 3. 及时清屑:锉齿缝隙塞满木屑会降低切削效率,可用钢丝刷沿齿纹方向清理,禁止用嘴吹屑。 4. 专物专用:木质锉刀仅用于木料、软塑料,禁止直接锉削金属件,避免锉齿快速磨损崩口;需锉铜钉、金属件时单独备一支金属专用锉刀。 5. 收纳保护:锉齿较脆,避免与扳手、钳子等硬物混放磕碰,防止齿尖崩缺。
剪刀
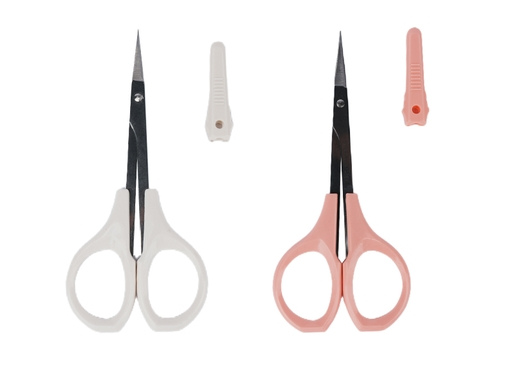
剪刀是木质帆船模型制作中负责软质材料裁切的基础工具,主要用于薄木皮修型、各类索具线剪断、帆布料修剪等作业,相比美工刀操作更灵活安全,切口整齐不易散边,是舾装、索具制作阶段的必备工具。 各规格用途详解 1. 尖头精密直剪 刃口尖细平直,闭合精度高,是日常制作使用率最高的基础款。 - 核心用途:裁切细棉线、尼龙索具、薄木皮、装饰贴纸、细小帆布条;尖头可深入狭窄缝隙,精准修剪索具线头、木皮毛边。 - 适配场景:0.1~1mm线径的各类索具、0.5mm以内薄装饰木皮、船铭牌贴纸、细小帆装零件。 2. 弯头精密剪(曲线/死角专用款) 刃口呈向上弯曲的弧形,裁剪时刀身不遮挡切割线视线,专门应对曲线轮廓与狭窄空间作业。 - 核心用途:剪切弧形木皮装饰件、异形帆边、曲面船壳装饰木片;也适合舷墙内侧、栏杆间隙等视线受阻位置的线头修剪。 - 适配场景:曲线轮廓木皮、弧形帆边、死角位置修边、异形装饰件裁切。 使用与保养注意事项 1. 专剪专用:精密剪刀仅用于软质材料,禁止剪切金属丝、硬塑料、厚卡纸,避免刃口崩口变钝。 2. 裁切技巧:精细作业用刀尖部位精准控制;裁切稍粗的绳索、稍厚的木皮时用刀刃根部发力,切口更整齐省力。 3. 木皮裁切要点:沿木纹方向匀速施力剪断,避免强行撕扯导致木纤维劈裂、出现毛边。 4. 保养收纳:使用后擦净刃口残留的木屑、胶水,套上保护套存放,防止磕碰损坏刀尖刃口。
船模专用小手工锯
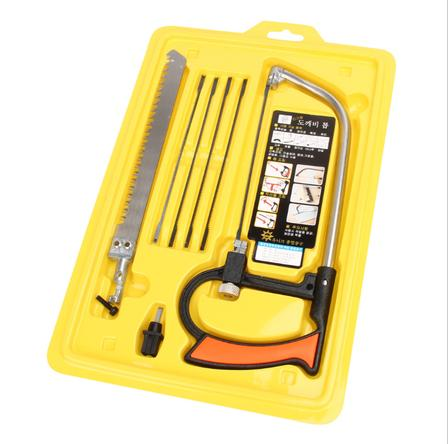
小手工锯是木质帆船模型前期下料与粗加工阶段的核心切割工具,主要解决大尺寸木方截断、龙骨与肋骨豁口加工、厚木料精细裁切的需求,相比美工刀更适配厚料、硬木作业,切口规整且不易崩边,是骨架制作、木方下料的必备工具。 各部件对应用途详解 1. 宽齿钢锯条(木方截断主力) 搭配锯架使用,是厚木料、大规格木方快速截断的主力配置,应对龙骨、横梁等大尺寸实木料的粗下料效率最高。 - 核心用途:较大规格木方/实木条截断、厚层板裁切、粗坯料快速修型。 - 操作要点:粗截断预留0.2~0.5mm打磨余量,后续用砂纸找平切口;切割时保持锯条垂直,避免锯条弯折断裂。 2. 细齿锯条(豁口/精细裁切专用) 齿距细密、锯路窄,专门用于精细开槽、加工拼接豁口、裁切细木条,是肋骨与龙骨拼接位加工的核心配置。 - 核心用途:龙骨肋骨拼接豁口加工、细木条精准裁切、装饰件开槽、小型榫头制作。 - 操作要点:切割前用刻针标记开槽边线,匀速轻推控制深度,避免锯偏崩边;加工深豁口时定期退锯排屑。 3. 钢丝线锯条(曲线/异形切割补充) 细钢丝材质,可灵活转向,专门应对曲线、异形轮廓与镂空切割,是船艏船艉异形板、甲板开窗等异形构件加工的补充配置。 - 核心用途:船艏船艉异形板切割、甲板镂空开窗、肋骨弧形轮廓修型、内部异形构件加工。 - 操作要点:安装时拉紧锯条,沿标记线匀速移动,不要强行掰弯锯条,避免断丝。 --- 通用使用注意事项 1. 所有锯条安装时需拉紧固定,松垮的锯条极易跑偏、断裂。 2. 切割硬木(红花梨、榉木)时放慢节奏,避免蛮力推锯导致锯条崩齿。 3. 薄木片、小构件切割时,可用镊子或夹具固定木料,避免手持晃动导致切口歪斜。 4. 锯条变钝后及时更换,钝锯条不仅切割费力,还容易崩裂木料边缘。
微型铜钉类
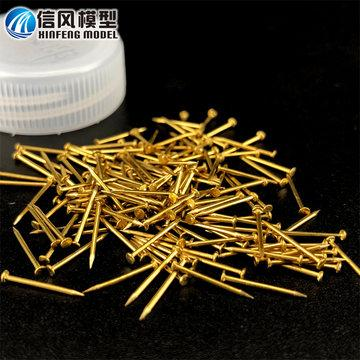
船模铜钉类是木质帆船模型结构补强与仿真舾装的核心配件,配合迷你手锤、手捻钻、镊子使用,兼具结构固定与外观仿真双重作用。整套体系涵盖结构固定、外露装饰、专用舾装三大类,完整覆盖从主体骨架到细节装饰的全场景制作需求。 --- 一、全套钉类+配套工具合集构成 6类钉型 + 4件配套安装工具,对应制作全场景,完整清单如下: > 配套工具:迷你双头手锤(尼龙+黄铜双头)、精密手捻钻、直尖不锈钢镊子、钨钢定位刻针。 > 钉类:铜质圆柱销钉、圆头黄铜钉、沉头黄铜钉、木质销钉、仿真装饰铆钉、黄铜九字钉。 --- 二、核心钉类全解析 1. 铜质圆柱销钉(隐藏结构定位主力) 无钉头纯圆柱铜杆,依靠与木材的紧配合实现固定,安装后完全隐藏无外露痕迹,定位精度高、结构强度好。 - 核心用途:龙骨与肋骨拼接定位、桅杆基座内部固定、炮架活动转轴、隐藏式构件拼接补强。 - 常用规格:0.6mm / 0.8mm / 1.0mm / 1.2mm / 1.5mm / 2.0mm。 - 适配钻头:引孔直径与销径一致或小0.05mm,实现紧配合。 2. 圆头黄铜钉(通用固定+外露仿真) 半圆形钉头,黄铜材质防锈耐腐,硬度适中不易弯折,兼顾结构固定与外观仿真,是使用率最高的通用款。 - 核心用途:船壳外板、舷墙、护舷材、舾装件的外露固定,钉头直接作为仿真细节。 - 常用规格:0.5mm / 0.6mm / 0.7mm / 0.8mm / 1.0mm / 1.2mm。 - 适配钻头:引孔直径 = 钉径 - 0.1mm,保证握钉力同时避免撑裂木料。 3. 沉头黄铜钉(平面平齐固定专用) 锥形沉头设计,敲入后与木料表面齐平无凸起,不影响后续打磨、上漆工序。 - 核心用途:甲板木条铺装、船壳明钉、平面装饰件固定,追求极致平整的外露面。 - 常用规格:0.6mm / 0.7mm / 0.8mm / 1.0mm。 - 适配钻头:引孔直径 = 钉径 - 0.1mm,大比例模型可搭配倒角钻做沉孔。 4. 木质销钉(全隐藏无痕补强) 与模型同材质的实木圆杆,粘接后与本体木材融为一体,完全无色差、无金属异物感。 - 核心用途:内部骨架隐藏定位、甲板条拼接补强、不允许外露金属的外观结构。 - 常用规格:0.8mm / 1.0mm / 1.2mm / 1.5mm。 - 适配钻头:引孔直径比销径小0.1~0.2mm,配合木胶粘接强度更高。 5. 仿真装饰铆钉(纯外观细节款) 尺寸极细的平底铜钉/铜粒,无实际结构受力,仅用于还原真船铆钉的视觉细节。 - 核心用途:炮箍铆钉、船铭牌装饰、金属饰件仿真,小比例模型替代实钉避免崩裂薄板。 - 常用规格:0.3mm / 0.4mm / 0.5mm。 - 安装方式:浅孔+瞬干胶粘贴,无需深敲入。 #6. 九字钉(系缆舾装专用钉) 也叫钩钉、系缆钉,黄铜材质整体呈“9”字形,一端为直钉杆可敲入固定,一端为圆弧弯钩用于挂索系缆,是古帆船舾装的标志性配件。 - 核心用途:模拟真船系缆栓、导缆钩,用于甲板、舷墙的缆绳挂点,固定锚链、侧支索末端,大幅提升舾装真实度。 - 常用规格: - 大比例模型(1:20~1:48):钉杆0.8—1.2mm,弯钩内径2—4mm。 - 中比例模型(1:50~1:80):钉杆0.6—0.8mm,弯钩内径1.5—2.5mm。 - 小比例模型(1:96~1:150):钉杆0.4—0.5mm,弯钩内径1—1.5mm。 - 安装要点:提前打对应引孔,钉杆涂少量瞬干胶敲入,弯钩统一朝向船舷外侧,沿舷墙、甲板边缘均匀排布。 --- 三、按模型比例的规格选型表 | 1:20—1:48 大比例大型船模 | 结构销钉:1.0—2.0mm | 外露固定钉:0.8—1.2mm |九字钉钉杆:0.8—1.2mm | 适配钻头规格:0.8 / 1.0 / 1.8mm | 典型适用场景:主体骨架、船壳厚板、桅杆底座、大型炮架 |。 | 1:50—1:80 | 中比例主流船模 | 结构销钉:0.7—1.2mm | 外露固定钉:0.7—0.8mm | 0.6—0.8mm | 适配钻头规格:0.6 / 0.7 / 1.0mm | 典型适用场景:船壳外板、甲板钉、舷墙、肋骨定位、常规舾装 |。 | 1:96—1:150 | 小比例精细船模 | 结构销钉:0.4—0.8mm |外露固定钉: 0.4—0.6mm | 九字钉钉杆:0.4—0.5mm | 适配钻头规格:0.3 / 0.5 / 0.7mm | 典型适用场景:装饰铆钉、细栏杆、微型炮件、小型系缆点 |。 --- ## 四、分部位详细用途与规格选型 1. 主体骨架(龙骨/肋骨/横梁) - 核心作用:结构定位+抗形变补强,弥补纯胶水粘接的受力短板。 - 用钉类型:铜质圆柱销钉 / 木质销钉(全隐藏不外露)。 - 规格对应:大比例1.5~2.0mm;中比例1.0~1.2mm;小比例0.6~0.8mm。 - 操作要点:销钉贯穿龙骨与肋骨,两端涂木胶敲入,固化后打磨平齐,完全隐藏无痕迹。 2. 船壳外板 - 核心作用:辅助胶水固定船板,防止热胀冷缩脱胶;还原真船外板明钉仿真效果。 - 用钉类型:圆头黄铜钉 / 沉头黄铜钉(追求平整选沉头)。 - 规格对应:大比例1.0~1.2mm;中比例0.8mm;小比例0.5~0.6mm(或油漆点涂模拟假钉)。 - 操作要点:沿船板拼接缝均匀分布,薄板背面必须垫废木再敲击,防止崩裂。 3. 甲板系统 - 核心作用:固定甲板木条(二层甲板,可用二层船壳条),模拟真实甲板钉装纹理。 - 用钉类型:沉头黄铜钉(安装后与甲板齐平);小比例用装饰铆钉。 - 规格对应:大比例0.8~1.0mm;中比例0.6~0.8mm;小比例0.4~0.5mm。 - 操作要点:大比例可预先倒角沉孔,钉位沿甲板条两侧对称分布,仿真度更高。 4. 舷墙与系缆舾装 - 核心作用:固定舷墙板、护舷材,还原系缆挂点细节。 - 用钉类型:圆头黄铜钉(固定结构)+ 九字钉(系缆挂点)。 - 规格对应: - 固定钉:大比例1.0~1.2mm;中比例0.7~0.8mm;小比例0.5~0.6mm。 - 九字钉:大比例钉杆0.8~1.2mm;中比例0.6~0.8mm;小比例0.4~0.5mm。 - 操作要点:九字钉弯钩朝向船舷外侧,均匀排布,缆绳挂入后自然下垂,还原真实系缆效果。 5. 桅杆与索具基座 - 核心作用:固定桅杆底座、滑轮座、支索环等受力构件。 - 用钉类型:铜销钉(内部定位)+ 圆头铜钉(外露固定)。 - 规格对应:大比例1.2~1.5mm销钉+1.0mm圆头钉;中比例0.8~1.0mm销钉+0.8mm圆头钉;小比例0.6~0.8mm销钉+0.6mm圆头钉。 - 操作要点:桅杆底座属于受力位,建议销钉+胶水双重固定,避免后期索具拉扯松动。 6. 火炮与活动配件 - 核心作用:炮架转轴、锚链固定、活动舱门铰链。 - 用钉类型:铜质圆柱销钉(做转轴)+ 微型圆头钉(固定炮车)+ 装饰铆钉(炮箍仿真)。 - 规格对应:大比例1.0~1.2mm销钉;中比例0.6~0.8mm销钉;小比例0.4~0.5mm销钉。 - 操作要点:转轴销钉需预留0.05mm左右间隙,保证转动顺畅不卡顿。 7. 精细装饰件(栏杆、船铭牌) - 核心作用:极致仿真固定,替代胶水避免溢胶污染。 - 用钉类型:超细装饰铆钉 / 0.4~0.6mm微型圆头钉。 - 适用范围:仅大比例收藏级模型使用;普通练习款用瞬干胶粘接即可。 --- 五、配套工具与安装操作规范 1. 迷你双头手锤:一头尼龙软头(敲击木质表面,防止留下凹痕、崩边)、一头黄铜头(敲击钉类,不易敲弯细钉)。 2. 精密手捻钻:手工慢速打对应规格引孔,细孔精准不崩边,保护薄木料。 3. 直尖镊子:扶持细钉对位,避免手指遮挡视线、钉身歪斜。 4. 定位刻针:提前在木料表面打点定位,防止钻头打滑跑偏。 标准安装流程 1. 定位打点:用刻针在木料表面标记孔位,打出浅凹点防止钻头打滑。 2. 匹配引孔:按钉径选择对应钻头,用手捻钻垂直打孔,孔深比钉长多0.5~1mm预留木屑空间。 3. 扶钉对位:用镊子夹住钉身对准孔位,轻敲1~2下固定后再松手。 4. 轻敲入位:用黄铜锤头匀速轻敲,快到底时减轻力度,避免砸坏木料表面。 5. 收尾加固:外露钉可点少量瞬干胶补强;隐藏销钉配合木胶粘接强度更高。 关键避坑要点 - 禁止不打引孔直接敲钉,极易撑裂薄木片、沿木纹劈裂。 - 敲击薄木料、木料边缘时,背面与侧面必须垫废木支撑,防止崩边。 - 小比例薄板优先用“假钉法”:针头蘸深色油漆点出钉点,完全避免崩裂风险。
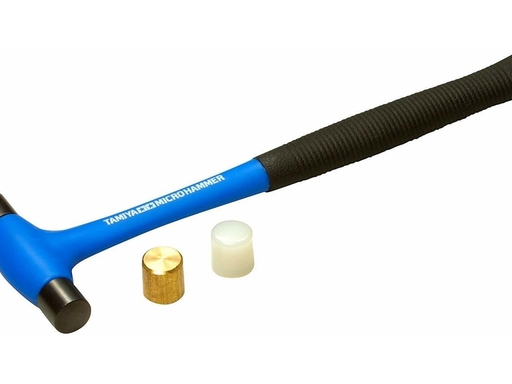
小锤
模型迷你小锤(也常称钟表锤、微型榔头)是木质帆船模型装配阶段的专用敲击工具,主要解决板件拼接归位不实、微型钉类/销钉手工按入不到位、紧配构件手工无法压入的问题,依靠轻量可控的敲击力完成精细装配作业,同时避免大力敲击损坏薄木料与精细零件。 核心锤头类型与船模对应用途 1. 尼龙/橡胶软锤头 锤头带有一定弹性,敲击时不会在木料表面留下凹痕、不会崩裂木边,是日常制作使用率最高的款式。 - 适用场景:轻敲船壳外板、甲板木条使拼接缝紧密贴合;将肋骨轻轻敲入龙骨卡槽就位;拍平轻微起翘的薄木片;校正轻微错位的拼接结构 2. 黄铜锤头 黄铜硬度适中,比普通钢锤质地更软,敲击时不易敲弯细铜钉、不易砸坏金属配件。 - 适用场景:敲入微型铜钉、木销钉、金属固定销,固定桅杆底座、炮架、缆桩等受力构件;配合冲子裁切薄铜片、皮革饰件。 3. 钢制锤头 硬度高、敲击力强,仅用于大比例船模的粗销钉、厚构件敲击,新手不推荐主力使用,蛮力极易敲裂薄木料。 船模使用关键注意事项 1. 发力原则:全程轻敲为主,依靠锤头自重下落发力,禁止大力抡锤;1~2mm薄木片抗冲击能力弱,蛮力极易造成木料沿木纹劈裂。 2. 材质对应规则:敲击所有木质表面必须使用软头锤,仅在敲击金属钉、金属配件时使用黄铜/钢质锤头。 3. 钉类操作规范:所有钉类作业必须提前用手捻钻打好对应尺寸的引孔;敲细钉时先用镊子扶住钉身对准孔位,轻敲固定后再松手,防止钉子歪斜刮花木料。 4. 边缘敲击防护:敲击木料边缘位置时,可垫一块同厚度废木再敲,避免直接敲击导致木边崩缺。
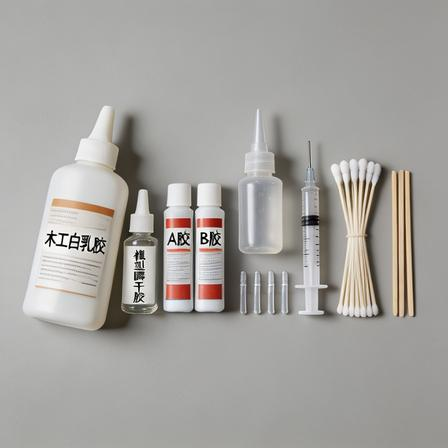
粘胶工具体系(胶水 + 点胶辅助工具)
这套工具整体解决木质帆船模型制作中木质主体结构粘接强度不足、微小零件对位粘接易移位、涂胶量失控溢胶污染木纹、异材质(木/金属/塑料)粘接不牢、索具绳头易散/微孔易裂**五大核心问题,是保证结构牢固度、外观整洁度与细节精度的关键配套工具,需配合镊子、手捻钻等工具协同使用。 --- 一、核心胶水选型 & 对应解决的场景问题 1. 木工白乳胶(PVA木胶) 解决的核心问题:木质构件大面积拼接的结构强度与缝隙填充问题,胶水可渗入木材孔隙,固化后粘接强度接近木材本身,兼具韧性,不会像快干胶那样发脆断裂。 - 船模适用场景:龙骨与肋骨拼接、船壳外板大面积铺贴、甲板木条拼接、内部木质支撑结构等所有主体受力木质构件粘接。 - 特点:可打磨、可上色,无腐蚀性,不会损伤木料;常温下1~2小时初固,24小时完全固化,粘接后需临时夹持固定。 - 选型要点:优先选D3级家具/模型专用木胶,粘稠度适中;不推荐建筑用大桶稀胶,水分大易导致薄木片变形。 2. 模型瞬干胶(CA氰基丙烯酸酯胶) 解决的核心问题:微小零件快速定位、索具绳头锁固、微孔补强,解决小零件用木胶固化慢、易移位、对位难,以及细孔、缝隙无法补胶的痛点。 - 细分规格与对应场景: - 低粘度(稀款):渗透力极强,用于索具绳头收束防散、钻孔内壁加固、拼接缝隙渗透补强;顺着缝隙滴入即可快速渗入木材孔隙。 - 中高粘度(稠款):不流淌、不扩散,用于粘贴栏杆柱、缆桩、滑轮、炮窗饰条等外露细小零件,不会大面积流淌污染木纹表面。 - 注意事项:固化速度快(几秒到几十秒),但固化后材质偏脆,不耐大力拉扯;操作不当易在木料表面留下泛白印,外露面需严格控制用量。 - 选型建议:船模常备低粘度+中粘度各一瓶,分别对应渗透补强和零件粘接。 3. 环氧树脂AB胶 解决的核心问题:不同材质(木+金属、木+塑料)的高强度粘接,以及大缝隙填充、关键受力位结构补强,解决单一胶水粘不牢异材质、缝隙填不满强度不足的问题。 - 船模适用场景:桅杆金属底座与木甲板固定、铜质栏杆与木质基座粘接、大比例船模龙骨受力位补强、破损木质构件修补。 - 特点:固化后强度极高,防水耐潮,可填充较大缝隙;缺点是固化慢(慢干款30分钟初固,24小时全固),需按比例混合,操作略繁琐。 - **选型要点:优先选慢干型(30分钟初固),预留足够的精细对位时间;快干款操作窗口太短,极易在对位过程中固化失误。 4. 酒精胶 解决的核心问题:极薄木片、装饰纸的无痕粘接,解决普通木胶水分大导致薄木片吸水变形、起翘的问题。 - 船模适用场景:船铭牌、装饰木纹纸、0.5mm以内极薄蒙皮的粘贴。 - 特点:依靠酒精挥发固化,水分含量极低,木料不易变形;固化后透明无痕迹,但强度一般,仅适合非受力装饰件。 --- 二、点胶辅助工具 & 对应解决的问题 1. 塑料点胶针头 解决的问题:瞬干胶原装瓶口出胶量过大,无法精准涂到细微位置,极易溢胶污染表面。 - 用法:套在瞬干胶瓶口,可精准把胶水滴到0.5mm级的小孔、零件边缘,实现“点到为止”的涂胶量控制。 - 选型:常备0.4mm、0.8mm两种规格,细针头配低粘度胶做渗透,粗针头配稠胶粘零件;用完及时拔下清理,防止胶水固化堵头。 2. 1ml/2ml一次性塑料注射器 解决的问题:木胶、环氧树脂的定量涂抹,以及深孔、隐蔽缝隙内部的注胶需求,解决胶水送不到死角的问题。 - 用法:抽取胶水后推动推杆精准控制出胶量,适合给肋骨拼接缝、船壳内部死角注胶;也可用于AB胶按比例精确取量,避免配比不准导致固化失败。 - 注意:禁止用于抽取瞬干胶,胶水会在针管内快速固化堵死。 3. 尖嘴点胶瓶 解决的问题:大工作量木胶涂抹的便利性与控量问题,替代原装大瓶操作更灵活。 - 用法:将木胶分装到尖嘴挤压瓶中,挤压瓶身即可均匀出胶,适合大面积铺船壳、粘甲板条时施工;瓶口可按需裁剪粗细,适配不同涂胶宽度。 4. 溢胶清理工具 - 无尘细棉签 + 牙签:解决溢胶即时清理问题。木胶溢胶用微湿棉签直接擦掉;瞬干胶未完全固化时,用牙签尖部刮掉多余胶珠,避免大面积擦拭扩散污染。 - 瞬干胶除胶剂:解决固化后溢胶、表面泛白印的清理问题。取少量滴在棉签上轻擦,可去除表面胶痕;注意少量使用,避免溶解后续的漆面。 5. 固定辅助工具 - 美纹纸:解决薄木片涂胶后移位、起翘的问题,对位后沿边缘粘贴临时固定,固化后撕掉不留胶痕。 - 小型木工夹/长尾夹:解决主体结构粘接的加压固定问题,保证拼接面紧密贴合,最大化粘接强度。 --- 三、船模粘胶通用操作原则 1. 选材原则:主体受力结构用木胶保强度,细小外露零件用瞬干胶提效率,异材质粘接用环氧防脱落。 2. 用量原则:少量多次,宁少勿多。外露表面粘接优先少涂,胶水溢出污染木纹后修补成本极高。 3. 预处理原则:粘接面提前用细砂纸轻磨去毛刺、擦净灰尘,油污、灰尘会大幅降低粘接强度。 4. 薄件防变形原则:1mm以内薄木片涂胶,尽量两面均匀薄涂,不要只涂单面,避免单面吸水导致弯曲起翘;粘完立即用重物压平或美纹纸固定。
Soovitatavad valmistamistööriistad →